
ノンパラメトリック工程能力(Non-Parametric Process Capability)
ノンパラメトリック工程能力分析は、データの形状や分布について一切仮定を置かずに、工程が規格限界をどの程度満たしているかを測定します。正規分布、ワイブル分布、対数正規分布などの理論分布を当てはめる代わりに、実際の観測データを直接用い、標本の値そのものから導かれるパーセンタイルや経験統計量を使用します。
最終レビュー
重要なポイント
ノンパラメトリック工程能力分析は、データの形状や分布について一切仮定を置かずに、工程が規格限界をどの程度満たしているかを測定します。
このページの内容
ノンパラメトリック工程能力とは
ノンパラメトリック工程能力分析は、データの形状や分布について一切仮定を置かずに、工程が規格限界をどの程度満たしているかを測定します。正規分布、ワイブル分布、対数正規分布などの理論分布を当てはめる代わりに、実際の観測データを直接用い、標本の値そのものから導かれるパーセンタイルや経験統計量を使用します。
このため、標準的な分布モデルではデータの分布を 特定できない、複雑である、または確実に同定できない 場合に、強力で安全な選択肢となります。報告される主な能力指標は 観測された性能(PPM:規格外となる100万個あたりの個数)で、当てはめた分布ではなくデータから直接計算されます。
簡単な定義:実際のデータの値を直接用いる、分布に依存しない工程能力分析です。分布の当てはめは不要で、データがどの分布に従うかを確実に特定できない場合に最も安全な選択肢です。
ノンパラメトリック工程能力を使用する場面
- データが 利用可能などの標準分布にも十分に適合しない 場合に使用します。たとえば、Individual Distribution Identification で、利用可能などの分布でも良好な適合が得られない場合です。
- 単一の理論分布では表せない、複雑な形状、多峰性、または不規則な形状 をデータが持つ場合に使用します。
- データが実際に示す内容のみに基づく、保守的で仮定のない工程能力の見方 が必要な場合に使用します。
- データが 連続データで、かつサンプルサイズが十分大きく、安定した経験パーセンタイルの推定値が得られる場合に使用します。少なくとも100個の観測値が推奨されます。
ノンパラメトリック工程能力を正しく使用するためのガイドライン
- データ点を 最低100個集め、できればそれ以上集めてください。サンプルが大きいほど、ノンパラメトリックなパーセンタイル推定値は大幅に信頼でき、安定します。
- 分析を実行する前に、工程が 安定しており、統計的管理状態にある ことを確認してください。不安定な工程から得た工程能力の結果は、長期的な性能を表しません。
- 主な出力は 観測PPM(規格外となる100万個あたりの個数)です。これは規格限界の外にあるデータ点の数を直接数えたもので、非常に透明性が高く、説明しやすい指標です。
- ノンパラメトリックな工程能力指数を、正規分布を仮定した工程能力分析の CpやCpkの値 と直接比較しないでください。計算方法が異なり、直接の同等物ではありません。
- 適切な分布の当てはめが得られる場合は、一般に 非正規工程能力分析 のほうが、ノンパラメトリックな手法よりも精度が高く、情報量の多い結果が得られます。
代替手法:ノンパラメトリック工程能力を使用すべきでない場合
状況
代わりに使用するもの
データが正規分布に従う
正規(標準)工程能力分析
特定の非正規分布がよく適合する
非正規工程能力
データを正規分布に変換できる
Box-CoxまたはJohnson変換を用いた工程能力分析
データが計数値または個数ベース
二項分布またはポアソン分布の工程能力
サンプルサイズが100未満
工程能力分析の前にデータをさらに集める
ノンパラメトリック工程能力の例
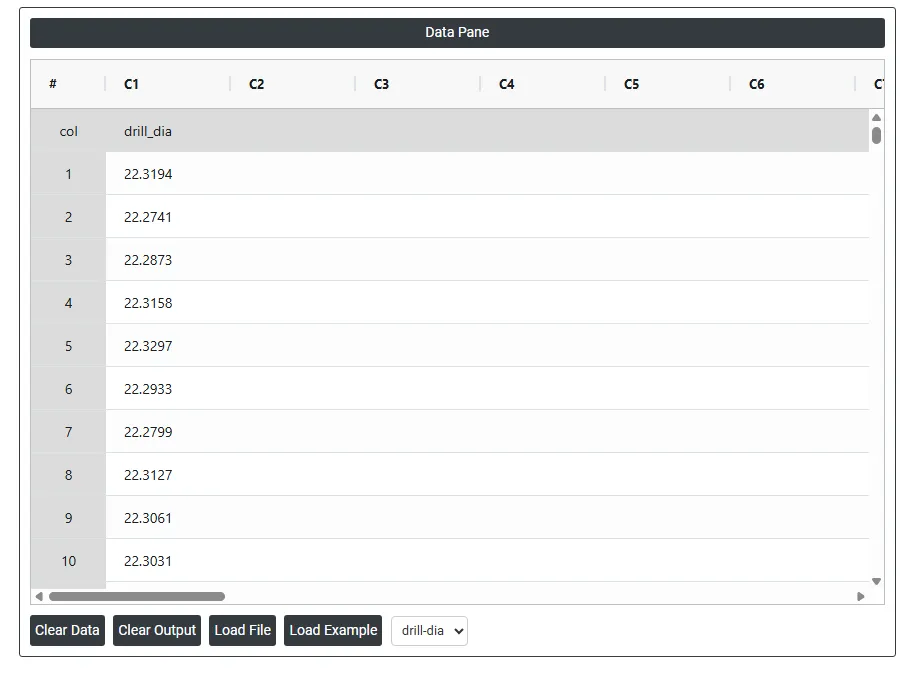
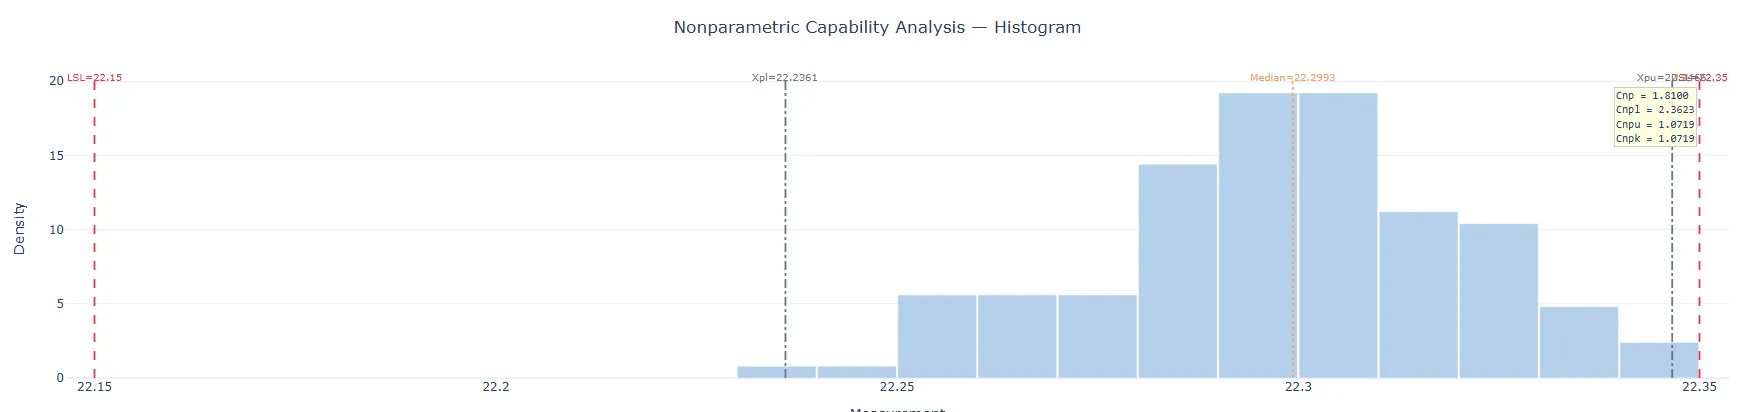
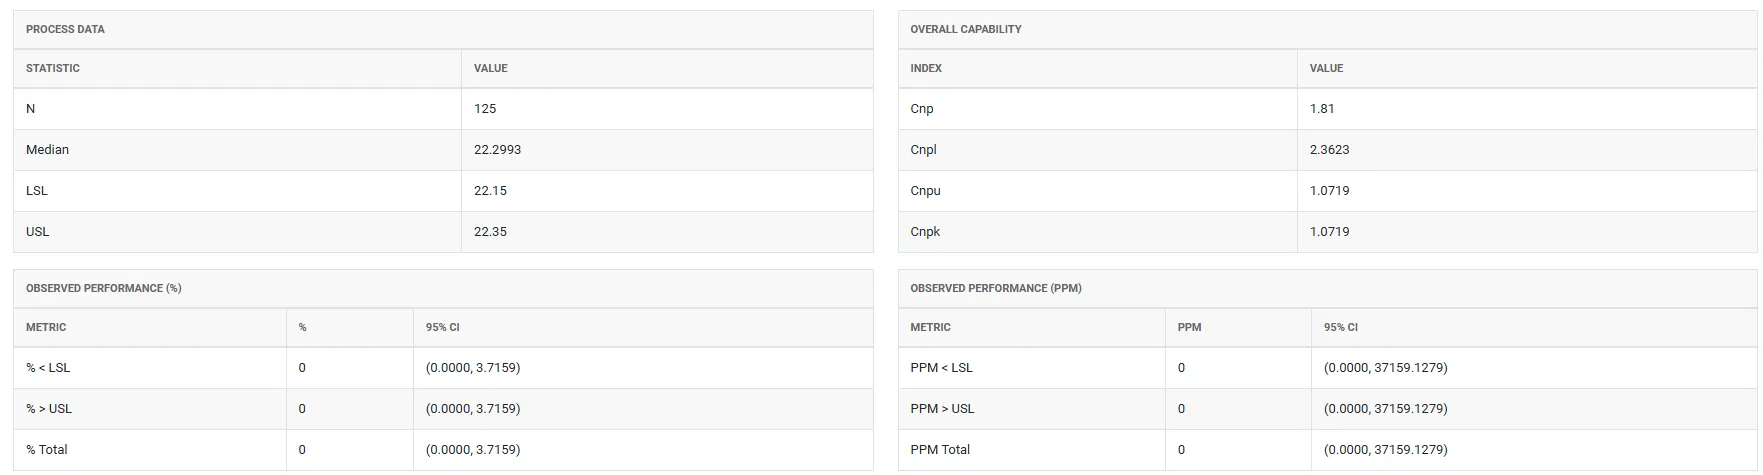
ある自動車部品メーカーが、OEM顧客向けの重要部品を開発しています。品質を確保するため、エンジニアはボール盤が規格を満たせるかどうかを確認します。この部品は、下限規格値(LSL)22.15、上限規格値(USL)22.35の範囲内に収まる必要があります。エンジニアは機械から125個のサンプルを採取し、機械能力調査を行います。手順は次のとおりです。
- 必要なデータを収集しました。
- 次に、Zometric Statistical Software(https://statsai.zometric.com/)でデータを分析します。
- ノンパラメトリック工程能力(Non-Parametric Process Capability)は、Statistical module> Control Chart> Non-Parametric Process Capability.を選択します。
- ツール内で、データとその他の入力を次のように入力します。
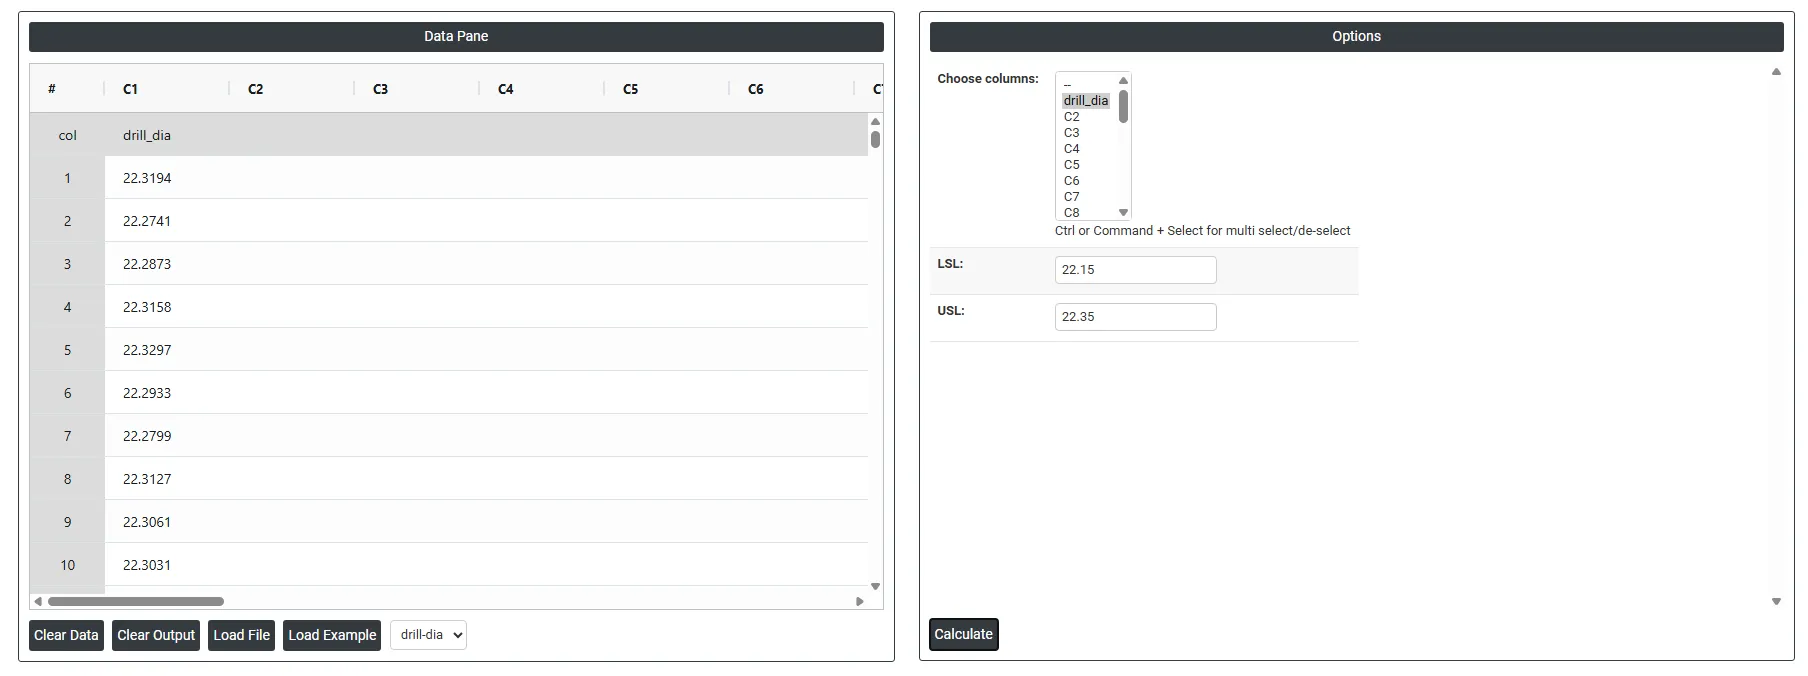
5. 上記のツールを使用すると、次のような出力が得られます。
ノンパラメトリック工程能力の実行方法
手順は次のとおりです。
- まず、Zometric Statistical Software にログインします:https://statsai.zometric.com/
- ホーム画面でStatistical Tool> Control Chart>Non-Parametric Process Capability を選択します。
- 次に、データを手動で入力するか、Excelシートからデータ全体をコピー(Ctrl+C)してここに貼り付けます(Ctrl+V)。
- 必要なオプションを入力します。
- 最後に、ページ下部のcalculateをクリックすると、目的の結果が得られます。
ノンパラメトリック工程能力のダッシュボードでは、画面が2つの部分に分かれています。
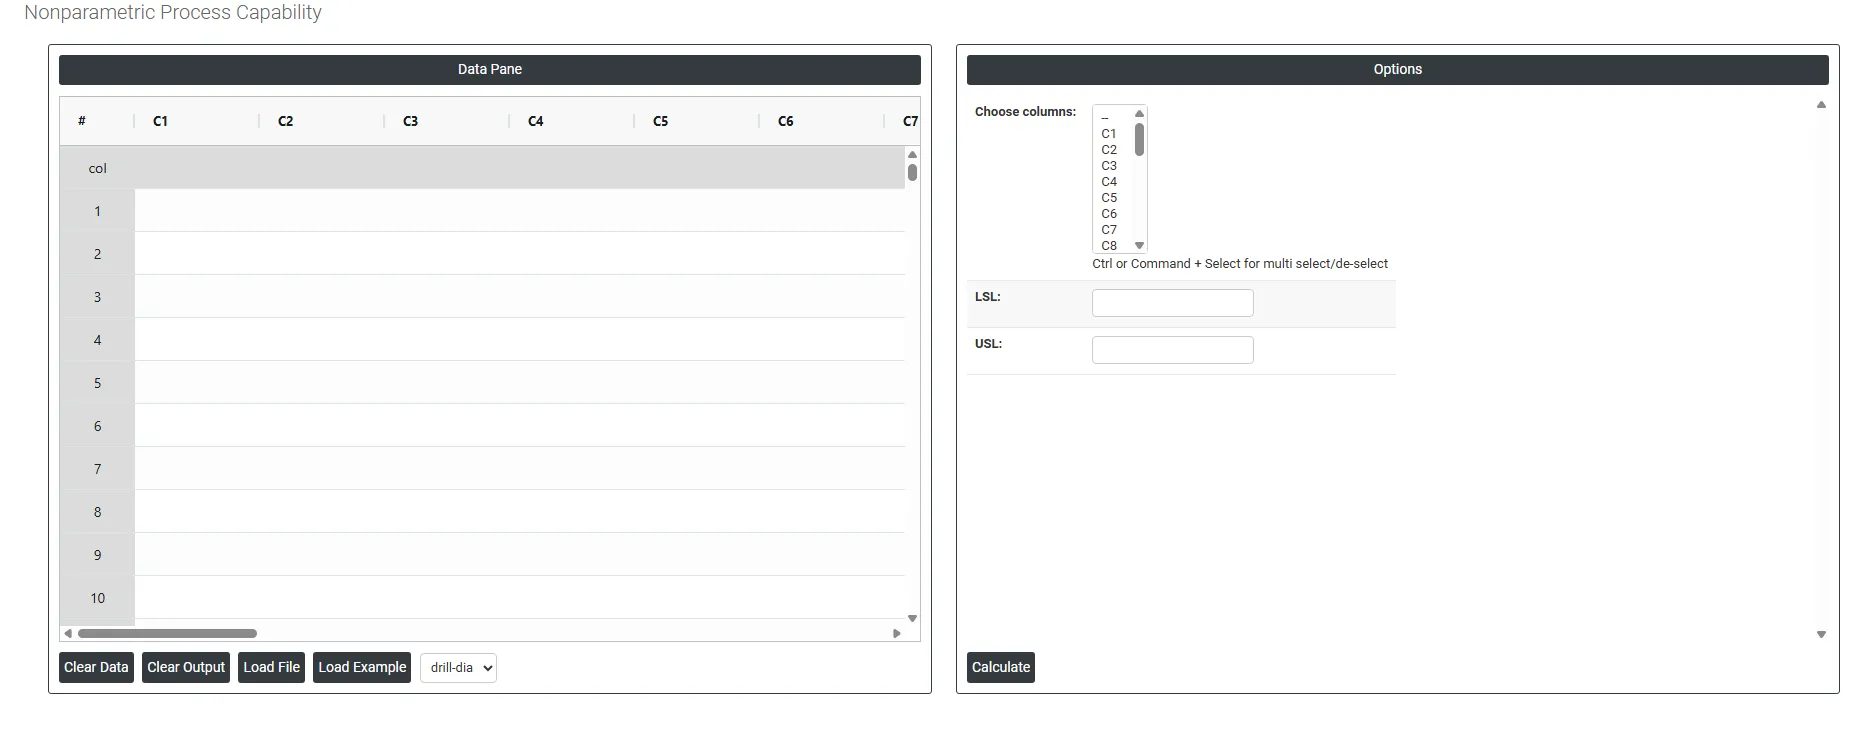
左側にはデータペイン(Data Pane)があります。Data Paneでは、各行が1つのサブグループになります。データは手動で入力するか、Excelシートからデータ全体をコピー(Ctrl+C)してここに貼り付ける(Ctrl+V)ことができます。
Load example: サンプルデータが読み込まれます。
Load File: Excelのデータを直接読み込むために使用します。
右側には、次のような多くのオプションがあります。
- Choose Columns 連続する測定データを含む列を選択します。Ctrlキーまたはcommandキーを押しながらクリックすると、複数の列をまとめて選択できます。これらは、ドリル径、引張強さ、サイクル時間など、選択した非正規分布を用いて規格限界に対する工程能力を分析する、実際の工程の測定値です。
- LSL (Lower Specification Limit) 測定値として許容できる最小値です。この値を下回るデータ点は規格外とみなされます。技術図面、顧客要求、または製品規格で定められたLSLを入力します。規格限界(LSLまたはUSL)は少なくとも1つ入力する必要があり、測定値が両側規格の場合は両方を入力できます。
- USL (Upper Specification Limit) 測定値として許容できる最大値です。この値を超えるデータ点は規格外とみなされます。技術図面または製品規格のUSLを入力します。工程特性に片側の要求しかない場合(たとえば、上限のない最小強度)は、該当する限界のみを入力すれば十分です。
よくある質問
ノンパラメトリック工程能力とは何ですか?
ノンパラメトリック工程能力は、データの形状や分布を仮定せずに、工程が規格限界をどの程度満たしているかを測定します。正規分布、ワイブル分布、対数正規分布などのモデルを当てはめる代わりに観測データを直接用い、主な指標は規格外となる100万個あたりの個数で示す観測された性能です。
ノンパラメトリックな工程能力分析はどのような場合に使用しますか?
利用可能な標準分布でデータが十分に適合しない場合、たとえば Individual Distribution Identification で良好な適合が得られない場合や、データが複雑な形状、多峰性、または不規則な形状を持つ場合に使用します。データが示す内容のみに基づく、保守的で仮定のない工程能力の見方が得られます。
ノンパラメトリックな工程能力には、データ点がいくつ必要ですか?
最低100個のデータ点を集め、できればそれ以上集めてください。サンプルが大きいほど、ノンパラメトリックなパーセンタイル推定値は大幅に信頼でき、安定するためです。サンプルサイズが100未満の場合は、工程能力分析の前にデータをさらに集めてください。工程が安定しており、統計的管理状態にあることも必要です。
ノンパラメトリックな工程能力指数をCpやCpkと比較できますか?
できません。ノンパラメトリックな工程能力指数は、正規分布を仮定した工程能力分析のCpやCpkとは計算方法が異なり、直接の同等物ではありません。特定の非正規分布がよく適合する場合は、一般に非正規工程能力のほうが、ノンパラメトリックな手法よりも精度が高く、情報量の多い結果が得られます。