
工程フロー図(Process Flow Diagram)
Process Flow Diagramは、1ステップにつきワークシートの1行から、工程図記号、判断、手直しのループ、任意のスイムレーン、特殊特性を含むフローチャートを描きます。APQPで、PFMEAとコントロールプランの基礎として使用します。統計処理は行わず、APQPの工程フローのチェックリストに照らしてフローを確認し、フローチャート、Process Flow表、ステップ数、レビューノートを出力します。
最終レビュー
重要なポイント
工程フロー図(プロセスマップ)は、材料の受入から出荷まで、製品が通るすべてのステップを作業順に示し、APQPにおけるPFMEAとコントロールプランの出発点となります。
目的
工程フロー図(プロセスマップ)は、材料の受入から出荷まで、製品が通るすべてのステップを、作業が行われる順に示します。これはAPQPにおける工程リスクに関する作業の出発点です。PFMEAはフロー内の各ステップの故障モードを解析し、コントロールプランは各ステップで作られる、または確認される特性を管理します。このツールは、1ステップにつきワークシートの1行からフローチャートを描き、工程フローチャートの通常のチェックリストに照らしてフローを確認します。
主な機能
- ワークシートから描くフローチャート:ステップごとに1つの箱と、その工程図記号(加工、検査、検査を伴う加工、運搬、貯蔵、停滞)、判断のひし形、手直しのステップ、開始/終了の端子記号。
- Next列からの分岐と手直しのループ:下方のステップへのリンクは分岐として描かれ、フローを上に戻るリンクは手直しのループとして、オレンジの破線で描かれます。戻り先のステップは再入ポイントになります。
- 任意のスイムレーン:Lane列の部門または領域ごとに1列を割り当てます。
- 特殊特性は、それを作る、または確認するステップに、赤の◆で表示されます。
- Process Flow表には、各ステップの機械、製品特性、工程特性、クラス、次のステップがまとめられており、PFMEAとコントロールプランにそのまま引き継げます。
- Steps by Symbolの件数、手直しのループと再入ポイントの一覧、およびReview Notes。
- DownloadによるPDFエクスポート。
統計手法
このツールは統計処理を行わず、ステップを配置してフローを確認します。行はワークシートの順に読み取られます。Nextが空白の場合、そのステップは次の行に進みます。Nextには、1つ以上のStep No.の値またはステップ名をセミコロンで区切って記入し、End(またはダッシュ)はそこでフローを終了します。最後の行と、最初以外の開始/終了のステップは、Nextを指定しない限り出口がありません。Symbolが空白の場合は、ステップのテキストから判定されます。inspect、check、test、measureで始まるステップは検査、moveまたはtransportは運搬、storeは貯蔵、waitまたはholdは停滞、reworkまたはrepairを含むステップは手直しのステップ、疑問符で終わるステップは判断で、それ以外は加工です。
ステップは、前方へのリンクをたどる最長経路に基づいて、上から下へ層状に配置されるため、ステップは常に、そこへつながるすべてのステップより下に置かれます。ステップの最初の出口は真下に続き、それ以外の出口は右に分岐します。リンクは、箱と箱の間の隙間を通って配線されます。前の行へのリンクは手直しのループで、ステップから下に向かって描かれ、左側の経路に沿って、再入ステップへ上から入ります。
Review Notesは、APQPの工程フローチャートのチェックリストに従います。フローは、受入から出荷まで工程全体を網羅すること。取り扱いと貯蔵のステップを示すこと(フローチャートに載せなかったリスクは、通常PFMEAとコントロールプランでも見落とされるため)。手直しした製品は、再び使用する前に検査を通ること。判断には、ラベル付きの出口が少なくとも2つ必要であること。すべてのステップが最初のステップから到達可能であること。加工には、その製品特性または工程特性を記載すること。特殊特性を作る、または確認するステップにはマークを付けること。ワークシートにあるどのステップも指していないNextは、報告され、除外されます。
入力項目とオプション
項目 | 説明 |
Worksheet | 工程ステップごとに1行で、フローの順に並べます。列は見出しで認識されます。必須:Process Step(Step、Operation、Activity、Descriptionでも可)。任意:Step No.、Symbol(またはType)、Next、Condition(各Nextに対するラベルで、同じ順序、例:Pass; Fail)、Lane(またはDepartment、Area)、Machine(またはEquipment、Station)、Product Characteristics、Process Characteristics、Class(特殊特性、例:CC / SC)。Step No.列がない場合、ステップには10, 20, 30 …と番号が付けられます。 |
Project Name | レポートのヘッダーです。Workspaceのロードマップのプロジェクトでは、他の帳票と共有されます。 |
Diagram Title | フローチャートのタイトルです。既定はProcess Flow Diagramです。 |
Part Number / Latest Change Level, Part Name / Description, Organization / Plant, Prepared By, Prepared Date, Revision | レポートのヘッダー項目です。 |
Swim lanes | 既定ではオンです。Lane列の値ごとに1列を割り当て、レーンが最初に現れる順に並べます。オフの場合、またはLane列がない場合、フローは1列で描かれ、分岐は右に出ます。 |
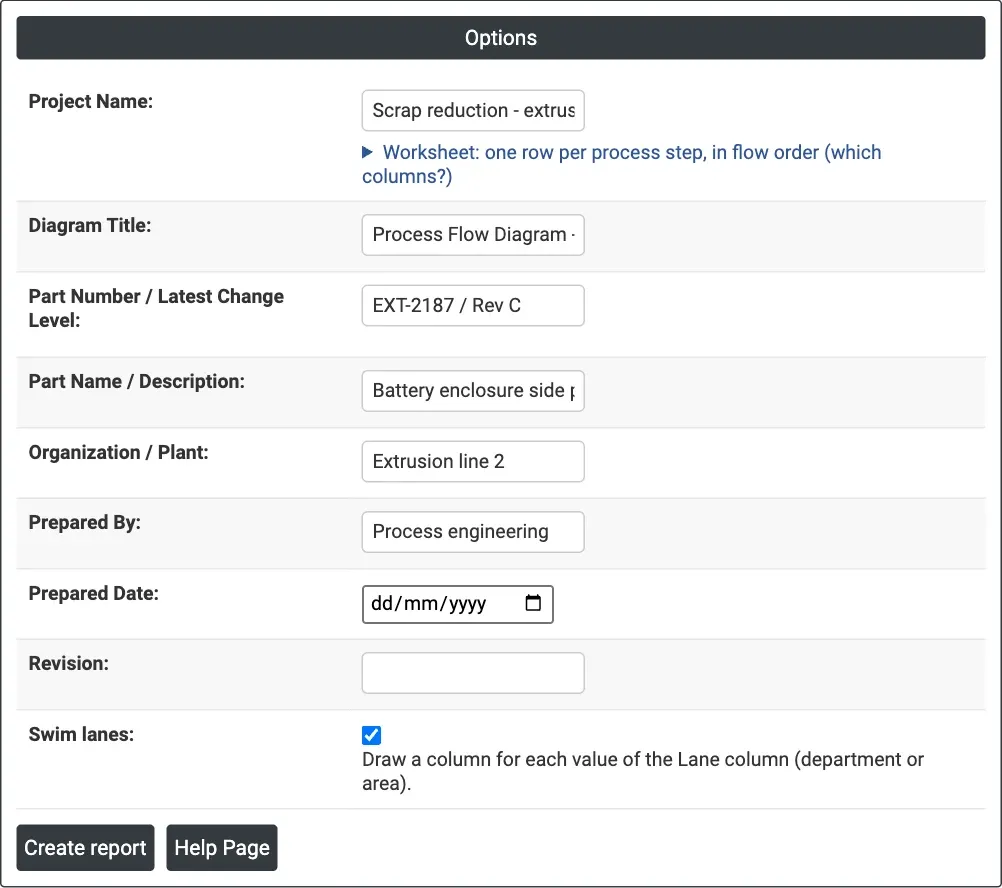
図1 — 例のオプション:スイムレーンをオンにした、押出ライン2の工程フロー図のヘッダー。
出力の説明
- Header — Optionsパネルのレポート項目です。
- Flowchart — 記号、ステップ番号、分岐のラベル、手直しのループ(オレンジの破線)、特殊特性(◆)を付けたステップと、使用した記号の凡例です。ステップにカーソルを合わせると、その機械と特性が表示されます。
- Process Flow — Step No.、Symbol、Process Step、Lane、Machine / Equipment、Product Characteristics、Process Characteristics、Special Char. Class、Next(各出口の条件付き)。空の任意列は省略されます。
- Steps by Symbol — 種類ごとのステップ数、合計、手直しのループの数。
- Rework Loops and Re-entry Points — 各ループについて、出発するステップ、戻り先のステップ、およびその条件。
- Review Notes — チェックリストの所見です。所見がない場合は表示されません。
- DownloadによるPDFエクスポート。
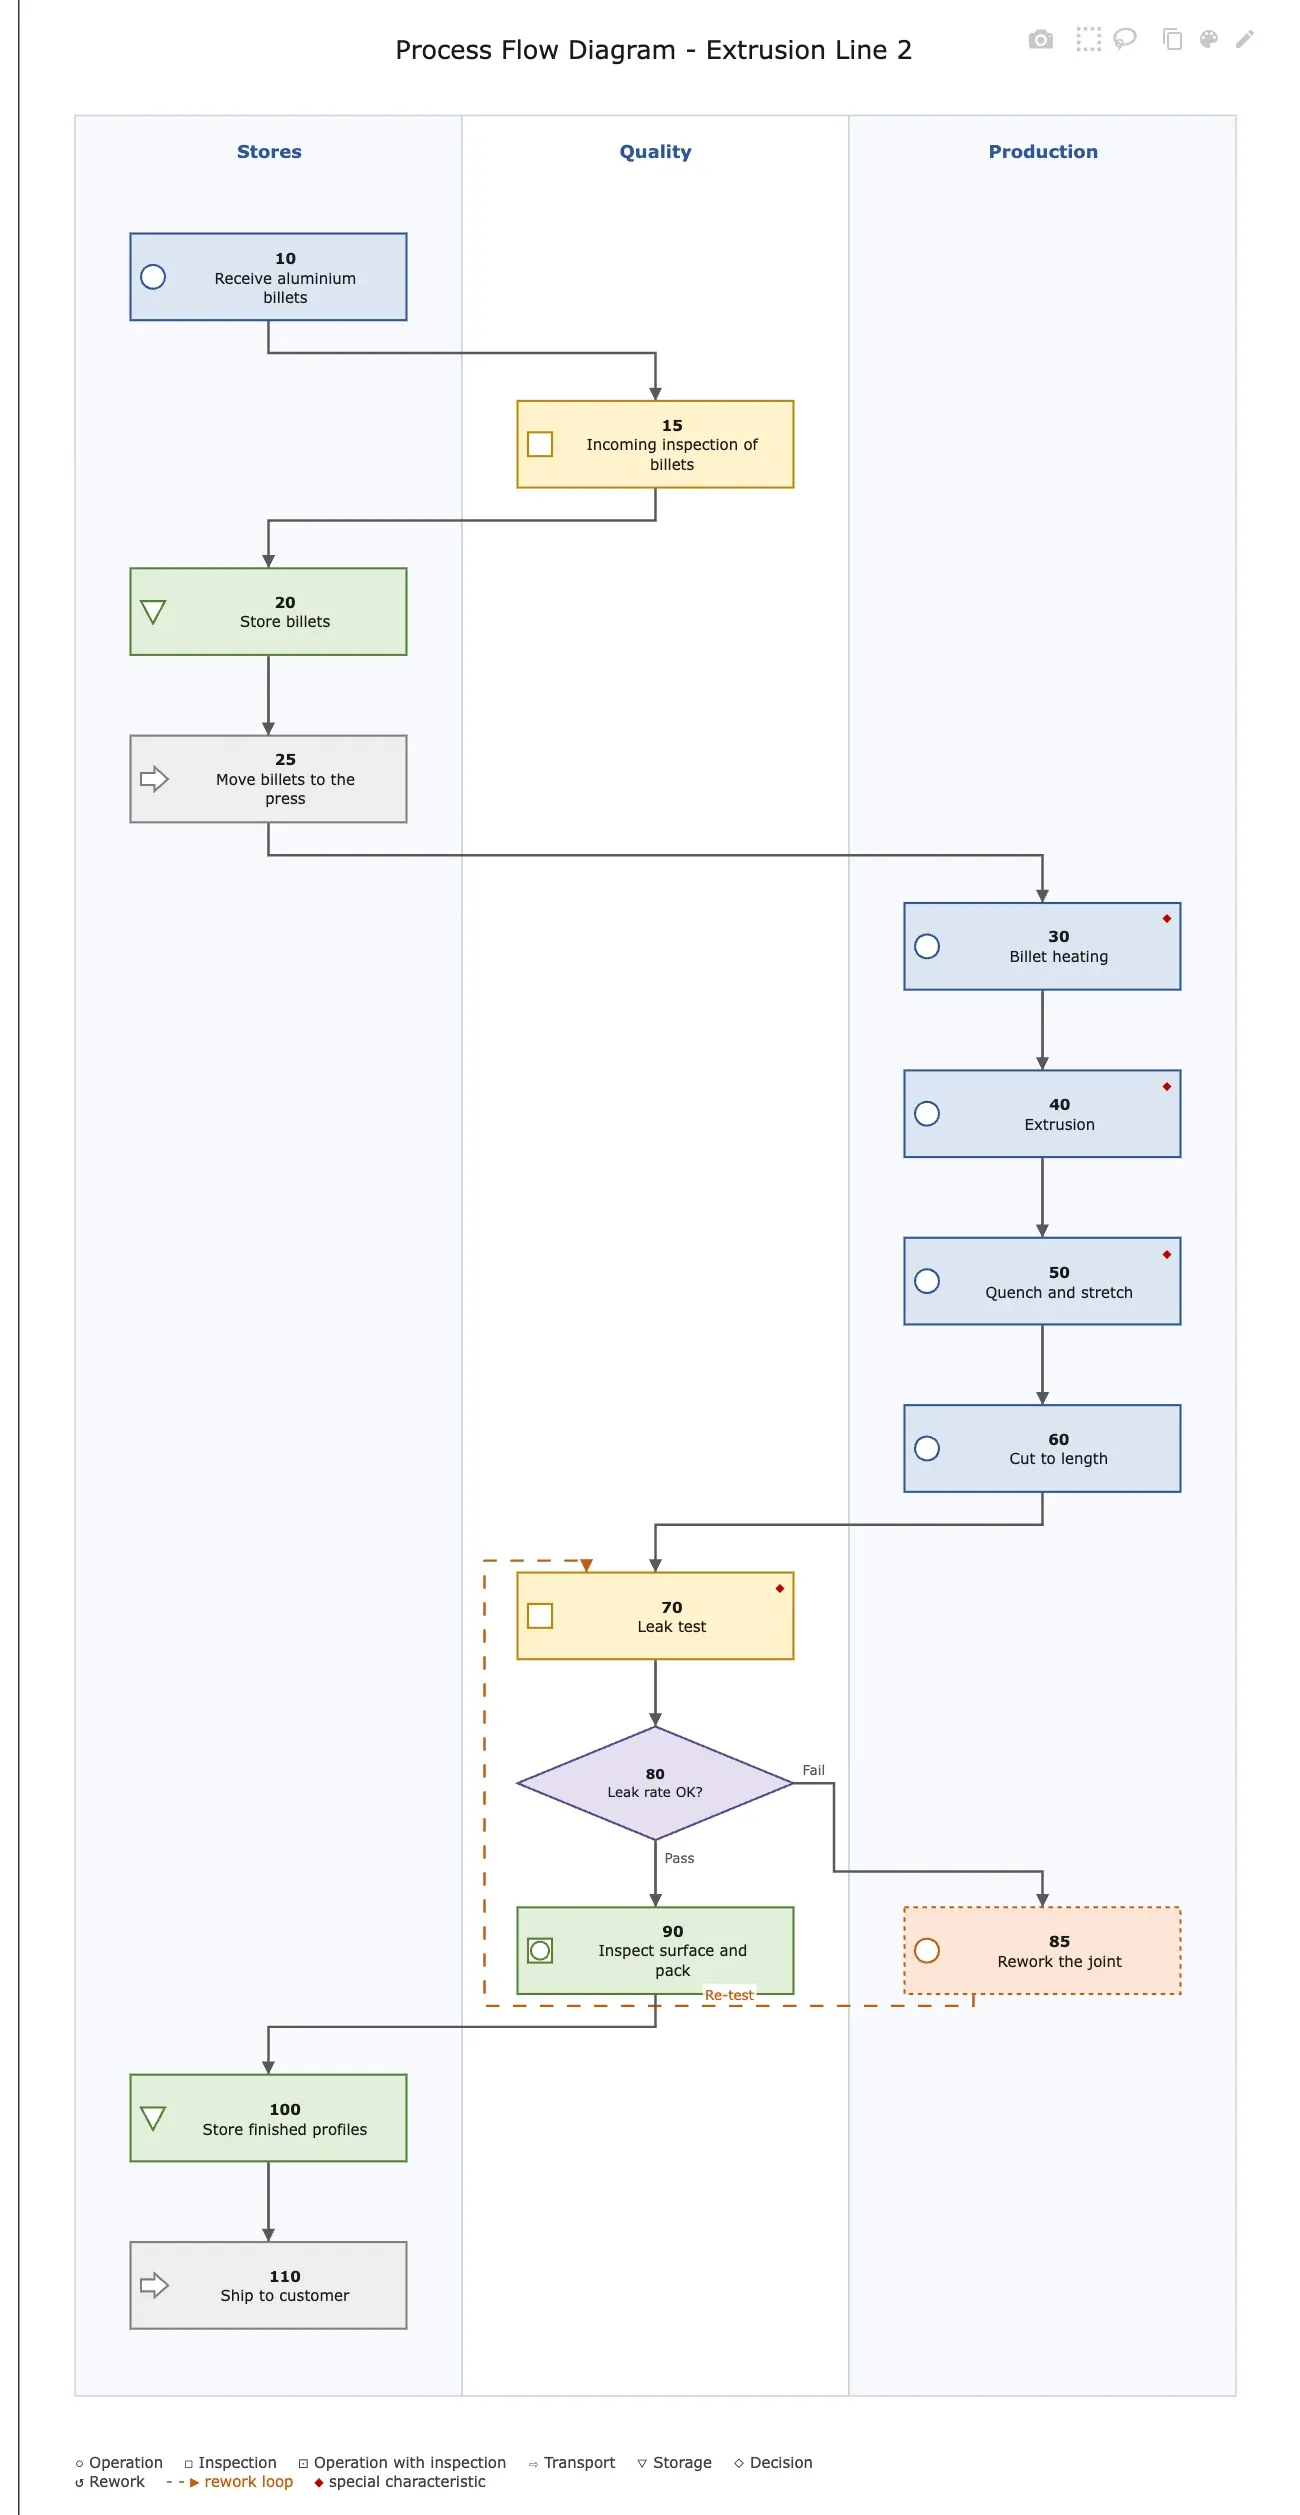
図2 — 3つのスイムレーンに分けた押出ライン2の工程フロー図。漏れ試験の判断と、漏れ試験に戻る手直しのループを含みます。
計算例
押出ライン2のコントロールプランを漏れなく整えるため、チームは、バッテリー筐体の側面プロファイル(EXT-2187)について、アルミビレットの受入から出荷までの工程をマップ化します。ワークシートには、フローの順に14行があり、Step No.、Symbol、Next、Condition、Lane(Stores、Quality、Production)、Machine、Product Characteristics、Process Characteristics、Classがあります。肉厚(ステップ40)と漏れ率(ステップ70)は重要特性(CC)、ビレット温度(30)と焼入れ水の温度および硬さ(50)は重要度の高い特性(SC)です。
フローチャートは3つのレーンの間を移動します。Storesはビレットを受け入れ、貯蔵し、運搬し、Productionはそれを加熱、押出、焼入れ、切断し、Qualityは受入検査、漏れ試験、最終検査と梱包を行います。漏れ試験の判断(ステップ80)には出口が2つあり、Passはステップ90に進み、FailはRework the joint(85)に進みます。85のNextは70で、部品を漏れ試験に戻します。Rework Loops表には、ステップ70を再入ポイントとするこの1つのループが一覧され、手直しした部品は、梱包される前に再び試験されます。
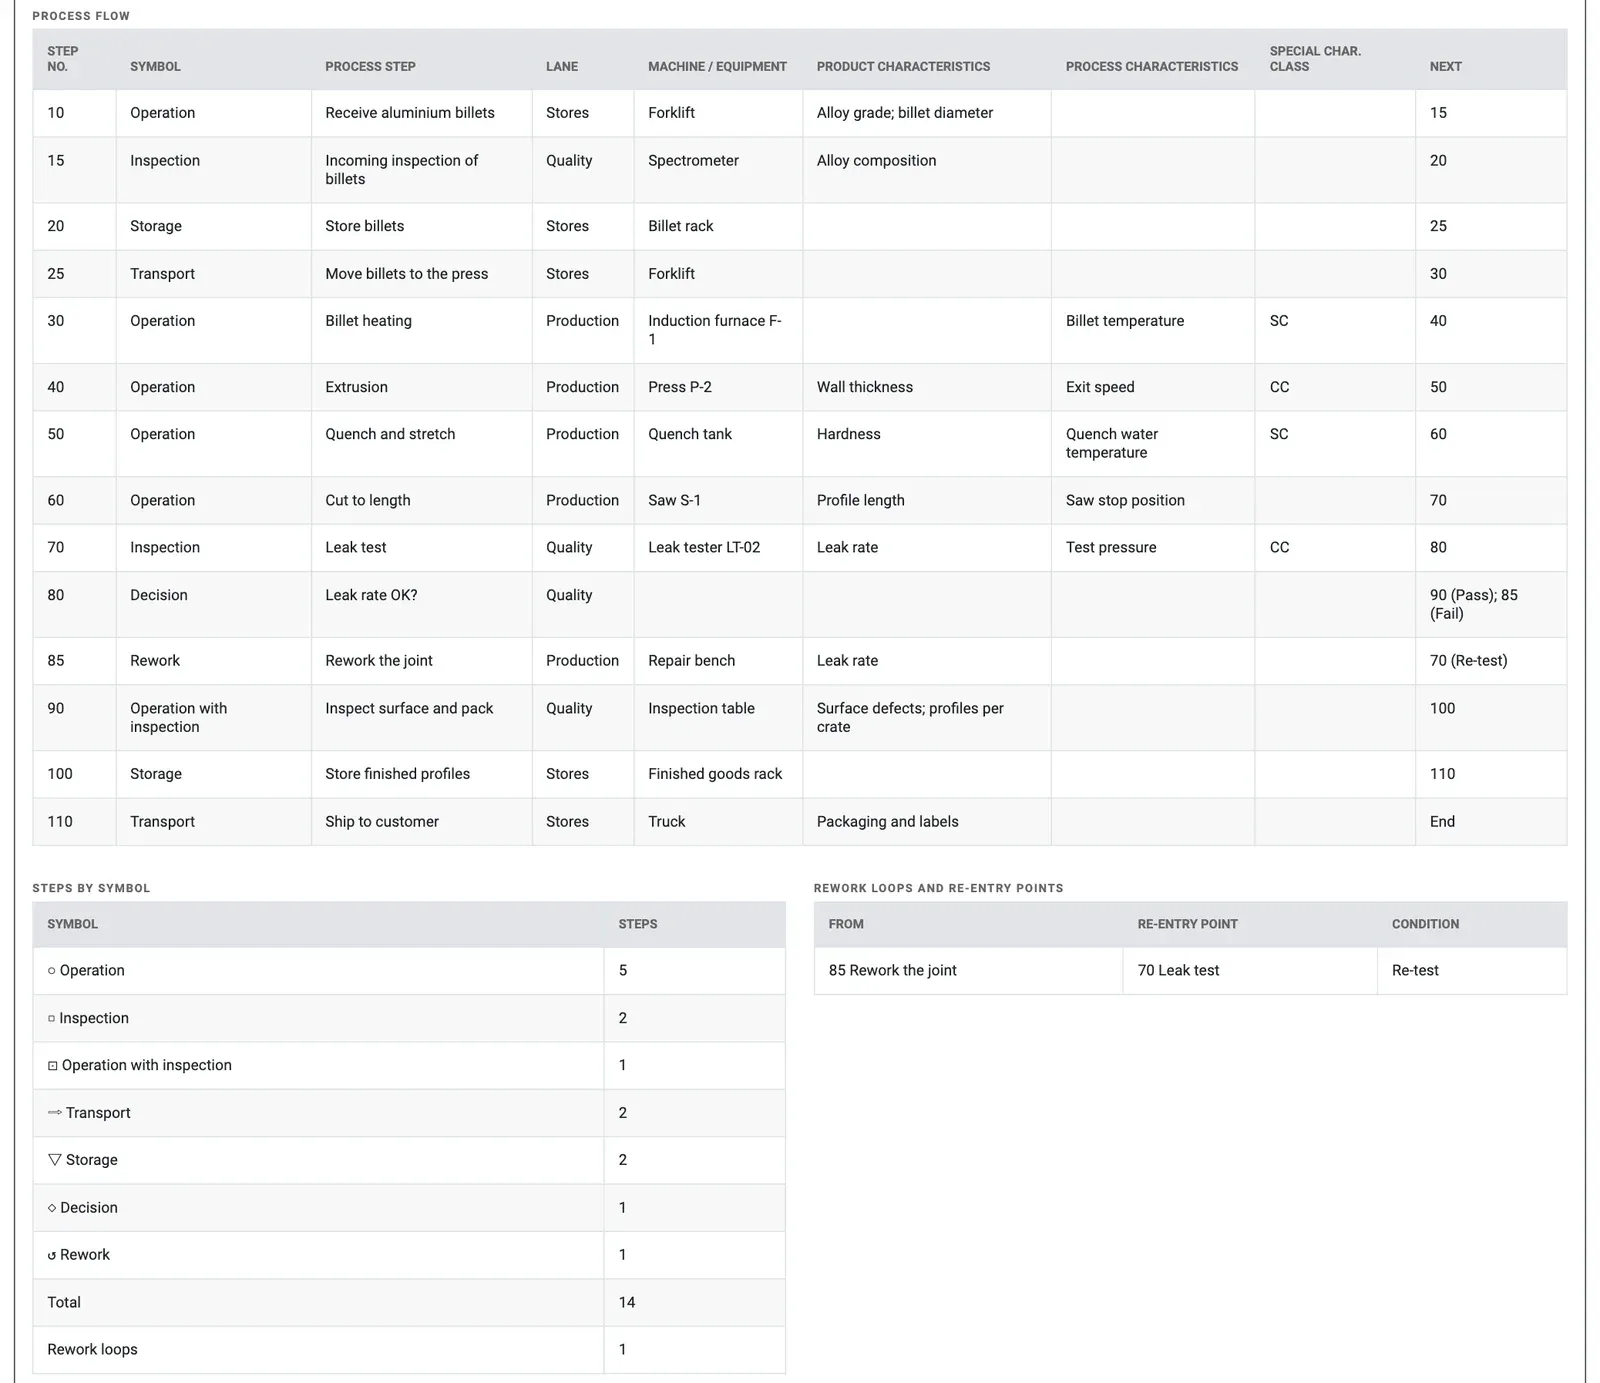
図3 — 例のProcess Flow表、Steps by Symbol、手直しのループ。
Steps by Symbolは14ステップを数えます。加工5、検査2、検査を伴う加工1、運搬2、貯蔵2、判断1、手直しのステップ1で、手直しのループは1つです。Review Notesはありません。フローは受入から出荷まで通っており、取り扱いと貯蔵を示し、手直しした部品を検査し、両方の判断の出口にラベルを付け、特殊特性にマークを付けているためです。これで、Process Flow表は、PFMEAにそのステップを、コントロールプランにその特性を提供し、3つの文書で同じステップ番号が使われます。
よくある質問
APQPで工程フロー図は何に使用しますか?
工程フロー図は、材料の受入から出荷まで、製品が通るすべてのステップを、作業が行われる順に示します。これはAPQPにおける工程リスクに関する作業の出発点です。PFMEAはフロー内の各ステップの故障モードを解析し、コントロールプランは各ステップで作られる、または確認される特性を管理します。
工程フロー図では、どのような記号を使用しますか?
ステップには、加工、検査、検査を伴う加工、運搬、貯蔵、停滞の工程図記号に加えて、判断のひし形、手直しのステップ、開始と終了の端子記号を使用します。記号を指定しない場合は、ステップのテキストから推定されます。たとえば、inspect、check、test、measureで始まるステップは検査、疑問符で終わるステップは判断です。
工程フローチャートのチェックリストでは、何を網羅すべきですか?
フローは、受入から出荷まで工程全体を網羅し、取り扱いと貯蔵のステップを示す必要があります。フローチャートに載せなかったリスクは、通常PFMEAとコントロールプランでも見落とされるためです。手直しした製品は、再使用の前に検査を通す必要があり、判断にはラベル付きの出口が少なくとも2つ必要で、すべてのステップに到達可能であり、特殊特性を作る、または確認するステップにはマークを付けます。
Zometric Statistical Softwareで工程フロー図をどのように作成しますか?
工程ステップごとに1行のワークシートを、フローの順に入力します。Process Stepは必須で、任意の列にはStep No.、Symbol、Next、Condition、Lane、Machine、Product Characteristics、Process Characteristics、Classがあります。前のステップを指すNextは、オレンジの破線の手直しのループとして描かれます。スイムレーンは、Lane列から既定で描かれます。