
S管理図(S Chart)
S管理図は、各サブグループの標準偏差をプロットして、工程のばらつきが安定しているかどうかを確認するもので、Xbar管理図より先に読みます。サブグループサイズが8を超える場合や、ばらつきの変化をより敏感に検出したい場合に使用します。サブグループサイズを一定に保ち、少なくとも25サブグループを収集し、独立で正規分布に従うデータを使用します。検定ルールが、シフト、トレンド、その他のランダムでないパターンを示します。
最終レビュー
重要なポイント
S管理図は、Xbar管理図とともに、サブグループの標準偏差を経時的に監視します。標準偏差はサブグループ内のすべてのデータ点を使うため、サブグループサイズが8を超える場合にR管理図に代わって使用します。
S管理図とは
S管理図は、サブグループの標準偏差(ばらつき)を経時的に監視します。Xbar管理図とともに使用し、サブグループサイズが大きい場合にR管理図に代わります。標準偏差は、サンプルが大きい場合に、範囲よりも正確で敏感なばらつきの尺度だからです。
R管理図が最大値と最小値の差だけを見るのに対し、S管理図はサブグループ内のすべてのデータ点を考慮するため、工程がどれだけ変動しているかをより正確に捉えられます。
簡単な定義:各サンプル内にどれだけのばらつきがあるかを、標準偏差を用いてより正確に捉えて経時的に追跡する管理図で、サブグループが大きい場合に特に役立ちます。
S管理図を使用する場面
- サブグループサイズが 8を超える 場合に使用します。この大きさでは、標準偏差は範囲よりも信頼できる尺度です。
- 工程の中心と工程のばらつきを同時に監視するため、Xbar管理図 とともに使用します。
- 工程のばらつきの小さな変化を、より敏感に検出 する必要がある場合に使用します。
- サブグループサイズが 2〜8の場合は、Xbar-R管理図で十分で、解釈も簡単です。
S管理図を正しく使用するためのガイドライン
- 必ず、Xbar管理図を解釈する前にS管理図 を確認します。ばらつきが不安定だと、Xbarの管理限界は信頼できません。
- 管理限界を正しく計算するため、すべての時点で サブグループサイズを一定 に保ちます。
- 信頼できる基準の管理限界を確立するため、少なくとも 25サブグループ を収集します。
- S管理図が正確に機能するためには、サブグループ内のデータが 独立で正規分布に従う 必要があります。
代替手法:S管理図を使用すべきでない場合
- サブグループサイズが 8以下の場合は、代わりに Xbar-R管理図 を使用します。より簡単で、小さなサブグループでも同様に効果的です。
- データが サブグループ分けのない個別の測定値として収集される場合に適した手法:I-MR管理図
- 応答が 計数値データ(不良品数または不良率)の場合に適した手法:p管理図、np管理図、c管理図、u管理図
- 同じ工程で 短期の生産ロットや混合した製品 を扱う場合に適した手法:Z-MR管理図
S管理図の例
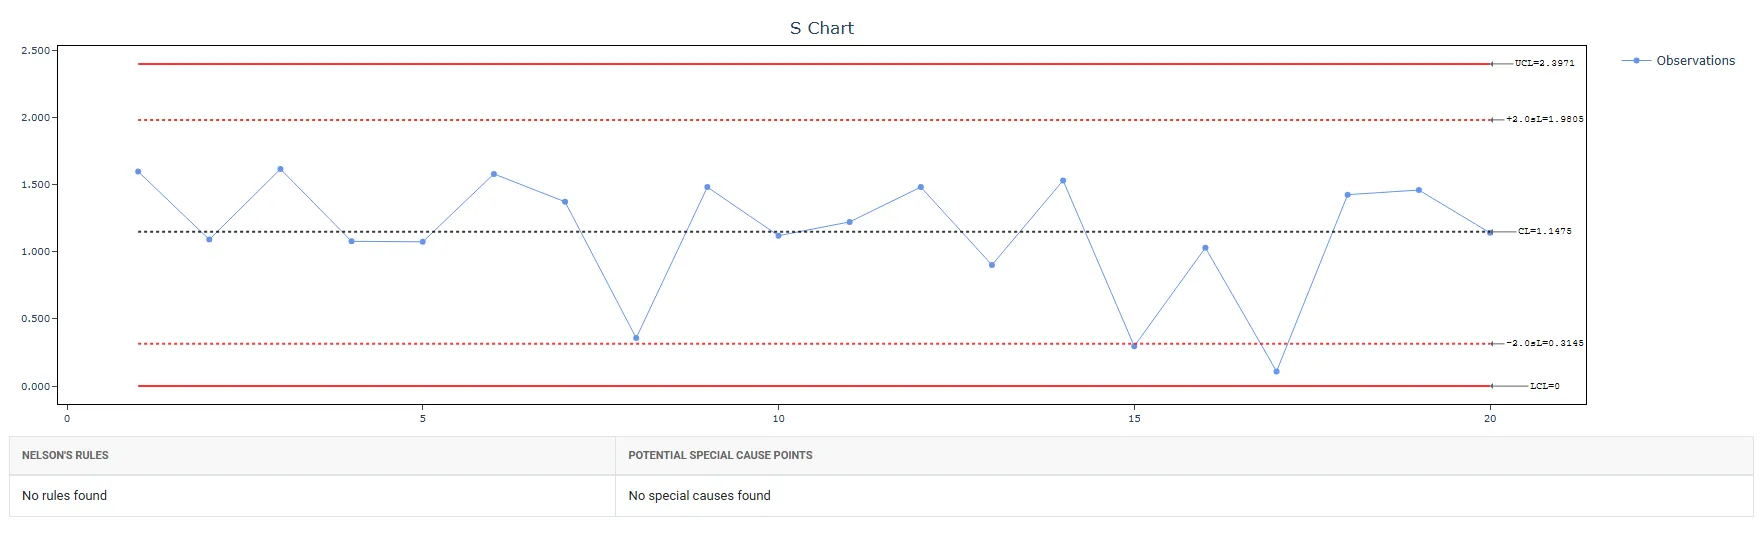
自動車部品工場の品質エンジニアが、カムシャフトの長さを監視しています。エンジニアは、30分ごとに、大きさ5のサブグループでデータを収集します。管理図に特殊原因があれば、それを探すことに関心があります。1. 工程の平均と工程の標準偏差は、現時点では未知のため、空欄のままにします。2. ネルソンの8つのルールをすべて有効にします。
これに対処するため、エンジニアはS管理図を適用し、次の手順を実行します。
- 必要なデータを収集しました。
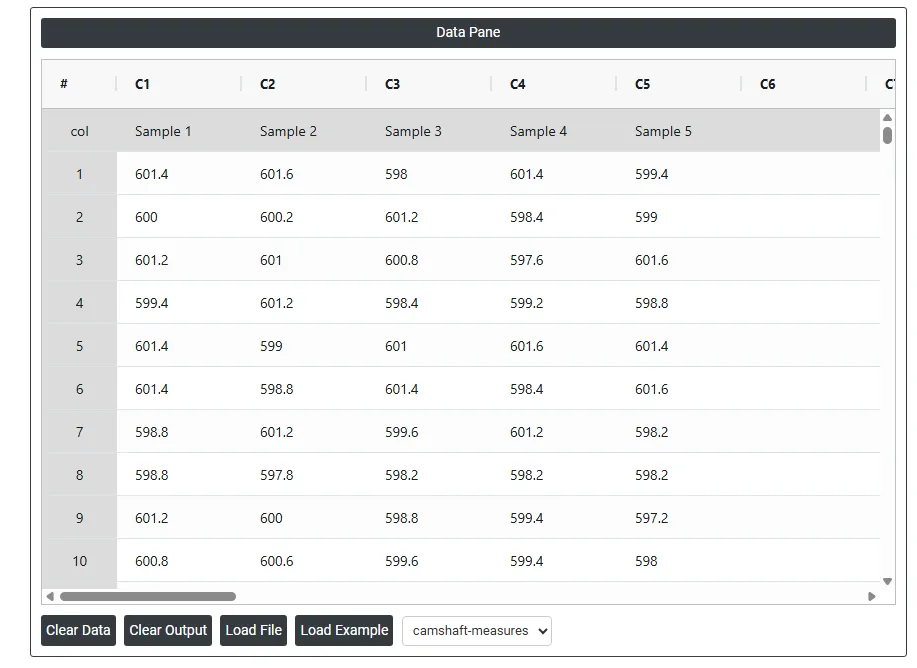
- 次に、Zometric Statistical Software(https://statsai.zometric.com/)でデータを分析します。
- S Chartを探すには、Statistical module> Control Charts>S Chartを選択します。
- ツール内で、データとその他の入力を次のように入力します。
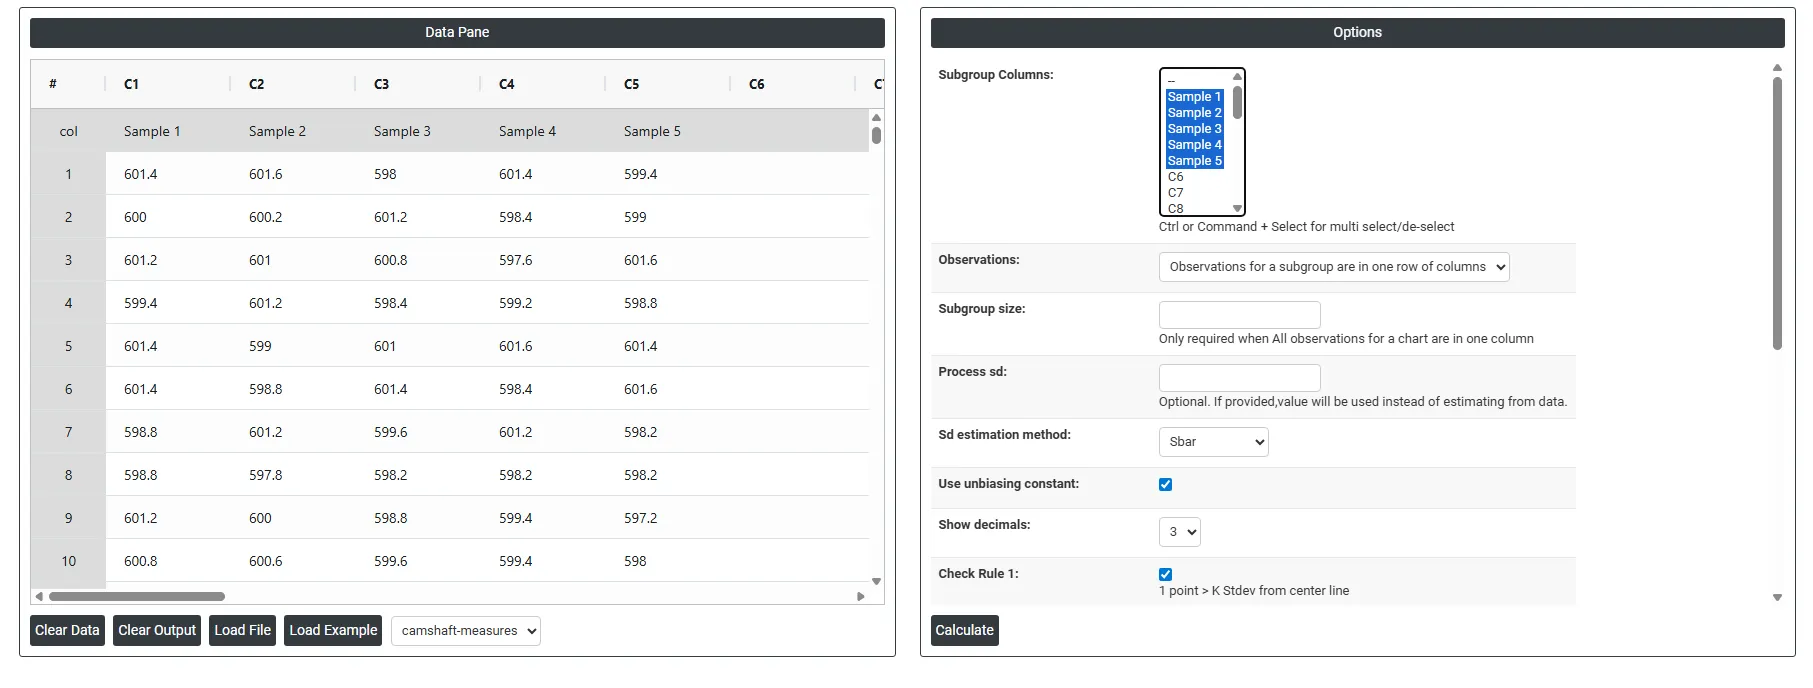
5. 上記のツールを使用すると、次のような出力が得られます。
S管理図の作成方法
手順は次のとおりです。
- Zometric Statistical Softwareにログインします:https://statsai.zometric.com/
- ホームページで、Statistical Tool> Control Charts >S Chartを選択します。
- S Chartをクリックすると、ダッシュボードが表示されます。
- 次に、データを手動で更新するか、Excelシートからデータをすべてコピー(Ctrl+C)して、ここに貼り付け(Ctrl+V)ます。
- 次に、必要なオプションを入力する必要があります。
- 最後に、ページ下部のcalculateをクリックすると、目的の結果が得られます。
S Chartのダッシュボードでは、ウィンドウが2つの部分に分かれています。
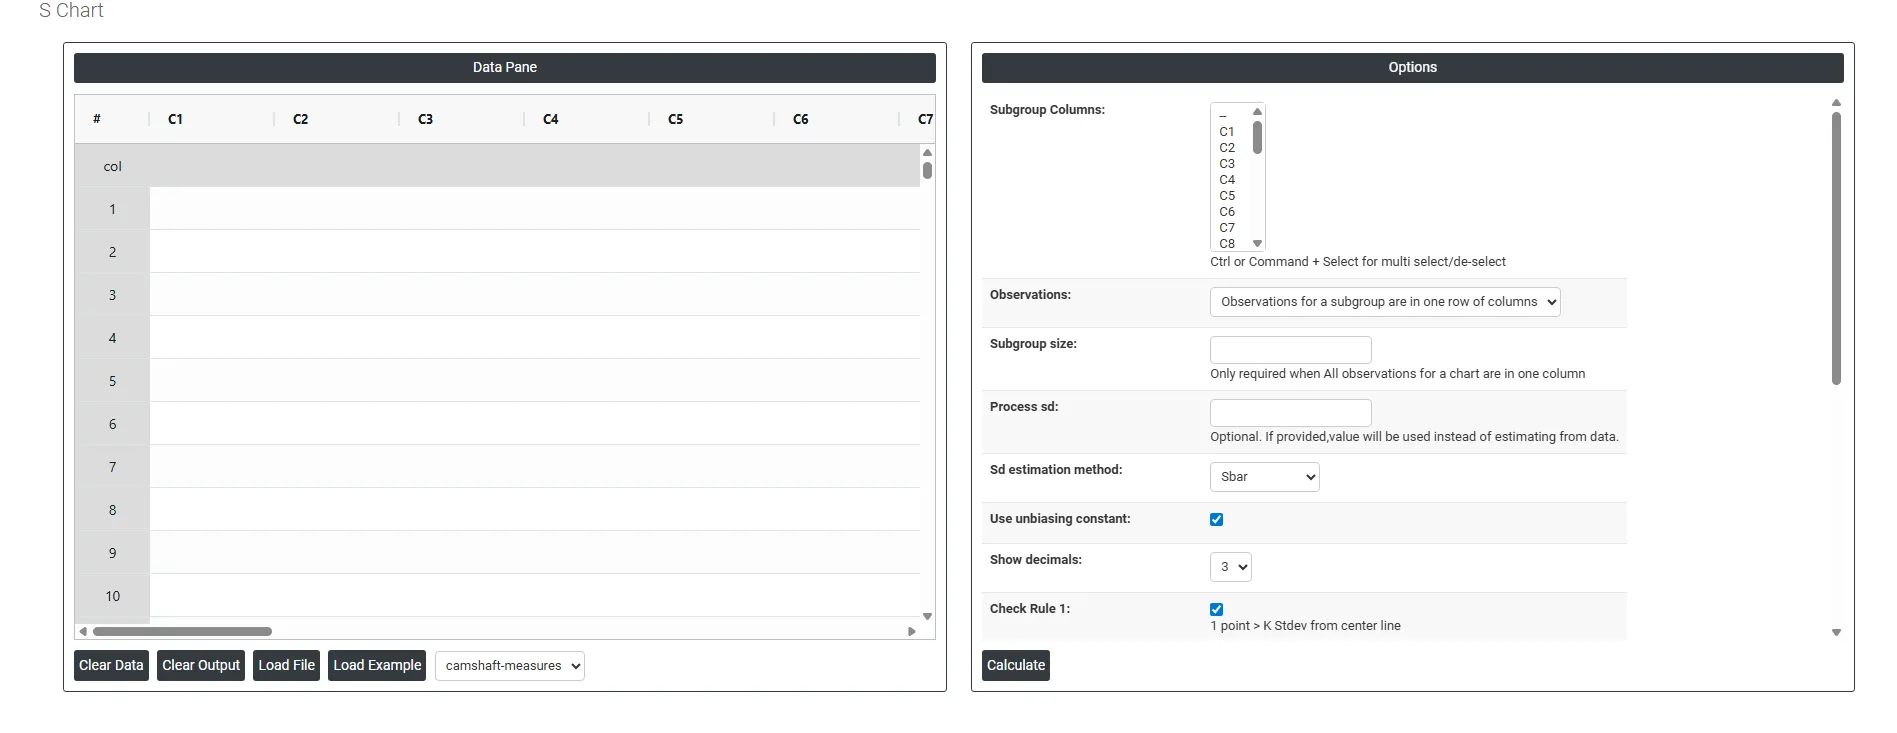
左側にはデータペイン(Data Pane)があります。Data Paneでは、各行が1つのサブグループになります。データは手動で入力するか、Excelシートからデータをすべてコピー(Ctrl+C)して、ここに貼り付け(Ctrl+V)ます。
Load example: サンプルデータが読み込まれます。
Load File: Excelデータを直接読み込むために使用します。
右側には、次のような多くのオプションがあります。
- Subgroup Columns データの構造に応じて、1つの列または複数の列 のいずれかを選択できます。各サブグループが複数の列にまたがっている場合(測定位置ごとに1列)は、それらの列をすべて選択します。すべての測定値が1つの列に積み重ねられている場合は、その1つの列を選択し、サブグループサイズを別に定義します。ここでの選択が、サブグループの平均を計算するときに、管理図がデータをどのようにサブグループ分けするかを直接決めます。
- Observations: この設定は、データがワークシート上で物理的にどのように配置されているかを定めます。データの構造に合ったオプションを選択します。
- Observations for a subgroup are in one row of columns — 各行に、1つのサブグループのすべての測定値が、複数の列にまたがって含まれています。たとえば、1行目に、5つの列にわたるサブグループ1を表す5つの測定値があります。
- All observations for a chart are in one column — すべての測定値が1つの列に縦に積み重ねられており、サブグループサイズのフィールドで、各サブグループに何行が属するかを定義します。
ここで配置を誤ると、管理図がデータを誤ってサブグループ分けし、無効な管理限界が得られます。
- Subgroup Size 必要となるのは、すべての観測が1つの列に格納されている場合のみです。1つのサブグループを構成する連続した行の数を、管理図に伝えます。たとえば、サブグループサイズが5の場合、管理図は1〜5行目をサブグループ1、6〜10行目をサブグループ2として扱い、以降も同様です。データがすでに複数の列(測定ごとに1列)に配置されている場合、サブグループサイズは選択した列の数で定義されるため、このフィールドは不要です。
- Process mean: 工程から得られた一連の測定値または観測値の平均値です。時間にわたる工程データの中心的な傾向を表し、工程性能の重要な指標です。指定しない場合、Zometric Statistical Softwareは、与えられたデータから中心線を計算します。
- Process sd: 平均のまわりの工程データのばらつきまたは散らばりの尺度です。工程内の個々のデータ点が、工程の平均からどれだけ異なるかを示します。空欄のままにすると、Zometric Statistical Softwareは、与えられたデータから計算します。
- Sd estimation method: 計算に2つの選択肢があります。推定方法として、Rbarまたは併合標準偏差の方法のどちらを選ぶかで、結果が変わります。
- Rbar Sd estimation method: サブグループの範囲の平均を、不偏化定数d2で割った値(Rbar/d2)から、工程の標準偏差を推定します。この方法は、サブグループサイズが8以下の場合に推奨されます。サブグループが大きい場合は、併合標準偏差がすべてのデータ点を使い、より正確な推定値を与えます。Pooled Sd estimation method: 併合標準偏差は、サブグループの分散の加重平均で、大きなサブグループほど全体の推定値に大きな影響を与えます。この方法は、工程が安定している場合に、標準偏差のより正確な推定値を与えます。
- Use unbiasing constants for pooled sd: このオプションは、Stdevを併合標準偏差の方法で推定する場合にのみ適用されます。
- Show Decimals プロットされた値、管理限界、中心線について、グラフに表示する小数点以下の桁数を制御します。桁数を増やすと、グラフを読み取る際の精度が高まります。減らすと、グラフがすっきりして、発表しやすくなります。精度と、聴衆にとっての読みやすさのバランスがとれる水準を選択します。
- Check Rule 1: 1 point > K Stdev from center line: テスト1は、他から大きく外れたサブグループを特定するために不可欠で、管理外れの状況を検出する、広く認められた手法です。感度を高め、工程のより小さなシフトを検出するには、テスト2をテスト1と併用でき、管理図の効果が高まります。
- Check Rule 2: K points in a row on same side of center line: テスト2は、工程の中心またはばらつきの変化を検出します。工程の小さなシフトを監視する場合、テスト2をテスト1と併用すると、管理図の感度を高められます。
- Check Rule 3: K points in a row, all increasing or all decreasing: テスト3は、工程内のトレンドを特定するために設計されています。このテストは、連続したデータ点が一貫して増加または減少する長い列を探し、工程の挙動に潜むトレンドの可能性を示します。
- Check Rule 4: K points in a row, alternating up and down: テスト4は、工程内の系統的な変動を特定するために設計されています。理想的には、工程の変動のパターンはランダムであるべきです。しかし、点がテスト4に不合格となった場合は、変動がランダムではなく、予測可能なパターンに従っている可能性があります。
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): テスト5は、工程の小さなシフトを検出します。
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):テスト6は、工程の小さなシフトを検出します。
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):テスト7は、管理が良好であることの証拠と誤って解釈されかねない変動のパターンを特定します。このテストは、広すぎる管理限界を検出します。これは、層別されたデータの結果であることが多いです。層別されたデータは、各サブグループの内部に系統的な変動の要因があるときに生じ、管理限界が本来より広く見える原因となります。
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):テスト8は、混合パターンを検出します。混合パターンでは、点が中心線から離れる傾向があり、代わりに管理限界の近くに落ちます。
- Additional CLs at Multiples of SD 1 中心線から ±1標準偏差 の位置に、管理限界の線を追加します。これにより、グラフ上に内側の境界の領域ができ、管理限界の内側にある異常なパターン(たとえば、点が中心線の同じ側に一貫して連続する場合)を探すWestern Electricルールやネルソンのルールの適用に役立ちます。
- Additional CLs at Multiples of SD 2 中心線から ±2標準偏差 の位置に、管理限界の線を追加します。これにより、中心と標準の±3シグマの管理限界の間に、中間の警告領域ができます。2シグマの線と3シグマの線の間に落ちた点は、点が実際に管理外れになる前の、工程のシフトの早期警告となることがあります。
- Define Stages (Historical Groups) with This Variable グループ化変数を使って、管理図を別々の局面や段階に分割できます。各段階には、独立に計算された管理限界が設定されます。新しい機械、工程の改善、原材料の変更など、既知の工程の変化があり、その前後の工程性能を同じ管理図上で比較したい場合に役立ちます。
- X Scale 管理図の横軸の表示方法を制御します。時間に基づくラベル、サブグループの番号、またはカスタムの値を表示するようにスケールを調整できます。サブグループが特定の日付、シフト、バッチに対応していて、単なる連番ではなくその文脈を軸に反映させたい場合に役立ち、管理図が読みやすく、発表しやすくなります。
よくある質問
S管理図とは何ですか?
S管理図は、サブグループの標準偏差、つまりばらつきを経時的に監視します。Xbar管理図とともに使用し、サブグループが大きい場合にR管理図に代わります。標準偏差は、最大値と最小値だけでなく、サブグループ内のすべてのデータ点を使うため、ばらつきのより正確で敏感な尺度となります。
R管理図ではなくS管理図を使用するのはどのような場合ですか?
サブグループサイズが8を超え、標準偏差が範囲よりも信頼できる尺度となる場合や、ばらつきの小さな変化をより敏感に検出したい場合に、S管理図を使用します。サブグループサイズが2〜8の場合は、Xbar-R管理図で十分で、解釈も簡単です。
有効なS管理図の要件は何ですか?
すべての時点でサブグループサイズを一定に保ち、信頼できる基準の管理限界を確立するために少なくとも25サブグループを収集し、サブグループ内のデータが独立で正規分布に従うことを確認します。Xbar管理図を解釈する前に、必ずS管理図を確認してください。ばらつきが不安定だと、Xbarの管理限界は信頼できないためです。
S管理図では、どの標準偏差の推定方法を使用すればよいですか?
2つの方法があります。Rbarは、工程の標準偏差を、サブグループの範囲の平均を不偏化定数d2で割った値(Rbar/d2)として推定し、サブグループサイズが8以下の場合に推奨されます。サブグループが大きい場合は、サブグループの分散の加重平均である併合標準偏差が、すべてのデータ点を使い、より正確な推定値を与えます。