
計量値抜取検査:ロットの合格/不合格(Variables Acceptance Sampling: Accept/Reject Lot)
計量値抜取検査:ロットの合格/不合格は、ランダムに抜き取ったサンプルの測定値から、ロットを合格とするかどうかを判定します。規格限界と計画の臨界距離kを入力すると、ツールはZ.LSLとZ.USLを計算し、それぞれがk以上であれば合格とします。限界が2つでσが未知の場合は、標本標準偏差を Maximum Standard Deviation とも照合します。データはほぼ正規分布に従うと仮定します。
最終レビュー
重要なポイント
計量値抜取検査:ロットの合格/不合格は、既存の計量値抜取計画を測定したサンプルデータに適用し、各規格限界が平均から標準偏差のk倍以上離れている場合にロットを合格とします。
目的
計量値抜取検査:ロットの合格/不合格は、既存の計量値抜取計画を実際のサンプルに適用します。入荷または出荷のロットから抜き取ったサンプルを測定し、規格限界と計画の臨界距離kを入力すると、ツールがロットを合格とするか不合格とするかを、その理由とともに示します。これは計画を設計した後のステップ(たとえば、サンプルサイズnとkが得られる計量値抜取検査の作成(Create a Sampling Plan)を使用)で、特性が合否の判定だけでなく測定される場合の受入検査や最終検査で使用します。
主な機能
- 合格または不合格の判定を、理由とともに示します。どの基準が満たされなかったか、またはすべて満たされたことが分かります。
- 下限のみ、上限のみ、または両方に対応します。
- サンプル自身の標準偏差を使用します。既知の過去の標準偏差がある場合は、それを使用します。
- 両方の限界があり、過去の標準偏差がない場合は、標本標準偏差を Maximum Standard Deviation(MSD)とも照合します。
- 要約表(サンプルサイズ、平均、標準偏差、k)と、kと比較するZ値。
- Download によるPDFエクスポート。
統計的手法
n個の測定値から、ツールは標本平均 x̄ と標本標準偏差 s(除数は n − 1)を計算します。使用する標準偏差 σ は、過去の標準偏差が入力されていればそれを、入力されていなければ s を使用します。平均から各限界までの距離を標準偏差で表すと、Z.LSL = (x̄ − LSL) / σ、Z.USL = (USL − x̄) / σ です。ロットは、該当するすべてのZが臨界距離k以上の場合に合格となります。LSLのみの場合は Z.LSL ≥ k、USLのみの場合は Z.USL ≥ k、両方ある場合は両方がk以上である必要があります。
両方の限界が指定され、σが未知の場合は、標本標準偏差が Maximum Standard Deviation 以下であることも必要です。これは、ANSI/ASQ Z1.9とMIL-STD-414の両側規格でσ未知の場合に用いられるWallisの近似によるもので、p* = 1 − Φ(k)、Zp* = Φ⁻¹(1 − p*/2)、MSD = (USL − LSL) / (2·Zp*) です。ばらつきが大きすぎるサンプルは、平均がよく中心に合っていても不合格になります。この計画は、特性がほぼ正規分布に従い、サンプルがロットからランダムに抜き取られていることを前提としており、kはサンプルと同じ計画(サンプルサイズとAQL)から得たものである必要があります。測定値は少なくとも2個必要です。
入力項目とオプション
項目 | 説明 |
Measurement column | 必須。抜き取ったロットから得た生の測定値の列。 |
Lower spec (LSL) / Upper spec (USL) | 少なくとも1つは必須です。USLはLSLより小さくできません。 |
Critical distance (k) | 必須。設計済みの抜取計画から得た合格判定係数kです。たとえば、Create a Sampling Plan が報告する「Critical distance (K value)」です。 |
Historical standard deviation | 任意。既知の場合は、サンプル自身の標準偏差の代わりに使用されます。両方の限界があり、この項目が空欄の場合は、標本標準偏差を Maximum Standard Deviation(Wallisの近似)とも照合します。 |
Title | 既定値は Variables Acceptance Sampling: Accept/Reject Lot で、出力の見出しとして表示されます。 |
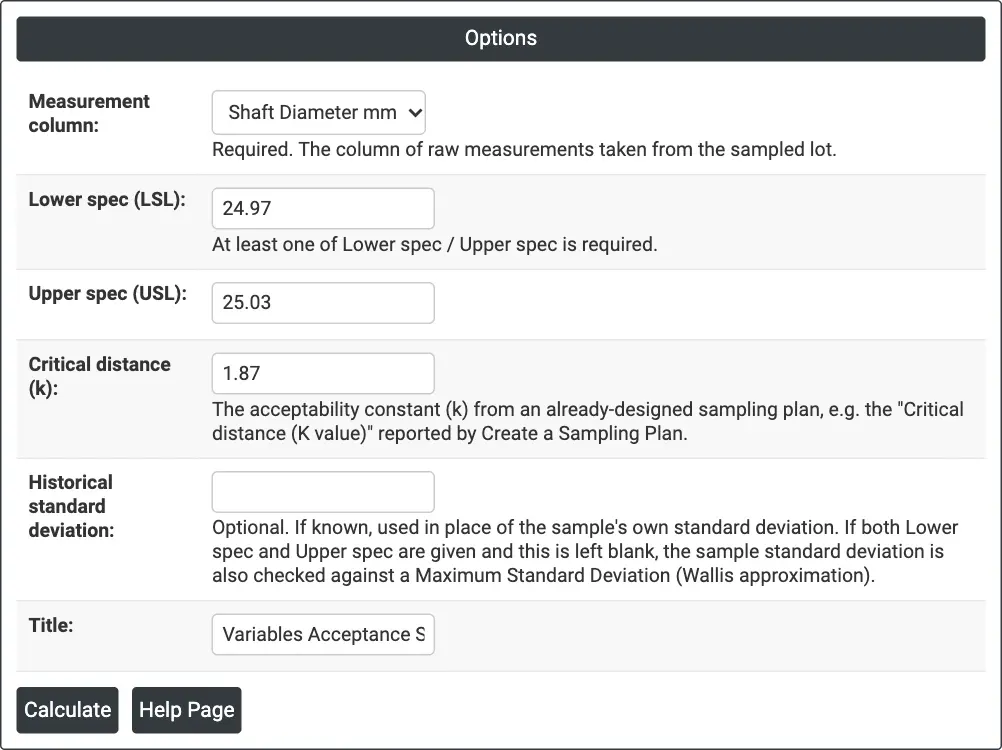
図1 — 例のオプション:シャフトの直径、規格24.97〜25.03 mm、臨界距離 k = 1.87、過去の標準偏差なし。
出力の説明
- Title — Title の項目で、出力の見出しとして表示されます。
- Decision — Accept the lot(緑)または Reject the lot(赤)が、理由とともに表示されます。
- Summary — Sample size (n)、Sample mean、Sample standard deviation、Standard deviation used、Critical distance (k) を示します。
- Evaluation — Z.LSL や Z.USL、および該当する場合は Maximum Standard Deviation (MSD)。
- Download によるPDFエクスポート。
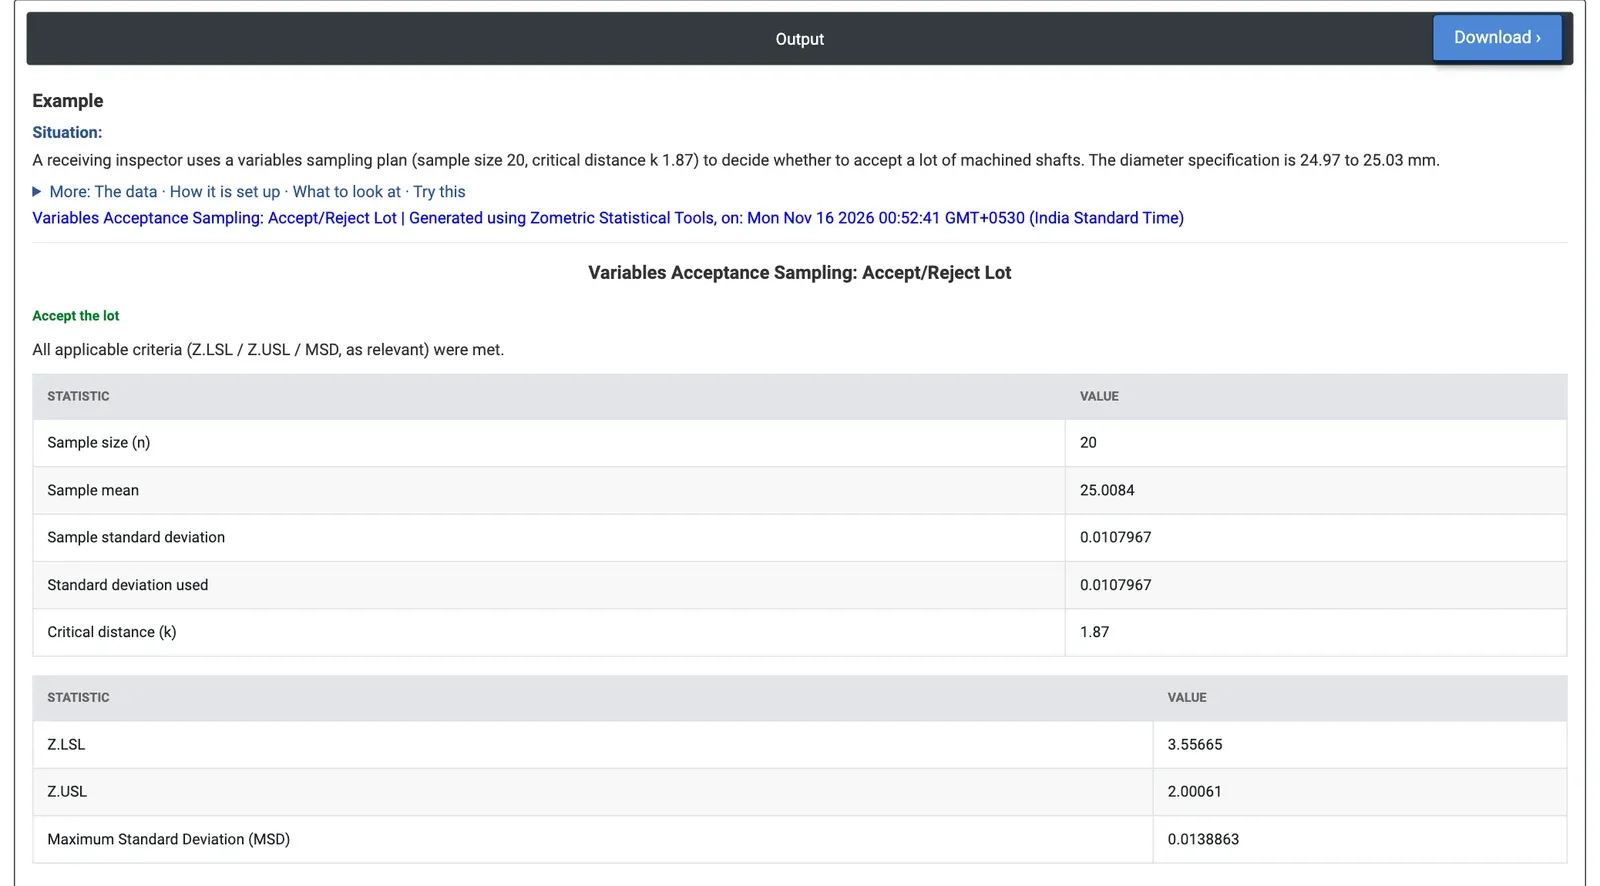
図2 — シャフトのロットは合格:Z.LSL 3.56 と Z.USL 2.00 はいずれも k = 1.87 以上で、s = 0.0108 は MSD の 0.0139 を下回っています。
計算例
受入検査の担当者が、サンプルサイズ20、臨界距離 k = 1.87 の計量値抜取計画に基づいて、機械加工したシャフトのロットを検査します。直径の規格は24.97〜25.03 mmです。ロットから20本のシャフトをランダムに抜き取って測定し、列 Shaft Diameter mm を選択します。供給者の工程のばらつきが分からないため、Historical standard deviation は空欄のままにします。
標本平均は25.0084 mm、標本標準偏差は0.0108 mmです。Z.LSL = (25.0084 − 24.97) / 0.0108 = 3.56、Z.USL = (25.03 − 25.0084) / 0.0108 = 2.00で、どちらも1.87以上であり、標準偏差もMSDの0.0139 mmを下回っているため、ロットは合格です。平均はUSL寄りに偏っており、Z.USLのほうが判定が微妙です。同じばらつきで標本平均が約25.0098 mmを超えていれば、不合格になっていました。供給者の長期の標準偏差が0.015 mmと分かっており、それを過去の標準偏差として入力した場合、Z.USLは1.44に下がってロットは不合格となります。したがって検査担当者は、このロットは合格でも、直径が大きい側に偏っていることを供給者にフィードバックすべきです。
よくある質問
計量値抜取検査では、ロットの合格はどのように判定されますか?
ツールは標本平均と標本標準偏差を計算し、次に平均から各限界までの距離を標準偏差で表します。Z.LSL = (平均 - LSL) / σ、Z.USL = (USL - 平均) / σ です。ロットは、該当するすべてのZが、抜取計画の臨界距離k以上の場合に合格となります。
Maximum Standard Deviation(MSD)の確認とは何ですか?
両方の規格限界が指定され、標準偏差が未知の場合は、標本標準偏差が Maximum Standard Deviation 以下であることも必要です。これは、ANSI/ASQ Z1.9とMIL-STD-414の両側規格でσ未知の場合に用いられるWallisの近似で計算されます。ばらつきが大きすぎるサンプルは、平均がよく中心に合っていても不合格になります。
臨界距離kはどこから得られますか?
臨界距離kは、設計済みの計量値抜取計画から得られます。たとえば、Create a Sampling Plan がサンプルサイズnとともに報告するK値です。kは、評価するサンプルと同じ計画、つまり同じサンプルサイズとAQLから得たものである必要があります。
計量値抜取検査の前提は何ですか?
この計画は、測定する特性がほぼ正規分布に従い、サンプルがロットからランダムに抜き取られていることを前提としています。測定値は少なくとも2個必要です。既知の過去の標準偏差があれば、サンプル自身の標準偏差の代わりに使用できます。