
Z-MR管理図(Z-MR Chart)
Z-MR管理図は、ショートランの生産や、同じ設備で異なる部品や製品を製造する工程のために設計された、特殊な種類の管理図です。生の測定値をプロットする代わりに、各測定値をZスコアに標準化し、各値が目標値から標準偏差の何倍離れているかを表します。
最終レビュー
重要なポイント
Z-MR管理図は、ショートランの生産や、同じ設備で異なる部品や製品を製造する工程のために設計された、特殊な種類の管理図です。
Z-MR管理図とは
Z-MR管理図は、ショートランの生産や、同じ設備で異なる部品や製品を製造する工程のために設計された、特殊な種類の管理図です。生の測定値をプロットする代わりに、各測定値をZスコアに標準化し、各値が目標値から標準偏差の何倍離れているかを表します。
この標準化により、複数の製品や部品番号のデータを1つの管理図にまとめることができ、従来の管理図を作成するのに十分なデータが単一の製品から得られない場合でも、工程の安定性を監視できます。
簡単な定義:異なる製品の測定値を共通の尺度に変換する管理図です。少量生産や混合生産でも、工程の安定性を監視できます。
Z-MR管理図を使用する場面
- 生産ロットが標準的な管理図に十分なデータを集めるには 短すぎる 場合に使用します。
- とくに、同じ工程または機械で複数の種類の部品を製造 しており、1つの統一された管理図にしたい場合に使用します。
- 各部品番号の 目標値や規格は異なる が、根底にある工程が同じである場合に使用します。
- 部品の種類間で 工程の変動が大きく異なる 場合は適していません。標準化は、部品間で同程度のばらつきがあることを前提としているためです。
Z-MR管理図を正しく使用するためのガイドライン
- Zスコアの計算が妥当であるためには、各部品の種類に、既知または推定された目標値と標準偏差 が必要です。
- 同じ管理図にプロットするすべての部品の種類で、工程の変動が同程度である ことを確認してください。
- 正確な目標値と標準偏差の値を設定するために、過去のデータや技術的知見 を使用してください。不正確な入力は、誤解を招くZスコアをもたらします。
- Z管理図を解釈する前に、短期的な変動が安定していることを確認するため、管理図のMRの部分を最初に 確認してください。
- 統合された管理図全体でトレーサビリティを維持するために、プロットした各点に 部品番号または製品コード のラベルを付けてください。
代替手法:Z-MR管理図を使用すべきでない場合
- 工程が ショートランを伴わず、単一の製品から十分なデータがある場合は、代わりに I-MR管理図 を使用してください。標準的な全長の生産ロットには、より単純で分かりやすく、より適しています。
- 単一の製品から 十分なサブグループのデータ がある場合は、代わりに Xbar-R管理図またはXbar-S管理図 を使用してください。十分なデータがあれば、より信頼できる管理限界が得られます。
- 工程の変動が 部品の種類間で大きく異なる場合は、Z-MR管理図にまとめるのではなく、個別の管理図を用いて各部品の種類を別々に分析してください。
- ただし、目標値や標準偏差が不明 で、過去のデータや技術的知見から確実に推定できない場合は、Zスコアを正確に計算できないため、この管理図は使用しないでください。
- データが 計数値(欠点数または比率)の場合は、代わりに p管理図、np管理図、c管理図、u管理図 またはそれらのショートラン向けの管理図を使用してください。
- すべての製品が 同じ目標値と規格を共有している場合は、標準的な I-MR管理図またはXbar管理図 で十分であり、解釈も容易です。
Z-MR管理図の例
ある製造業者が、金属部品の少量バッチを製造するために、ショートランの生産を行っています。プレス加工の工程の一貫性を評価するため、品質管理者は、3つの異なる生産ロットから部品を測定します。手順は次のとおりです。
- 必要なデータを収集しました。
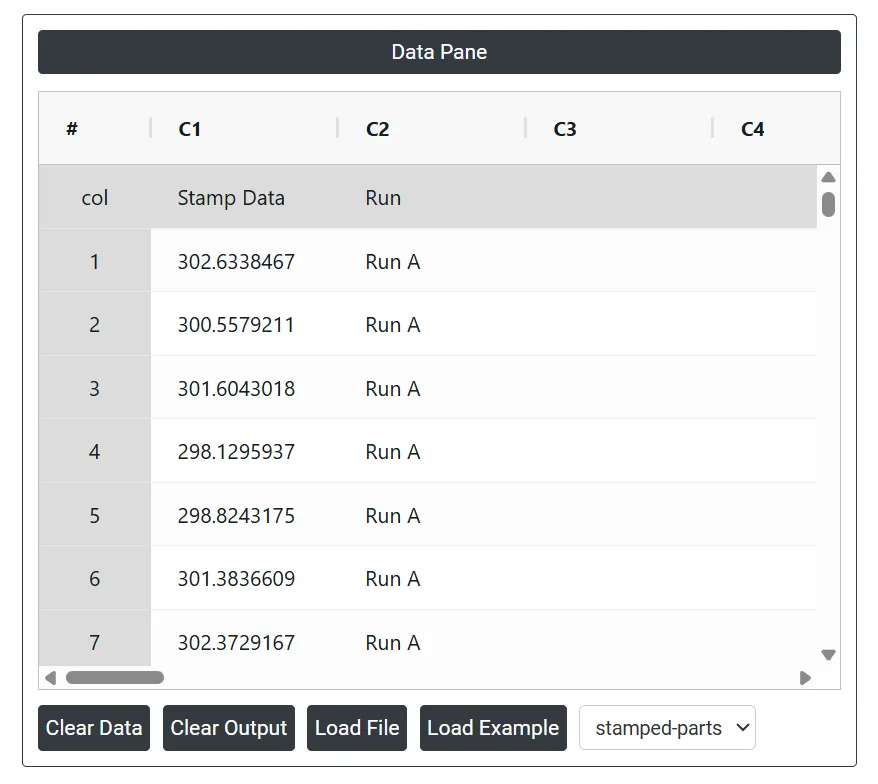
- 次に、Zometric Statistical Software(https://statsai.zometric.com/)でデータを分析します。
- Z-MR管理図を見つけるには、Statistical module> Control Chart > Z-MR Chartを選択します。
- ツール内で、データとその他の入力項目を次のように入力します。
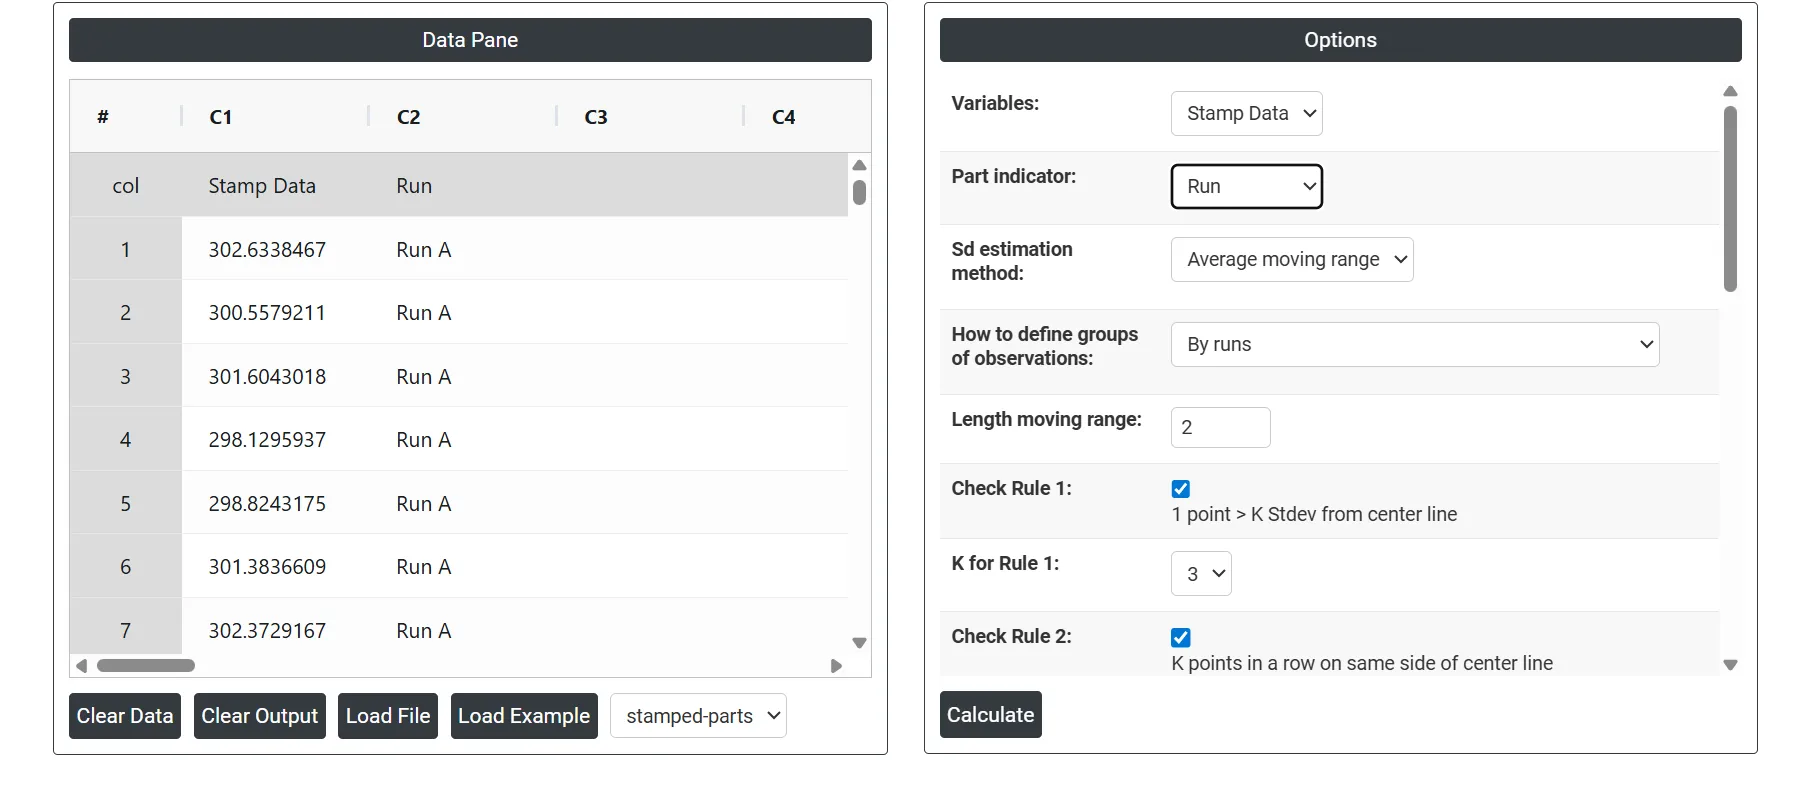
5. 上記のツールを使用すると、次のような出力が得られます。
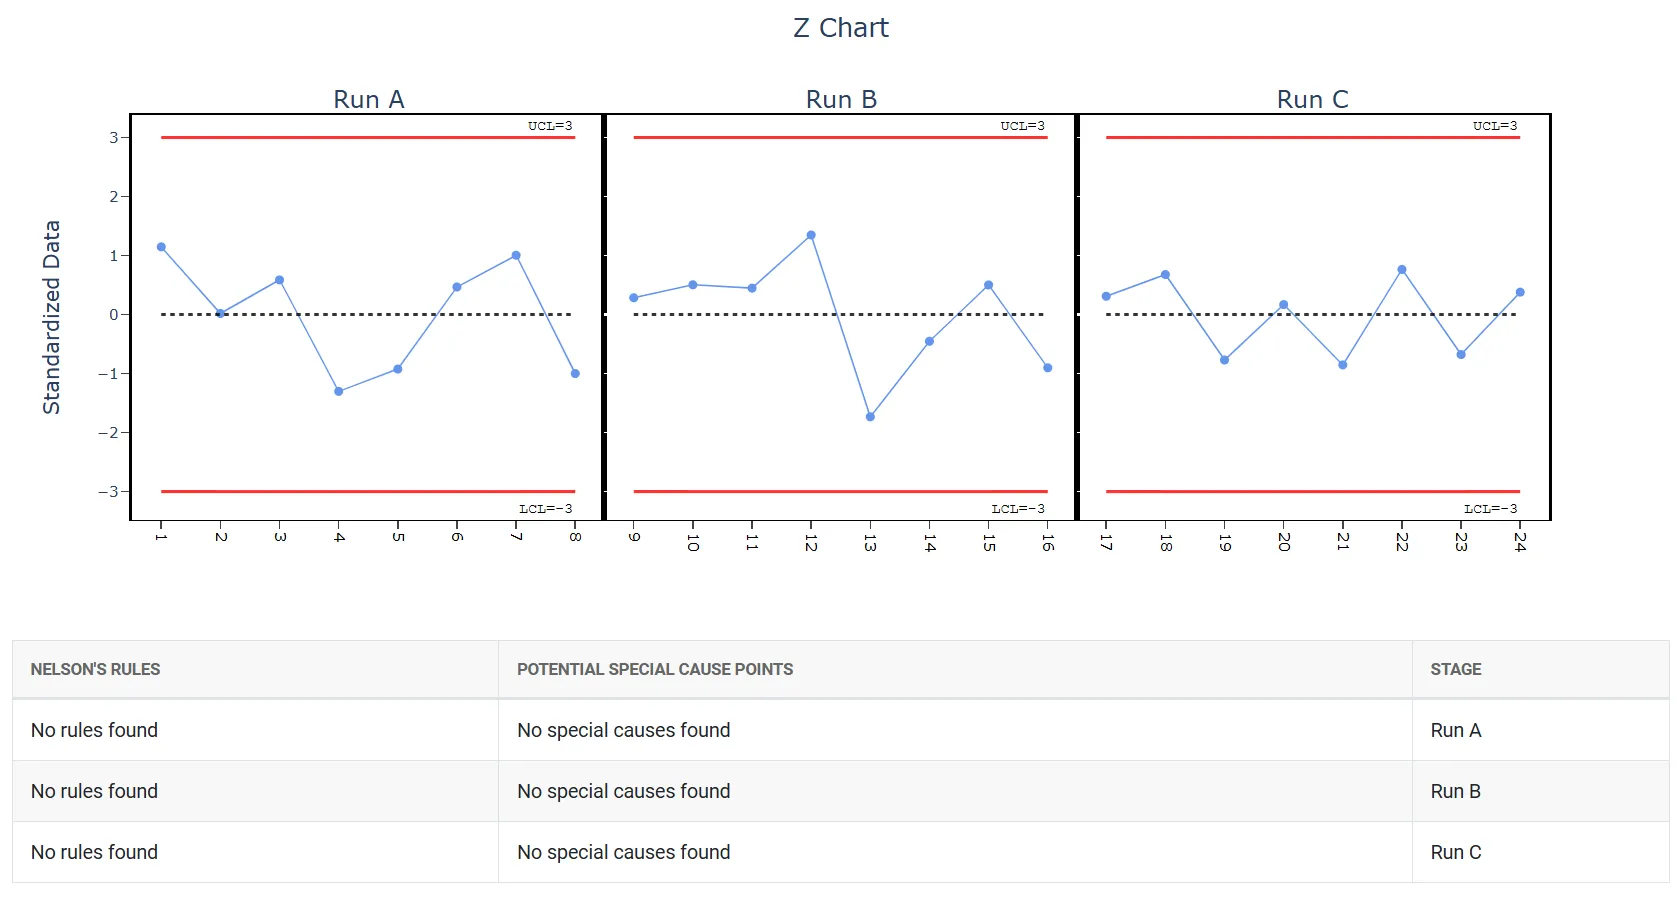
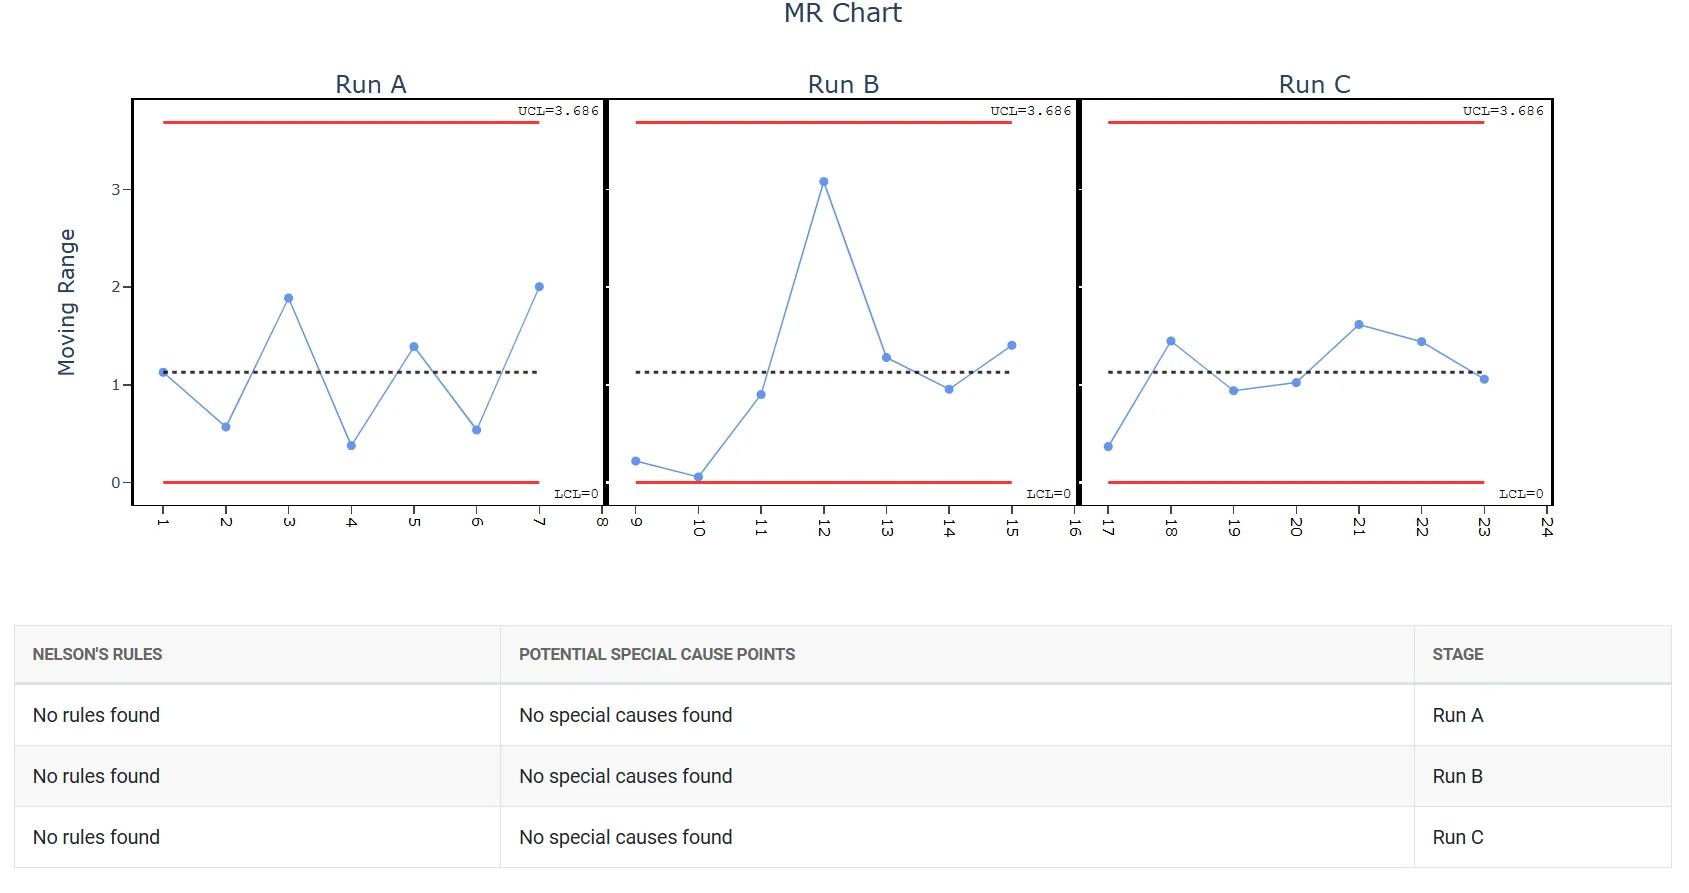
Z-MR管理図の作成方法
手順は次のとおりです。
- Zometric Statistical Softwareにログインします:https://statsai.zometric.com/
- ホーム画面でStatistical Tool> Control Chart > Z-MR Chartを選択します。
- 次に、Z-MR Chartをクリックして、ダッシュボードに移動します。
- 次に、データを手動で入力するか、Excelシートからデータ全体をコピー(Ctrl+C)して貼り付けます(Ctrl+V)。または、Load Exampleオプションを使うとサンプルデータが読み込まれます。
- 次に、列をパラメーターに割り当てます。
- 最後に、ページ下部のcalculateをクリックすると、目的の結果が得られます。
Z-MR管理図のダッシュボードでは、画面が2つの部分に分かれています。
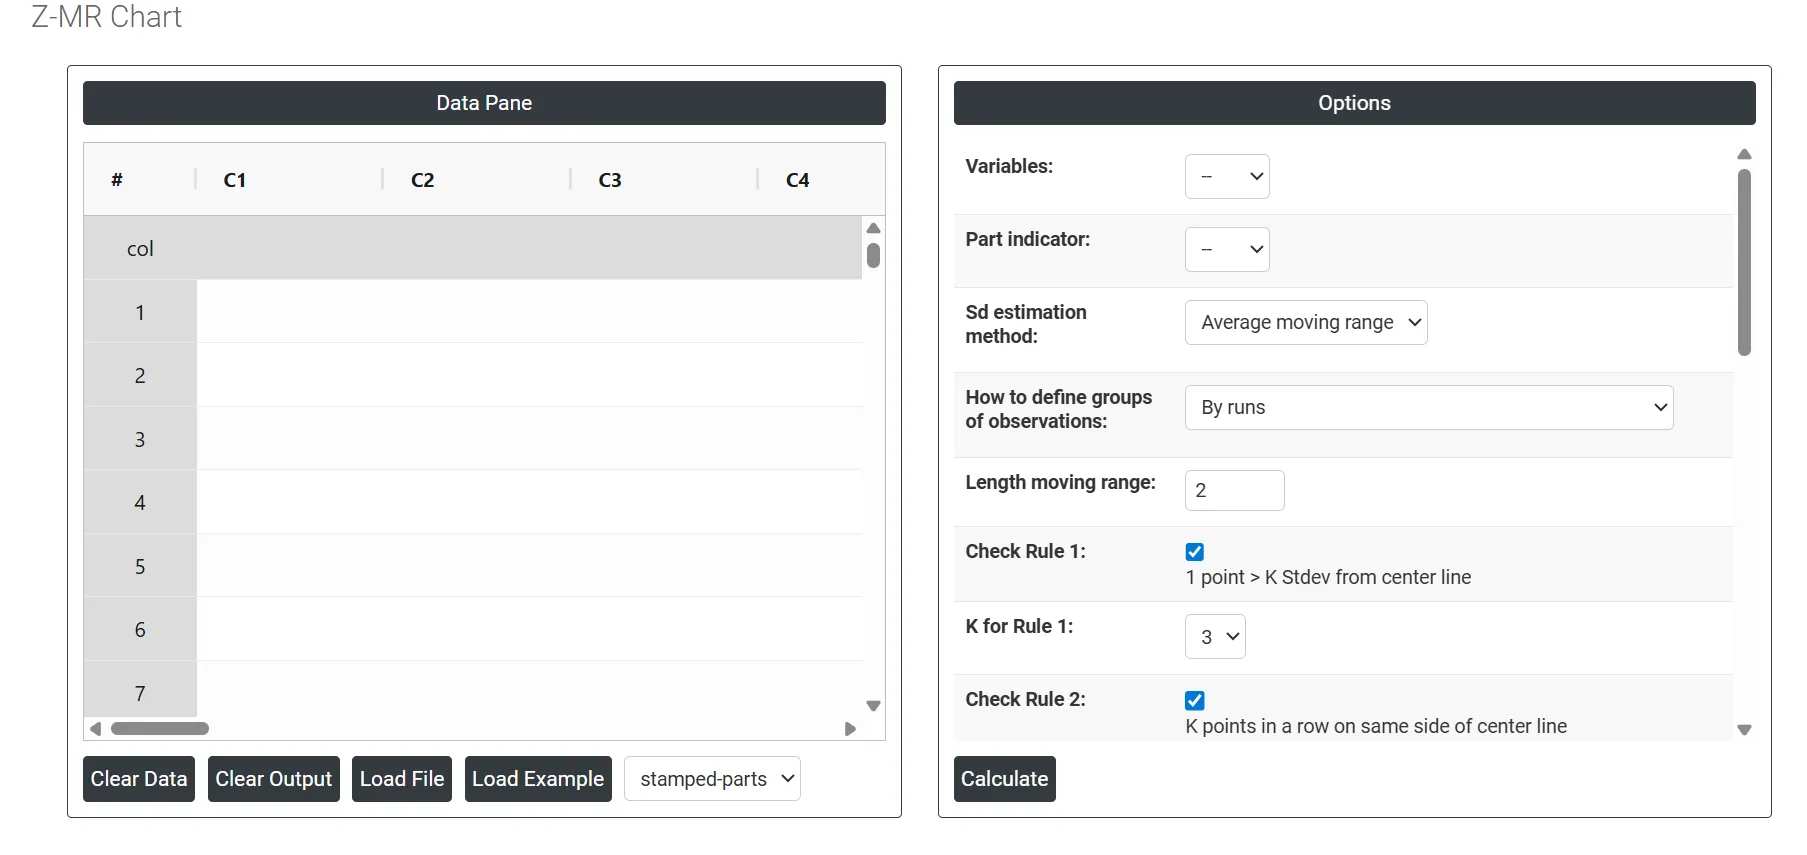
左側にはデータペイン(Data Pane)があります。Data Paneでは、各行が1つのサブグループになります。データは手動で入力するか、Excelシートからデータ全体をコピー(Ctrl+C)してここに貼り付けます(Ctrl+V)。
Load example: サンプルデータが読み込まれます。
Load File: Excelのデータを直接読み込むために使用します。
右側には、次のような多くのオプションがあります。
- Variables: 実際の測定データを含む列を選択します。これらは管理図で監視される値で、異なる部品やロットにわたって記録された、寸法、重量、その他の連続値の品質特性などです。
- Part Indicator: 各測定値がどの部品番号または製品の種類に属するかを示す列を選択します。Z-MR管理図では、この情報を用いて各測定値を正しい目標値と標準偏差に対応付け、部品の種類ごとにZスコアを正確に計算するため、これは不可欠です。
- SD Estimation method for Between subgroup: 計算には2つの選択肢があります。推定方法として移動範囲の平均を選ぶか、移動範囲の中央値の方法を選ぶかによって、結果が変わります。
- Average moving range Sd estimation method: データセット内の連続する値の差を計算し、その差の平均を取る方法です。
- Median moving range Sd estimation method: MMRは、連続するデータ点間の移動範囲の中央値を取ることで計算されます。
- How to Define Groups of Observations: 管理図がデータ点をどのように整理し、並べるかを決定します。2つのオプションがあります。
- By Runs — 観測値を収集した順にグループ化し、各生産ロットを連続した系列として扱います。時間順が工程の挙動を追跡する最も意味のある方法である場合に最適です。
- By Parts (Combine all observations for same parts) — 収集した時期にかかわらず、同じ部品の種類のすべての測定値をまとめてグループ化します。時間にわたってではなく、部品の種類間で性能を比較したい場合に最適です。
- Length Moving Range: 各移動範囲の値の計算に使用する連続したサブグループの平均の数を定義します。既定値は 2で、各移動範囲は連続する2つのサブグループの平均の差の絶対値になります。この値を大きくすると推定値は滑らかになりますが、短期的なシフトに対する感度は低下します。
- Check Rule 1: 1 point > K Stdev from center line: テスト1は、他と大きく外れたサブグループを特定するために不可欠であり、管理外れの状況を検出するための広く認められた手法です。感度を高めて工程のより小さなシフトを検出するには、テスト2をテスト1と併用でき、管理図の有効性が高まります。
- Check Rule 2: K points in a row on same side of center line: テスト2は、工程の中心化やばらつきの変化を検出します。工程の小さなシフトを監視する場合は、テスト2をテスト1と併用して、管理図の感度を高めることができます。
- Check Rule 3: K points in a row, all increasing or all decreasing: テスト3は、工程内の傾向を特定するために設計されています。このテストは特に、値が一貫して増加または減少し続ける連続したデータ点の長い並びを探し、工程の挙動に潜在的な傾向があることを知らせます。
- Check Rule 4: K points in a row, alternating up and down: テスト4は、工程内の系統的な変動を特定するために設計されています。本来、工程の変動パターンはランダムであるべきです。しかし、点がテスト4に不合格となった場合は、変動がランダムではなく、予測可能なパターンに従っている可能性があります。
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): テスト5は、工程の小さなシフトを検出します。
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):テスト6は、工程の小さなシフトを検出します。
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):テスト7は、良好な管理状態の証拠と誤って解釈されかねない変動パターンを特定します。このテストは、管理限界が広すぎる状態を検出します。これはしばしば層別されたデータが原因です。層別されたデータは、各サブグループの内部に系統的な変動要因があるために生じ、管理限界が本来より広く見えるようになります。
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):テスト8は、混合パターンを検出します。混合パターンでは、点が中心線から離れる傾向があり、代わりに管理限界の近くに位置します。
- X Scale: 管理図の横軸のラベルの付け方と表示方法を制御します。これを調整して、ロット番号、部品識別子、タイムスタンプ、またはカスタムのラベルを表示でき、管理図を読みやすくし、特定の生産イベントや部品の種類まで追跡しやすくできます。
よくある質問
Z-MR管理図とは何ですか?
Z-MR管理図は、ショートランの生産や、同じ設備で異なる部品を製造する工程のための管理図です。生の測定値の代わりに、各値を目標値からの標準偏差単位の距離であるZスコアとしてプロットするため、複数の部品番号のデータを、移動範囲管理図とともに1つの管理図にまとめられます。
Z-MR管理図はどのような場合に使用しますか?
生産ロットが標準的な管理図に十分なデータを集めるには短すぎる場合や、1つの工程または機械が、異なる目標値や規格をもつ複数の種類の部品を製造する場合に使用します。標準化は同程度のばらつきを前提としているため、部品の種類間で工程の変動が大きく異なる場合は適していません。
Z-MR管理図を作成するには何が必要ですか?
Zスコアが妥当であるためには、各部品の種類に、過去のデータや技術的知見に基づく、既知または推定された目標値と標準偏差が必要です。測定値の列と、各測定値を部品に対応付けるPart Indicator列を選択します。短期的な変動が安定していることを確認するため、最初にMR管理図を確認してください。
Z-MR管理図ではなくI-MR管理図を使用するのはどのような場合ですか?
工程がショートランを伴わず、単一の製品から十分なデータがある場合、またはすべての製品が同じ目標値と規格を共有している場合は、I-MR管理図のほうが単純です。単一の製品から十分なサブグループのデータがある場合は、代わりにXbar-R管理図またはXbar-S管理図を使用します。