
공정능력 식스팩(군간/군내)
군간/군내 공정능력 식스팩은 부분군 간 변동(롤 간, 배치 간, 교대 간 변화 등)이 클 때 공정이 안정적이고 능력이 있는지를 확인하도록 돕는 요약 도구입니다. 공정이 관리 상태인지, 데이터가 정규분포처럼 보이는지, 공정이 규격 한계와 비교해 어떻게 수행되는지를 보여 줍니다.
최종 검토
핵심 요점
군간/군내 공정능력 식스팩은 롤 간, 배치 간, 교대 간 변화처럼 부분군 간 변동이 클 때 공정이 안정적이고 능력이 있는지를 확인하는 요약 도구입니다.
이 페이지 내용
공정능력 식스팩(군간/군내)이란?
군간/군내 공정능력 식스팩은 부분군 간 변동(롤 간, 배치 간, 교대 간 변화 등)이 클 때 공정이 안정적이고 능력이 있는지를 확인하도록 돕는 요약 도구입니다. 공정이 관리 상태인지, 데이터가 정규분포처럼 보이는지, 공정이 규격 한계와 비교해 어떻게 수행되는지를 보여 줍니다.
이 분석은 Cp, Cpk, Pp, Ppk와 같은 핵심 공정능력 지수를 제공하며, 공정이 중심에 있고 요구 사항을 충족하는지 파악하는 데 도움이 됩니다.
이 분석을 실행하려면 규격 한계를 하나 이상 입력해야 합니다.
공정능력 식스팩(군간/군내)은 언제 사용합니까?
공정 거동과 공정능력을 빠르고 시각적으로 평가하려는 경우, 특히 부분군 간 변동이 유의한 상황에서 공정능력 식스팩(군간/군내)을 사용합니다. 이 도구는 공정능력 분석에 필요한 주요 가정을 확인하고 주요 공정능력 지수를 제공합니다.
다음과 같은 경우에 이 식스팩을 사용합니다.
- 부분군이 롤, 배치, 교대, 기계, 로트, 공구 셋업과 같은 자연스러운 공정 단위를 나타내는 경우.
- 기계 재설정, 작업자 교체, 원자재 차이, 교대 간 변화 등으로 인해 부분군 간에 눈에 띄는 변동이 있는 경우.
- 정규성 가정 하에서 핵심 공정능력 지수(Cp, Cpk, Pp, Ppk)를 빠르게 평가해야 하는 경우.
- 본격적인 공정능력 연구를 수행하기 전에 다음을 포함한 가정을 검증하려는 경우:
• 공정 안정성과 관리 상태
• 데이터의 정규성
• 공정 중심화
• 공정 산포와 규격 한계의 비교 - 더 완전한 공정능력 측도 집합이 필요하면 군간/군내 공정능력 분석을 사용하십시오.
- 데이터가 비정규이고 비정규 공정능력 분석의 가정을 확인하려면 비정규 공정능력 식스팩을 사용하십시오.
공정능력 식스팩(군간/군내)의 올바른 사용 지침
- 연속형 측정 데이터를 사용하십시오. 계수형 개수 데이터에는 다른 공정능력 방법이 필요합니다.
- 신뢰할 수 있는 공정능력 추정값을 위해 충분한 데이터, 이상적으로는 총 100개 정도의 관측값을 수집하십시오.
- 비슷한 조건에서 짧은 시간 안에 생산된 품목을 표본으로 추출하여 합리적 부분군을 구성하십시오.
- 부분군 크기를 일정하게 유지하십시오. 크기가 고르지 않으면 부분군 간 변동을 추정하는 데 제약이 생깁니다.
- 군내 변동과 군간 변동을 모두 계산할 수 있도록 각 부분군에 관측값이 두 개 이상 있어야 합니다.
- 공정능력 결과를 해석하기 전에 공정이 안정적이고 관리 상태인지 확인하십시오.
- 정확한 공정능력 지수를 위해 데이터가 정규분포를 따르는지 확인하거나 변환을 적용하십시오.
대안: 공정능력 식스팩(군간/군내)을 사용하지 않아야 할 때
- 데이터가 계수형(결점/불량품 개수)인 경우 → 대신 이항 또는 포아송 공정능력 분석을 사용하십시오.
- 부분군에 관측값이 하나뿐인 경우 → 군간 변동과 군내 변동을 분리할 수 없습니다.
- 데이터가 비정규이고 정규화할 수 없는 경우 → 비정규 공정능력 식스팩 또는 비정규 공정능력 분석을 사용하십시오.
- 공정이 불안정하거나 관리 이탈 상태인 경우 → 먼저 관리도로 공정을 바로잡으십시오. 공정능력 결과는 유효하지 않습니다.
- 부분군이 합리적이지 않은 경우(서로 다른 조건에서 수집한 표본) → 부분군 구조에 의존하지 않는 공정능력 방법을 사용하십시오.
- 데이터가 부족한 경우 → 부분군과 관측값이 충분하지 않으면 식스팩이 신뢰할 수 있는 추정값을 제공할 수 없습니다.
공정능력 식스팩(군간/군내) 예제
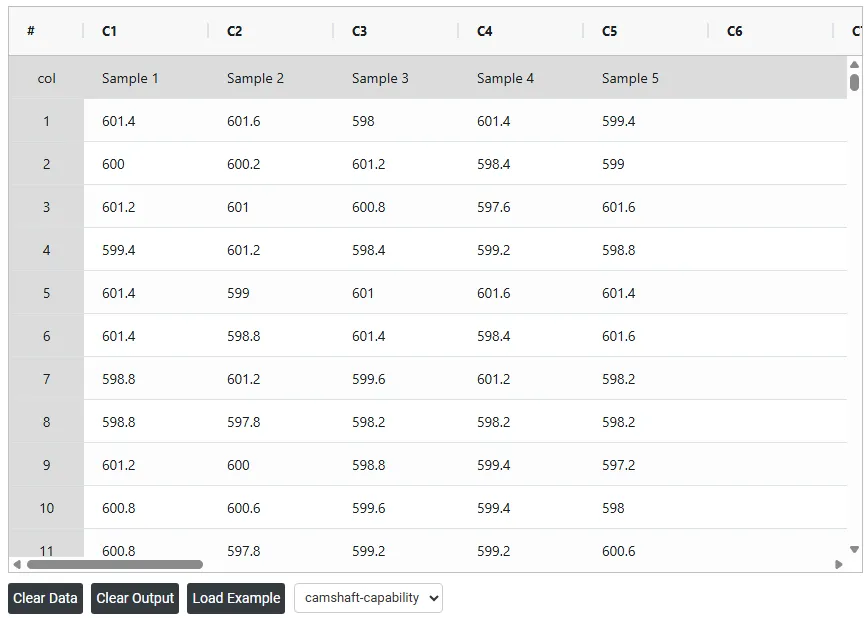
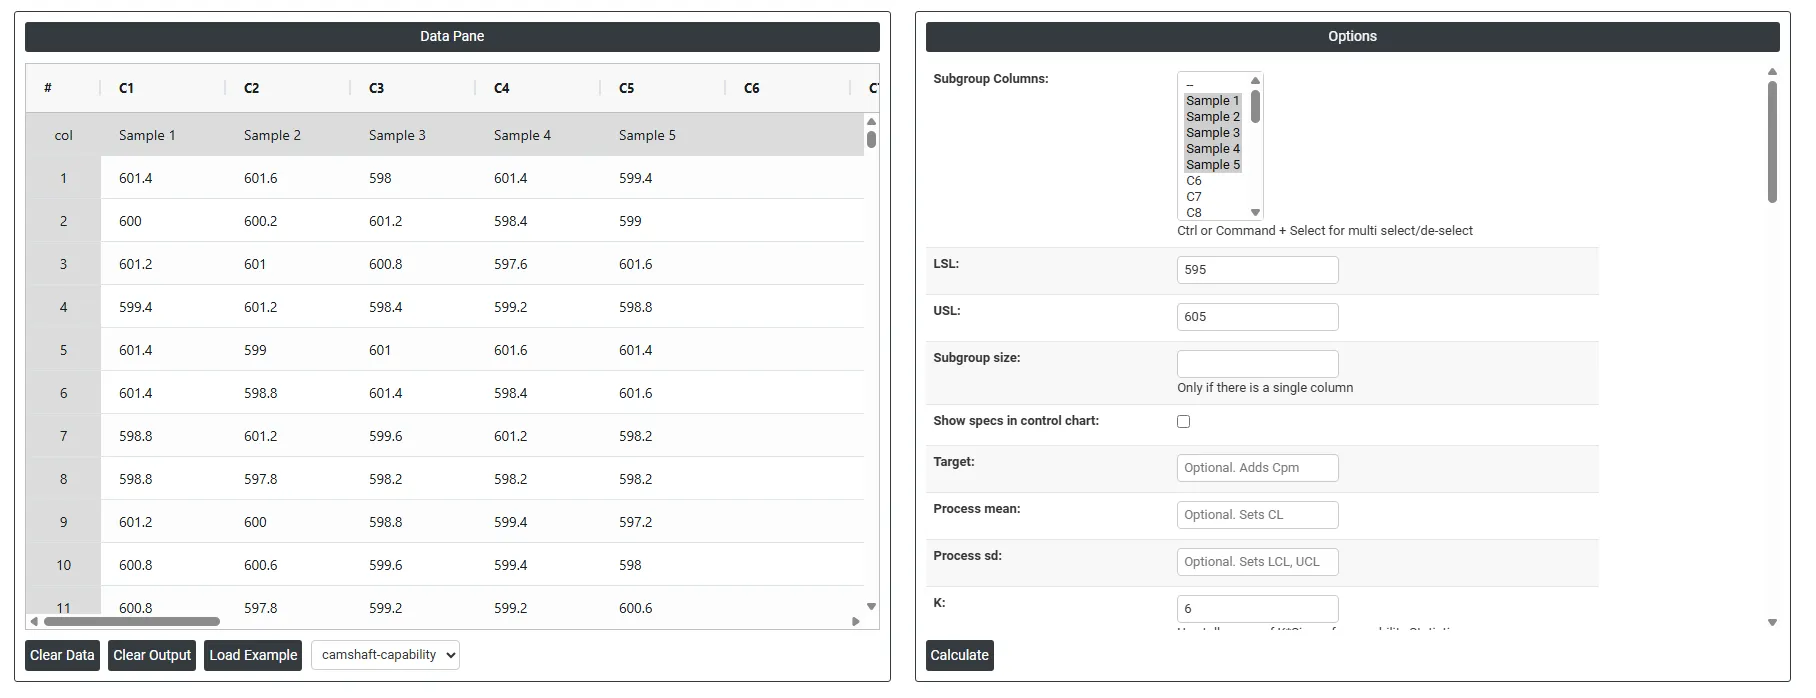
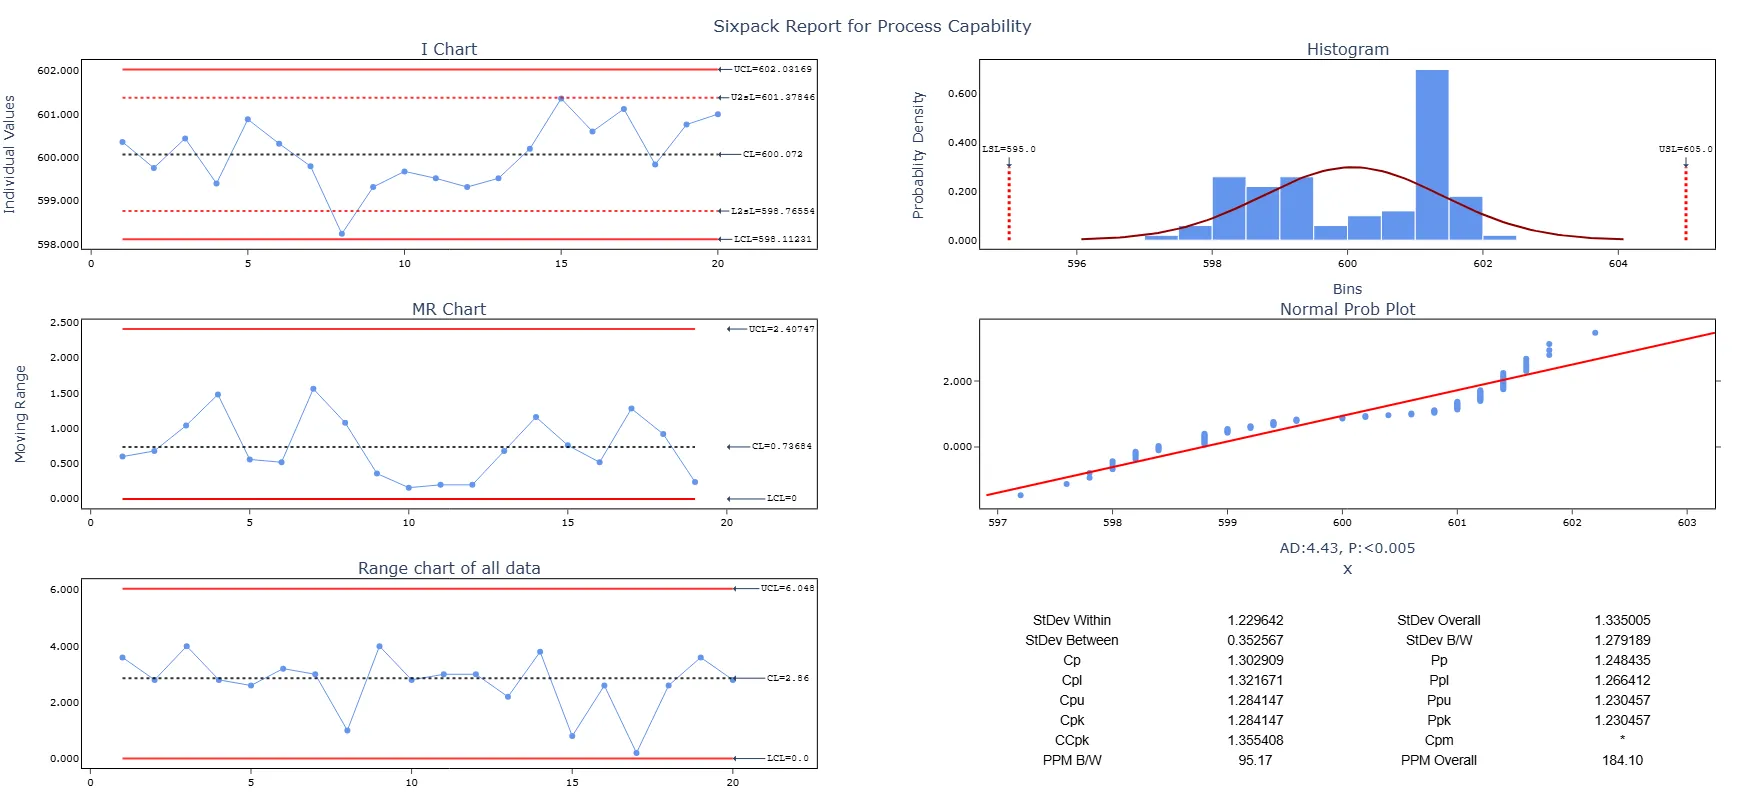
한 자동차 부품 공장의 품질 엔지니어가 캠축의 길이를 모니터링합니다. 엔지니어는 기계 한 대에서 30분마다 크기 5의 부분군으로 데이터를 수집합니다. 그는 제조 공정이 LSL = 595, 목표값 = 600, USL = 605라는 고객 규격을 충족하는 능력이 얼마나 되는지 알고 싶어 합니다. 단계는 다음과 같습니다.
- 필요한 데이터를 수집했습니다.
- 이제 Zometric Statistical Software에서 데이터를 분석합니다: https://statsai.zometric.com/.
- Capability Six Pack (Between/Within)을 찾으려면 Statistical module>Process Capability>Capability Six Pack(Between/Within)을 선택합니다.
- 도구 안에서 다음과 같이 데이터와 다른 입력값을 입력합니다.
- 위의 도구를 사용하면 다음과 같은 출력을 얻습니다.

공정능력 식스팩(군간/군내) 방법
절차는 다음과 같습니다.
- Zometric Statistical Software에 로그인합니다: https://statsai.zometric.com/
- 홈 페이지에서 Statistical Tool> Process Capability >Capability Six Pack (Between/Within)를 선택합니다.
- 이어서 Capability Six Pack (Between/Within) 를 클릭하여 도구 화면으로 이동합니다.
- 다음으로, 데이터를 직접 업데이트하거나 Excel 시트에서 데이터를 복사(Ctrl+C)하여 여기에 붙여넣습니다(Ctrl+V).
- 다음으로, lsl, usl, target, K 등 원하는 세부 사항을 입력합니다.
- 마지막으로, 페이지 하단의 calculate를 클릭하면 원하는 결과를 얻을 수 있습니다.
Capability Six Pack (Between/Within)의 도구 화면은 두 부분으로 나뉩니다.
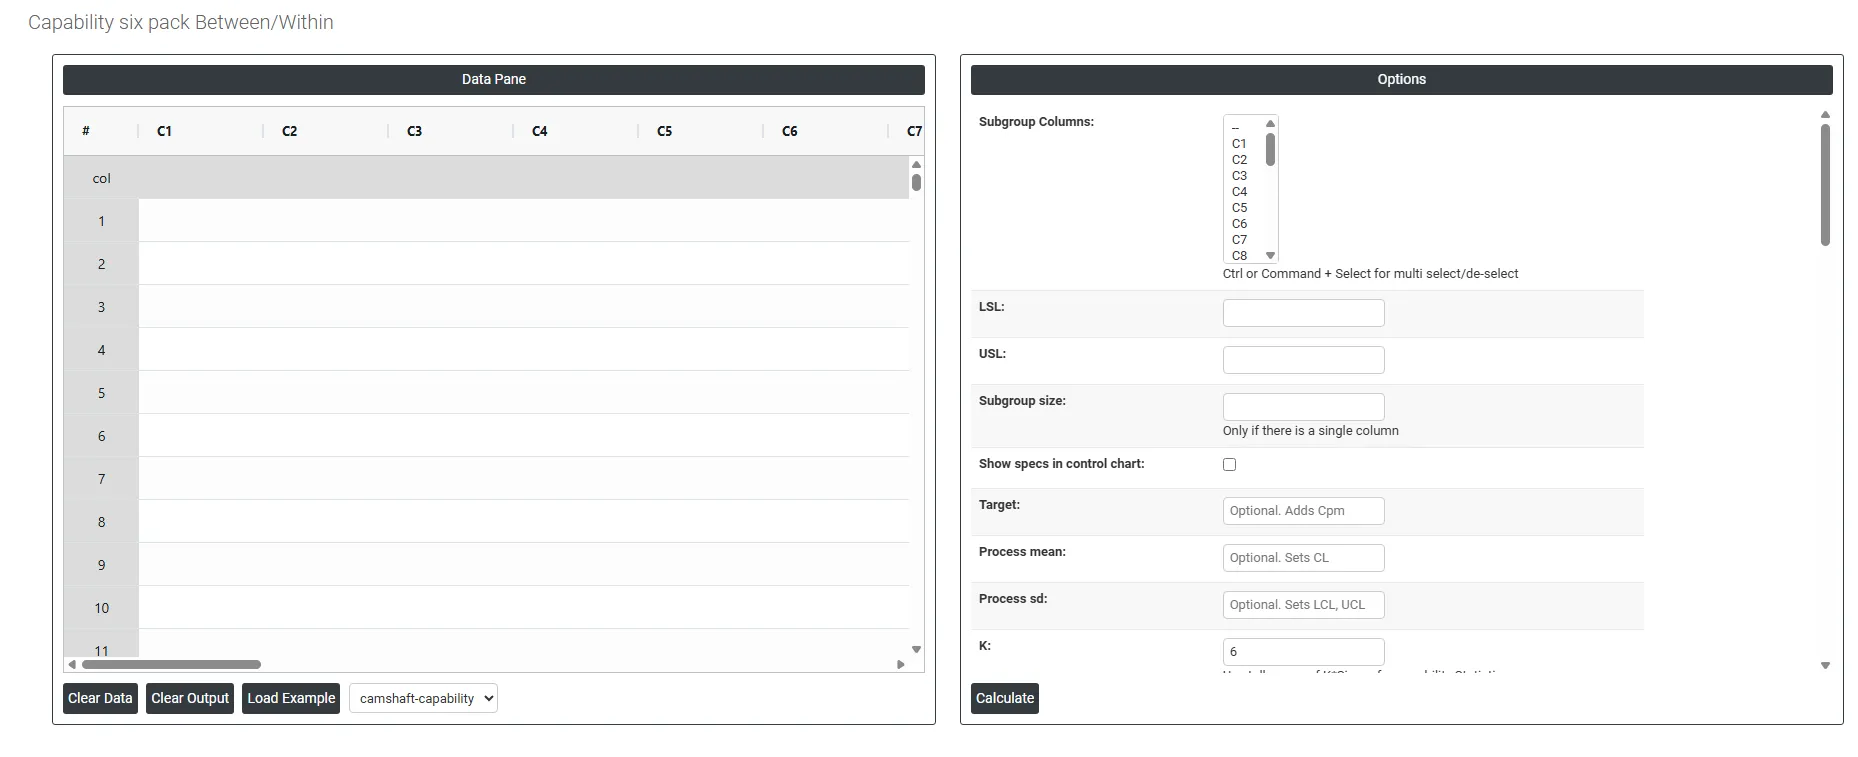
왼쪽 부분에는 데이터 창(Data Pane)이 있습니다. Data Pane에서는 각 행이 하나의 부분군을 이룹니다. 데이터를 직접 입력하거나 Excel 시트에서 복사(Ctrl+C)하여 여기에 붙여넣을(Ctrl+V) 수 있습니다.
Load example: 예제 데이터가 로드됩니다.
Load File: Excel 데이터를 직접 로드하는 데 사용합니다.
오른쪽 부분에는 다음과 같은 여러 옵션이 있습니다.
- Lsl: 공정능력에서 LSL은 규격 하한(Lower Specification Limit)을 뜻합니다. 특정 공정 파라미터나 특성에 대해 설정한 하한 경계 또는 임곗값입니다. 공정능력 분석에서 LSL은 공정이 원하는 범위 또는 규격 안에서 산출물을 생산할 수 있는지 판단하는 데 사용합니다.
- Usl: 공정능력에서 USL은 규격 상한(Upper Specification Limit)을 뜻합니다. 특정 공정 파라미터나 특성에 대해 설정한 상한 경계 또는 임곗값을 나타냅니다. 공정능력 분석 중 USL은 공정이 원하는 범위 또는 규격 안에서 산출물을 생산할 수 있는지 평가하는 데 사용합니다.
- Subgroup Size: 부분군 크기를 지정할 때는 각 측정값이 어느 부분군에 속하는지 나타내는 열을 제공하거나, 고정된 부분군 크기를 나타내는 숫자를 입력할 수 있습니다. 군간/군내 분석에는 관측값이 둘 이상인 부분군이 하나 이상 필요합니다. 모든 부분군의 크기가 같으면 그 숫자를 입력합니다(예: 각 부분군에 측정값이 5개 있으면 5를 입력). 대신 부분군 ID 열을 사용하면 부분군의 크기가 서로 달라도 됩니다.
- Show specs in control chart: 관리도에 규격 한계를 추가하여 공정 측정값이 품질 기준과 어떻게 부합하는지 시각화합니다. 이는 공정이 허용 범위 안에 머무는지 평가하는 데 도움이 됩니다.
- Target: 공정능력에서 목표값은 특정 공정 파라미터나 특성에 대해 바람직하거나 이상적인 값을 뜻합니다. 공정이 달성하거나 그 주위에 중심을 두려는 값을 나타냅니다. 목표값은 흔히 설계 규격이나 고객 요구 사항에 근거합니다.
- Process mean: 공정에서 얻은 측정값 또는 관측값 집합의 평균값입니다. 시간에 따른 공정 데이터의 중심 경향을 나타내며 공정 성과의 핵심 지표입니다. 지정하지 않으면 Zometric Statistical Software가 제공된 데이터로부터 중심선을 계산합니다.
- Process sd: 평균 주위 공정 데이터의 변동성 또는 산포를 나타내는 측도입니다. 공정 내 개별 데이터 점이 공정 평균과 얼마나 다른지를 보여 줍니다. 비워 두면 Zometric Statistical Software가 제공된 데이터로부터 계산합니다.
- K: 공정능력 통계량의 공차 승수로, 공정 산포를 K × 시그마로 봅니다. 기본값은 표준 6 시그마 규약에 따른 6입니다.
- Within Stdev estimation method:
- Pooled: 합동 표준편차는 부분군 분산의 가중 평균으로, 큰 부분군일수록 전체 추정값에 더 큰 영향을 줍니다. 이 방법은 공정이 안정적일 때 표준편차를 더 정확하게 추정합니다.
- Rbar: Rbar는 부분군 내 범위의 평균을 나타냅니다. Rbar 방법은 널리 사용되는 표준편차 추정 방법으로, 특히 부분군 크기가 2~8일 때 효과적입니다.
- Sbar:부분군의 평균 표준편차(Sbar)를 계산하여 공정 변동성을 모니터링합니다. Sbar는 S 관리도의 관리 한계를 설정하는 데 핵심이며, 시간에 따른 데이터 산포의 변화를 보여 줍니다. 이 방법은 품질 관리 실무에서 공정 변동을 일관되고 정확하게 평가할 수 있게 합니다.
- Within stdev estimation method for subgroup size = 1:
- Average Moving Range: 평균 이동 범위는 연속된 둘 이상의 점의 범위의 평균값이며, 일반적으로 부분군 크기가 1일 때 사용합니다.
- Median Moving Range: 중앙값 이동 범위는 연속된 둘 이상의 점의 범위의 가운데 값이며, 데이터에 이동 범위를 왜곡할 수 있는 극단적인 범위가 있을 때 권장합니다.
- Moving range of length: 이동 범위를 계산하는 데 사용할 관측값의 수를 지정하며, 길이는 100 이하여야 합니다. 연속된 값이 서로 비슷할 가능성이 가장 높으므로 기본 길이는 2입니다.
- Use Unbiasing Constants to Calculate Overall Standard Deviation: 전체 표준편차를 추정할 때 불편화 상수를 적용합니다.
- Machine: 공정능력 연구에서 평가하는 특정 장비 또는 기계입니다. 예: 드릴링 머신, 단조기.
- Reported by: 공정능력 연구 결과를 문서화하는 사람입니다.
- Prepared by: 보고서를 위해 데이터를 취합하고 정리하는 사람입니다.
- Verified by: 취합된 데이터와 결과의 정확성을 확인하는 사람입니다.
- Approved by: 최종 보고서의 배포 또는 사용을 승인하는 사람입니다.
- Remarks: 해석에 영향을 줄 수 있는, 연구와 관련된 추가 메모나 관찰 사항입니다.
- Shift: 연구를 수행한 근무 교대이며, 시간대와 교대별로 달라질 수 있는 변수를 나타냅니다.
- Operation: 연구에서 평가하는 특정 공정 또는 기계입니다.
- Company name: 공정능력 연구를 수행하는 조직입니다.
- Report title: 공정능력 연구의 초점이나 목적을 요약한 제목입니다.
- Customer name: 공정능력 연구를 의뢰한 고객 또는 거래처입니다.
- Part: 기계가 제조하는 부품 또는 제품의 이름이나 번호입니다.
- Variable: 측정하는 부품의 특정 특성 또는 치수입니다. 예: 직경, 길이, 폭.
- Unit of Measure: 측정하는 변수를 정량화하는 데 사용하는 단위입니다. 예: 밀리미터(mm), 인치(in).
- Study date: 기계 능력 연구를 수행한 날짜입니다.
- Operator: 기계를 조작하는 사람의 이름입니다.
- Inspector: 부품을 측정한 사람의 이름입니다.
- Gauge: 변수를 평가하는 데 사용하는 측정기 또는 도구입니다. 예: 캘리퍼스, 마이크로미터.
- Check Rule 1: 1 point > K Stdev from center line: 검정 1은 다른 부분군과 크게 벗어난 부분군을 식별하는 데 필수적이므로 관리 이탈 상황을 탐지하는 데 널리 인정되는 도구입니다. 민감도를 높이고 공정의 더 작은 이동을 탐지하기 위해 검정 2를 검정 1과 함께 사용할 수 있으며, 이는 관리도의 효과를 높여 줍니다.
- Check Rule 2: K points in a row on same side of center line: 검정 2는 공정 중심화 또는 변동의 변화를 탐지합니다. 공정의 작은 이동을 모니터링할 때 검정 2를 검정 1과 함께 사용하여 관리도의 민감도를 높일 수 있습니다.
- Check Rule 3: K points in a row, all increasing or all decreasing: 검정 3은 공정 내 추세를 식별하도록 설계되었습니다. 이 검정은 값이 일관되게 증가하거나 감소하는 연속된 데이터 점의 긴 열을 특별히 찾아내며, 공정 거동에 잠재적인 기저 추세가 있음을 알려 줍니다.
- Check Rule 4: K points in a row, alternating up and down: 검정 4는 공정 내 체계적인 변동을 식별하도록 설계되었습니다. 이상적으로 공정의 변동 패턴은 무작위여야 합니다. 그러나 점이 검정 4를 통과하지 못하면 변동이 무작위가 아니라 예측 가능한 패턴을 따른다는 것을 나타낼 수 있습니다.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): 검정 5는 공정의 작은 이동을 탐지합니다.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):검정 6은 공정의 작은 이동을 탐지합니다.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):검정 7은 관리가 잘 되고 있다는 증거로 잘못 해석될 수 있는 변동 패턴을 식별합니다. 이 검정은 지나치게 넓은 관리 한계를 탐지하며, 이는 흔히 층별된 데이터의 결과입니다. 층별된 데이터는 각 부분군 내에 체계적인 변동 원인이 있을 때 발생하여 관리 한계가 본래보다 넓어 보이게 만듭니다.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):검정 8은 혼합 패턴을 탐지합니다. 혼합 패턴에서는 점들이 중심선에서 멀어지고 대신 관리 한계 근처에 나타나는 경향이 있습니다.
자주 묻는 질문
군간/군내 공정능력 식스팩이란 무엇입니까?
롤 간, 배치 간, 교대 간 변화처럼 부분군 간 변동이 클 때 공정이 안정적이고 능력이 있는지를 확인하는 요약 도구입니다. 공정이 관리 상태인지, 데이터가 정규분포처럼 보이는지, 공정이 규격 한계와 어떻게 비교되는지를 Cp, Cpk, Pp, Ppk와 같은 지수와 함께 보여 줍니다.
군간/군내 공정능력 식스팩은 언제 사용합니까?
부분군이 롤, 배치, 교대, 기계, 로트, 공구 셋업과 같은 자연스러운 공정 단위이고, 기계 재설정, 작업자 교체, 원자재 차이, 교대 변화로 인해 그 사이에 눈에 띄는 변동이 있을 때 사용합니다. 본격적인 공정능력 연구에 앞서 안정성, 정규성, 중심화, 산포를 빠르게 시각적으로 점검할 수 있습니다.
군간/군내 공정능력 식스팩에는 얼마나 많은 데이터가 필요합니까?
비슷한 조건에서 짧은 시간 동안 표본으로 추출한 합리적 부분군의 연속형 측정 데이터를 사용하며, 이상적으로는 총 100개 정도의 관측값이 필요합니다. 부분군 크기를 일정하게 유지하고, 군내 변동과 군간 변동을 모두 계산할 수 있도록 각 부분군에 관측값이 두 개 이상 있어야 합니다. 규격 한계를 하나 이상 입력해야 합니다.
군간/군내 공정능력 식스팩을 사용하지 않아야 할 때는 언제입니까?
이항 또는 포아송 공정능력 분석을 적용하는 계수형 데이터나, 부분군에 관측값이 하나뿐인 경우에는 사용하지 마십시오. 데이터가 비정규이고 정규화할 수 없다면 비정규 공정능력 식스팩 또는 비정규 공정능력 분석을 사용하십시오. 공정이 불안정하면 공정능력 결과가 유효하지 않으므로 먼저 관리도로 공정을 바로잡으십시오.