
교차 Gage R&R
교차 Gage R&R은 모든 작업자가 같은 게이지로 모든 부품을 반복 측정하는 측정시스템을 평가합니다. 공정 범위에 걸친 부품 10개 이상, 대표성 있는 작업자 3명 이상, 부품당 측정 2회 이상을 무작위 순서로 사용합니다. 작업자-부품 교호작용도 추정하는 ANOVA 방법 또는 Xbar and R 방법을 선택하며, 결과에는 %Study Variation과 %Tolerance가 포함됩니다.
최종 검토
핵심 요점
교차 Gage R&R 연구는 모든 작업자가 같은 게이지로 모든 부품을 여러 번 측정할 때의 측정시스템 변동을 평가하며, 반복성, 재현성, 부품 간 변동을 분리합니다.
이 페이지 내용
교차 Gage R&R이란?
교차 Gage 반복성 및 재현성(교차 GR&R)은 서로 다른 작업자가 같은 측정 기기(게이지)로 측정한 값의 변동을 평가하는 통계적 방법입니다. "교차"는 각 작업자가 서로 다른 부품 집합을 측정하는 설계(내포 설계)가 아니라, 각 작업자가 동일한 부품을 모두 측정하여 모든 작업자와 부품의 조합이 연구에 나타난다는 사실을 가리킵니다.
교차 Gage R&R은 언제 사용합니까?
교차 Gage 반복성 및 재현성(R&R) 연구는 측정시스템의 일관성과 정확도를 평가하기 위해 제조 또는 품질 관리 환경에서 흔히 사용됩니다. 구체적으로, 교차 Gage R&R 연구는 여러 작업자가 같은 게이지로 동일한 부품을 각각 여러 번 측정할 때 사용합니다.
교차 Gage R&R 연구를 사용할 수 있는 상황은 다음과 같습니다.
- 새로운 측정시스템: 새로운 측정시스템을 도입하는 경우, 교차 Gage R&R 연구로 성능을 평가하고 잠재적인 측정 오차의 원인을 파악할 수 있습니다.
- 측정 공정의 변경: 새 게이지나 기기를 사용하는 등 측정 공정을 변경했다면, 교차 Gage R&R 연구로 변경이 측정시스템을 개선했는지 악화시켰는지 판단할 수 있습니다.
- 지속적인 품질 관리: 시간이 지나도 측정시스템의 정확도와 일관성을 보장해야 한다면, 교차 Gage R&R 연구로 성능을 모니터링하고 발생할 수 있는 문제를 파악할 수 있습니다.
전반적으로 교차 Gage R&R 연구는 측정시스템의 변동 원인을 파악하고 제조 또는 품질 관리 공정의 전반적인 품질을 개선하는 데 유용한 도구입니다.
교차 GRR의 올바른 사용 지침
- 결과에 영향을 주지 않도록 부품을 무작위로 측정하십시오.
- 충분한 연구를 위해 부품을 10개 이상 사용하되, 공정 변동을 더 잘 추정하려면 더 많이 사용하는 것을 고려하십시오.
- 공정 변동의 실제 또는 예상 범위를 대표하는 부품을 선택하십시오.
- 작업자 요인과 부품 요인은 교차되어 있어야 하고 랜덤이어야 합니다.
- 반복성을 추정하려면 작업자가 각 부품을 최소 두 번 측정해야 합니다.
- 충분한 연구를 위해 작업자를 3명 이상 사용하고, 이들이 측정시스템을 사용하는 모든 작업자를 대표하도록 하십시오.
대안: 교차 GRR을 사용하지 않아야 할 때
- 내포 데이터가 있다면 측정시스템을 분석하는 적절한 방법은 내포 Gage R&R 연구입니다.
- 불균형 설계이거나 추가 요인이 있다면 측정시스템을 분석하는 적합한 방법은 확장 Gage R&R 연구입니다.
교차 GRR 예제
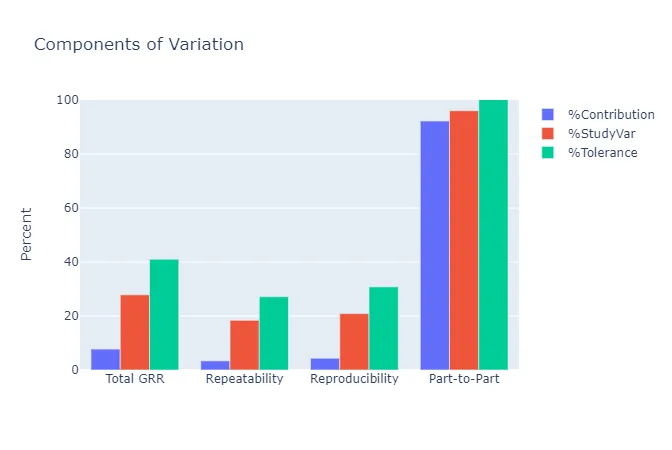
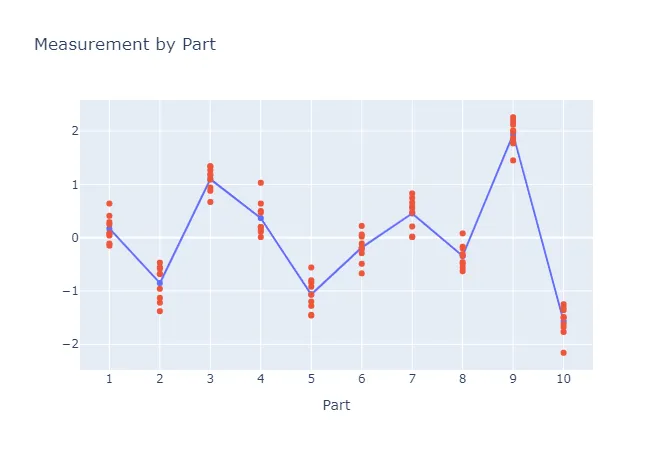
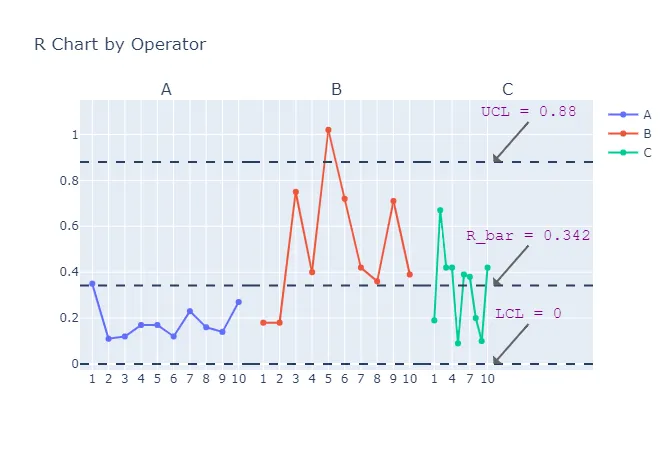
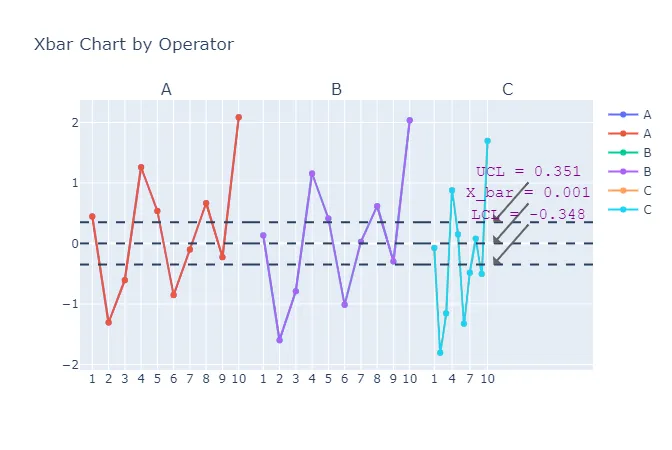
한 엔지니어가 공정 변동의 예상 범위를 대표하는 부품 10개를 선택합니다. 작업자 3명이 부품 10개를 부품당 3회씩 무작위 순서로 측정합니다. 엔지니어는 교차 Gage R&R 연구를 수행하여 측정시스템에서 비롯될 수 있는 측정 변동성을 평가합니다. 엔지니어는 다음 단계로 이를 수행했습니다.
- 엔지니어는 하루 종일 작업하여 필요한 데이터를 수집했습니다.
- 이제 엔지니어는 다음을 이용하여 데이터를 분석합니다: https://statsai.zometric.com/
- 엔지니어는 도구 안에 데이터를 입력합니다. 또한 study variation은 6, lsl은 -2.16, usl은 2.26, alpha는 0.05로 입력합니다.
- 위의 도구를 사용한 후 엔지니어는 다음과 같은 출력을 얻습니다.
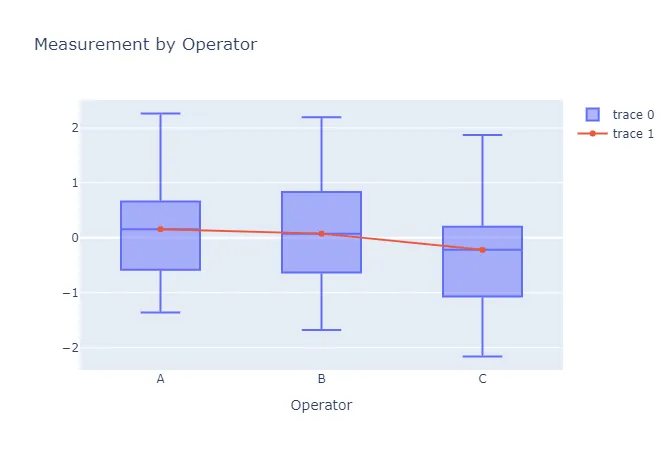
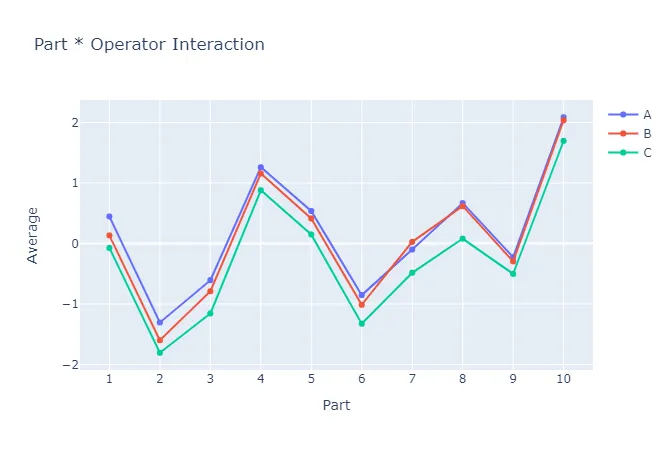
교차 GRR 방법
절차는 다음과 같습니다.
- Zometric Statistical Software에 로그인합니다: https://statsai.zometric.com/
- 홈 페이지의 Measurement System Analysis 아래에서 Crossed GRR을 볼 수 있습니다.
- 이어서 Crossed GRR 을 클릭하여 도구 화면으로 이동합니다.
- 이어서 데이터를 직접 입력하거나, 엑셀 시트에서 데이터를 통째로 복사(Ctrl+C)하여 여기에 붙여넣습니다(Ctrl+V).
- 이어서 study variation, lsl, usl, alpha의 값을 입력합니다.
- 마지막으로, 페이지 하단의 calculate를 클릭하면 원하는 결과를 얻을 수 있습니다.
교차 GRR의 도구 화면은 두 부분으로 나뉩니다.
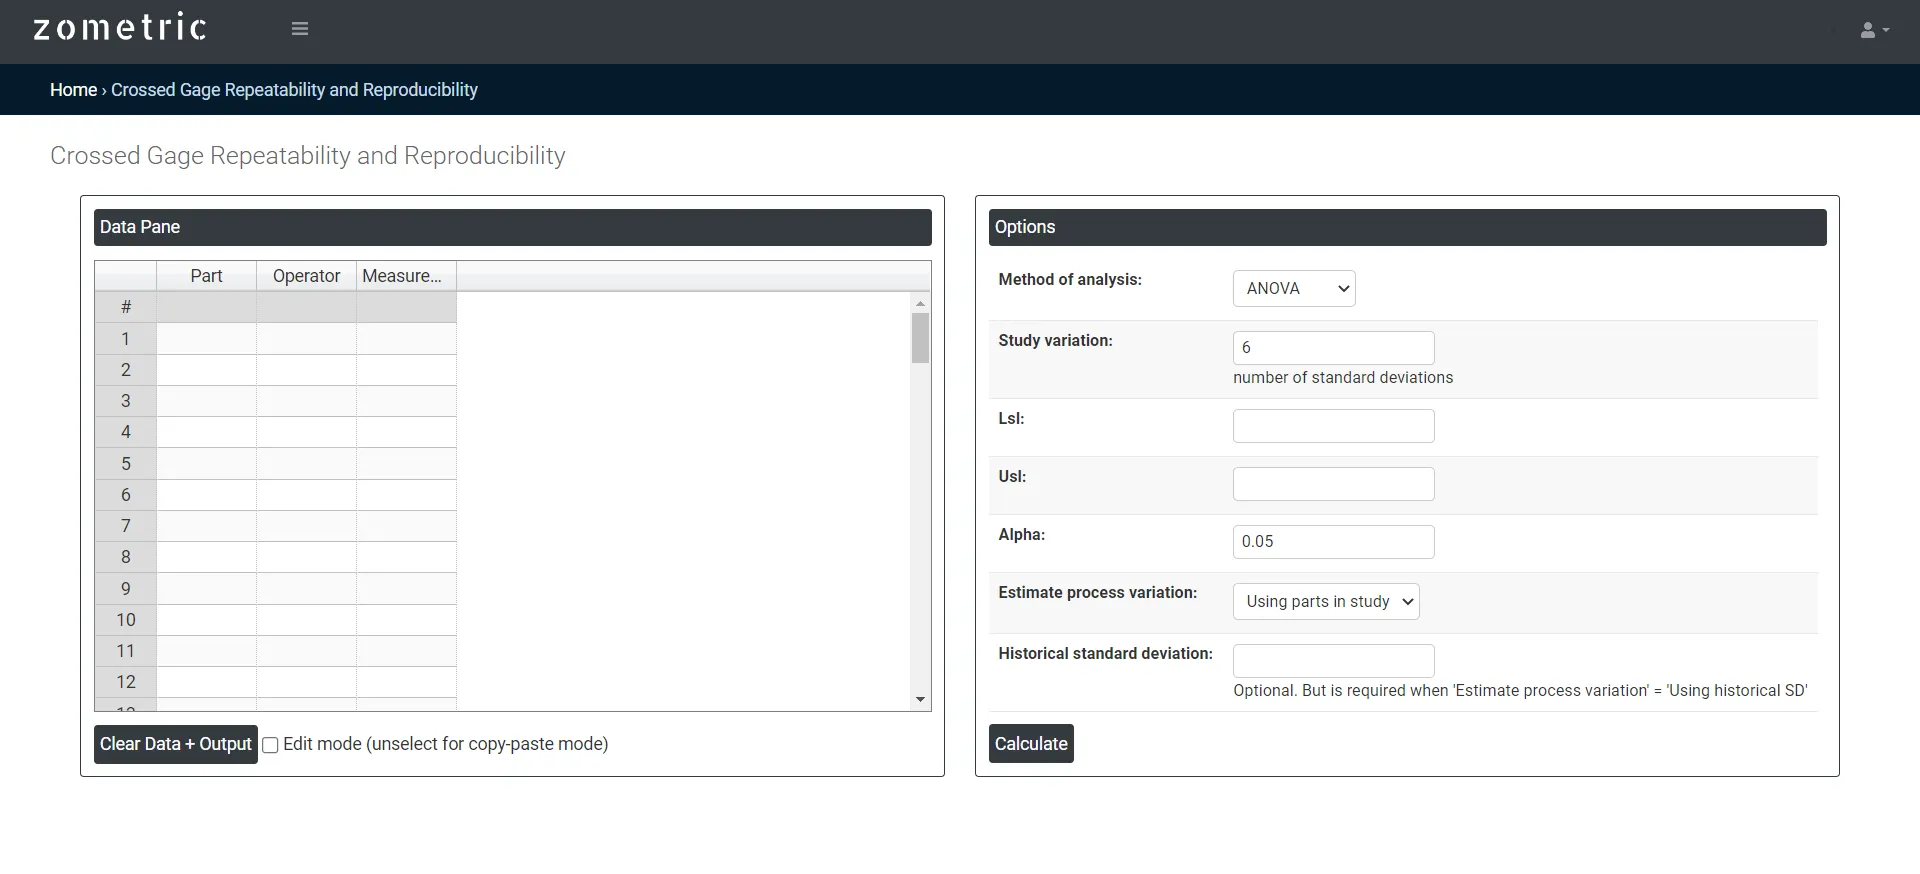
왼쪽 부분에는 데이터 창(Data Pane)이 있습니다. Data Pane에서는 각 행이 하나의 부분군이 됩니다. 데이터를 직접 입력하거나, 엑셀 시트에서 데이터를 통째로 복사(Ctrl+C)하여 여기에 붙여넣을 수 있습니다(Ctrl+V).
오른쪽 부분에는 다음과 같은 여러 옵션이 있습니다.
- Method of Analysis:
- ANOVA: 교차 GR&R 연구에서는 여러 작업자가 같은 게이지로 동일한 부품을 여러 번 측정합니다. 이렇게 수집한 측정 데이터를 ANOVA로 분석하여 측정시스템의 변동 원인을 파악하며, 여기에는 반복성(같은 작업자가 같은 부품을 측정한 값의 변동), 재현성(작업자 간 변동), 작업자-부품 교호작용(작업자가 일부 부품을 다른 작업자와 다르게 측정하는 것)이 포함됩니다. Xbar and R: Xbar and R 방법은 교차 Gage 반복성 및 재현성(R&R) 연구의 결과를 분석하는 데 흔히 사용되는 접근법입니다. 이 방법에서는 반복성을 각 작업자가 각 부품을 반복 측정한 값의 평균 범위로, 재현성을 작업자 평균의 범위로 추정합니다. ANOVA와 달리 작업자-부품 교호작용은 추정할 수 없습니다.
- Study Variation: 각 변동 원인의 산포를 나타내는 데 사용하는 표준편차의 개수로, 보통 6입니다(오래된 문헌에서는 5.15 사용). 각 분산 성분의 표준편차에 이 값을 곱하여 연구 변동을 구하며, 이는 %Study Variation과 %Tolerance를 계산하는 데 사용됩니다.
- Lsl: LSL은 규격 하한(Lower Specification Limit)을 뜻하며, 공정이나 제품에서 품질 특성에 대해 허용되는 최솟값을 나타냅니다. 교차 Gage 반복성 및 재현성(R&R) 연구에서 LSL은 평가 대상인 측정 특성의 규격 하한을 가리킵니다.
- Usl: 교차 Gage R&R 연구에서 USL은 측정 특성의 규격 상한입니다. LSL과 함께 공차(USL − LSL)를 정의하며, 측정시스템 변동을 이 공차와 비교하여 %Tolerance를 구합니다.
- Alpha: 교차 GR&R 분석에서 알파는 보통 0.05 또는 0.01로 설정하며, 이는 귀무가설이 참이라고 가정할 때 관측한 데이터 또는 더 극단적인 데이터를 관측할 확률이 각각 5% 또는 1% 미만이면 귀무가설을 기각한다는 뜻입니다. 이를 흔히 유의수준이라고 합니다.
- Process Variation: 공정 변동을 연구에 사용한 부품으로부터 추정할지, 직접 입력하는 공정의 과거 표준편차로부터 추정할지 선택합니다. 연구 부품이 공정 변동의 전체 범위를 대표하지 않는 경우에는 과거 표준편차를 사용하십시오.
자주 묻는 질문
교차 Gage R&R 연구란 무엇입니까?
교차 Gage 반복성 및 재현성 연구는 서로 다른 작업자가 같은 측정 기기로 측정한 값의 변동을 평가합니다. 교차란 각 작업자가 서로 다른 부품 집합을 측정하는 내포 설계와 달리, 모든 작업자가 동일한 부품을 모두 측정하여 모든 작업자와 부품의 조합이 연구에 나타난다는 뜻입니다.
교차 Gage R&R에는 부품과 작업자가 각각 몇 명(개) 필요합니까?
공정 변동의 실제 또는 예상 범위를 대표하는 부품을 10개 이상, 측정시스템을 사용하는 모든 사람을 대표하는 작업자를 3명 이상 사용합니다. 반복성을 추정하려면 각 작업자가 각 부품을 최소 두 번 측정해야 하며, 부품은 무작위 순서로 측정해야 합니다.
ANOVA 방법과 Xbar-R 방법의 차이는 무엇입니까?
두 방법 모두 같은 교차 연구를 분석합니다. ANOVA는 반복성, 재현성, 작업자-부품 교호작용(작업자가 일부 부품을 다른 작업자와 다르게 측정하는 것)을 분리합니다. Xbar and R 방법은 반복성을 각 작업자가 각 부품을 반복 측정한 값의 평균 범위로, 재현성을 작업자 평균의 범위로 추정하지만 교호작용은 추정할 수 없습니다.
내포 또는 확장 Gage R&R은 언제 대신 사용합니까?
교차 연구에는 교차되어 있고 랜덤인 작업자 요인과 부품 요인이 필요합니다. 각 작업자가 서로 다른 부품 집합을 측정하는 내포 데이터가 있다면 내포 Gage R&R 연구를 사용합니다. 설계가 불균형이거나 추가 요인이 포함된다면 확장 Gage R&R 연구로 측정시스템을 분석합니다.