
기계 능력(Machine Capability)
기계 능력 연구는 한 기계의 고유한 정밀도만을 분리하여 평가합니다. 설정, 자재 배치, 작업자 및 기타 조건을 바꾸지 않고 연속 생산한 부품 125~150개를 단일 부분군으로 수집한 다음 LSL, USL, K를 입력합니다. 도구는 ISO 22514-3: 2020 및 IS 10645 (Part 3): 2022에 따라 Pm과 Pmk를 보고하며, 히스토그램, 정규 확률도, I 관리도, MR 관리도를 선택적으로 표시할 수 있습니다.
최종 검토
핵심 요점
기계 능력(Pm 및 Pmk, Cm 및 Cmk라고도 함)은 단일 기계가 규격 한계 안에서 일관되게 생산하는지를 평가하는 단기 연구로, 동일한 조건에서 연속 생산한 부품 125~150개를 사용합니다.
이 페이지 내용
기계 능력이란?
기계 능력은 규격 대비 기계의 실제 품질을 측정하며, 국제 규격 ISO 22514-3: 2020 또는 이에 부합하는 규격인 IS 10645 (Part 3): 2022 에서는 Pm과 Pmk로 약칭합니다. 흔히 Cm과 Cmk로도 약칭하는데, "C"는 능력(capability)을, "m"은 기계(Machine)를 뜻합니다.
기계 능력은 특성값으로 나타나는 특정 성능 기준을 기계가 충족하는 능력을 반영합니다. 기계 능력 연구를 수행하면 특수 원인이 없다고 가정하고 공통 원인을 최소화한 상태에서 공정을 단기적으로 분석할 수 있습니다. 이 연구는 통제된 조건에서 기계의 성능을 평가하여 기계가 품질 및 성능 기준을 일관되게 충족하는지 확인하는 데 필수적입니다. 이러한 연구를 통해 제조사는 개선 영역을 정확히 찾아내고, 공정을 향상하며, 높은 생산성과 제품 품질 수준을 유지할 수 있습니다.
Cm, Cmk와 Pm, Pmk에 대한 설명:
- 수학적으로 Pm, Pmk는 Cm, Cmk와 동일합니다.
- 기계 능력은 Zometric에서 국제 규격 IS 10645 (Part 3): 2022를 따르며, 이 규격은 ISO 22514-3: 2020과 부합합니다.
- 이 규격에 따르면 다음과 같습니다.
- 기계 능력의 권장 약어는 Pm 과 Pmk입니다.
- 흔히 사용되는 용어인 Cm 과 Cmk (온라인에서 볼 수 있음)는 권장되지 않습니다.
- 규격의 해당 절에서 Pm/Pmk 를 Cm/Cmk대신 사용하는 것에 대한 설명을 참조하십시오.
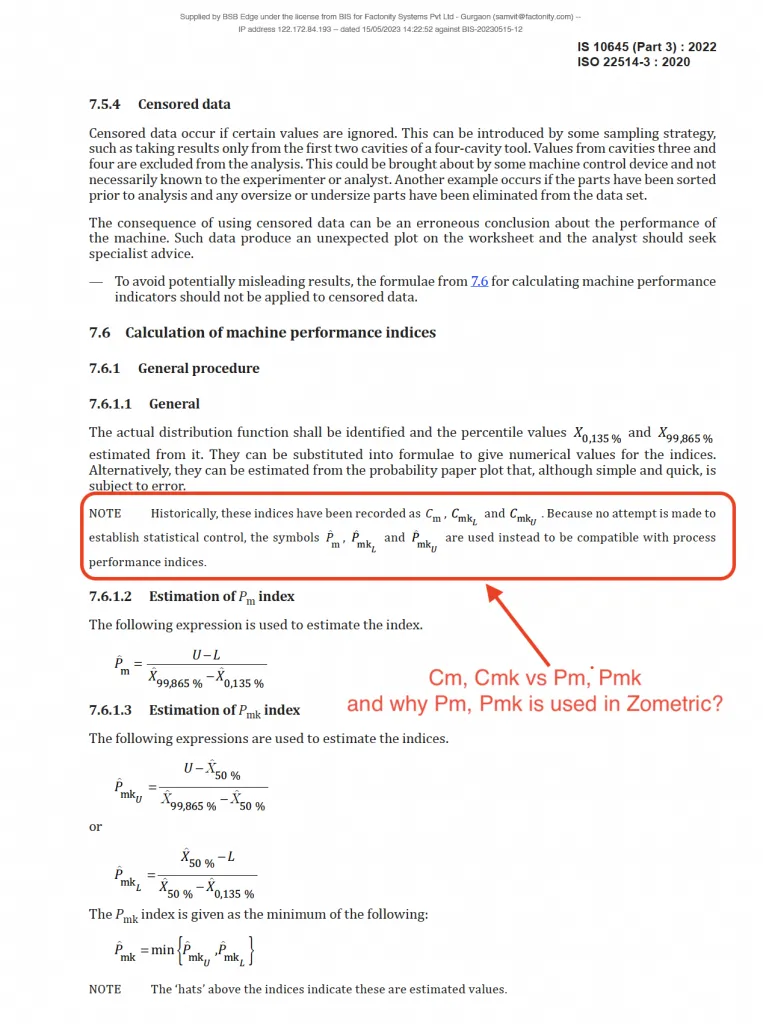
Cm, Cmk와 Pm, Pmk 비교
기계 능력: 부분군 데이터인가, 개별 데이터인가?
- 기계 능력 데이터는 X-bar-R 관리도처럼 분석 해서는 안 됩니다 . 여러 개의 합리적 부분군으로 수집하지 않기 때문입니다.
- 대신 데이터는 125~150개의 개별 데이터 점 으로 이루어진 단일 부분군으로 수집합니다.
- 공정 관리에서 합리적 부분군은 일반적으로 다음과 같이 구성합니다.
- 한 번에 연속된 표본 5개를 수집합니다.
- 다음 표본 5개는 일정 시간 간격(예: 30분 또는 1시간) 후에 채취합니다.
- 기계 능력의 경우:
- 표본 125~150개 전부를 단일 기계에서 연속으로 수집해야 합니다.
- 어떠한 변경도 없이: 데이터 수집 중에는 기계 설정, 자재 배치, 작업자 또는 기타 운전 조건을 바꾸지 않아야 합니다.
- 이 방법을 사용하면 외부 영향 없이 기계 고유의 정밀도를 정확하게 평가할 수 있습니다.
기계 능력은 언제 사용합니까?
정규분포를 이용한 기계 능력 분석이 일반적으로 사용되는 상황은 다음과 같습니다.
- 품질 관리: 기계 능력 분석은 제조 공정이 미리 정한 품질 기준을 충족하는 제품을 생산할 능력이 있는지 평가하는 데 사용합니다. 제품 치수나 무게 같은 측정값의 분포를 원하는 규격과 비교 분석하여 공정이 그 규격을 일관되게 충족할 수 있는지 판단할 수 있습니다.
- 공정 개선: 제조 공정이 원하는 규격 안에서 제품을 일관되게 생산하지 못하는 것으로 확인되면, 기계 능력 분석이 개선 영역을 찾는 데 도움이 됩니다. 측정값의 분포를 분석하고 변동성의 원인을 식별하여 공정 변동을 줄이고 능력을 높이는 조치를 취할 수 있습니다.
- 공차 설정: 기계 능력 분석은 제품 규격에 적절한 공차 한계를 설정하는 데 도움이 됩니다. 공정의 변동을 이해함으로써 조직은 품질 요구사항과 생산 실현 가능성의 균형을 맞춘 현실적이고 달성 가능한 공차를 설정할 수 있습니다.
- 식스 시그마 프로젝트: 기계 능력 분석은 공정의 품질과 효율 향상을 목표로 하는 식스 시그마 프로젝트의 일부로 자주 사용됩니다. 개선 영역을 식별하고, 공정 성과 목표를 정의하며, 공정 개선의 효과를 측정하는 데 도움이 됩니다.
- 공급업체 평가: 기계 능력 분석은 여러 공급업체의 능력을 평가하고 비교하는 데 사용할 수 있습니다. 공급업체별 공정의 측정값 분포를 분석하여, 조직은 품질 요구사항을 일관되게 충족하는 능력을 기준으로 공급업체 선정에 관한 근거 있는 결정을 내릴 수 있습니다.
기계 능력의 올바른 사용 지침
- 충분한 표본 크기 사용: 기계의 성능을 대표성 있게 평가할 수 있을 만큼 표본 크기가 충분히 커야 합니다. 앞에서 설명한 대로 단일 기계에서 연속된 125~150개 단위를 수집하십시오. 표본이 더 작으면 Pm과 Pmk의 추정값이 부정확합니다.
- 데이터 정확성 확보: 정확하고 정밀한 데이터를 수집하십시오. 측정 오차를 최소화하기 위해 교정된 측정기를 사용하고 표준화된 절차를 따르십시오.
- 정상 운전 조건에서 연구 수행: 기계의 일반적인 성능을 반영하도록 정상 운전 조건에서 능력 연구를 수행하십시오. 결과를 왜곡할 수 있는 비정상적인 조건은 피하십시오.
- 변동성 최소화: 기계의 성능만을 분리하여 볼 수 있도록 자재 변경, 작업자 간 차이, 환경 조건 등 외부 변동 원인을 관리하고 최소화하십시오.
- 먼저 단기 연구 수행: 단기 연구로 시작하여 기계 능력의 현황을 파악하십시오. 이는 즉각적인 문제를 식별하고 추가 분석을 위한 기준선을 설정하는 데 도움이 됩니다.
- 관련 능력 지수 계산: 적절한 통계적 방법을 사용하여 Pm과 Pmk(Cm과 Cmk라고도 함) 같은 능력 지수를 계산하십시오. 이 지수들은 기계가 지정된 한계 안에서 생산하는 능력을 정량화하는 데 도움이 됩니다.
- 규격과 비교: 능력 지수와 성능 지표를 기계의 규격 및 업계 표준과 비교하여 요구 기준을 충족하는지 판단하십시오.
- 데이터 기록 및 분석: 능력 연구 중에 사용한 모든 데이터, 조건, 방법을 철저히 기록하십시오. 데이터를 분석하여 추세, 특이치, 개선 영역을 식별하십시오.
- 정기적인 모니터링 및 재평가: 정기적으로 능력 연구를 수행하여 시간에 따른 기계의 성능을 모니터링하십시오. 이는 조치가 필요한 성능의 드리프트나 변화를 식별하는 데 도움이 됩니다.
- 지속적 개선 실행: 능력 연구의 결과를 바탕으로 시정 조치와 지속적 개선 활동을 실행하십시오. 식별된 문제를 해결하여 기계의 성능과 신뢰성을 높이십시오.
대안: 기계 능력을 사용하지 않아야 할 때
- 식스 시그마 - 변동, 결점 또는 품질 문제가 큰 공정을 다루는 경우 식스 시그마가 적합한 접근 방식일 수 있습니다. 식스 시그마 방법론을 적용하면 문제의 근본 원인을 식별하고 해결하여 결점을 줄이고 전반적인 공정 성과를 개선할 수 있습니다.
- 공정능력 분석: 기계, 자재, 방법, 작업자에서 오는 모든 변동을 포함한 전체 공정 성과를 평가해야 할 때 사용하십시오. 개별 기계가 아니라 전체 생산 공정을 평가할 때 유용합니다.
- 통계적 공정 관리(SPC): 관리도를 통해 공정을 지속적으로 모니터링하고 관리해야 할 때 SPC를 적용하십시오. SPC는 공정의 변동을 식별하고 관리하여 시간이 지나도 일관된 품질을 보장하는 데 도움이 됩니다.
- 실험계획법(DoE) - 물리적 실험이 필요한 경우(예: 새로운 재료나 시제품의 성능 시험), DOE는 파라미터 공간을 효율적으로 탐색하고 필요한 실험 횟수를 줄이는 데 도움이 됩니다. 이는 전수 시험을 수행하는 것에 비해 시간과 자원을 절약합니다.
기계 능력 예제
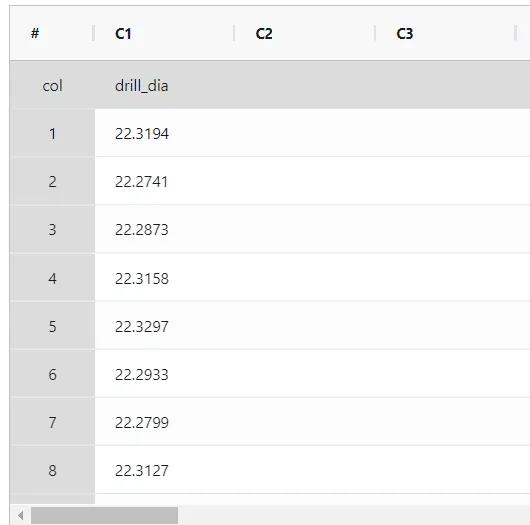
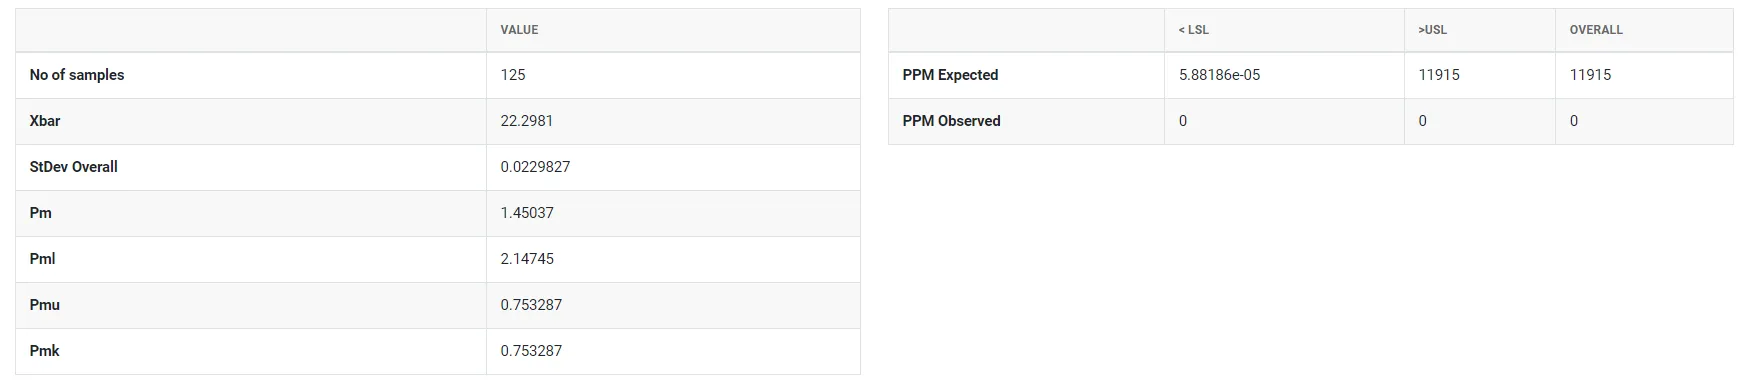
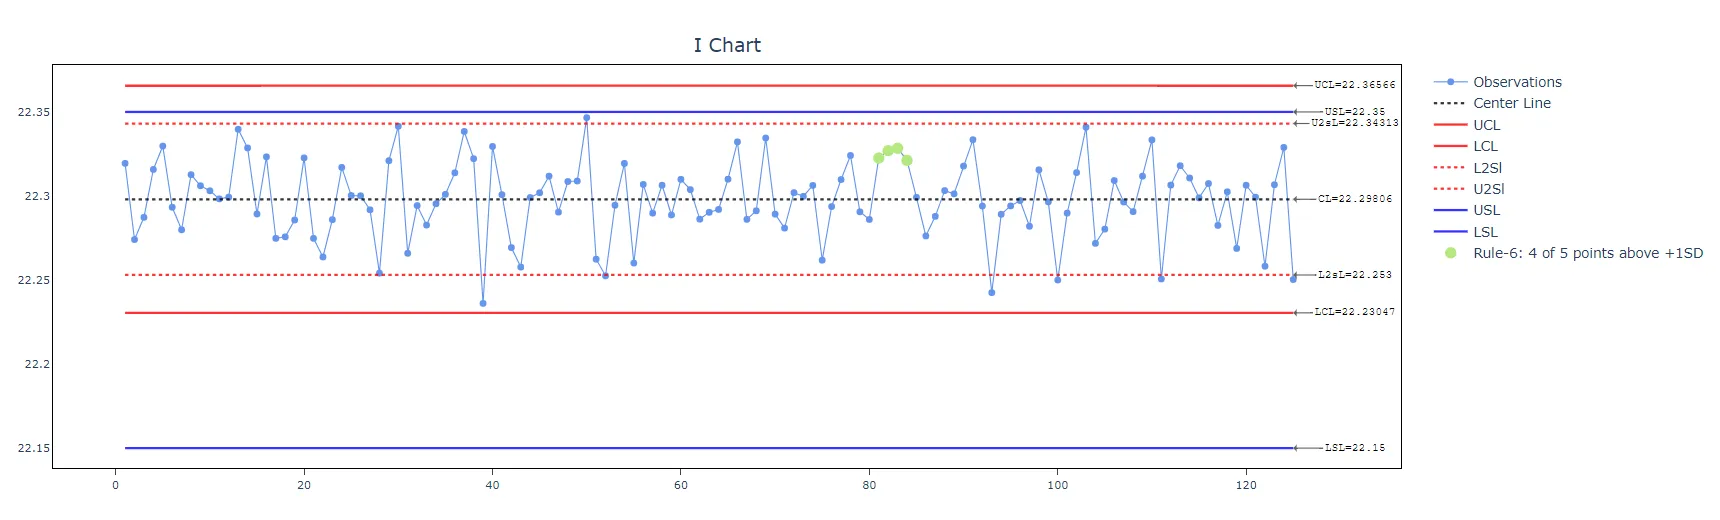
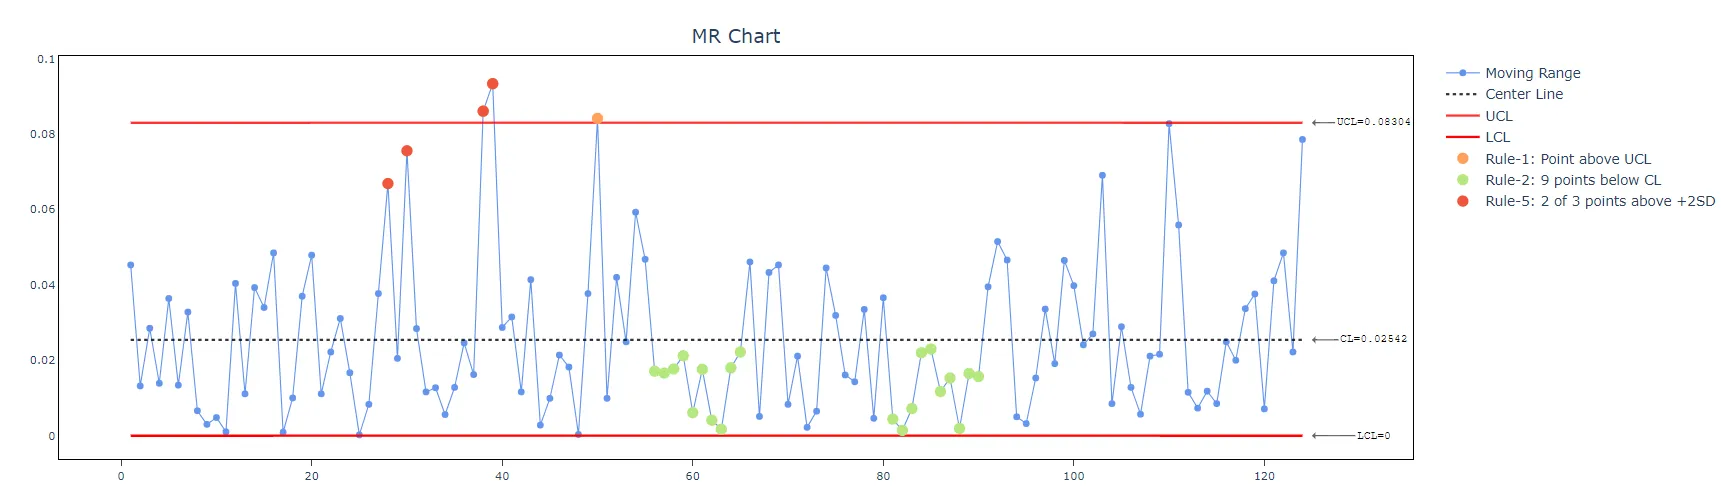
한 자동차 부품 제조사가 OEM 고객을 위한 핵심 부품을 개발하고 있습니다. 품질을 확보하기 위해 엔지니어는 드릴링 머신이 특정 부품의 규격을 충족할 수 있는지 확인합니다. 이 부품의 규격 한계는 규격 하한(LSL) 22.15, 규격 상한(USL) 22.35로 정해져 있습니다. 엔지니어는 기계에서 표본 125개를 수집하여 치수를 측정합니다. 엔지니어는 이 측정값으로 기계 능력 연구를 수행하여 드릴링 머신이 지정된 한계 안에서 부품을 일관되게 생산하는지 판단합니다. 단계는 다음과 같습니다.
- 필요한 데이터를 수집했습니다.
2. 이제 Zometric Statistical Software에서 데이터를 분석합니다: https://statsai.zometric.com/.
3. 기계 능력을 찾으려면 다음을 선택합니다: Statistical module> Graphical analysis>Machine Capability.
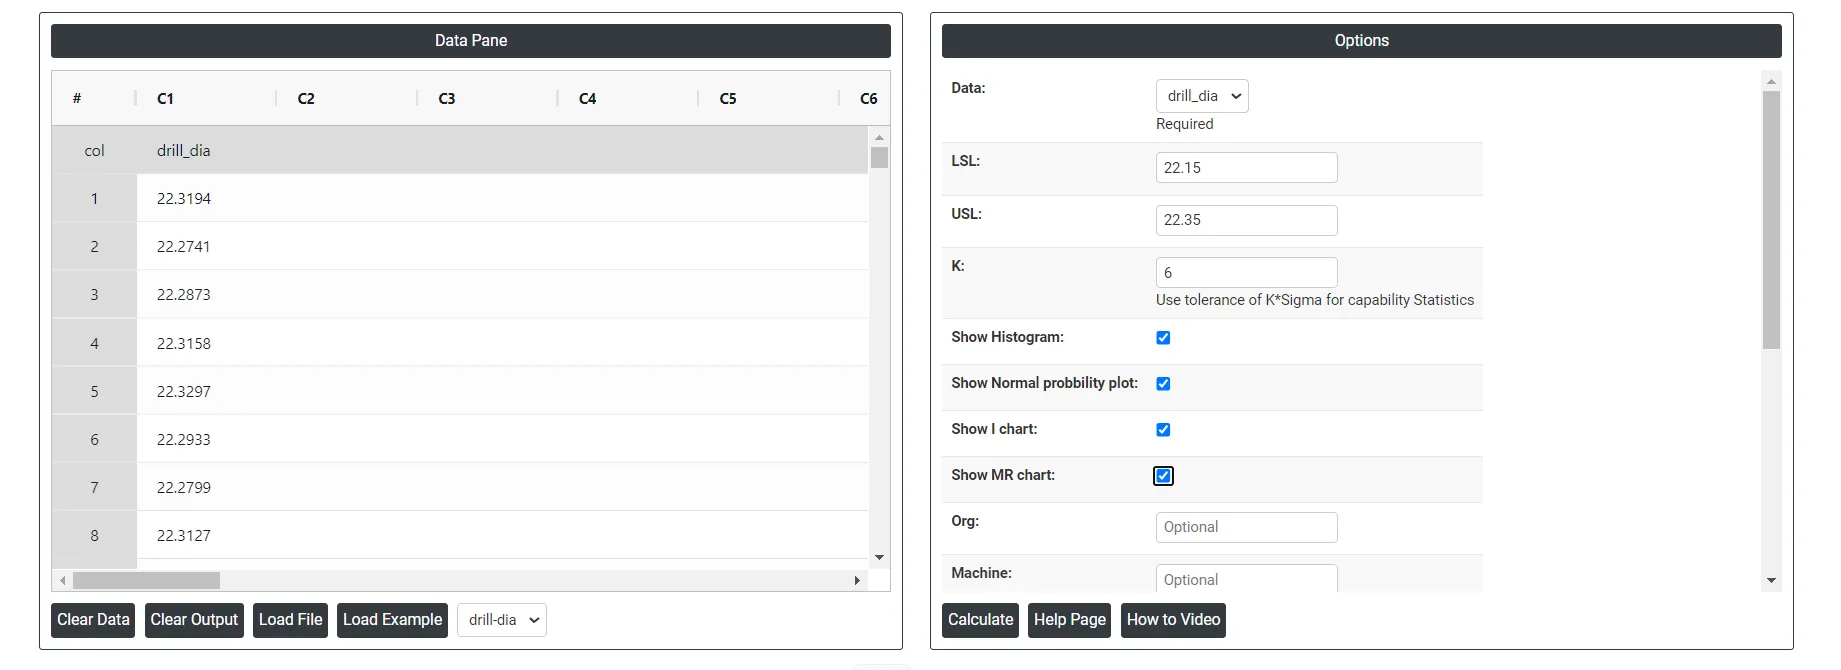
4. 도구 안에서 데이터와 기타 입력값을 다음과 같이 입력합니다.
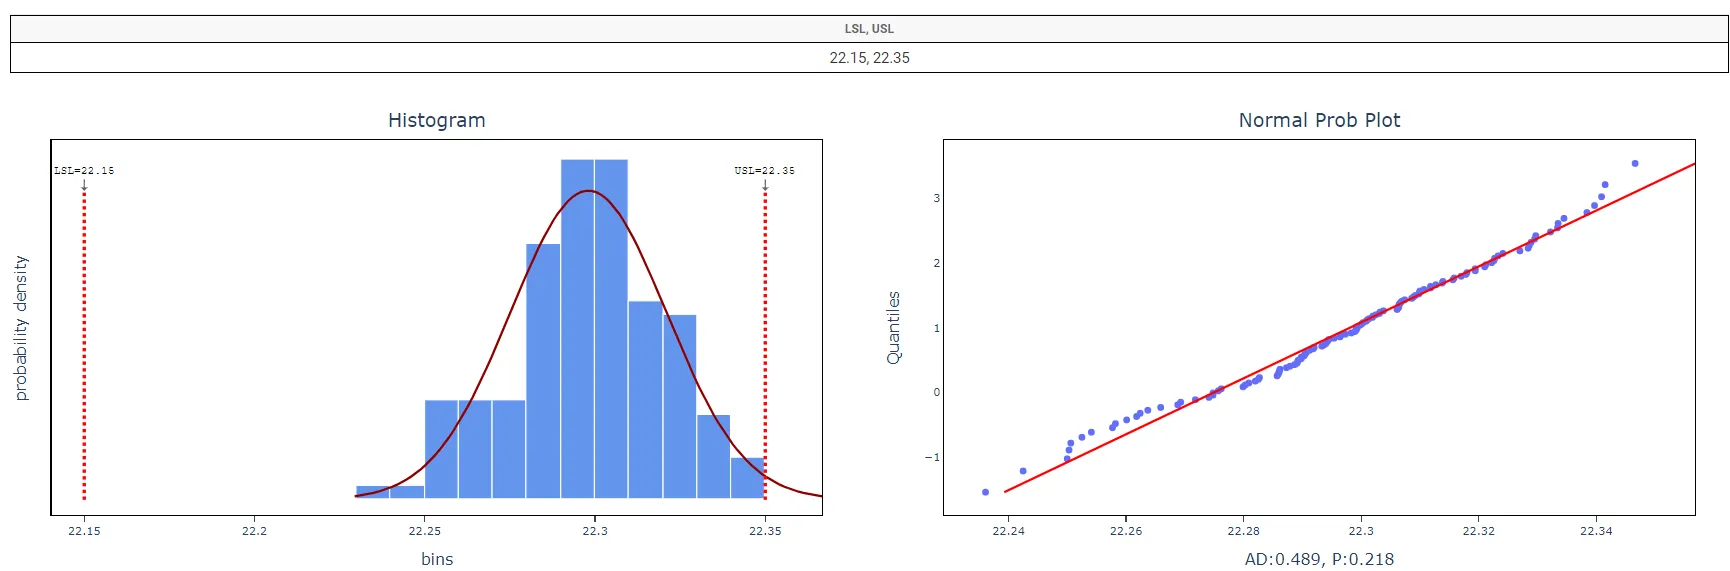
5. 위 도구를 사용하면 다음과 같은 출력을 얻습니다.
기계 능력 분석 방법
절차는 다음과 같습니다.
- 다음 주소에서 Zometric Statistical Software 에 로그인합니다: https://statsai.zometric.com/
- 홈 페이지에서 Statistical Tool> Graphical analysis >Machine Capability를 선택합니다.
- 이어서 Machine Capability 를 클릭하여 도구 화면으로 이동합니다.
- 다음으로, 데이터를 직접 입력하거나 Excel 시트에서 데이터 전체를 복사(Ctrl+C)하여 여기에 붙여넣습니다(Ctrl+V).
- 다음으로, lsl, usl, K 값을 입력해야 합니다.
- 마지막으로, 페이지 하단의 calculate를 클릭하면 원하는 결과를 얻을 수 있습니다.
기계 능력 도구 화면은 두 부분으로 나뉩니다.
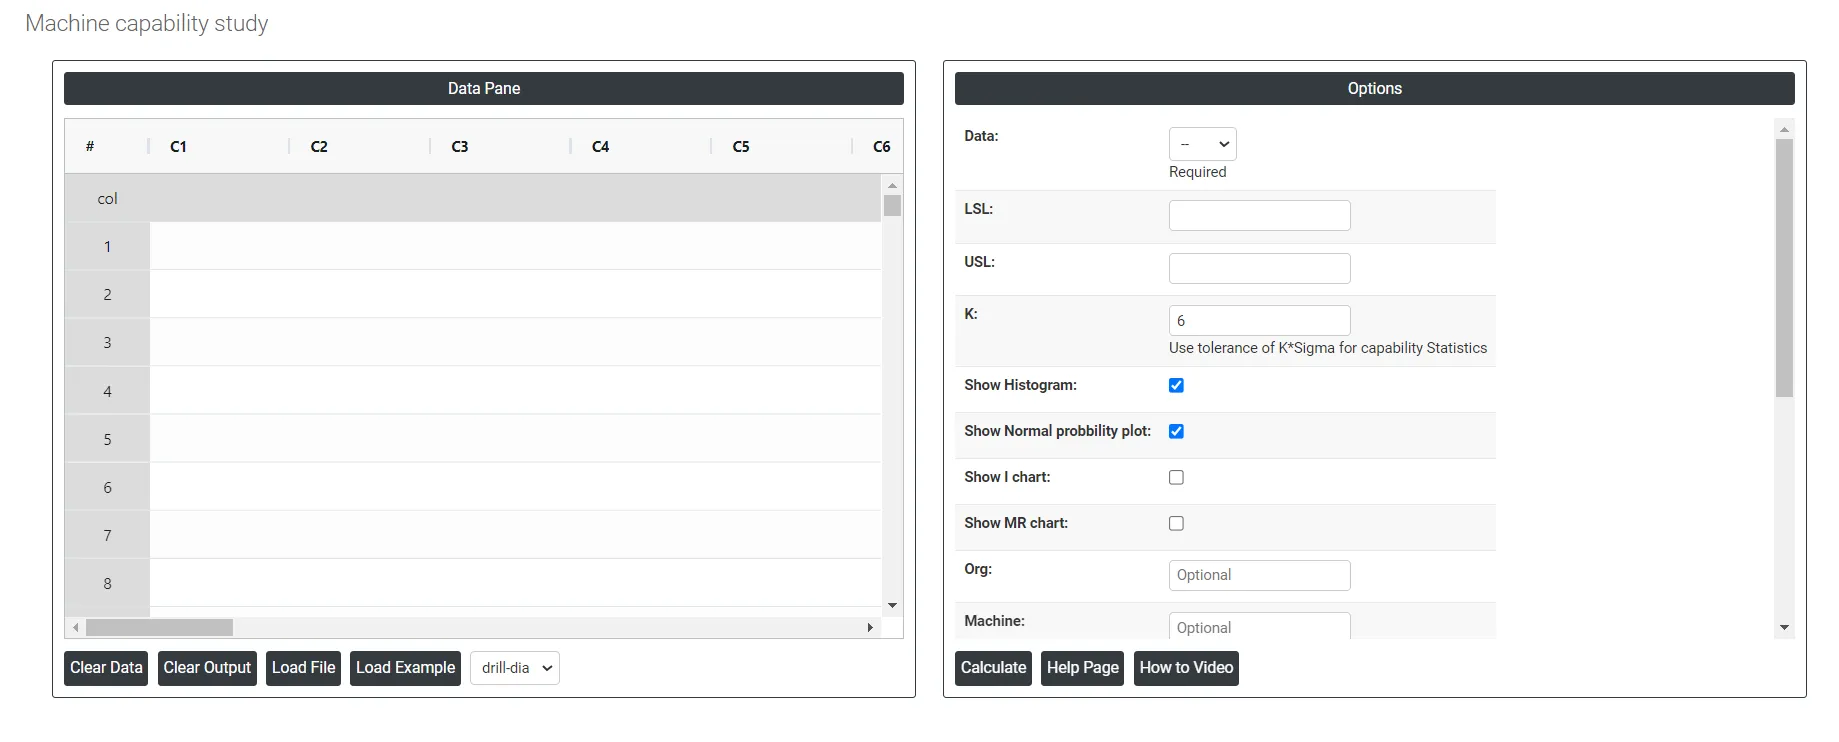
왼쪽 부분에는 데이터 창(Data Pane)이 있습니다. Data Pane에서는 각 행이 하나의 부분군이 됩니다. 데이터를 직접 입력하거나 Excel 시트에서 데이터 전체를 복사(Ctrl+C)하여 여기에 붙여넣을(Ctrl+V) 수 있습니다.
Load example: 예제 데이터가 로드됩니다.
Load File: Excel 데이터를 직접 로드하는 데 사용합니다.
오른쪽 부분에는 다음과 같은 여러 옵션이 있습니다.
- Lsl: 기계 능력에서 LSL은 규격 하한(Lower Specification Limit)을 뜻합니다. 특정 파라미터나 특성에 대해 설정한 하한 경계 또는 임곗값입니다. 기계 능력 분석에서 LSL은 기계가 원하는 범위 또는 규격 안에서 산출물을 생산할 수 있는지 판단하는 데 사용합니다.
- Usl: 기계 능력에서 USL은 규격 상한(Upper Specification Limit)을 뜻합니다. 특정 파라미터나 특성에 대해 설정한 상한 경계 또는 임곗값입니다. 기계 능력 분석에서 USL은 기계가 원하는 범위 또는 규격 안에서 산출물을 생산할 수 있는지 평가하는 데 사용합니다.
- K: 능력 통계량의 공차 승수로, 공정 산포를 K × 시그마로 봅니다. 기본값은 표준 6 시그마 규약에 따른 6입니다.
- Show Histogram: 생산되는 부품의 측정값 분포를 시각화하여 데이터가 평균을 중심으로 어떻게 퍼져 있는지 보여 줍니다. 기계의 산출물이 지정된 한계에 부합하는지 평가하고 정규분포에서 벗어나는 부분을 식별하는 데 도움이 됩니다.
- Show Normal probability plot: 측정값의 분포가 정규분포를 따르는지 평가합니다. 이는 기계의 성능이 능력 분석에 사용되는 통계적 가정과 일치하는지 판단하는 데 매우 중요합니다.
- Show I chart: 개별 측정값을 시간에 따라 모니터링하여 변동과 추세를 탐지합니다. 이 관리도는 기계가 안정적이며 지정된 한계 안에서 일관되게 운전되고 있는지 확인하는 데 도움이 됩니다.
- Show MR chart: 연속된 측정값 사이의 변동성을 분석하여 기계 성능의 일관성을 평가합니다. 공정 변동과 안정성에 대한 통찰을 제공하여 I 관리도를 보완합니다.
- Org: 기계 능력 연구를 수행하는 회사 또는 시설의 이름입니다. 예: ABC Manufacturing Co.
- Machine: 능력 연구에서 평가하는 특정 장비 또는 기계입니다. 예: 드릴링 머신, 단조기.
- Part: 기계가 제조하는 부품 또는 제품입니다. 예: 자동차 부품, 피스톤 링.
- Variable: 측정하는 부품의 특정 특성 또는 치수입니다. 예: 직경, 길이, 폭.
- Unit of Measure: 측정하는 변수를 정량화하는 데 사용하는 단위입니다. 예: 밀리미터(mm), 인치(in).
- Study date: 기계 능력 연구를 수행한 날짜입니다.
- Operator: 기계를 조작하는 사람의 이름입니다.
- Inspector: 부품을 측정한 사람의 이름입니다.
- Gauge: 변수를 평가하는 데 사용하는 측정기 또는 도구입니다. 예: 캘리퍼스, 마이크로미터.
- Download as Excel: 결과를 Excel 형식으로 표시합니다. 이 파일은 쉽게 편집할 수 있고 load file 옵션으로 다시 로드하여 계산에 사용할 수 있습니다.
자주 묻는 질문
기계 능력이란 무엇입니까?
기계 능력은 규격 대비 기계의 실제 품질을 측정합니다. 특수 원인이 없다고 가정하고 공통 원인을 최소화한 통제된 조건에서 기계를 단기적으로 연구하여, 기계가 품질 및 성능 기준을 일관되게 충족하는지 확인하고 개선 영역을 찾습니다.
Cm, Cmk와 Pm, Pmk의 차이는 무엇입니까?
수학적으로 Pm과 Pmk는 Cm과 Cmk와 동일합니다. 국제 규격 ISO 22514-3: 2020과 이에 부합하는 IS 10645 (Part 3): 2022는 Pm과 Pmk라는 약어를 권장하며, 흔히 사용되는 Cm과 Cmk는 권장하지 않습니다. Zometric Statistical Software의 기계 능력은 IS 10645 (Part 3): 2022를 따릅니다.
기계 능력 연구를 위한 데이터는 어떻게 수집해야 합니까?
데이터는 X-bar-R 관리도처럼 합리적 부분군으로 수집하지 않고, 개별 데이터 점 125~150개로 이루어진 단일 부분군으로 수집합니다. 외부 영향 없이 기계 고유의 정밀도를 평가할 수 있도록, 모든 표본은 기계 설정, 자재 배치, 작업자 또는 기타 운전 조건을 바꾸지 않은 상태에서 한 기계로부터 연속으로 채취해야 합니다.
기계 능력과 공정능력의 차이는 무엇입니까?
기계 능력은 자재, 작업자, 환경에 따른 변동을 통제하여 단기 연구에서 한 기계의 성능만을 분리하여 평가합니다. 공정능력 분석은 기계, 자재, 방법, 작업자에서 오는 변동을 포함한 전체 공정 성과를 평가하며, 개별 기계가 아니라 전체 생산 공정을 평가하는 데 사용합니다.