
计数型量具研究
计数型量具研究在规格限附近评价通过/止规量具。先用计量型量具测定各零件的参考值,再对每个零件反复测试多次(通常为 20 次),记录接受次数。量具性能曲线给出偏倚(50% 接受点相对于规格限的偏移,用 t 检验检验)和重复性。输入项为零件编号、参考值、接受次数、试验次数和规格限。
最后审阅
核心要点
计数型量具研究是 AIAG 的分析法,通过对已知参考值的零件多次测试,并将其接受率与这些参考值联系起来,估计通过/止规量具的偏倚和重复性。
什么是计数型量具研究?
计数型量具研究(AIAG MSA 手册中描述的分析法)用于评价计数型(通过/止规)测量系统的偏倚和重复性。参考值位于规格限附近的已知零件,每个都要反复测试多次(通常为 20 次),并记录每个零件的接受次数。它回答两个问题:量具的切换点相对于规格限是否存在偏移(偏倚)?量具在多宽的参考值范围内会给出不一致的接受/拒收判定(重复性)?
该研究将每个零件的接受概率转换为正态 z 分数,并对这些 z 分数相对于参考值拟合一条直线(量具性能曲线)。偏倚是规格限与接受概率为 0.5 时的参考值之差;重复性是接受率从 0.5% 到 99.5% 之间的参考值范围宽度除以 1.08。用 t 检验检验偏倚是否显著不同于零。
简单定义:在通过/止规量具上对已知尺寸的零件多次测试,以找出量具的切换点与规格限相差多远(偏倚),以及它在该规格限附近的判定变化有多大(重复性)的研究。
何时使用计数型量具研究?
- 当量具给出的是接受/拒收(通过/止)结果,但研究所用每个零件的参考值可以用计量型量具测量时使用。
- 在 验证或确认检验过程 之后、投入全面生产之前使用。
- 当担心量具在规格限附近对零件的接受或拒收不一致,或存在系统性偏移时使用。
- 在 质量管理体系审核 或监管申报中使用,这些场合需要检验系统能力的书面证据。
正确使用计数型量具研究的指南
- 选择参考值覆盖规格限附近区域的零件,使最小的零件从不被接受,最大的零件总是被接受,而中间的零件只是有时被接受。
- 采用 AIAG 的设计:每个零件试验 20 次,其中 6 个零件被接受的次数在 1 至 19 次之间;仅对该设计报告 AIAG 的偏倚 t 检验。
- 研究之前,用测量误差相对于公差较小的计量型量具测定每个零件的参考值。
- 按随机顺序测试零件,使量具对某一零件的判定不受测试顺序的影响。
- 若偏倚显著,或重复性相对于公差较大,应先调查并改进量具,再依赖它。
替代方法:何时不宜使用计数型量具研究
- 若测量结果为 连续的数值,请改用 交叉 GRR,它能对测量系统能力提供更完整、更定量的评估。
- 若需要评估检验员对项目进行主观分类(例如目视检验)的一致性,请改用带 Kappa 统计量的计数型一致性分析。
- 若需要对 测量误差的大小进行数值量化(例如以毫米或克为单位),请使用 连续型数据的量具 R&R
计数型量具研究示例
一名制造工程师评价一套用于接受或拒收螺栓的自动化计数型测量系统。工程师选取 10 个参考值已知的零件,在通过/止规上将每个零件测试 20 次,并记录每个零件的接受次数。工程师开展计数型量具研究,分析该系统的偏倚和重复性,并决定是否需要改进测量系统。系统规定的公差限为:下公差 -0.020,上公差 0.020。步骤如下:
- 收集所需数据。
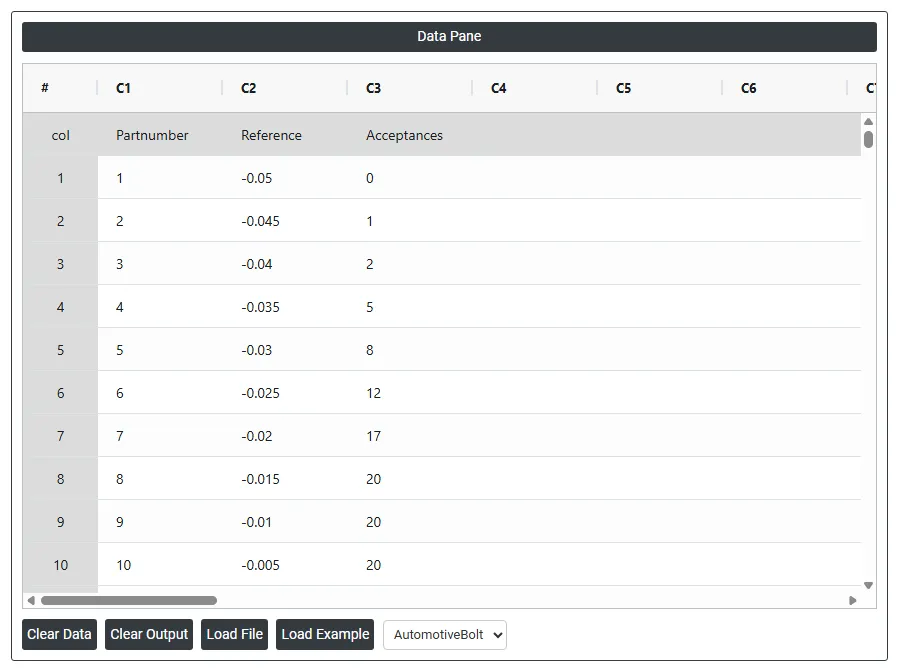
- 现在,在 Zometric Statistical Software 中分析数据,网址为 https://statsai.zometric.com/。
- 要找到计数型量具研究,请选择 Statistical module> Measurement System Analysis>Attribute Gauge Study。
- 在工具中输入数据及其他输入项,如下所示:
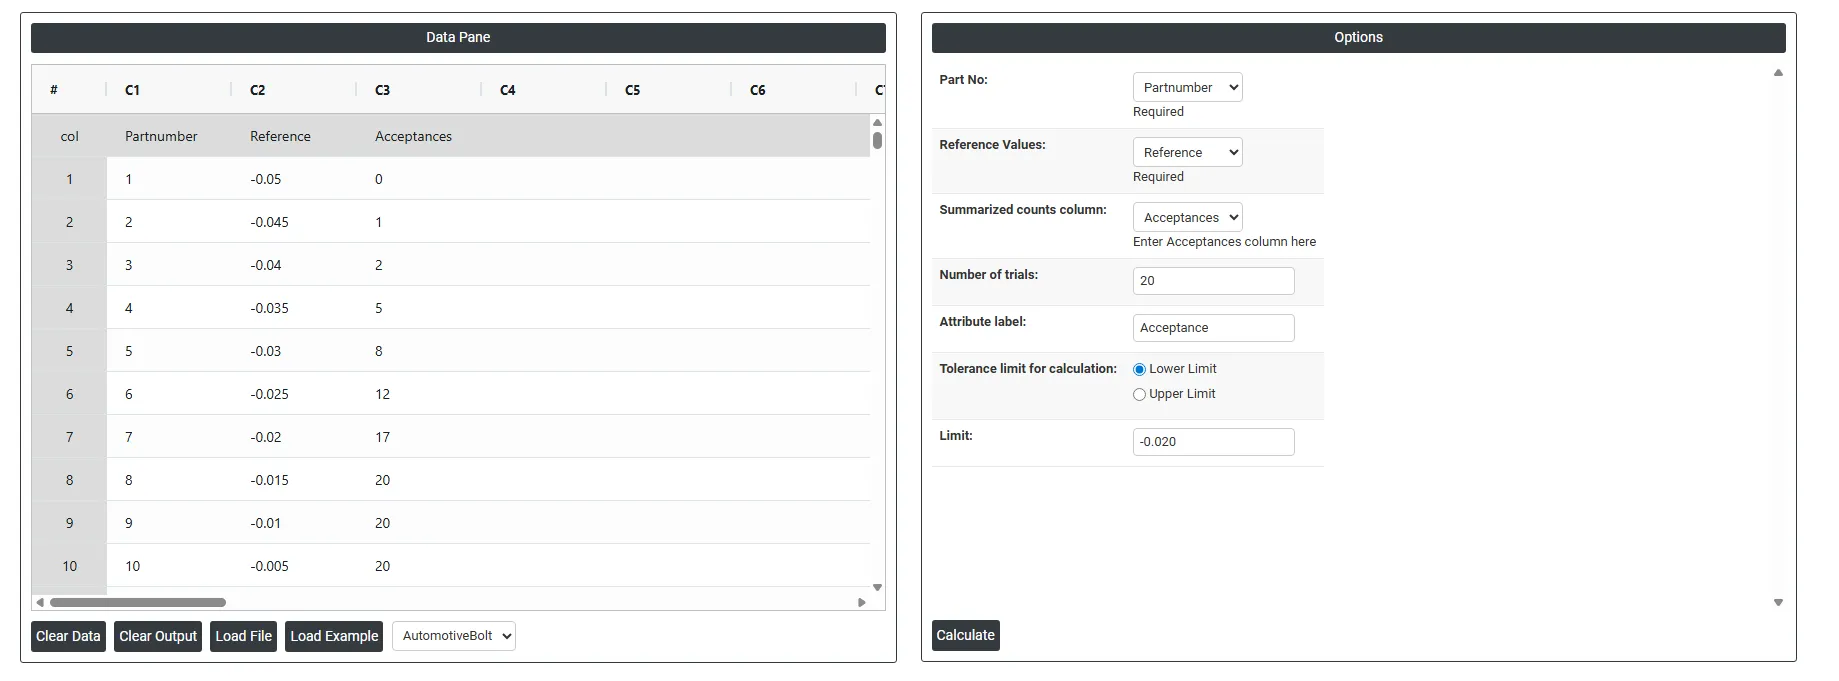
5. 使用上述工具后,得到如下输出:
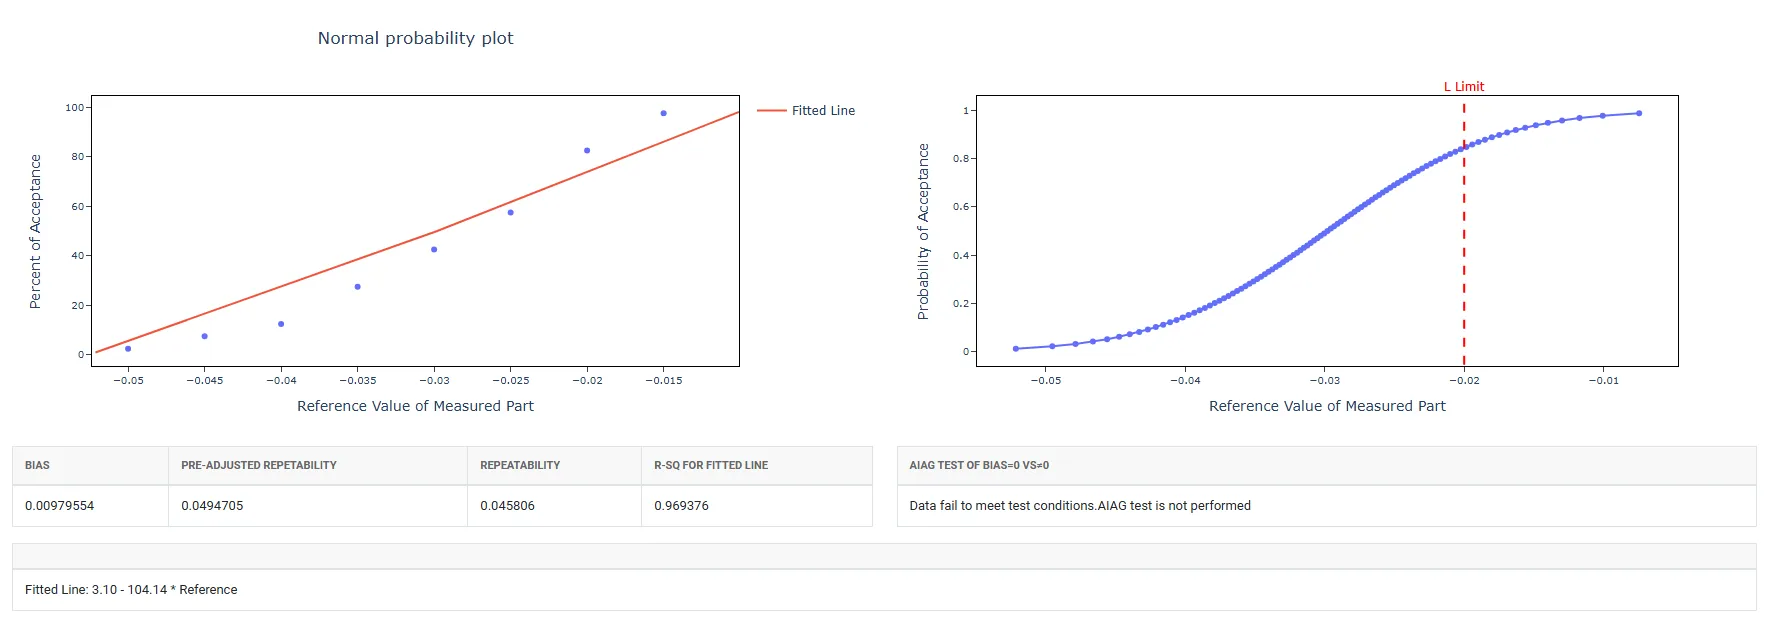
如何进行计数型量具研究
操作步骤如下:
- 登录 Zometric Statistical Software,网址为 https://statsai.zometric.com/
- 在首页选择 Statistical Tool> Measurement System Analysis >Attribute Gauge Study
- 接下来,手动更新数据,或从 Excel 表格中完整复制(Ctrl+C)数据并粘贴(Ctrl+V)到此处。
- 填写所需选项。
- 最后,点击页面底部的 calculate,即可得到所需结果。
计数型量具研究的工具界面分为两部分。
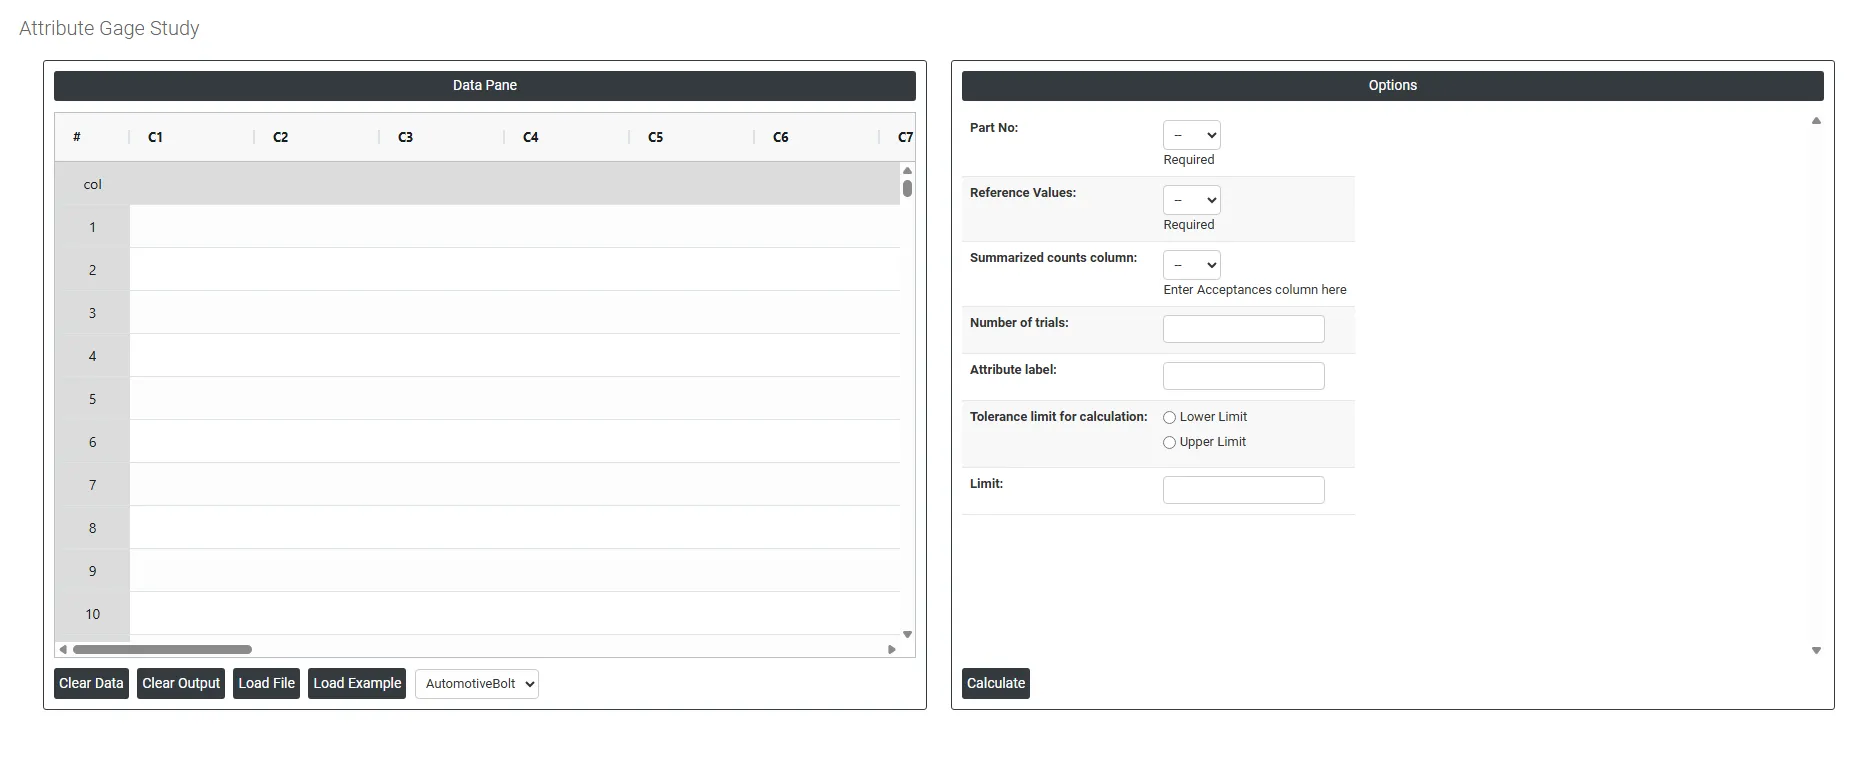
左侧为数据窗格(Data Pane)。在 Data Pane 中,每一行构成一个子组。可以手动输入数据,也可以从 Excel 表格中完整复制(Ctrl+C)数据并粘贴(Ctrl+V)到此处。
Load example: 将加载示例数据。
Load File: 用于直接加载 Excel 数据。
右侧提供以下选项:
- Part No: 选择包含研究中每个零件或样品唯一标识的列,例如零件编号、序列号或样品代码。这是必填字段。它用于将每个测量结果关联到所属的具体零件,使分析能够跟踪各零件在多次试验中被分类的一致程度。
- Reference Values: 选择包含每个零件已知参考值的列,即研究之前用计量型量具测得的零件真实尺寸。这是必填字段。分析将每个零件的接受概率与其参考值联系起来,以估计量具的偏倚和重复性。
- Summarized Counts Column (Acceptances): 选择包含每个零件在所有试验中被接受次数的列。这种汇总格式记录每个零件的接受总次数,而不是把每次试验的判定逐行输入。例如,在 20 次试验中,值为 20 表示该零件在每次试验中都被接受,值为 5 则表示 20 次中被接受 5 次。
- Number of Trials: 输入每个零件的测试次数。该值与接受次数一起用于计算每个零件的接受概率。AIAG 分析法每个零件使用 20 次试验。
- Attribute Label: 输入所检验计数型结果的描述性标签,例如 “Accept”、“Pass”、“Conforming” 或 “Good”。该标签会显示在分析输出和图表中,使结果更易于阅读和理解。使用有意义的标签而不是保留默认数字,可确保报告清晰,让任何查看者都能一目了然。
- Tolerance Limit for Calculation: 定义量具判定所依据的规格限(下限或上限)。该设置直接影响分析中如何处理规格边缘附近的临界零件。提供两个选项:
- Lower Limit : 仅使用规格下边界对零件进行分类。当质量关注点是测量值不应低于最低可接受值时选择此项,例如最小强度、最小涂层厚度或最小灌装重量。
- Upper Limit : 仅使用规格上边界对零件进行分类。当质量关注点是测量值不应超过最大可接受值时选择此项,例如最大污染水平、最大尺寸或最大重量。
- Limit: 输入上面所选规格限的数值,即根据您的选择输入下边界或上边界。该值定义了在参考标准中判定每个零件是否可接受的确切分界点。输入准确的规格限至关重要,因为计数型量具研究的整个准确性评估都是基于将检验员的判定与该边界进行比较。
常见问题
什么是计数型量具研究?
计数型量具研究是 AIAG MSA 手册中描述的分析法,用于评价计数型(通过/止规)测量系统的偏倚和重复性。参考值位于规格限附近的已知零件,每个都要反复测试多次并记录接受次数,以查明量具的切换点相对于规格限是否偏移,以及它在规格限附近的判定有多不一致。
计数型量具研究中的偏倚和重复性如何计算?
将每个零件的接受概率转换为正态 z 分数,并对这些 z 分数相对于参考值拟合一条直线,得到量具性能曲线。偏倚是规格限与接受概率为 0.5 时的参考值之差。重复性是接受率从 0.5% 到 99.5% 之间的参考值范围宽度除以 1.08。
计数型量具研究需要多少个零件和多少次试验?
AIAG 设计每个零件试验 20 次,其中 6 个零件被接受的次数在 1 至 19 次之间;仅对该设计报告 AIAG 的偏倚 t 检验。选择跨越规格限的零件,使最小的从不被接受、最大的总是被接受,事先用计量型量具测定每个参考值,并按随机顺序测试零件。
什么情况下应改用计数型一致性分析或量具 R&R?
若需要评估检验员对项目进行主观分类(例如目视检验)的一致性,请使用带 Kappa 统计量的计数型一致性分析。若测量结果为连续的数值,请使用交叉 GRR,它能提供更完整的定量评估,并以毫米或克等单位表示测量误差。