
创建量具 R&R 研究工作表
创建量具 R&R 研究工作表是一个设置工具,用于生成专为开展量具重复性与再现性(量具 R&R)研究而设计的、结构化且随机化的数据采集工作表。它编排测量计划——规定由哪位操作员测量哪个零件、按什么顺序测量——从而确保研究正确开展,所得数据能够被正确分析。
最后审阅
核心要点
创建量具 R&R 研究工作表是一个设置工具,用于生成专为开展量具重复性与再现性(量具 R&R)研究而设计的、结构化且随机化的数据采集工作表。
本页内容
什么是创建量具 R&R 研究工作表?
创建量具 R&R 研究工作表是一个设置工具,用于生成专为开展量具重复性与再现性(量具 R&R)研究而设计的、结构化且随机化的数据采集工作表。它编排测量计划——规定由哪位操作员测量哪个零件、按什么顺序测量——从而确保研究正确开展,所得数据能够被正确分析。
量具 R&R 研究通过将 重复性(来自测量设备本身的变异——同一操作员、同一零件、重复测量)与 再现性(不同操作员测量同一零件所引起的变异)分离开来,评估测量系统的可靠性。该工作表确保数据的采集方式能使这两个分量都可以计算。
简单定义:一种工具,可为量具 R&R 研究创建开箱即用的随机化测量计划——告诉每位操作员应测量哪些零件、按什么顺序测量,使研究从一开始就正确开展。
何时使用创建量具 R&R 研究工作表?
- 在规划 交叉量具 R&R 研究 时使用,即每位操作员都要测量每个零件——这是最常见、应用最广泛的量具 R&R 设计。
- 在 验证新的测量仪器或量具 之前使用,以确认其能够可靠地测量您的零件。
- 在测量过程 引入新操作员 时使用,以验证他们能够取得一致的结果。
- 作为 过程验证或鉴定研究 的一部分使用,此类研究需要提供测量系统能力的证据。
正确使用创建量具 R&R 研究工作表的指南
- 选取能涵盖预期过程变异全部范围的 具有代表性的零件样本 ——标准建议是至少 10 个零件。
- 至少使用 2 名操作员和 2 次重复;若要获得更可靠的结果,3 名操作员和 3 次重复是推荐的标准。
- 确保 按其生成的随机顺序 执行工作表——偏离随机顺序会给研究引入偏倚。
- 操作员应 盲测零件 ——他们不应知道自己之前的测量值,也不应知道其他操作员对同一零件的测量值。
- 数据采集完成后,使用 Gage R&R (Crossed) 进行分析,以得到重复性、再现性和 %Study Variation 统计量。
替代方法:何时不宜使用创建量具 R&R 研究工作表
- 如果被测特性是 计数型(合格/不合格、好/坏),请使用 创建计数型一致性分析工作表
创建量具 R&R 研究工作表示例
生成创建量具 R&R 研究工作表的步骤如下:
- 生成量具 R&R 工作表。
- 现在,在 Zometric Statistical Software 中分析数据,网址为 https://statsai.zometric.com/。
- 要找到创建量具 R&R 研究工作表,请选择 Statistical module> Measurement System Analysis> Create Gage R&R Study Worksheet.
- 使用上述工具后,得到的输出如下:
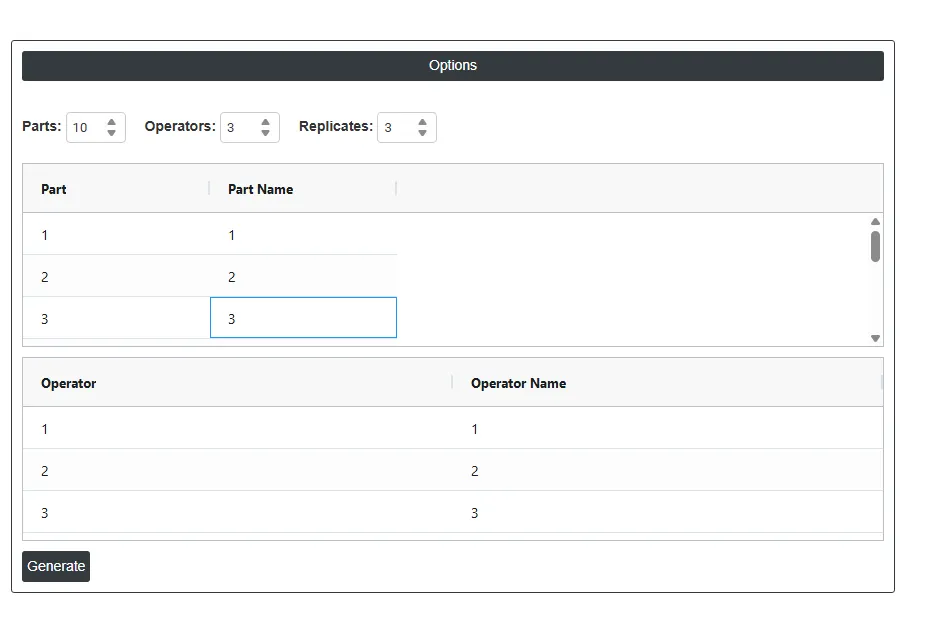
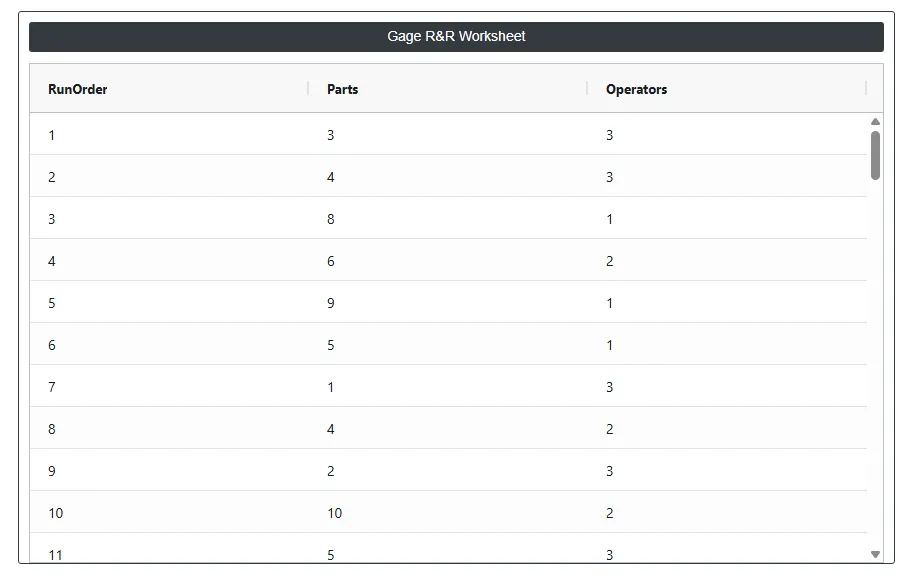

如何进行创建量具 R&R 研究工作表
操作步骤如下:
- 登录 Zometric Statistical Software,网址为 https://statsai.zometric.com/
- 在首页选择 Statistical Tool> Measurement System Analysis >Create Gage R&R Study Worksheet。
- 填写所需选项。
- 最后,点击页面底部的 calculate,即可得到所需结果。
在创建量具 R&R 研究工作表的工具界面中,窗口分为两个部分。
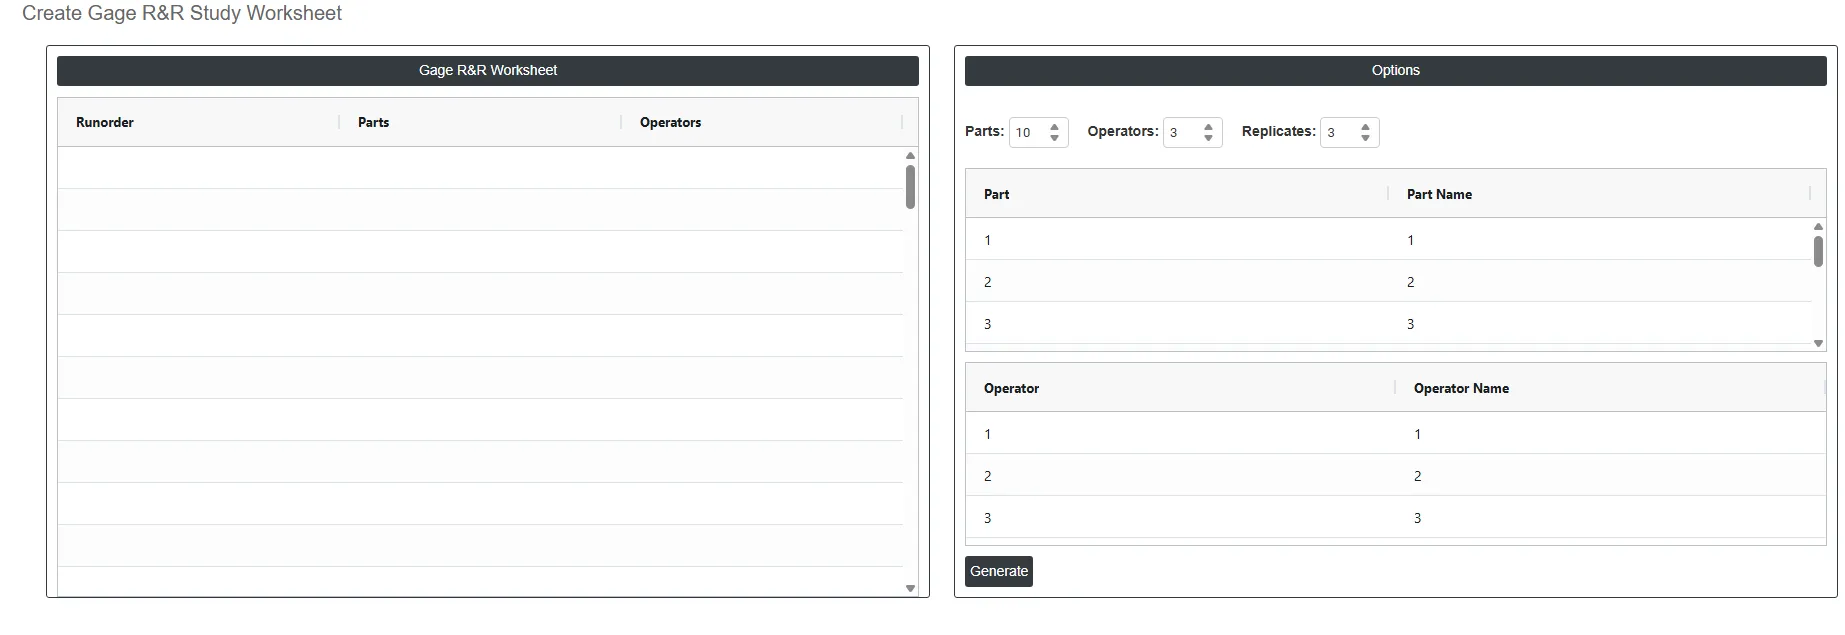
左侧是 Gage R & R Worksheet。在 Gage R & R Worksheet 中,点击右侧的 Generate 按钮,即可根据上方输入的全部设置创建完整的量具 R&R 研究工作表。生成的工作表以随机顺序列出每一项测量任务,并规定每次重复由哪位操作员测量哪个零件。数据采集期间必须严格遵循这一随机顺序,以确保研究结果无偏且有效。
右侧提供以下选项:
- Parts: 设置研究所包含的零件总数。默认值为 10,这是可靠的量具 R&R 研究在业内推荐的最小值。零件应取自实际生产,并且必须代表从最低到最高预期值的全部过程变异范围。零件数过少会降低研究所得方差估计的可靠性。
- Operators: 设置参与测量研究的操作员人数。默认值为 3,这是标准推荐的人数。每位操作员将按 Replicates 设置所定义的次数测量每个零件。操作员应从正常生产中经常执行该测量的人员中选取——研究结果只反映所纳入操作员的能力。
- Replicates: 设置每位操作员测量每个零件的次数。默认值为 3,即每位操作员以随机顺序将每个零件测量三次。更多的重复可提高重复性估计的精度,但会增加所需的测量总次数。可接受的最小值为 2;对大多数研究而言,推荐的标准是 3。
- Part / Part Name Table: 为研究中包含的每个零件显示一行。Part 列显示零件编号(自动分配为 1、2、3,依此类推)。Part Name 列可编辑——您可以将默认编号替换为有意义的标识,如序列号、批次代码或样本标签。使用具有描述性的零件名称,可使完成的工作表和分析输出更易于追溯和解读。
- Operator / Operator Name Table: 为研究中包含的每位操作员显示一行。Operator 列显示操作员编号(自动分配)。Operator Name 列可编辑——将默认编号替换为参与研究的操作员的实际姓名或工号。使用真实姓名可确保工作表没有歧义,并使分析输出能够直接对应到具体的个人。
常见问题
什么是量具 R&R 研究工作表?
它是用于量具重复性与再现性研究的随机化数据采集工作表。它规定由哪位操作员测量哪个零件、按什么顺序测量,从而在分析数据时能够同时计算重复性(来自测量设备本身的变异)和再现性(操作员之间的变异)。
进行量具 R&R 需要多少零件、操作员和重复次数?
标准建议是至少 10 个零件,且涵盖预期过程变异的全部范围。至少使用 2 名操作员和 2 次重复;若要获得更可靠的结果,3 名操作员和 3 次重复是推荐的标准。工作表的默认值为 10 个零件、3 名操作员和 3 次重复。
为什么要将测量顺序随机化?
遵循工作表生成的随机顺序可使研究保持无偏;偏离该顺序会引入偏倚。操作员还应盲测,即不知道自己之前的测量值,也不知道其他操作员对同一零件的测量值。数据采集完成后,使用 Gage R&R (Crossed) 分析结果,以得到重复性、再现性和 %Study Variation。
如何在 Zometric Statistical Software 中创建该工作表?
在 Measurement System Analysis 下打开 Create Gage R&R Study Worksheet,设置零件数、操作员数和重复次数,可选择将默认编号替换为零件名称和操作员姓名,然后点击 Generate。对于合格/不合格等计数型特性,请改用 Create Attribute Agreement Worksheet。