
移动平均控制图
移动平均控制图通过绘制最近一组观测值的平均值,而不是每个单独的数据点,来监控过程均值。每个描点值由指定数量的最新测量值(称为跨度)求平均得到,并且每次将该窗口向前滑动一个点。
最后审阅
核心要点
移动平均控制图通过绘制最近一组观测值的平均值,而不是每个单独的数据点,来监控过程均值。
什么是移动平均控制图?
移动平均控制图通过绘制最近一组观测值的平均值,而不是每个单独的数据点,来监控过程均值。每个描点值由指定数量的最新测量值(称为跨度)求平均得到,并且每次将该窗口向前滑动一个点。
这种平滑效应降低了数据中随机短期噪声的影响,使渐进的趋势和缓慢的过程漂移更容易被检测到。当单个测量值噪声太大或变异太大,无法单独揭示有意义的趋势时,它尤其有用。
何时使用移动平均控制图?
- 当数据是 单个连续测量值,且希望检测缓慢、渐进的偏移而不是突然的跳变时使用。
- 当单个测量值 噪声大或变异很大,而标准 I 控制图产生过多干扰信号时使用。
- 用于 趋势随时间缓慢发展 的过程——例如刀具磨损、化学浓度漂移或设备逐渐劣化。
- 当 跨度(用于求平均的点数)设置得当 时使用——根据所需的平滑程度,通常取 3 至 10 的跨度。
正确使用移动平均控制图的指南
- 选择 能在平滑与响应速度之间取得平衡的跨度 ——跨度小(如 3)反应快,但平滑较少;跨度大(如 10)平滑更多,但检测偏移较慢。
- 按 时间顺序 收集数据——如果数据不是按先后顺序记录的,移动平均就没有意义。
- 请注意,移动平均控制图 对突然、急剧的偏移不如 标准 I 控制图敏感——检测突变请使用 CUSUM 或 EWMA。
- 移动平均中使用的数据点 彼此并不独立,因为它们共享重叠的观测值——这是预期之中的,也是设计使然。
- 在根据图解读过程信号之前,至少使用 20 至 25 个数据点 来建立控制限。
替代方法:何时不宜使用移动平均控制图
- 如果需要 快速检测突然的大幅过程偏移,请改用 I-MR 控制图或 Xbar-R 控制图 ——它们对突变反应更快。
- 如果需要 以高灵敏度检测非常小的持续偏移,请改用 CUSUM 或 EWMA 控制图 ——它们对小偏移更有效。
- 如果数据是以 子组而非单个测量值的形式收集的,请使用 Xbar-R 或 Xbar-S 控制图
- 如果响应是 计数型数据(比率或计数),请使用适当的计数型控制图,例如 P、NP、C 或 U 控制图
移动平均控制图示例
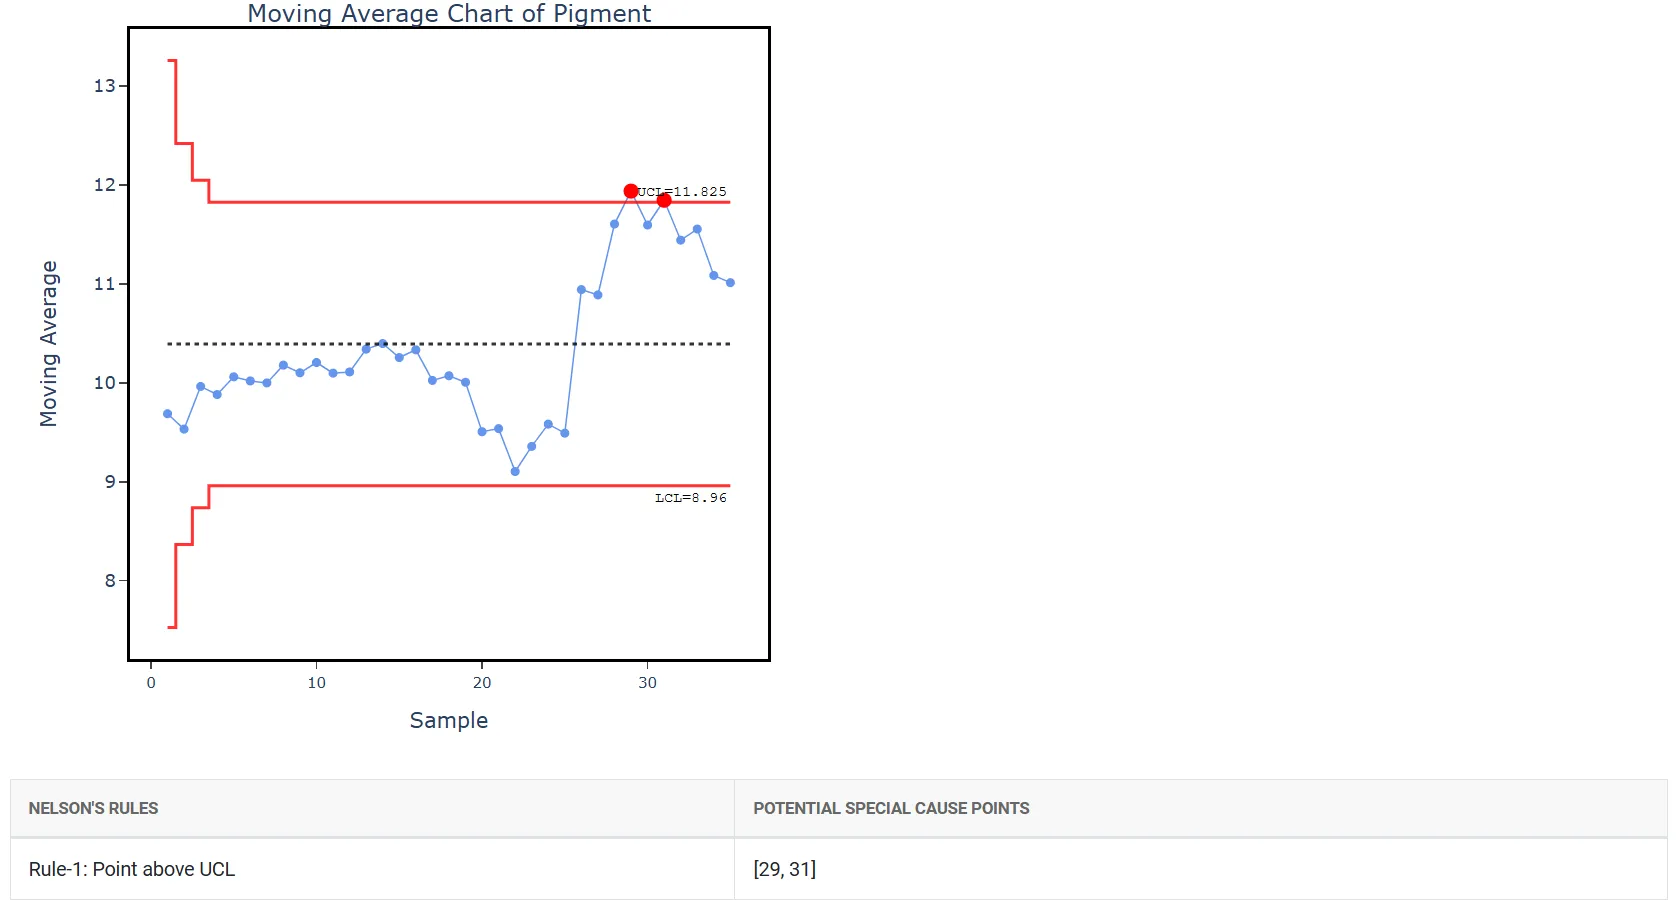
某塑料制造公司的质量工程师希望确保其批处理过程保持受控。为此,工程师测量 35 个批次中每个批次的颜料浓度。步骤如下:
- 已收集所需数据。
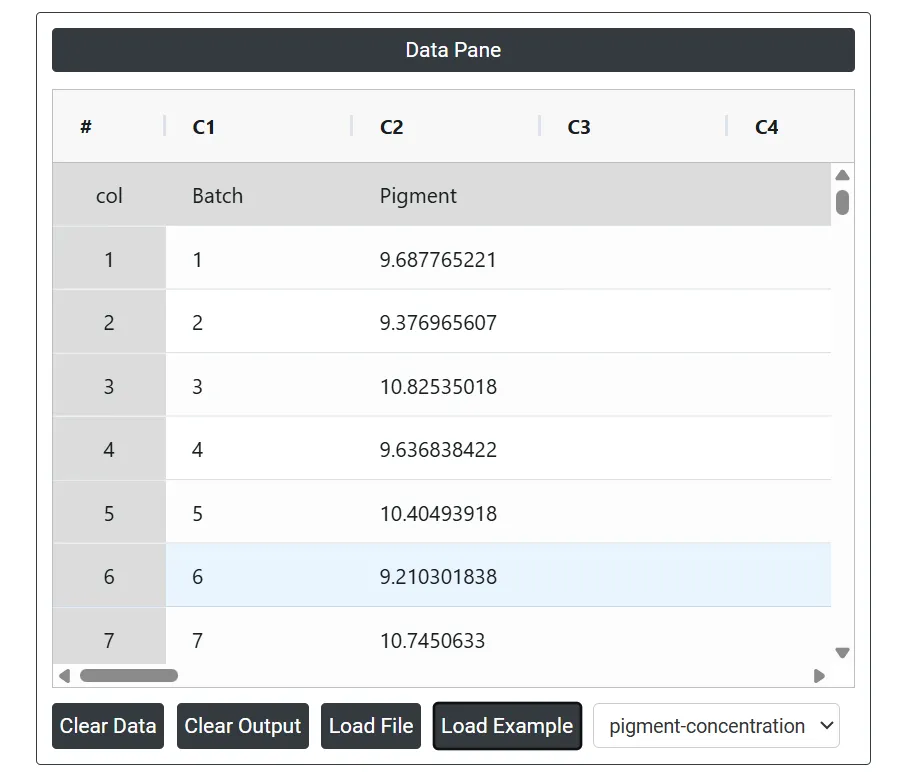
- 现在,在 Zometric Statistical Software 中分析数据,网址为 https://statsai.zometric.com/。
- 要找到移动平均控制图,请选择 Statistical module> Control Chart > Moving Average Chart.
- 在工具中,按如下方式输入数据及其他输入项:
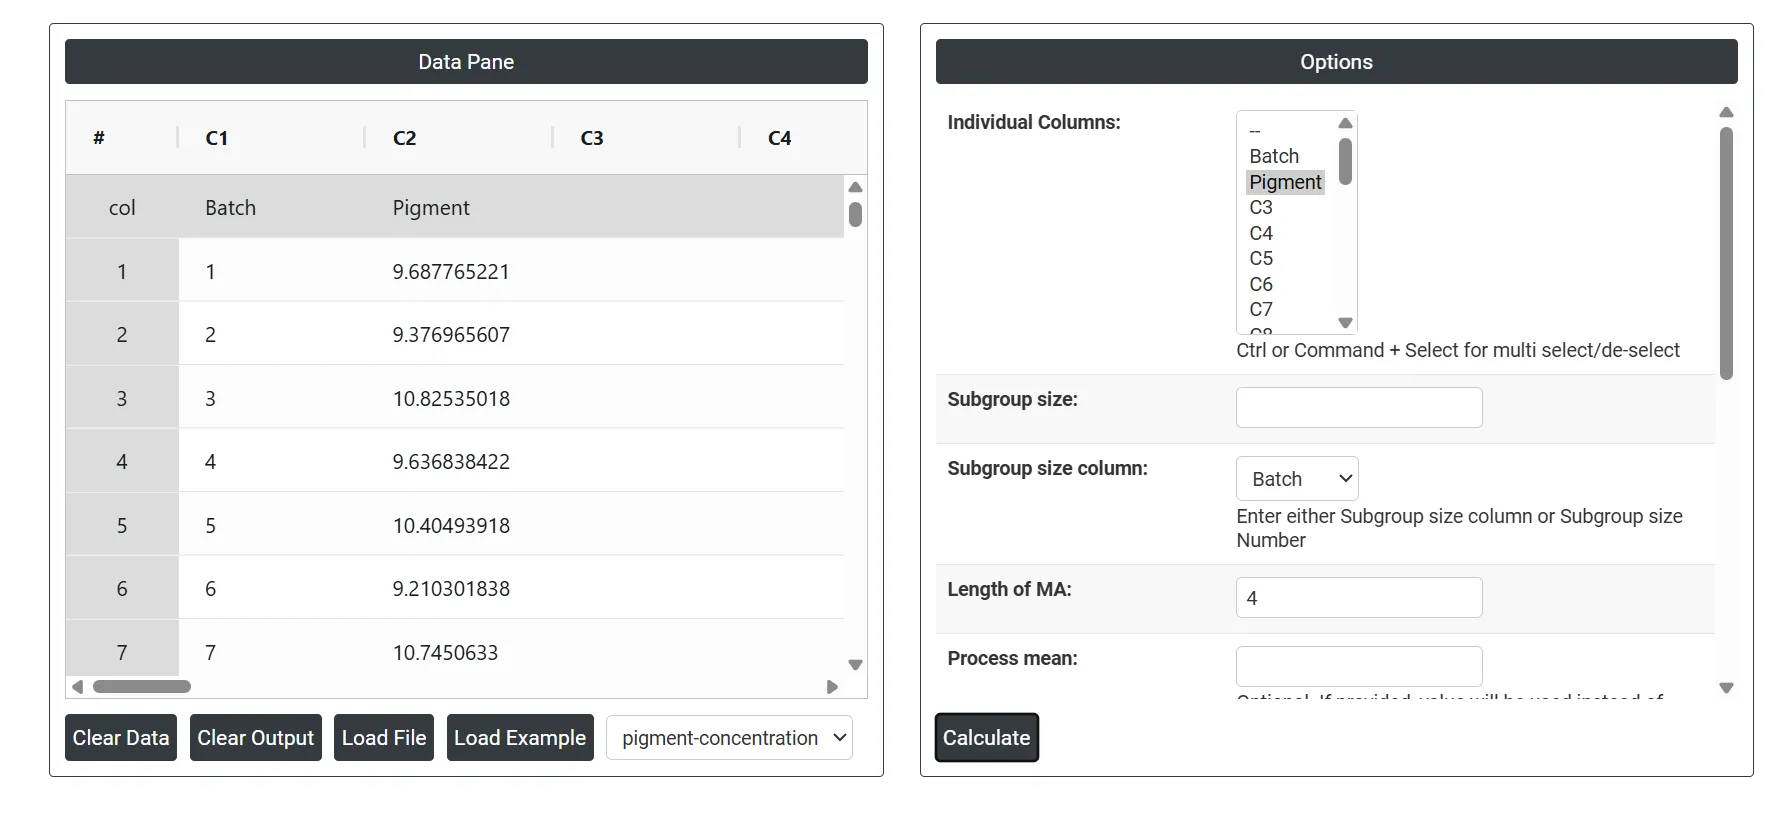
5. 使用上述工具后,得到如下输出:
如何生成移动平均控制图
操作步骤如下:
- 登录 Zometric Statistical Software,网址为 https://statsai.zometric.com/
- 在首页选择 Statistical Tool> Control Chart > Moving Average Chart。
- 接下来,手动更新数据,或从 Excel 表格中完整复制(Ctrl+C)数据,或粘贴(Ctrl+V)数据,也可使用 Load Example 选项加载示例数据。
- 最后,点击页面底部的 calculate,即可得到所需结果。
在移动平均控制图的工具界面中,窗口分为两部分。
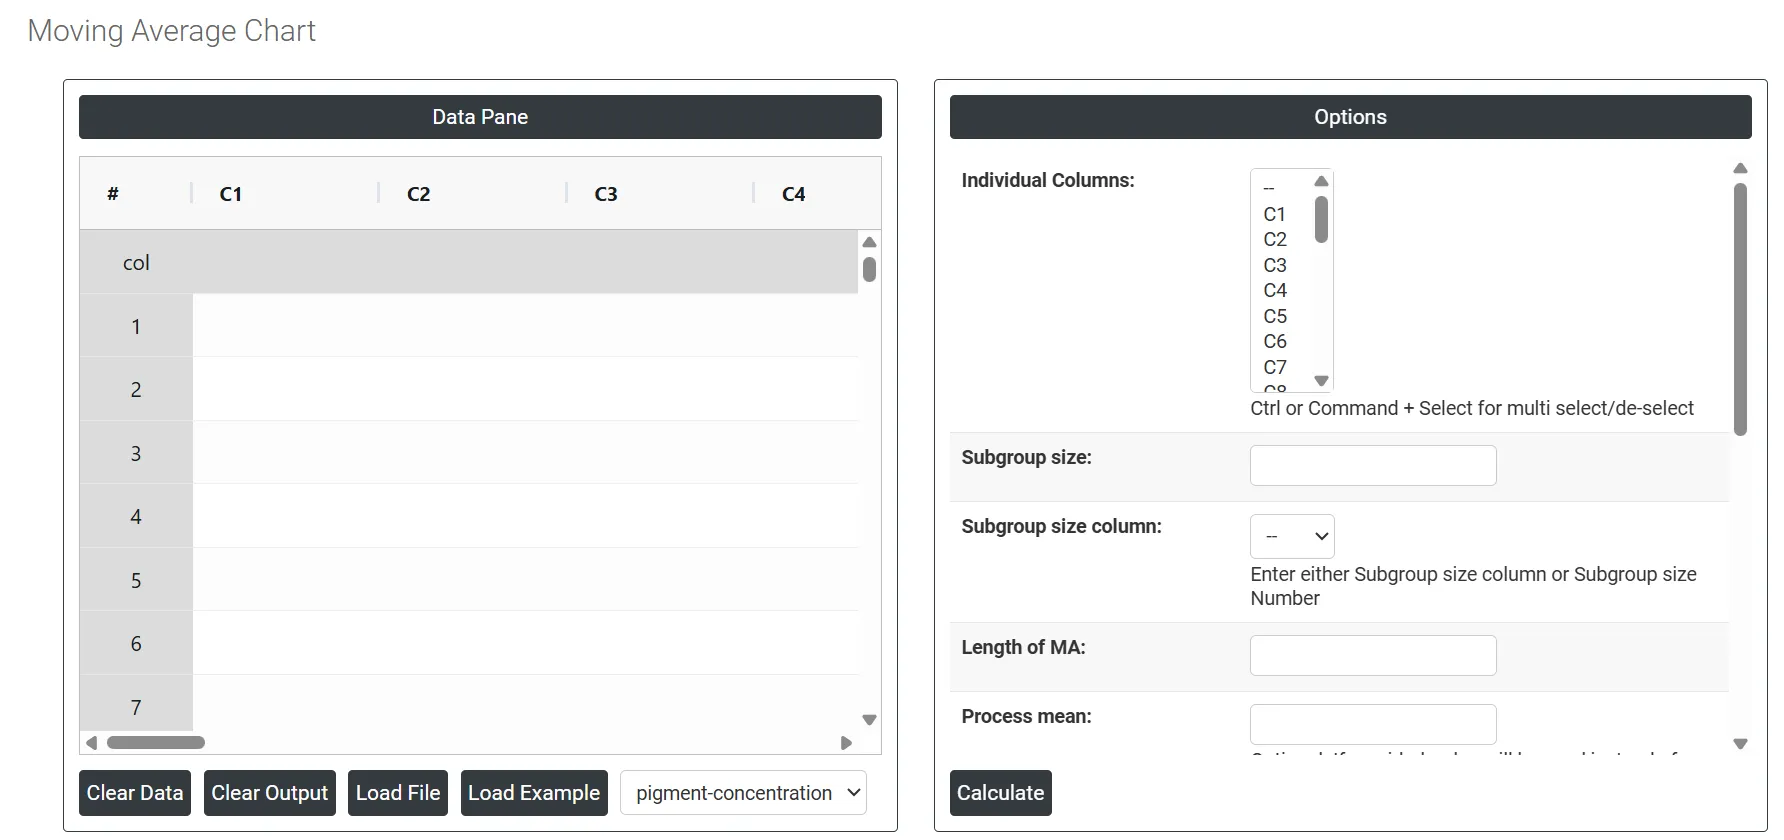
左侧为数据窗格(Data Pane)。在 Data Pane 中,每一行构成一个子组。可手动输入数据,也可从 Excel 表格中完整复制(Ctrl+C)数据并粘贴(Ctrl+V)到此处。
Load example: 将加载示例数据。
Load File: 用于直接加载 Excel 数据。
右侧提供以下选项:
- Individual Columns: 选择包含测量数据的列。按住 Ctrl 或 Command 并点击可一次选择多列。这些是实际观测值——例如尺寸、重量或任何连续的质量特性——图表将用它们计算移动平均并按时间绘制。
- Subgroup Size: 如果所有子组包含的观测值个数相同,请输入一个固定数字。当子组大小为 1 时,图表将每一行视为一个单独的测量值。当子组大小大于 1 时,图表先计算每个子组的平均值,然后对这些子组均值应用移动平均。
- Subgroup Size Column: 当各时段的子组大小不同时,选择定义子组归属的列。此字段与 Subgroup Size Number 必须提供其一——不能同时提供。当整个数据集中每个子组的观测值个数发生变化时,使用此选项。
- Length of MA: 定义 跨度 ——即平均在一起以形成每个移动平均描点值的连续数据点个数。较小的跨度(如 3)对过程变化反应更快,但平滑较少。较大的跨度(如 10)可滤除更多噪声并更清晰地显示渐进趋势,但对突然偏移的响应较慢。请选择与预期过程变化速度相匹配的跨度。
- Process mean: 它是过程中一组测量值或观测值的平均值。它代表过程数据随时间的集中趋势,是过程性能的关键指标。如果没有提供,则 Zometric Statistical Software 根据所提供的数据计算中心线。
- Process SD: 可选。如果您有该过程已知的或经历史验证的标准差,请在此输入。提供后,该值将直接用于计算控制限,而不是根据当前数据估计离散程度——当您希望图表反映已确立的过程基线时很有用。
- SD Estimation Method for Subgroup Size = 1 控制当数据由单个测量值构成(子组大小为 1)时如何估计标准差。提供两个选项:
- Average Moving Range ——通过对连续观测值之间的移动极差取平均来估计标准差。这是标准默认方法,对大多数过程都可靠。
- Median Moving Range ——使用移动极差的中位数而不是平均值,使估计更不易受数据中异常值或异常尖峰的影响。
- SD Estimation method for Between subgroup: 这为用户提供了两种计算选择。选择 average moving range 或 median moving range 作为估计方法,会改变结果。
- Average moving range Sd estimation method: 计算数据集中连续值之间的差,然后取这些差的平均值。
- Median moving range Sd estimation method: MMR 通过取连续数据点之间移动极差的中位数得到。
- SD Estimation Method for Subgroup Size > 1 控制当数据以两个或更多个观测值的子组收集时如何估计标准差。提供三个选项:
- Pooled Stdev ——将所有子组的标准差合并为单一的合并估计值,给出稳定、准确的组内变异整体度量。
- Rbar ——根据子组极差的平均值估计标准差。计算更简单,对于子组大小为 2 至 8 时可靠。
- Sbar ——根据子组标准差的平均值估计标准差。对于子组大小大于 8,比 Rbar 更准确。
- Length Moving Range: 定义用多少个连续的子组均值来计算每个移动极差值。默认值为 2,即每个移动极差是两个连续子组平均值之间的绝对差。增大该值会使估计更平滑,但会降低对短期偏移的灵敏度。
- Use Unbiasing Constant: 勾选时,应用统计校正因子,以消除根据样本数据估计标准差时自然产生的微小数学偏差。这可提高控制限计算的准确性,建议在大多数情况下保持启用。
- Check Rule 1: 1 point > K Stdev from center line: 检验 1 对于识别明显偏离其他子组的子组至关重要,是公认的检测失控情形的通用工具。为提高灵敏度并检测过程中较小的偏移,可将检验 2 与检验 1 结合使用,以增强控制图的效果。
- X Scale: 控制图表横轴的标注和显示方式。可调整它以显示时间戳、观测编号、批次标识或自定义标签——使图表更易读,并可直接追溯到具体的生产事件或时段。
常见问题
什么是移动平均控制图?
移动平均控制图是一种控制图,通过绘制最近一组观测值的平均值,而不是每个单独的数据点,来监控过程均值。每个描点值是指定数量的最新测量值(称为跨度)的平均值,并且每次将窗口向前滑动一个点。
如何为移动平均控制图选择跨度?
跨度是用于求平均的连续点数。通常取 3 至 10 的跨度。较小的跨度(如 3)对过程变化反应快,但平滑较少。较大的跨度(如 10)可滤除更多噪声并更清晰地显示渐进趋势,但检测突然偏移较慢。
何时应使用移动平均控制图而不是 I-MR 控制图?
对于噪声较大的单个连续测量值,且希望检测缓慢、渐进的偏移(如刀具磨损或化学浓度漂移)时,使用移动平均控制图。对于突然的大幅偏移,请使用 I-MR 或 Xbar-R 控制图;对于非常小的持续偏移,请使用 CUSUM 或 EWMA 控制图。
移动平均控制图需要多少个数据点?
在根据图解读过程信号之前,至少使用 20 至 25 个数据点来建立控制限。数据必须按时间顺序收集,因为如果观测值不是按先后顺序记录的,移动平均就没有意义。连续描点的平均值并不独立,因为它们共享重叠的观测值,这是预期之中的,也是设计使然。