
移动极差控制图(MR 控制图)
移动极差控制图监控逐个测量的过程的短期变异,绘制相邻读数之间的极差。可与监控水平的单值控制图配合使用。每列至少需要 5 个按行顺序排列的值。输出为带中心线、UCL、LCL 和额外西格玛线的 MR 控制图,以及未通过 Nelson 检验 1 至 4 的点的表格。
最后审阅
核心要点
移动极差(MR)控制图绘制相邻单个读数之间的极差,以监控过程短期的、逐件之间的变异;超出 UCL 的点表示两次读数之间发生了突变。
用途
移动极差控制图(MR 控制图)监控逐个测量的过程的短期变异。每个点是相邻读数之间的极差,因此该图显示从一件到下一件的跳变是否保持在过程通常的范围内。超出控制上限的点表示两次读数之间发生了突变,例如阀门工作不稳、换刀或材料混用。请与监控水平的单值控制图配合使用;I-MR 控制图将两者一并显示。
主要功能
- 长度为 2(相邻点对)或更长的移动极差,最多 100 个点。
- σ 由平均或中位移动极差、MSSD 的平方根估计,或使用已知的过程标准差。
- Nelson 检验 1 至 4,K 可调;未通过的点会被标记并列在表中。
- 在移动极差标准差的倍数处绘制额外线(默认 +2σ)。
- 分阶段并分别设定控制限、仅用所选观测值估计参数、行子集以及 x 轴标签列。
- 一次最多 10 列,每列一张图。
统计方法
默认长度为 2 时,每个移动极差为 MRᵢ = |xᵢ − xᵢ₋₁|,从第二个观测值开始;当 Length moving range 更长(L)时,它是最近 L 个值的极差(最大值 − 最小值),从第 L 个观测值开始。过程标准差 σ 为 MR̄ / d₂(Average moving range)、median(MR) / d₄(Median moving range),或 MSSD 的平方根 √[Σ(xᵢ₊₁ − xᵢ)² / (2(n − 1))],勾选 Use unbiasing constant 时再除以 c₄′。输入 Process sd 将替代该估计值。
中心线为 CL = d₂·σ,对平均移动极差法而言等于 MR̄。移动极差的标准差为 d₃·σ,因此 UCL = d₂σ + K·d₃σ,LCL = max(0, d₂σ − K·d₃σ),其中 K 为 K for Rule 1(默认 3)。长度为 2 时,d₂ = 1.128,d₃ = 0.853,由此得到常见的 UCL = 3.267·MR̄ 和 LCL = 0。额外线绘制在 d₂σ ± m·d₃σ 处,m 为所输入的倍数。
移动极差只应用 Nelson 检验 1 至 4:1,一个点距中心线超过 K 个标准差(实际上即超出 UCL);2,连续 K 个点位于中心线同一侧;3,连续 K 个点全部上升或全部下降;4,连续 K 个点上下交替。相邻的移动极差共用一个读数,因此并不相互独立;对该图上的链请谨慎对待,并主要关注超出 UCL 的点。
输入字段和选项
字段 | 说明 |
Individual value column(s) | 必填。一个或多个数值列(最多 10 列),每列按行顺序单独绘图;每列至少 5 个值。 |
Process sd | 可选。已知的过程标准差将替代估计的 σ,从而设定中心线和控制限。 |
Sd estimation method | Average moving range(默认)、Median moving range 或 Square Root of MSSD。 |
Use unbiasing constant | 默认勾选。仅适用于 Square Root of MSSD 方法。 |
Batch/Lot | 可选文本,显示在研究信息表中。 |
Show decimals | 控制限标签中显示的小数位数,1 到 7(默认 3)。 |
Length moving range | 默认值为 2;范围 2 到 100。每个移动极差中相邻点的个数。 |
Chart title / Chart y axis label | 可选。默认值:列名。 |
Check Rule 1–4 / K for Rule 1–4 | 默认开启,K = 3、9、6 和 14。K for Rule 1 还决定控制限的宽度。不提供规则 5 至 8:与 Minitab 相同,移动极差控制图只应用检验 1 至 4。 |
Additional CLs at multiples of sd 1 / sd 2 | 在移动极差标准差的这些倍数处绘制额外线。默认值:空和 2。 |
Define stages (historical groups) with this variable | 可选的标记阶段的列;控制限按阶段分别计算。 |
X scale | 可选的用于标注横轴的列(例如日期)。 |
Include or Exclude / Specify which rows | 默认为所有行,或纳入或排除所给的行号(例如 4 7 11:14)。 |
Specify subgroups to estimate parameters / Subgroups | Omit(默认)或 Use 所列观测值(例如 3 12:15)来估计 σ;所有移动极差仍会绘制。 |
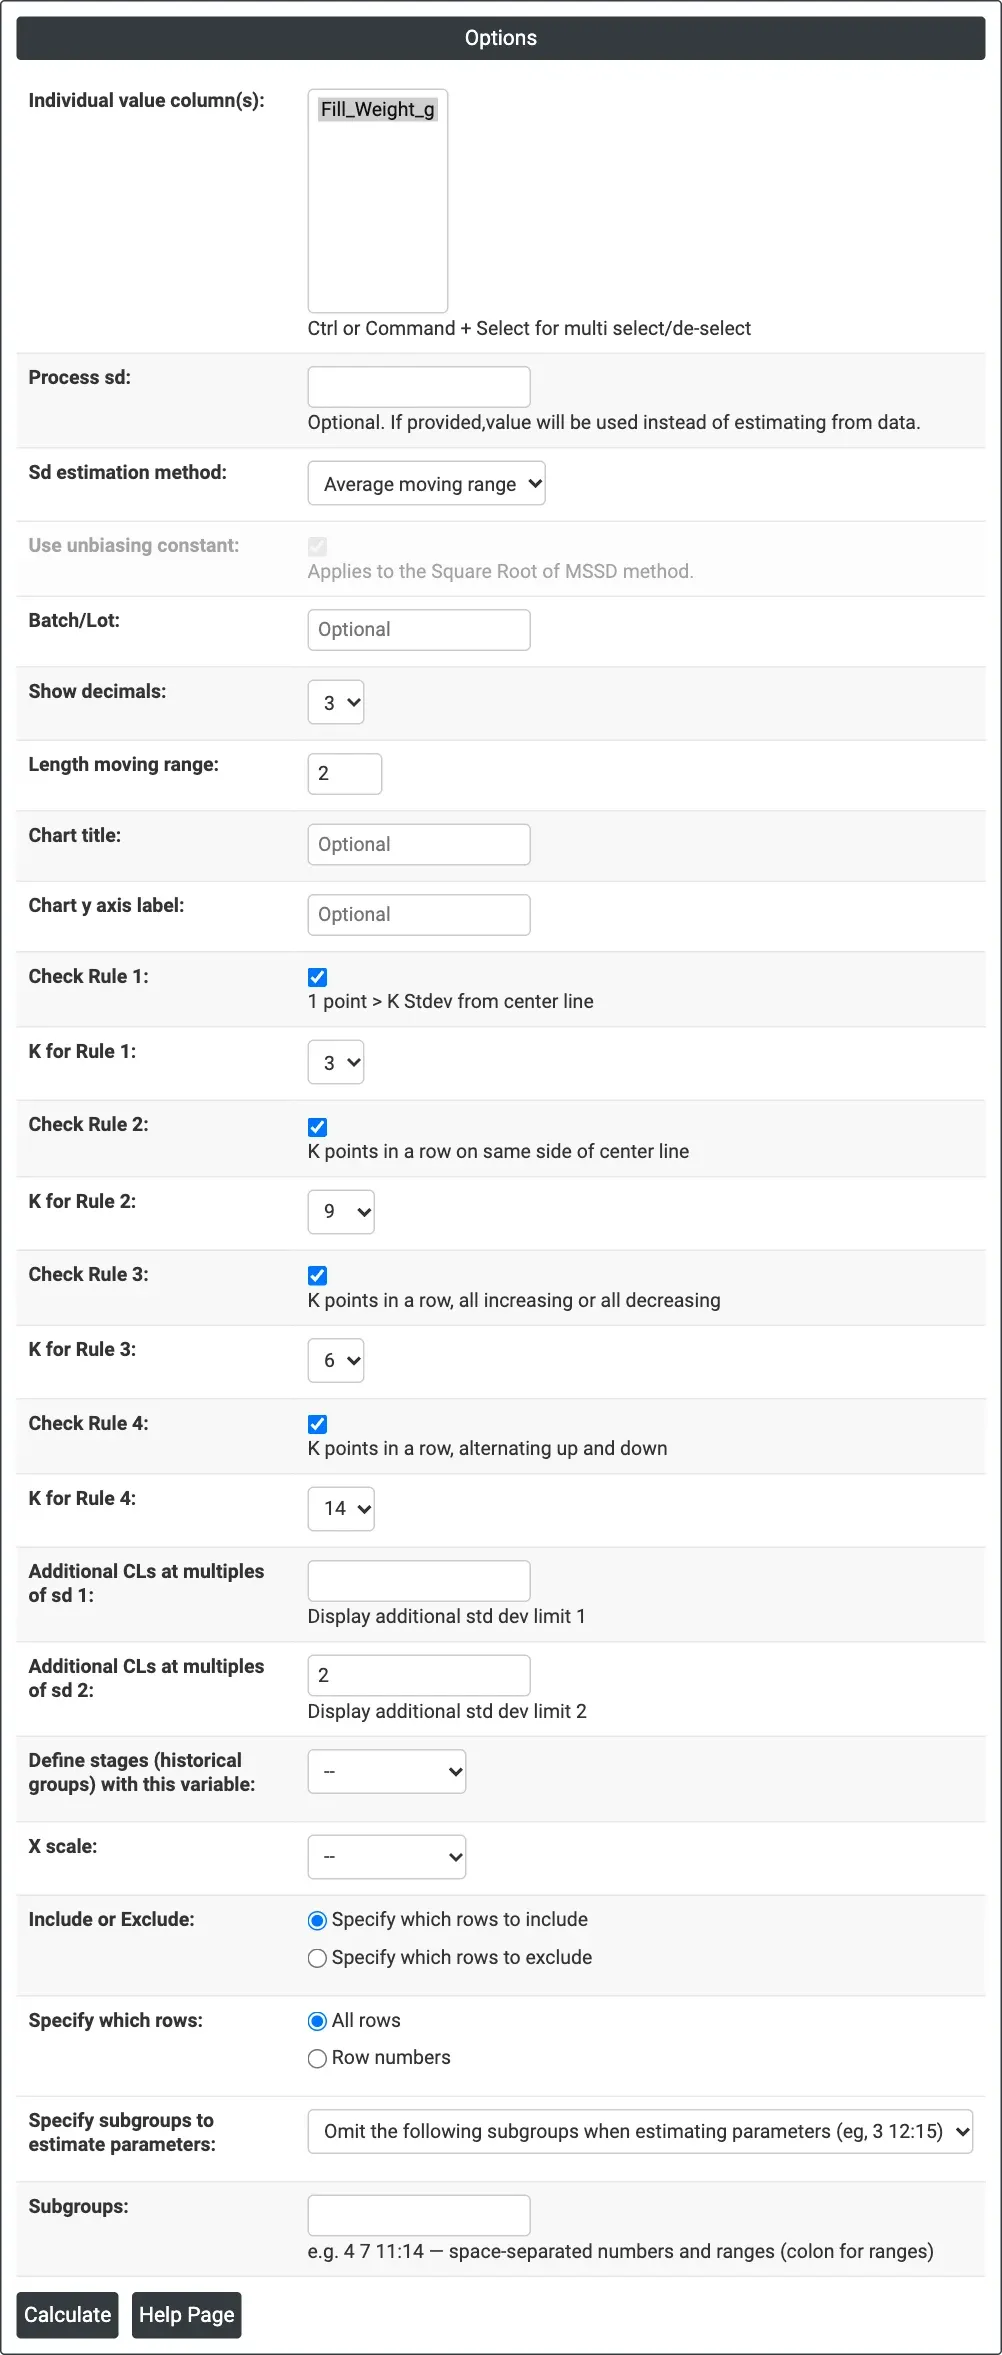
图 1 — 示例的选项:Fill_Weight_g,长度为 2 的平均移动极差,默认规则设置。
输出说明
- MR Chart @ <column> — 按顺序排列的移动极差,附中心线(CL)、UCL、LCL 和额外的 σ 线;未通过的点以红色标记,并标注其规则编号。
- Nelson's Rules table — 每条未通过的规则,以及潜在特殊原因点的观测编号。
- 通过 Download 导出 PDF。
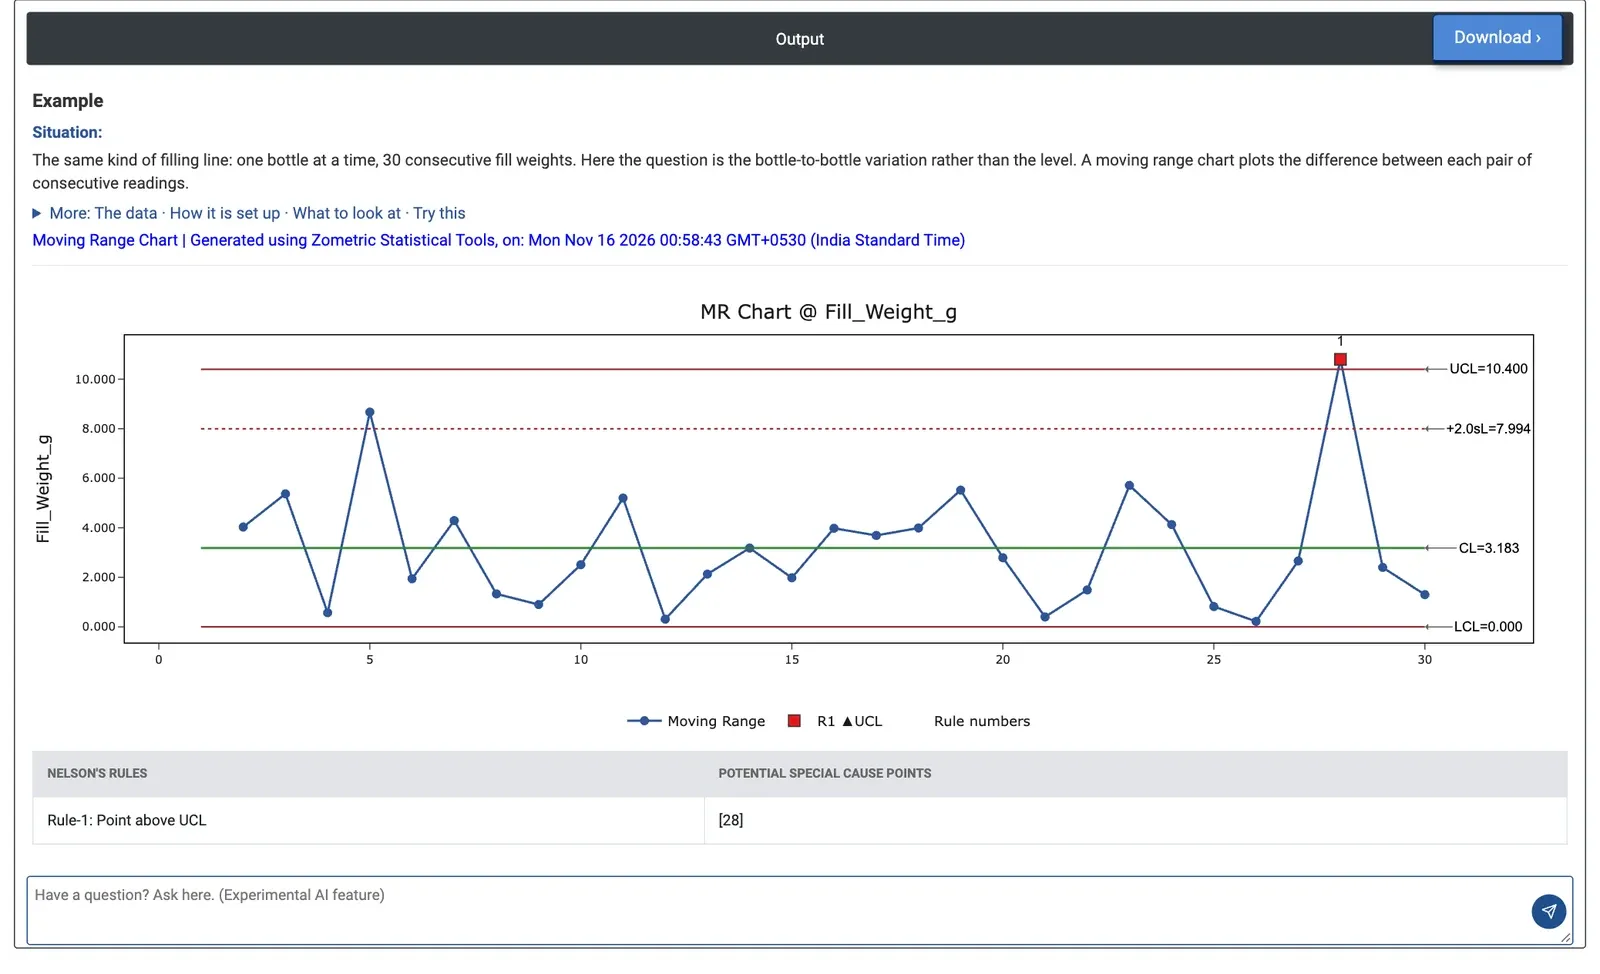
图 2 — 30 个连续瓶装灌装重量的 MR 控制图:第 28 瓶的移动极差(10.8 g)高于 UCL 10.400 g。
计算示例
某灌装线一次灌装一瓶。生产线主管记录了 30 个连续瓶子的灌装重量,想了解瓶与瓶之间的变异是否稳定,这与平均灌装量无关。Individual value column(s) = Fill_Weight_g,Sd estimation method = Average moving range,Length moving range = 2,默认规则。
29 个移动极差的平均值为 3.183 g,即中心线;σ = 3.183 / 1.128 = 2.822 g。UCL 为 10.400 g,+2σ 线为 7.994 g,LCL 为 0。只有一个点未通过:第 28 瓶的移动极差为 10.8 g(从 501.60 到 512.40 g),高于 UCL(规则 1)。其余移动极差中最大的是第 5 瓶的 8.67 g,最后两个(2.40 和 1.30 g)已恢复正常。
因此,灌装机并没有变得逐瓶更不稳定;它在第 27 瓶和第 28 瓶之间发生了一次突然的阶跃,然后保持在新的、更高的水平。这种模式指向单一事件,例如设置更改或阀门卡滞,而不是普遍磨损。同一列的单值控制图证实了这一点:第 28 至 30 瓶高于其 UCL。主管应找出第 28 瓶之前发生了什么变化,并纠正灌装水平;移动极差的控制限无需更改。
常见问题
什么是移动极差控制图?
移动极差(MR)控制图监控逐个测量的过程的短期变异。每个点是相邻读数之间的极差,因此该图显示从一件到下一件的跳变是否保持在正常范围内。超出 UCL 的点表示发生了突变,例如阀门工作不稳、换刀或材料混用。
MR 控制图的控制限如何计算?
中心线为 d2 乘以 sigma,对默认方法而言等于平均移动极差。UCL = d2·sigma + K·d3·sigma,LCL = max(0, d2·sigma - K·d3·sigma),默认 K = 3。对于长度为 2 的移动极差,d2 = 1.128,d3 = 0.853,得到 UCL = 3.267 乘以平均移动极差,LCL = 0。
移动极差控制图适用哪些 Nelson 规则?
只应用 Nelson 检验 1 至 4:一个点超出 K 个标准差、连续 K 个点位于中心线同一侧、连续 K 个点全部上升或下降,以及连续 K 个点上下交替。相邻的移动极差共用一个读数,并不相互独立,因此对链应谨慎对待,并主要关注超出 UCL 的点。
MR 控制图与 I-MR 控制图有什么区别?
MR 控制图只监控相邻读数之间的短期变异,而单值控制图监控过程水平。I-MR 控制图将两者一并显示。两者配合使用,有助于区分单次突然阶跃(表现为一个较高的移动极差,随后各点超出单值控制图的控制限)与不稳定变异的普遍增大。