
多变量过程能力
多变量过程能力依据同一共用的 LSL/USL 和可选的 Target,对型腔、机器或产线等两个或更多列进行评分。无需比较各份单独的报告,即可找出表现最差的过程。每个变量均假定服从正态分布,不对各变量做正态性检验。输出为一张包含 N、Mean、StDev、Pp、Ppk、Cpm 和 PPM 的对比表,以及每个变量一幅直方图。
最后审阅
核心要点
多变量过程能力将模具型腔、机器或产线等多个并行过程与同一共用规格进行对比,在一张 Pp、Ppk 和 Cpm 表中显示哪一个最差。
用途
多变量过程能力回答一个具体而常见的问题,而应用中现有的能力工具只能间接回答:当同一特性在多个并行变量上测量时——注塑模具的不同型腔、不同机器、不同产线——依据同一共用规格,哪一个最差?它无需运行 N 份单独的能力报告再凭肉眼比较,而是生成一张统一的并列对比表和一组直方图,使每个变量的 Cp/Cpk 系列指数都位于同一张表中。
主要功能
- 选择任意 2 列或更多列,即可得到一张汇总的对比表,而不是 N 份堆叠的报告。
- 同一对 LSL/USL 统一应用于每个选定变量,因此对比始终是依据同一规格进行的同类比较。
- 可选的共用 Target 会在同一张对比表中为每个变量加入 Cpm 指数。
- 每个变量的直方图叠加共用规格限,与汇总表并列显示。
- 可配置的 K 倍西格玛公差乘数,与应用中其他能力工具保持一致。
统计方法
每个选定的变量/列都被视为一个独立的过程,通过与 Automated Process Capability 工具的正态路径相同的正态能力计算引擎处理。对每一个变量,用移动极差法(MRbar/d2,或移动极差中位数)估计 σ_overall,并计算基于 z 的标准性能指数系列:Pp = (USL − LSL) / (K·σ),Ppu = (USL − x̄) / ((K/2)·σ),Ppl = (x̄ − LSL) / ((K/2)·σ),Ppk = min(Ppu, Ppl),默认 K = 6。此处每个变量始终假定服从正态分布——该工具中没有针对各变量的正态性检验,也没有非正态路径。
提供共用的 Target 时,还会为每个变量另外计算 Cpm:Cpm = (USL − LSL) / (K·√(mean((x − Target)²))),对均值偏离目标的变量予以惩罚,即使仅看其离散程度时似乎具备能力。
由于每个变量都依据完全相同的 LSL/USL(提供 Target 时还包括 Target)进行评分,得到的 Ppk 和 Cpm 值在各变量之间可直接比较——对比表中 Ppk(或 Cpm)最低的变量,就是相对于共用规格表现最差的变量。
PPM Expected 依据拟合的正态分布在该变量各规格限之外的尾部概率计算;PPM Observed 是该变量自身样本中落在规格限之外的经验比例——使用户能够发现两者不一致的情况(这表明正态分布假设可能不适用于该特定变量)。
输入字段和选项
字段 | 说明 |
Process variables | 必填。选择 2 列或更多列进行比较——每一列被视为各自独立的过程。 |
LSL / USL | 应用于每个选定变量。 |
Target | 可选。在对比表中为每个变量加入 Cpm 指数。 |
Tolerance (K) | 构成能力公差带时乘在西格玛上的乘数;默认值为 6。 |
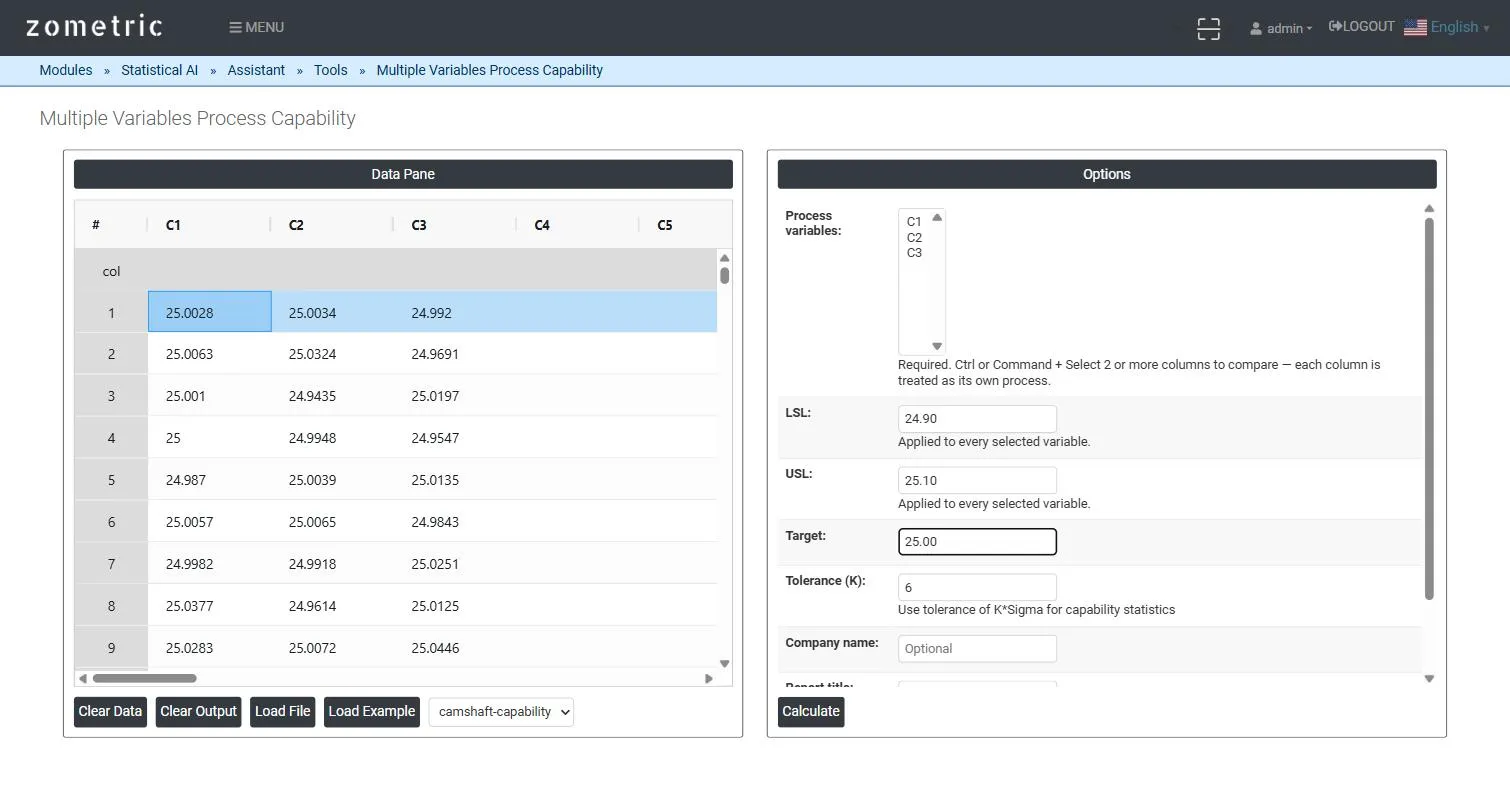
图 1 — Data pane 中,C1–C3 列为 3 个型腔的孔径读数,三列均选为 Process variables,并带有共用的 LSL/USL/Target。
输出说明
- Comparison table — 每个选定变量一行,包含 N、Mean、StDev、Pp、Ppl、Ppu、Ppk、Cpm(提供 Target 时)、PPM Expected 和 PPM Observed,均依据同一共用规格限。
- Per-variable histogram — 每个变量自身的分布,附共用的 LSL/Target/USL 参考线和拟合的正态曲线。
- 通过 Download as PDF 导出完整对比报告的 PDF。
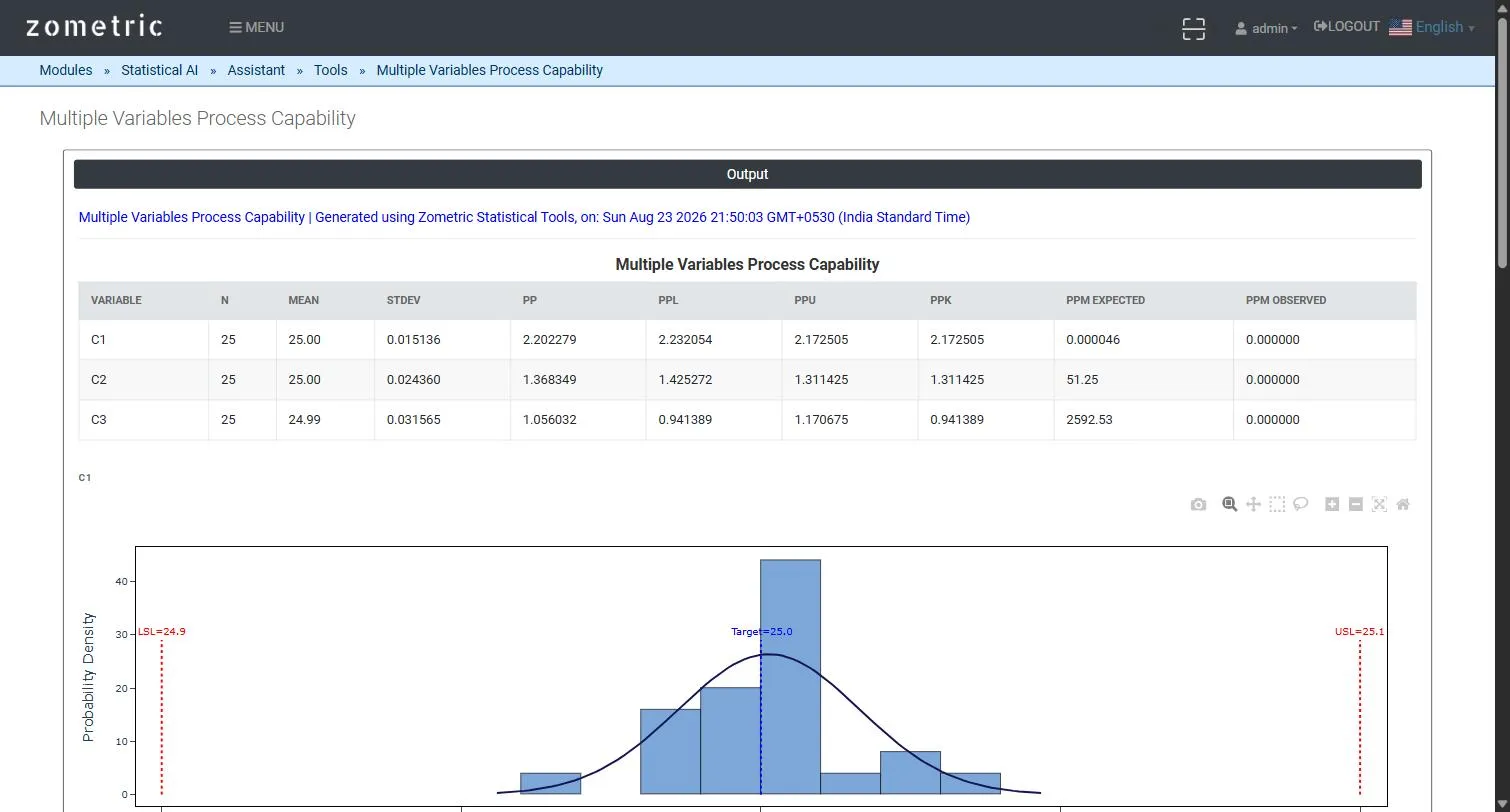
图 2 — 统一的对比表(每个变量的 N、Mean、StDev、Pp、Ppl、Ppu、Ppk、Cpm、PPM Expected、PPM Observed)以及第一个变量的直方图。
计算示例
某注塑模具有 3 个型腔生产同一种零件;从每个型腔各测量 25 个零件的孔径(mm)(C1 = 型腔 1,C2 = 型腔 2,C3 = 型腔 3),依据共用的 LSL = 24.90、USL = 25.10、Target = 25.00。对比表显示型腔 1 的离散程度最小(Ppk ≈ 2.17,Cpm ≈ 2.24),而型腔 3 明显更差(Ppk ≈ 0.94)——立即标示出型腔 3 是需要关注的那一个,而无需运行并手工比较三份单独的报告。
常见问题
什么是多变量过程能力?
它是一种能力分析,将同一特性在多个并行变量(如不同的模具型腔、机器或产线)上的测量结果与同一共用规格进行对比。它不生成单独的报告,而是生成一张并列的 Pp、Ppl、Ppu、Ppk、Cpm 和 PPM 值对比表,因此很容易识别表现最差的变量。
如何在多变量能力研究中识别最差的过程?
由于每个变量都依据完全相同的 LSL、USL 和 Target 进行评分,Ppk 和 Cpm 值可直接比较。Ppk 最低的变量,或提供 Target 时 Cpm 最低的变量,就是相对于共用规格表现最差的变量,应优先调查。
多变量过程能力是否假定正态分布?
是。每个变量都采用正态能力计算进行分析,没有针对各变量的正态性检验,也没有非正态路径。将来自拟合正态尾部的 PPM Expected 与规格外实际比例 PPM Observed 进行比较,有助于发现两者不一致的变量,这表明正态假设可能不成立。
Cpm 为对比增加了什么?
提供共用的 Target 时,会为每个变量计算 Cpm,其值为 (USL - LSL) 除以 K 乘以相对于 Target 的均方根偏差。它对均值偏离目标的变量予以惩罚,即使仅看其离散程度时似乎具备能力。