
超规格估计器
超规格估计器计算过程输出中落在规定规格限之外的预期比率或百分比。它并不是简单地统计样本中有多少测量值违反规格,而是利用拟合到数据的统计模型,估计整个过程可能产生多少不合格输出——包括可能未被测量的零件。
最后审阅
核心要点
超规格估计器计算过程输出中落在规定规格限之外的预期比率或百分比。
什么是超规格估计器?
超规格估计器计算过程输出中落在规定规格限之外的预期比率或百分比。它并不是简单地统计样本中有多少测量值违反规格,而是利用拟合到数据的统计模型,估计整个过程可能产生多少不合格输出——包括可能未被测量的零件。
这使它成为一种前瞻性工具——它不仅告诉您当前样本中发生了什么,还告诉您过程长期可能产生什么,从而提供对过程性能真实而完整的了解。
简单定义:一种工具,根据数据的统计行为(而不仅是样本计数),估计您的全部过程输出中预期落在规格限之外的百分比。
何时使用超规格估计器?
- 当需要 量化过程不合格情况,并了解输出中可能有多大比例超出规格时使用。
- 在 能力研究 期间使用,以便用一个实用且易于沟通的缺陷率估计值来补充 Cp 和 Cpk 指数。
- 当样本量 太小而无法直接观察到缺陷,但您希望得到统计上有效的缺陷率估计值时使用。
- 当 比较多个过程设置或时间段,以找出哪种配置产生的超规格输出最少时使用。
正确使用超规格估计器的指南
- 数据必须是 连续型且近似服从正态分布,估计才具有统计有效性——应用之前请先验证正态性。
- 运行估计器之前,应确保过程 稳定且处于统计受控状态 ——来自不稳定过程的结果不可靠,且具有误导性。
- 运行分析之前,请明确定义 规格下限和规格上限 ——输入错误的规格会产生错误的估计。
- 至少收集 30 至 50 个观测值,以获得稳定可信的分布拟合。
- 如果数据非正态,请在估计超规格比率之前,应用适当的 变换(例如 Box-Cox)或拟合非正态分布。
替代方法:何时不宜使用超规格估计器
情形
改用
数据非正态且未经变换
非正态能力分析
需要完整的能力指数(Cp、Cpk、Pp、Ppk)
过程能力分析
数据为计数型(合格/不合格计数)
二项或泊松能力分析
过程不稳定或未处于统计受控状态
先用控制图,再进行能力分析
超规格估计器示例
使用超规格估计器需执行以下步骤:
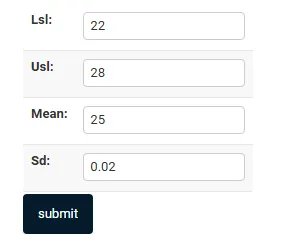
- 填写所需的信息数据。
- 现在,在 Zometric Statistical Software 中分析数据,网址为 https://statsai.zometric.com/。
- 要找到超规格估计器,请选择 Statistical module> Graphical analysis > Out Of Spec Estimator。
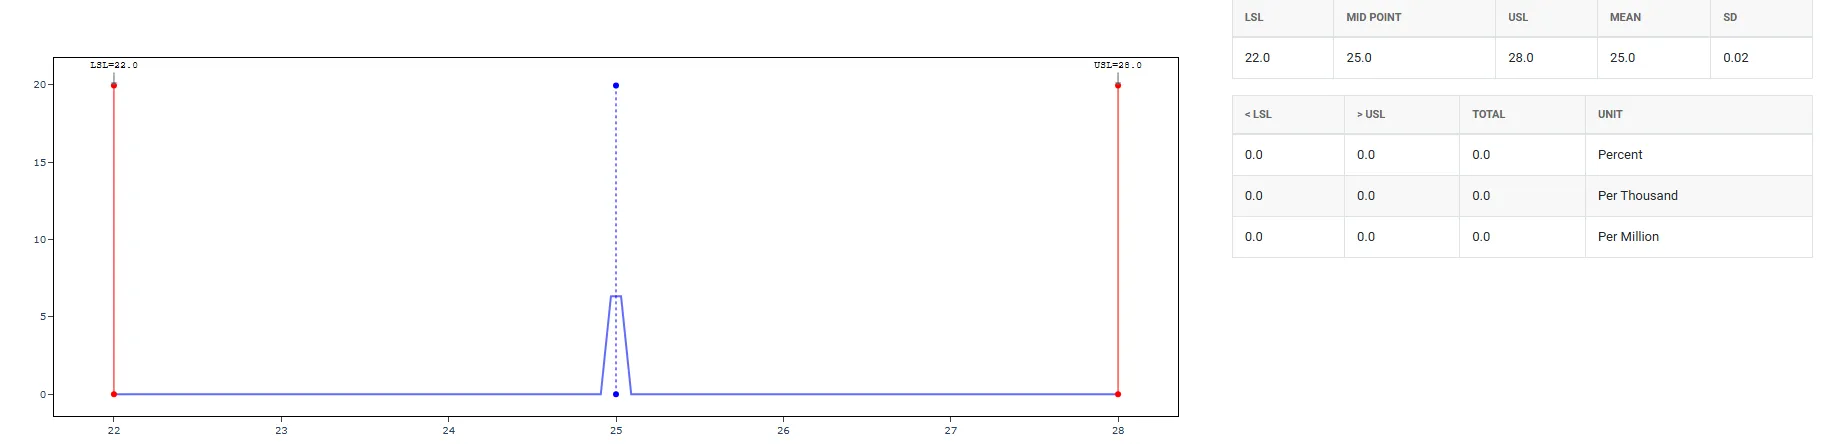
- 使用上述工具后,得到如下输出:
如何使用超规格估计器
操作步骤如下:
- 登录 Zometric Statistical Software,网址为 https://statsai.zometric.com/
- 在首页选择 Statistical Tool> Graphical analysis > Out Of Spec Estimator。
- 接下来,填写所需的列。
- 最后,点击页面底部的 Submit,即可得到所需结果。
超规格估计器的工具界面分为两部分。
在所需的表单上,只需提供:
- LSL — Lower Specification Limit 最小可接受值。低于 该值 的任何值都被视为不合格或超规格。例如,螺栓长度必须至少为 9.9mm。
- USL — Upper Specification Limit 最大可接受值。高于 该值 的任何值都超规格。例如,同一螺栓的长度不得超过 10.1mm。
- Mean 过程输出的平均值,即分布中心所在的位置。如果过程完全居中,均值恰好位于 LSL 和 USL 的正中间。
- SD — Standard Deviation 度量过程的 离散程度 或变异性。SD 较小表示大多数值紧密聚集在均值周围;SD 较大表示数值分散,落在规格限之外的可能性增大。
常见问题
超规格估计器计算什么?
超规格估计器计算过程输出中落在规格限之外的预期比率或百分比。它不是统计抽样值中有多少违反规格,而是利用数据的统计模型,估计整个过程可能产生多少不合格输出,包括未被测量的零件。
何时应使用超规格估计器?
用它量化过程不合格情况;在能力研究期间,用一个易于沟通的缺陷率来补充 Cp 和 Cpk;在样本太小而无法直接观察到缺陷时使用;以及在比较过程设置或时间段、以找出超规格输出最少的一个时使用。
超规格估计器有哪些要求?
数据必须是连续型且近似服从正态分布,并且过程必须稳定且处于统计受控状态。请正确定义规格下限和规格上限,并至少收集 30 至 50 个观测值。对于非正态数据,请应用 Box-Cox 等变换,或使用非正态能力分析。
超规格估计器需要哪些输入?
它需要四项输入:LSL,即最小可接受值;USL,即最大可接受值;过程均值,即分布中心所在的位置;以及标准差,用于度量离散程度。标准差越大,输出落在规格限之外的可能性越大。