
双比率功效与样本量
在收集数据之前规划双比率检验。输入 Proportion 1,以及每组样本量、Proportion 2 和功效三者中的任意两项,工具将求解第三项。它对两个独立比率采用正态近似,且各组样本量相等,因此对于很小的比率,结果仅供参考。输出包含实际功效的结果表和功效曲线。
最后审阅
核心要点
双比率功效与样本量用于规划两个比率(例如两条生产线的不合格品率)的比较,可求解每组样本量、检验功效或可检测的 Proportion 2。
用途
双比率功效与样本量用于在收集数据之前规划两个比率的比较,例如两条生产线、两家供应商的不合格品率,或某一过程变更前后的不合格品率。输入样本量、Proportion 2 和功效三者中的任意两项,工具将求解第三项:每组需要多少产品,计划样本检测出差异的概率有多大,或者 Proportion 2 与 Proportion 1 相差多少才能被检出。请在进行双比率检验之前使用。
主要功能
- 可求解样本量、功效或 Proportion 2:将要求解的一项留空。
- 可一次输入多个值,例如 Proportion 2 值“0.05 0.07”和功效值“0.8 0.9”,每种组合给出一行结果。
- 双侧备择假设(Proportion 1 ≠ Proportion 2)或单侧备择假设(Proportion 1 < Proportion 2、Proportion 1 > Proportion 2),置信水平由您选择。
- 两组样本量相等;求解样本量时,报告每组的整数样本量和实际功效。
- 针对每个 Proportion 2 绘制功效相对于样本量的功效曲线,并标出求解得到的点。
统计方法
该工具对两个独立比率之差采用正态近似,各组样本量 n 相同。显著性水平为 α = 1 − 置信水平 / 100,双侧备择假设时 z 取 z₁₋α/₂,单侧备择假设时取 z₁₋α。
令 p̄ = (p₁ + p₂)/2,则原假设下的标准差为 σ₀ = √(2·p̄(1 − p̄))(合并),备择假设下为 σ₁ = √(p₁(1 − p₁) + p₂(1 − p₂))。对于 Proportion 1 > Proportion 2,令 Δ = p₁ − p₂;对于 Proportion 1 < Proportion 2,令 Δ = p₂ − p₁;对于双侧备择假设,令 Δ = |p₁ − p₂|。每组 n 个样本时的功效为 Φ((Δ·√n − z·σ₀) / σ₁)。达到目标功效所需的样本量为 n = ((z·σ₀ + z_β·σ₁) / Δ)²,其中 z_β 为功效对应的正态分位数;n 向上取整,并将该整数对应的功效报告为实际功效。求解 Proportion 2 时,对于 Proportion 1 < Proportion 2 和双侧备择假设,工具在 Proportion 1 以上搜索,对于 Proportion 1 > Proportion 2 则在其以下搜索。
单侧检验只有在 Proportion 2 位于备择假设所指的一侧时才有功效:对于 Proportion 1 > Proportion 2,若 Proportion 2 高于 Proportion 1,则功效接近 0,据此求解样本量会返回错误信息。较低比率之间的微小差距需要非常大的样本量。比率接近 0 或 1 时,正态近似的准确度会降低,因此对于很小的缺陷率,结果仅供参考。
输入字段和选项
字段 | 说明 |
Sample sizes | 每组的样本量。以空格或逗号分隔,例如“50 100 150”。留空则求解样本量。 |
Proportion 1 | 必填。第一组的比率,例如当前或基线比率,介于 0 和 1 之间。 |
Proportion 2 value(s) | 以空格或逗号分隔,例如“0.5 0.6”。希望检测的 Proportion 2 的值。留空则求解该值。 |
Power values | 以空格或逗号分隔,例如“0.8 0.9”。留空则求解功效。 |
Confidence level | 默认值为 95(α = 0.05);范围 75 到 100。 |
Alternative hypothesis | Proportion 1 ≠ Proportion 2(默认)、Proportion 1 < Proportion 2 或 Proportion 1 > Proportion 2。 |
Power curve | 默认勾选:绘制功效相对于样本量的曲线。 |
Title | 输出和功效曲线上显示的标题。 |
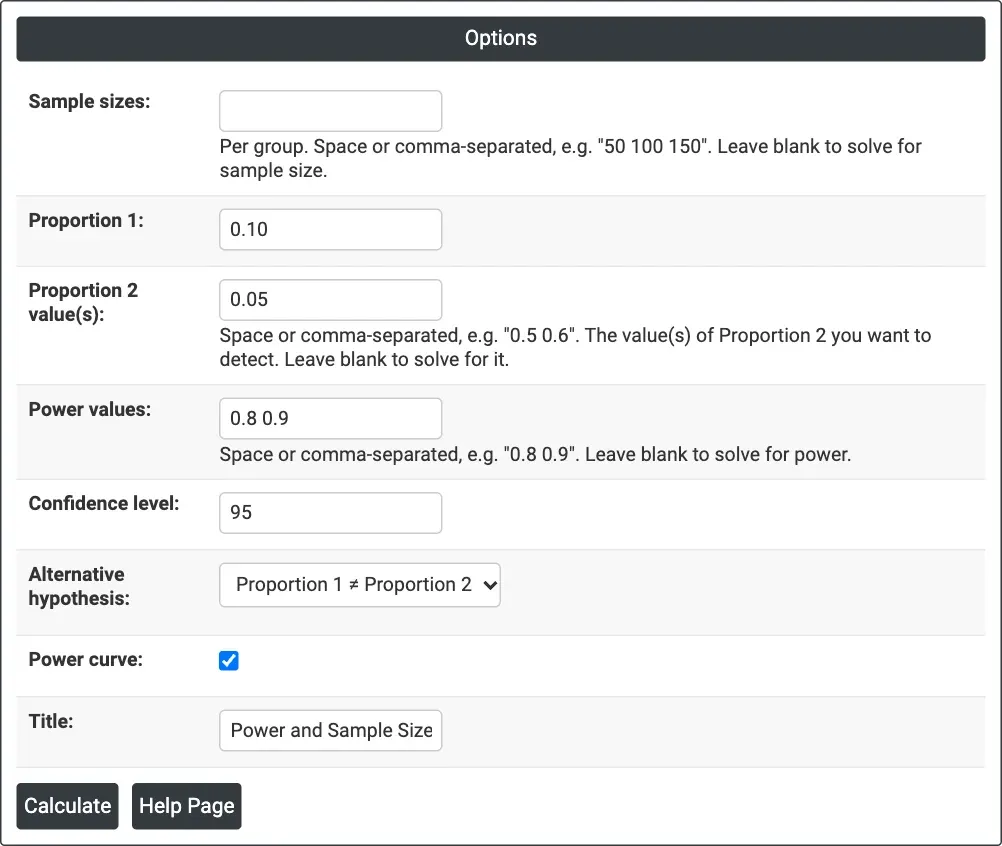
图 1 — 求解样本量:Proportion 1 = 0.10,Proportion 2 value(s) = 0.05,Power values = 0.8 0.9,双侧,置信水平 95%。
输出说明
- Settings — 求解的对象、Proportion 1、置信水平和备择假设。
- Results — 每种组合一行:求解样本量时给出 Proportion 2、每组样本量以及目标功效和实际功效;求解功效时给出功效;求解 Proportion 2 时给出 Proportion 2。
- Power Curve — 针对每个 Proportion 2 绘制功效相对于样本量的曲线,并标出计算得到的点。
- 通过 Download 导出 PDF。
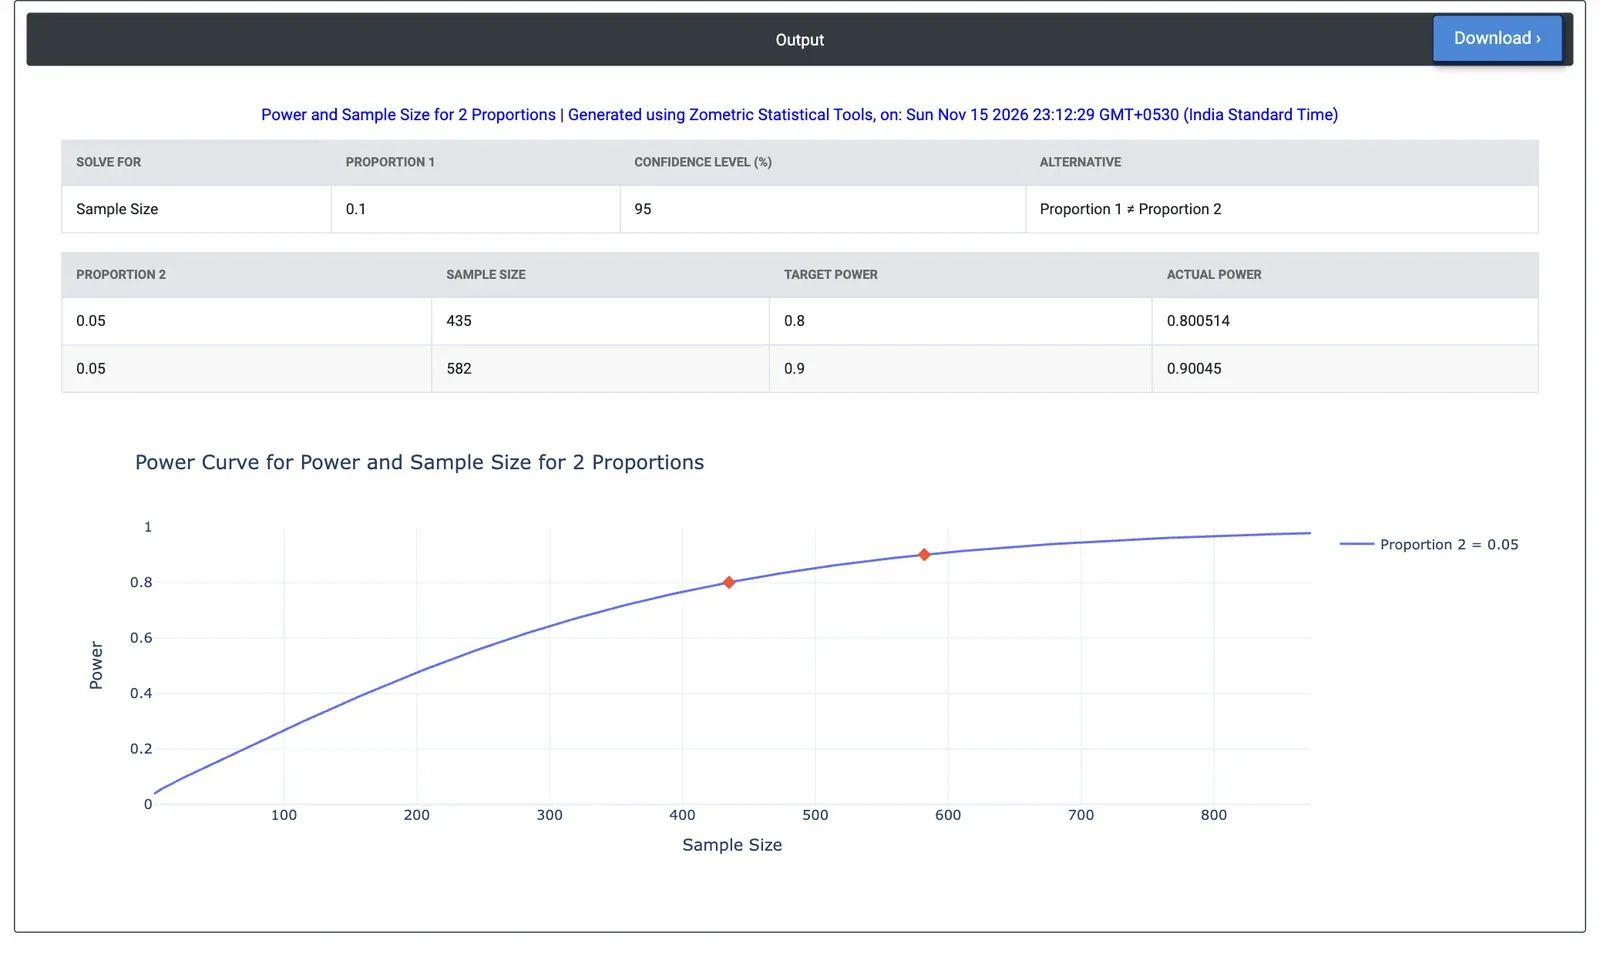
图 2 — 示例结果:要区分 10% 与 5% 的缺陷率,每条生产线需 435 件装配件才能达到 80% 的功效,需 582 件才能达到 90% 的功效。
计算示例
某装配工厂的旧生产线返工率约为 10%,预计采用防错夹具的新生产线可降至 5%。在进行对比试验之前,工程师想知道每条生产线应检验多少件装配件。工程师将 Sample sizes 留空,输入 Proportion 1 = 0.10、Proportion 2 value(s) = 0.05 和 Power values = 0.8 0.9,保持双侧备择假设,置信水平为 95%。
工具得出:达到 80% 功效,每条生产线需 435 件装配件(实际功效 0.801);达到 90% 功效,每条生产线需 582 件(实际功效 0.900)。每条生产线 200 件的试验,功效仅为 0.475。如果新生产线只改善到 7%,达到 80% 功效则每条生产线需 1356 件装配件,因此要证明微小的改善代价高昂。如果唯一的问题是新生产线是否更好(Proportion 1 > Proportion 2),对于 10% 与 5% 的情形,每条生产线 343 件即可达到 80% 功效。
常见问题
比较两个比率所需的样本量如何计算?
该工具对两个独立比率之差采用正态近似,各组样本量 n 相同。它在原假设下采用合并标准差,在备择假设下采用两个各自的比率,求解 n = ((z 乘以 sigma0 加 z_beta 乘以 sigma1) / delta) 的平方,每组向上取整,并报告该样本量下的实际功效。
比较两个缺陷率需要多少样本?
这取决于两个比率之间的差距。在一个计算示例中,比较返工率为 10% 的生产线与预计降至 5% 的生产线,双侧、置信水平 95%,每条生产线 435 件装配件可达到 80% 的功效,582 件可达到 90%。如果新生产线只改善到 7%,达到 80% 功效则每条生产线需 1356 件,因此要证明微小的改善代价高昂。
何时应对双比率使用单侧备择假设?
仅当只关心一个方向时才使用单侧备择假设,例如新生产线是否更好。它所需的产品更少:在 10% 与 5% 的示例中,每条生产线 343 件,而不是 435 件。单侧检验只有在 Proportion 2 位于备择假设所指的一侧时才有功效;否则功效接近 0,据此求解样本量会返回错误。
如何在 Zometric Statistical Software 中运行双比率功效与样本量?
输入必填的 Proportion 1,以及每组样本量、Proportion 2 值和功效值三者中的任意两项,将要求解的一项留空。选择置信水平和备择假设,然后点击 calculate。输入多个值时,每种组合给出一行结果,并绘制功效相对于样本量的功效曲线。