
双方差检验的功效与样本量
规划比较两组(如两台机器或两个量具)离散程度的双方差检验。输入每组样本量、标准差比和功效中的任意两项,工具即以各组样本量相等、采用精确 F 分布计算求解第三项。它假定数据服从正态分布,对非正态性敏感。输出含实际功效的结果表和功效曲线。
最后审阅
核心要点
双方差的功效与样本量用于规划比较两个独立组离散程度的 F 检验,可求解每组样本量、功效或可检测的标准差比。
用途
双方差的功效与样本量用于规划两个独立组离散程度的比较,例如两台机器、两个量具或两家供应商的重复性。离散程度的差异以两个标准差之比 (σ₁/σ₂) 输入,因此无需输入标准差本身。输入样本量、比值和功效中的任意两项,工具即求解第三项:每组需要多少个单元、计划的样本能达到多大功效,或给定样本能检出的最小比值。请在进行双方差检验之前使用。
主要功能
- 求解样本量、功效或比值:将需要求解的一项留空。
- 可一次输入多个值,例如比值“1.5 2”和功效值“0.8 0.9”,每种组合各给出一行。
- 双侧或单侧备择假设,置信水平可自选。
- 采用精确 F 分布计算,两组样本量相等。
- 针对每个比值绘制功效随样本量变化的功效曲线,并标出求解的点。
统计方法
该计算所依据的检验是双方差 F 检验:当两组各有 n 个单元且来自正态总体时,若标准差相等,则 F = S₁²/S₂² 服从自由度为 (n − 1, n − 1) 的 F 分布。如果真实比值为 r = σ₁/σ₂,则 F 为这种变量的 r² 倍。显著性水平为 α = 1 − 置信水平 / 100。
对于“大于”备择假设 (σ₁ > σ₂),功效 = P(F > f₁₋α / r²);对于“小于”,功效 = P(F < f_α / r²);对于双侧检验,两个尾部都计入,使用 f_α/2 和 f₁₋α/2,即自由度为 (n − 1, n − 1) 的 F 分布的分位数。达到目标功效所需的样本量通过数值方法求得并向上取整,并将该整数对应的功效作为实际功效报告。求解比值时,对于“小于”备择假设,工具在 1 以下搜索,其他情况在 1 以上搜索。
由于两组样本量相同,比值 r 与比值 1/r 给出相同的双侧结果(1.5 和 0.667 都需要每组 50 个才能达到 80% 功效)。F 检验假定数据服从正态分布,对偏离正态性很敏感。
输入字段和选项
字段 | 说明 |
Sample sizes | 每组的样本量。以空格或逗号分隔,例如“10 20 30”。留空则求解样本量。 |
Ratio(s) | 以空格或逗号分隔,例如“1.5 2”。要检出的两个真实标准差之比 (σ₁/σ₂)。留空则求解该比值。 |
Power values | 以空格或逗号分隔,例如“0.8 0.9”。留空则求解功效。 |
Confidence level | 默认为 95(α = 0.05);范围 75 至 100。 |
Alternative hypothesis | σ1/σ2 ≠ 1(默认)、σ1/σ2 < 1 (σ₁ < σ₂) 或 σ1/σ2 > 1 (σ₁ > σ₂)。 |
Power curve | 默认勾选:绘制功效随样本量变化的曲线。 |
Title | 显示在输出和功效曲线上的标题。 |
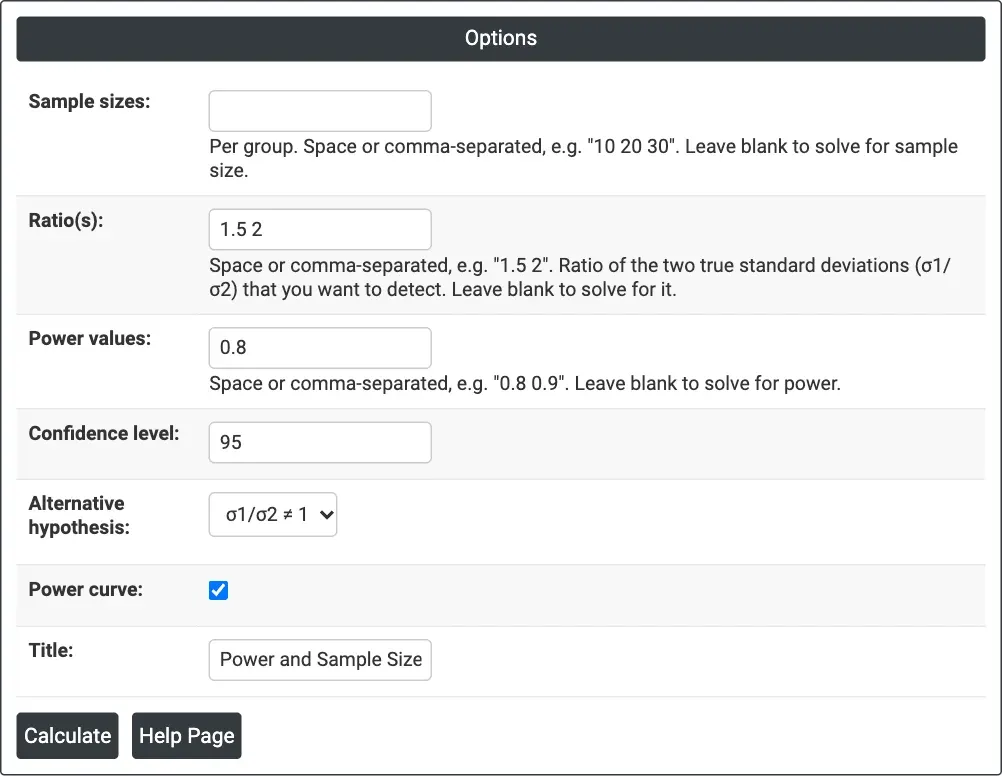
图 1 — 求解样本量:Ratio(s) = 1.5 2,Power values = 0.8,95% 置信水平下双侧。
输出说明
- Settings — 所求解的项、置信水平和备择假设。
- Results — 每种组合一行:比值、每组样本量;求解样本量时为目标功效和实际功效,求解功效时为功效,求解比值时为比值。
- Power Curve — 针对每个比值绘制功效随样本量变化的曲线,并标出计算得到的点。
- 通过 Download 导出 PDF。
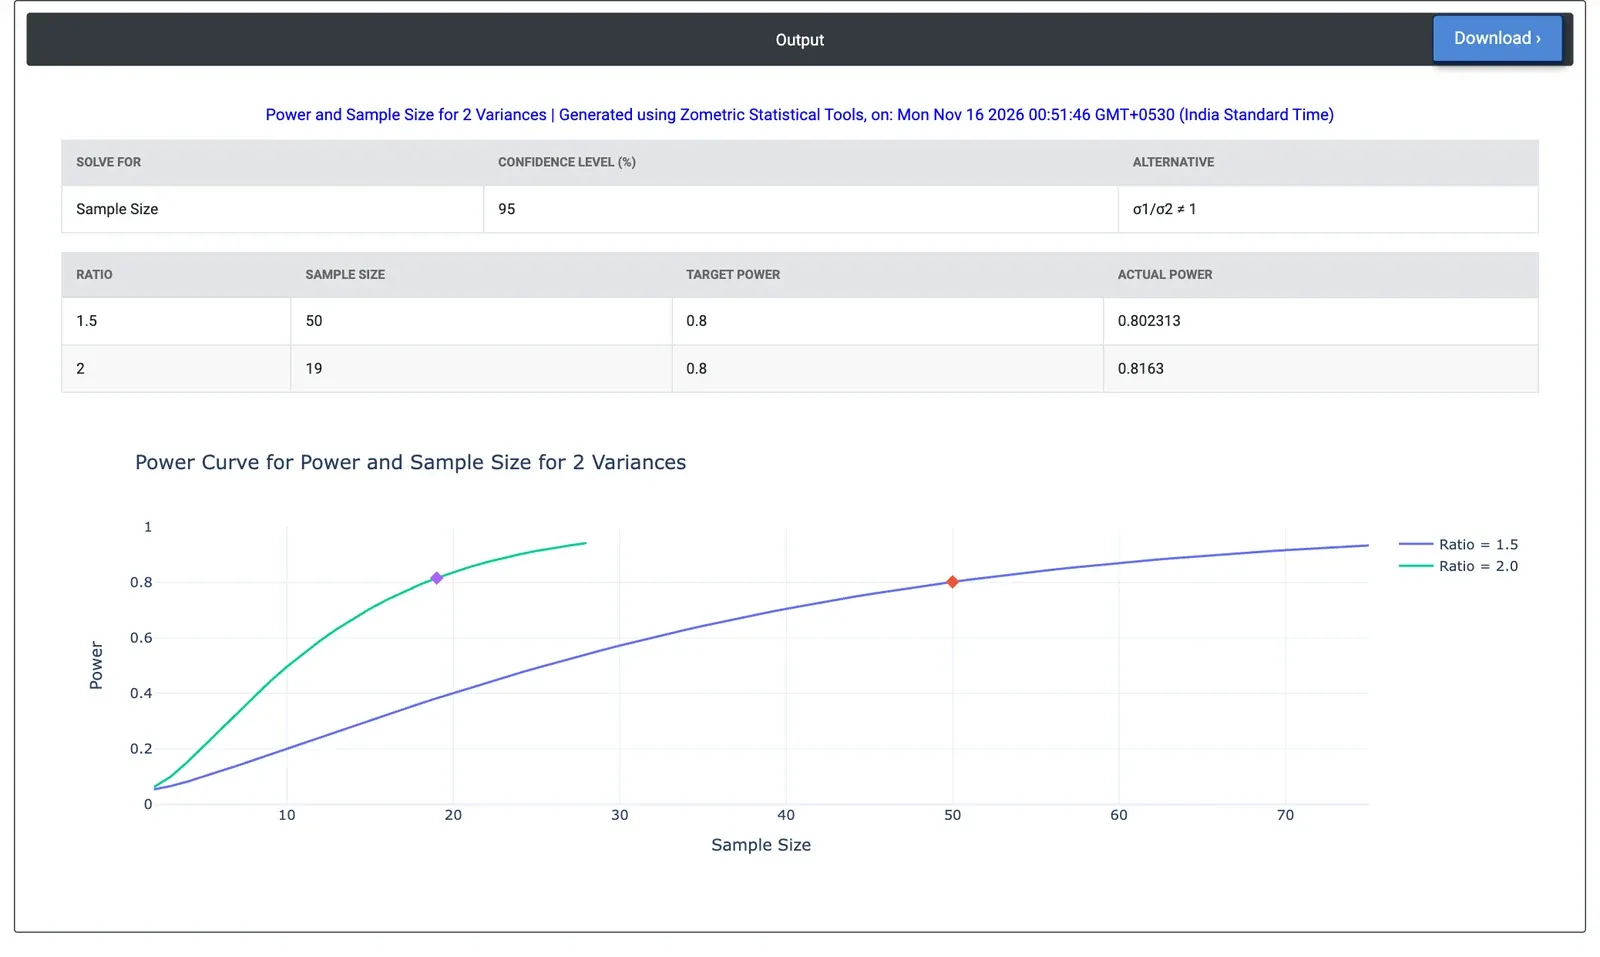
图 2 — 示例结果:检出比值 1.5 需要每台机器 50 个零件,检出比值 2 需要每台机器 19 个,二者的功效均为 80%。
计算示例
一家机加工车间想比较一台旧 CNC 机床和一台新 CNC 机床的孔径变异。标准差之比为 1.5 时,值得将关键工作转移到较好的机床上,比值为 2 则很严重。工程师将 Sample sizes 留空,输入 Ratio(s) = 1.5 2 和 Power values = 0.8,并保持 95% 置信水平下的双侧备择假设。
工具需要每台机器 50 个零件,才能以 80% 的功效检出比值 1.5(实际功效 0.802),检出比值 2 则每台需要 19 个零件(实际功效 0.816)。若要达到 90% 的功效,所需数量分别增至每台机器 66 个和 24 个零件。每台机器 20 个零件的试验,对于比值 1.5 的功效仅为 0.402,因此这类试验得到不显著的结果说明不了什么。如果只想知道旧机床是否更差(备择假设 σ1/σ2 > 1),则每台机器 40 个零件即可在比值 1.5 时达到 80% 的功效。
常见问题
为什么离散程度的差异以标准差之比输入?
双方差 F 检验使用 F = S1 的平方除以 S2 的平方。如果标准差的真实比值为 r,则 F 为自由度 (n - 1, n - 1) 的 F 变量的 r 平方倍,因此只有比值起作用。您输入比值 sigma1/sigma2 即可,无需标准差本身。
比较两个方差需要多少样本?
在一个计算示例中,95% 置信水平下双侧,检出标准差之比 1.5 在 80% 功效下需要每台机器 50 个零件,90% 功效下需要 66 个,而比值 2 分别需要 19 个和 24 个。每台机器 20 个零件的试验,对于比值 1.5 的功效仅为 0.402,因此不显著的结果说明不了什么。
比值与其倒数是否按相同方式处理?
对于双侧检验,是的。由于两组样本量相同,比值 r 与比值 1/r 给出相同的结果:1.5 和 0.667 都需要每组 50 个单元才能达到 80% 功效。对于单侧备择假设,工具在“小于”备择假设时于 1 以下搜索,其他情况在 1 以上搜索。
双方差功效计算有哪些假设?
它假定两组均来自正态总体,且样本量相等。F 检验对偏离正态性很敏感,因此在进行检验时应检查数据的形状。如果只关心一个方向,单侧备择假设所需单元更少:在计算示例中,每台机器 40 个零件即可在比值 1.5 时达到 80% 的功效。