
估计所需样本量
估计所需样本量用于规划以精确测量均值或比率(而非检验差异)为目的的研究。输入目标误差限即可得到样本量,输入样本量即可得到误差限。均值需要假定的标准差并使用 t 分布;比率需要一个规划值(默认为 0.5),并使用正态近似。
最后审阅
核心要点
估计所需样本量用于计算:要以选定的误差限(置信区间的半宽)估计均值或比率需要多少个观测值,或者给定样本量所能达到的误差限。
用途
估计所需样本量用于计算:要以选定的精度估计均值或比率需要多少个观测值,或者给定样本时估计的精度如何。精度以误差限表示:即置信区间的半宽,因此估计值写作“值 ± 误差限”。当目的是把某个量测准——例如平均周期时间、平均涂层重量或延误订单所占的比例——而不是检验差异时使用(检验差异请使用假设检验的检验功效与样本量工具)。
主要功能
- 估计 Mean(需假定标准差)或 Proportion(需规划值)。
- 由目标误差限求解样本量,或由计划样本量求解误差限:将您想求解的一项留空。
- 可同时输入多个值,例如误差限“0.5 1”,每个值一行。
- 求解样本量时,报告观测值的整数个数及其实际达到的误差限。
- 置信水平可为 75 至 100% 之间的任意值。
统计方法
对于均值,输入的标准差是规划值,而不是已知值,因此误差限使用 t 分布,您之后根据数据计算的置信区间也是如此(当 σ 未知时,Minitab 的做法相同)。对于比率,工具使用正态近似。置信水平为 C 时,α = 1 − C/100;z = z₁₋α/₂(95% 时为 1.960),t = t₁₋α/₂,自由度为 n − 1。
对于假定标准差为 σ 的均值,n 个观测值的误差限为 E = t·σ/√n。由于 t 取决于 n,目标误差限 E 对应的样本量是误差限不超过 E 的最小 n:工具从正态分布的答案 (z·σ/E)² 出发,向上取整,然后逐一递增。对于规划值为 p 的比率,误差限为 E = z·√(p(1 − p)/n),因此 n = z²·p(1 − p)/E²,向上取整到下一个整数。两种情况下,所报告的 n 处的误差限都显示为实际误差限,它不超过目标值。
误差限随 n 的平方根下降:将误差限减半,大约需要四倍的观测值。对于均值,误差限假定样本标准差与规划值接近;如果数据变异更大,区间会更宽。对于比率,规划值为 0.5 时得到最大(最稳妥)的样本量;只有当您确信比率远离 0.5 时,才使用较小的值。该结果假定样本来自稳定过程的随机抽样。
输入字段和选项
字段 | 说明 |
Parameter to estimate | Mean(默认)或 Proportion。 |
Sample sizes | 以空格或逗号分隔,例如“10 20 30”。留空则求解样本量。 |
Margins of error | 以空格或逗号分隔,例如“1 2”。置信区间的半宽,均值以测量单位表示,比率以小数(例如 0.03)表示。留空则求解误差限。 |
Assumed standard deviation | Parameter = Mean 时必填。标准差的历史估计或试验性估计,用作规划值(误差限使用 t 分布)。 |
Planning value for the proportion | Parameter = Proportion 时必填;默认值为 0.5,范围为 0.0001 至 0.9999。0.5 是最保守的选择(样本量最大)。 |
Confidence level | 默认值为 95;范围为 75 至 100。 |
Title | 显示在输出上的标题。 |
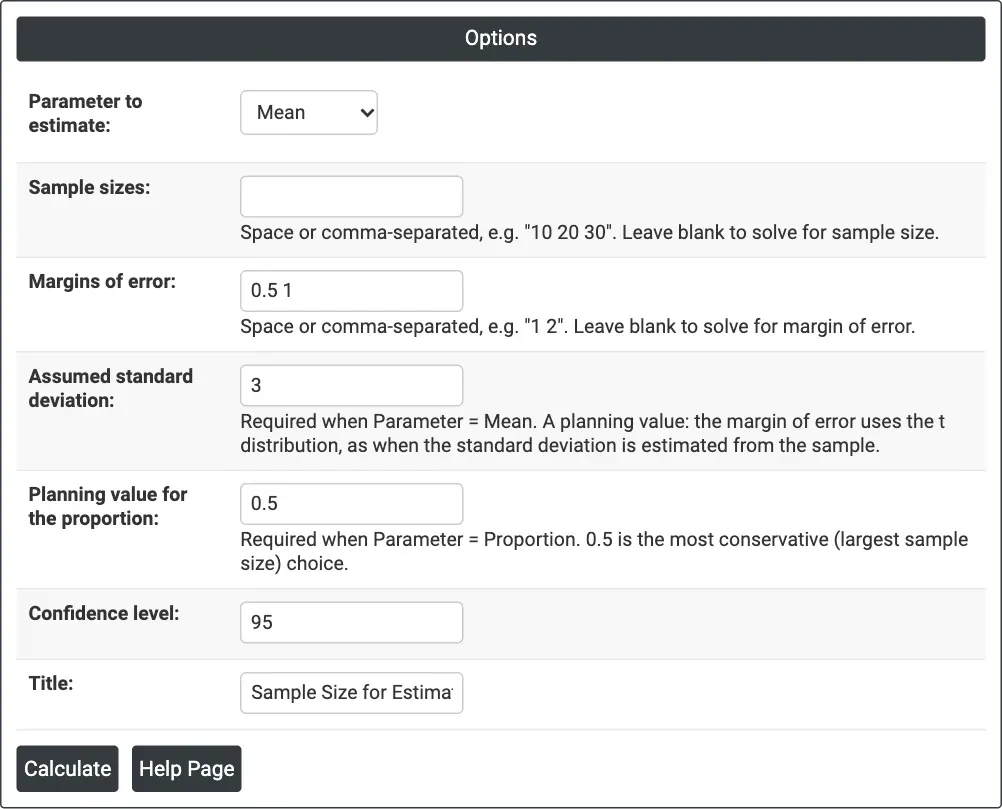
图 1 — 求解均值的样本量:Margins of error = 0.5 1,Assumed standard deviation = 3,置信水平 95%。
输出说明
- Settings — 所求解的内容、参数、置信水平,以及假定的标准差(均值)或规划值(比率)。
- Results — 每个值一行:求解样本量时为误差限、样本量和实际误差限,求解误差限时为样本量和误差限。
- 通过 Download 导出 PDF。
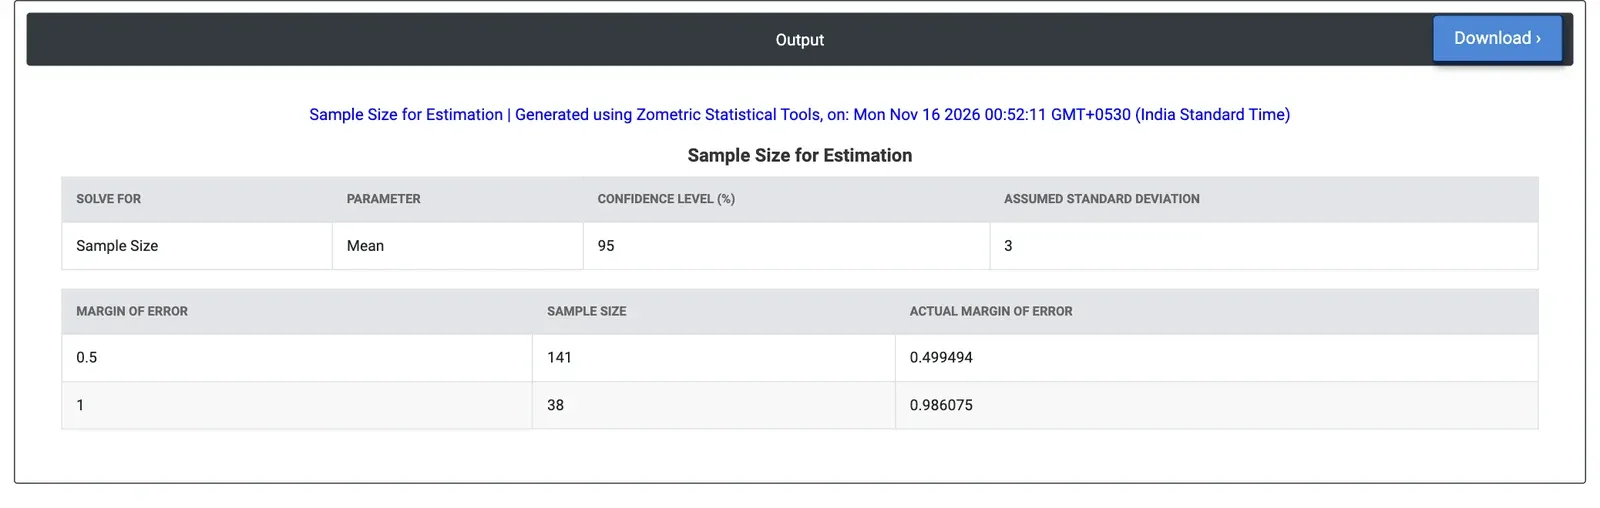
图 2 — 示例的结果:置信水平 95% 时,±0.5 s 的误差限需要 141 个周期,±1 s 的误差限需要 38 个周期。
计算示例
一位工业工程师需要某手工装配工位的平均周期时间,用于产线平衡研究。一次小规模试验显示标准差约为 3 秒。工程师希望均值的误差在 ±0.5 s 以内,但也可以接受 ±1 s。选择 Parameter to estimate = Mean,工程师将 Sample sizes 留空,输入 Margins of error = 0.5 1 和 Assumed standard deviation = 3,置信水平为 95%。
工具显示,±0.5 s 的误差限需要计时 141 个周期(实际误差限 0.499 s),±1 s 需要 38 个周期(实际误差限 0.986 s):误差限减半,工作量大约增加到四倍。若改为输入 Sample sizes = 20 50,则显示 20 个周期的误差限为 ±1.40 s,50 个周期为 ±0.85 s。在 99% 置信水平下,要求升至 243 和 64 个周期。对于比率,例如含返工步骤的周期所占比例,±0.03 的误差限在保守规划值 0.5 下需要 1068 个观测值,但如果已知该比例约为 0.1,则需要 385 个。
常见问题
如何计算估计比率所需的样本量?
对于规划值为 p 的比率,误差限为 E = z 乘以 p(1 - p)/n 的平方根,因此 n = z 的平方乘以 p(1 - p) 再除以 E 的平方,向上取整。规划值为 0.5 时得到最大、最稳妥的样本量;在一个计算示例中,置信水平 95%、误差限 0.03 时,取 0.5 需要 1068 个观测值,取 0.1 则需要 385 个。
如何计算估计均值所需的样本量?
对于假定标准差为 sigma 的均值,n 个观测值的误差限为 E = t 乘以 sigma 再除以 n 的平方根。由于 t 取决于 n,工具从正态分布的答案 (z 乘以 sigma / E) 的平方出发,逐步递增,直到误差限不超过目标值。并报告该 n 处的实际误差限。
误差限如何随样本量变化?
误差限随 n 的平方根下降,因此将误差限减半大约需要四倍的观测值。在一个标准差为 3 秒、置信水平为 95% 的计算示例中,1 秒的误差限需要 38 个周期,而 0.5 秒的误差限需要 141 个周期。
什么时候应使用估计所需样本量,而不是检验功效与样本量?
当目的是把某个量测准时使用估计所需样本量,例如平均周期时间、平均涂层重量或延误订单所占的比例。当目的是检验差异时,请改用假设检验的检验功效与样本量工具。该结果假定样本来自稳定过程的随机抽样。