
C-Karte
Eine C-Karte, auch Regelkarte für Fehler, Zählkarte oder Häufigkeitskarte genannt, dient zur Überwachung der Anzahl der Fehler in Einheiten konstanter Größe. Diese Karte erfasst die Gesamtzahl der Fehler je Einheit, unabhängig davon, ob es sich um eine einzige Fehlerart oder um mehrere Fehlerarten handelt.
Zuletzt geprüft
Kernaussage
Eine C-Karte, auch Regelkarte für Fehler, Zählkarte oder Häufigkeitskarte genannt, dient zur Überwachung der Anzahl der Fehler in Einheiten konstanter Größe.
Auf dieser Seite
Was ist eine C-Karte?
Eine C-Karte, auch Regelkarte für Fehler, Zählkarte oder Häufigkeitskarte genannt, dient zur Überwachung der Anzahl der Fehler in Einheiten konstanter Größe. Diese Karte erfasst die Gesamtzahl der Fehler je Einheit, unabhängig davon, ob es sich um eine einzige Fehlerart oder um mehrere Fehlerarten handelt. Die C-Karte setzt voraus, dass die Daten einer Poisson-Verteilung folgen. Einheiten können einzelne Teile oder festgelegte Abschnitte sein, etwa Kratzer auf galvanisiertem Metall oder unzureichende Lötstellen auf einer Leiterplatte.
Die C-Karte betrachtet die Anzahl der Fehler in jeder fehlerhaften Einheit bzw. in einer gegebenen Stichprobe. Anders als die P-Karte, die den Anteil fehlerhafter Einheiten in einem Prozess analysiert, konzentriert sich die C-Karte auf die Anzahl der Fehler innerhalb einer Einheit.
Die C-Karte ist in vielen Branchen verbreitet, darunter Fertigung, Elektronik und Textilindustrie, um Probleme zu erkennen und zu beheben, bevor sie die Produktqualität beeinträchtigen. Sie ist eine Regelkarte für attributive Daten, die die Anzahl der Nichtkonformitäten bzw. Fehler im zeitlichen Verlauf oder über Fertigungsläufe hinweg anschaulich darstellt.
Zur Erstellung einer C-Karte wird die Anzahl der Fehler in jeder Stichprobe bzw. Teilgruppe im zeitlichen Verlauf aufgetragen. Die Karte enthält zwei Eingriffsgrenzen: eine obere Eingriffsgrenze (UCL) und eine untere Eingriffsgrenze (LCL), die auf Basis der historischen mittleren Fehleranzahl berechnet werden. Diese Grenzen definieren den akzeptablen Bereich der Prozessleistung. Datenpunkte außerhalb der Eingriffsgrenzen zeigen an, dass der Prozess außer Kontrolle ist und Korrekturmaßnahmen erfordert.
Wann wird eine C-Karte eingesetzt?
Die C-Karte ist besonders nützlich, wenn die Teilgruppengröße relativ klein ist und nur wenige Fehler bzw. Nichtkonformitäten zu erwarten sind. Sie eignet sich auch, wenn Fehler bzw. Nichtkonformitäten seltene Ereignisse sind. Sie wird in Initiativen zur kontinuierlichen Verbesserung eingesetzt und hilft Unternehmen, Trends, Schwankungen und Grundursachen von Fehlern zu erkennen. Durch eine konsequente Qualitätsregelung mit C-Karten können Unternehmen Prozessstabilität, Produktzuverlässigkeit und Kundenzufriedenheit steigern.
Die C-Karte eignet sich daher zur Überwachung der Anzahl von Fehlern bzw. Nichtkonformitäten in Fertigungsprozessen, von Kundenreklamationen, Wiederaufnahmen ins Krankenhaus usw.
Hinweise zur richtigen Anwendung der C-Karte
- Zählen Sie die Anzahl der Fehler an jedem Teil bzw. jeder Einheit.
- Verwenden Sie die passende Karte, je nachdem, ob die Daten fehlerhafte oder fehlerfreie Einheiten beschreiben.
- Erwägen Sie den Einsatz einer U-Karte , wenn Ihre Daten Über- oder Unterdispersion aufweisen.
- Erfassen Sie die Daten in zeitlicher Reihenfolge und in gleichen zeitlichen Abständen.
- Erfassen Sie die Daten in Teilgruppen, die für die Ausgabe des Prozesses repräsentativ sind.
- Die Teilgruppengrößen sollten gleich oder nahezu gleich sein. Verwenden Sie eine U-Karte , wenn die Teilgruppengrößen ungleich sind.
- Die Teilgruppen müssen groß genug sein, um genaue Eingriffsgrenzen zu erhalten.
- Erfassen Sie genügend Teilgruppen, um präzise Eingriffsgrenzen zu erhalten.
Alternativen: Wann die C-Karte nicht geeignet ist
- Verwenden Sie eine U-Karte , wenn die Teilgruppengrößen ungleich sind.
- Bei Daten, die nur angeben, ob jede Einheit fehlerhaft oder fehlerfrei ist, verwenden Sie eine P-Karte zur Darstellung des Anteils fehlerhafter Einheiten oder eine NP-Karte zur Darstellung der Anzahl fehlerhafter Einheiten.
- Eine C-Karte kann aufgrund von Überdispersion vermehrt Punkte außerhalb der Eingriffsgrenzen zeigen oder aufgrund von Unterdispersion zu wenige. Mit der Diagnose zur U-Karte können Sie auf Über- und Unterdispersion prüfen.
Beispiel für eine C-Karte
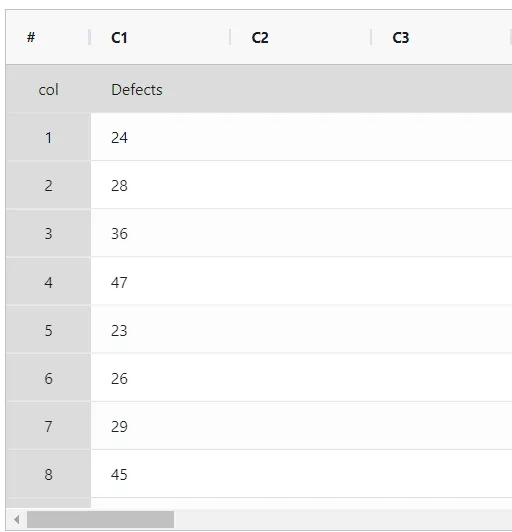
Ein Qualitätsingenieur bewertet die Stabilität eines Tapetendruckprozesses. Jede Stunde entnimmt der Ingenieur eine Tapetenprobe von 100 Fuß und zählt die Druckfehler, darunter fehlende Farbe, verschmierter Druck und Musterverzerrungen. Die Analyse erfolgte in folgenden Schritten:
- Die erforderlichen Daten wurden erhoben.
2. Analysieren Sie die Daten nun in Zometric Statistical Software unter https://statsai.zometric.com/.
3. Die C-Karte finden Sie unter Statistical module> Control Charts > C Chart.
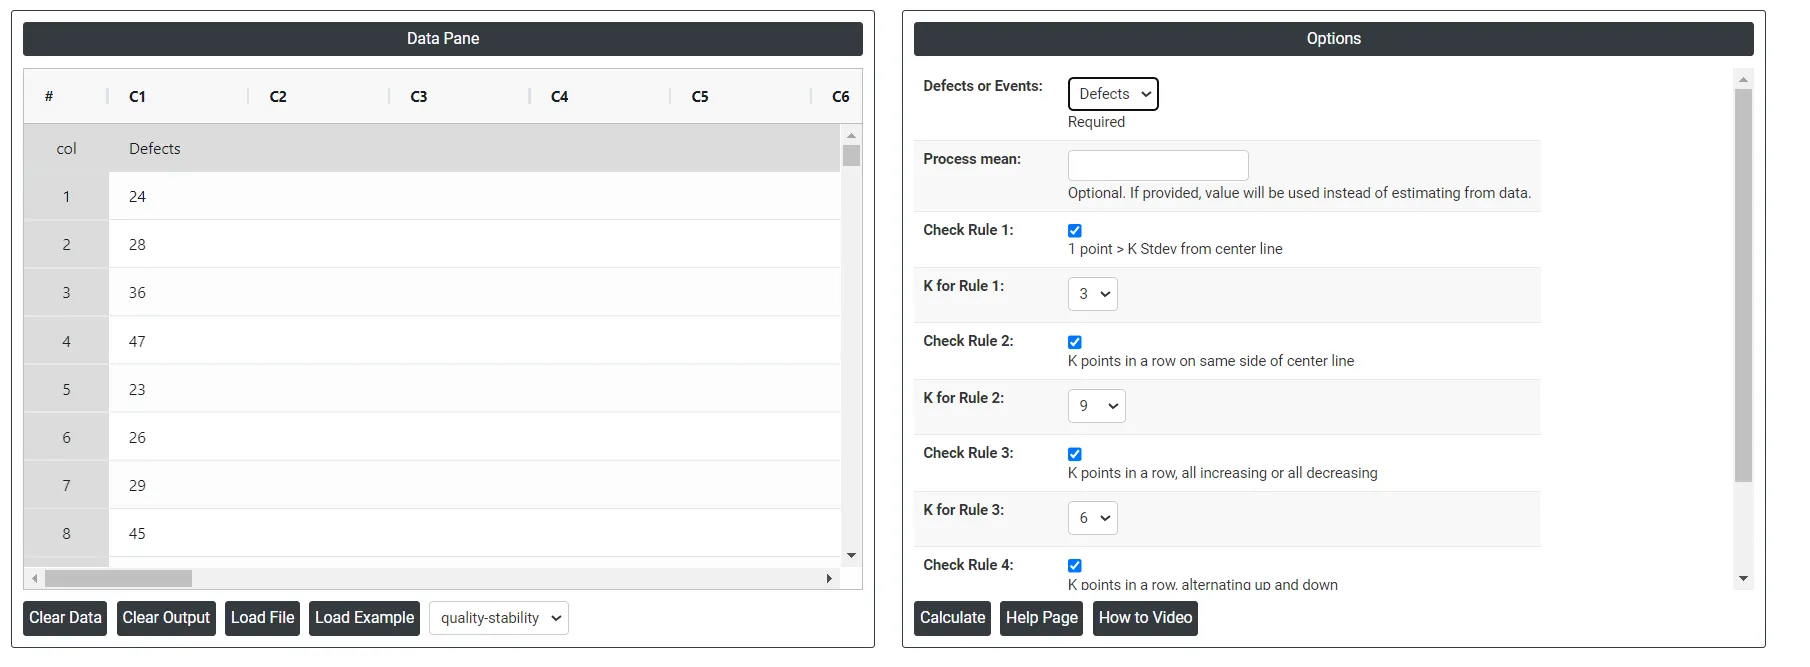
4. Geben Sie im Werkzeug die Daten zusammen mit den weiteren Eingaben wie folgt ein:
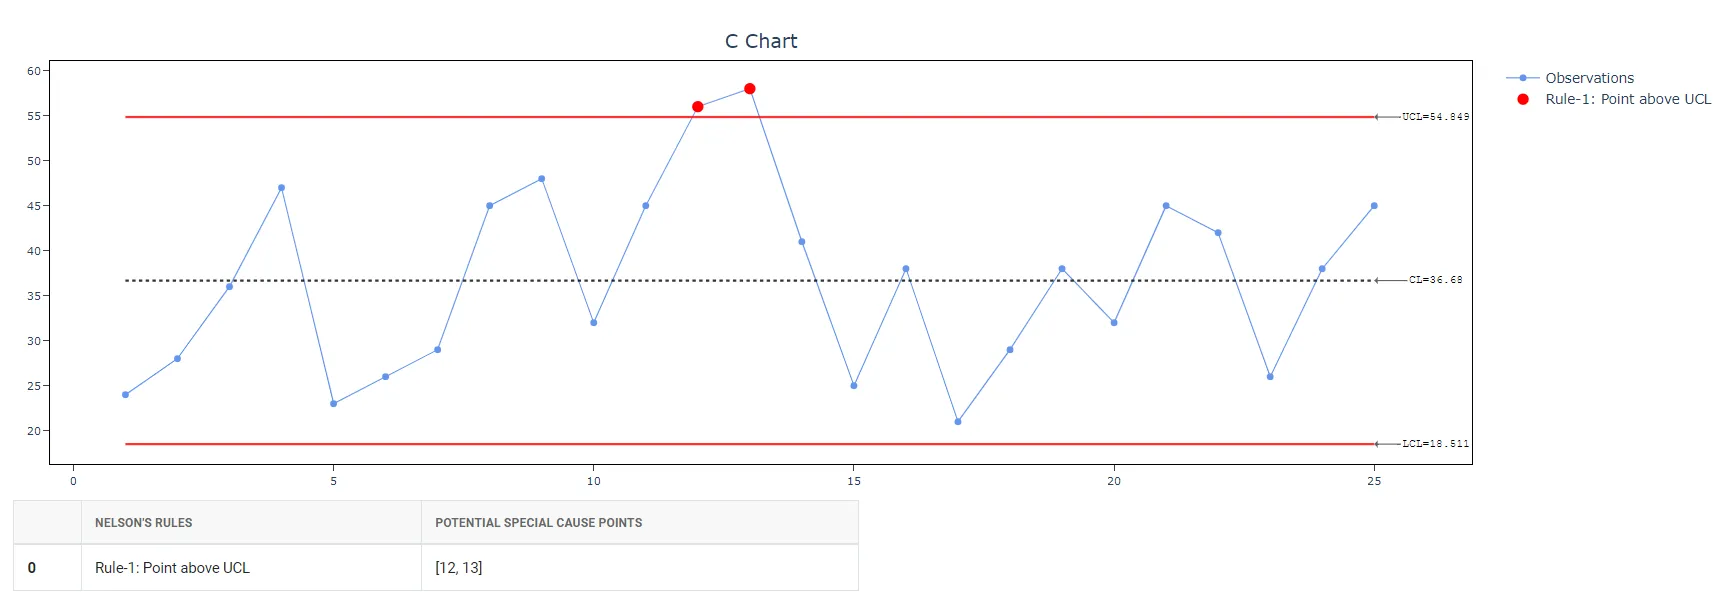
5. Nach Ausführung des oben genannten Werkzeugs erhalten Sie folgende Ausgabe:
Anleitung: C-Karte erstellen
Die Anleitung lautet wie folgt:
- Melden Sie sich bei Zometric Statistical Software an unter https://statsai.zometric.com/
- Wählen Sie auf der Startseite Statistical Tool> Control Charts >C Chart.
- Klicken Sie auf C Chart , um zum Dashboard zu gelangen.
- Geben Sie die Daten anschließend manuell ein, oder kopieren Sie die Daten vollständig (Strg+C) aus einer Excel-Tabelle und fügen Sie sie hier ein (Strg+V).
- Wählen Sie anschließend die gewünschten Check Rules aus.
- Klicken Sie abschließend unten auf der Seite auf calculate, um die gewünschten Ergebnisse zu erhalten.
Das Dashboard der C-Karte ist in zwei Bereiche unterteilt.
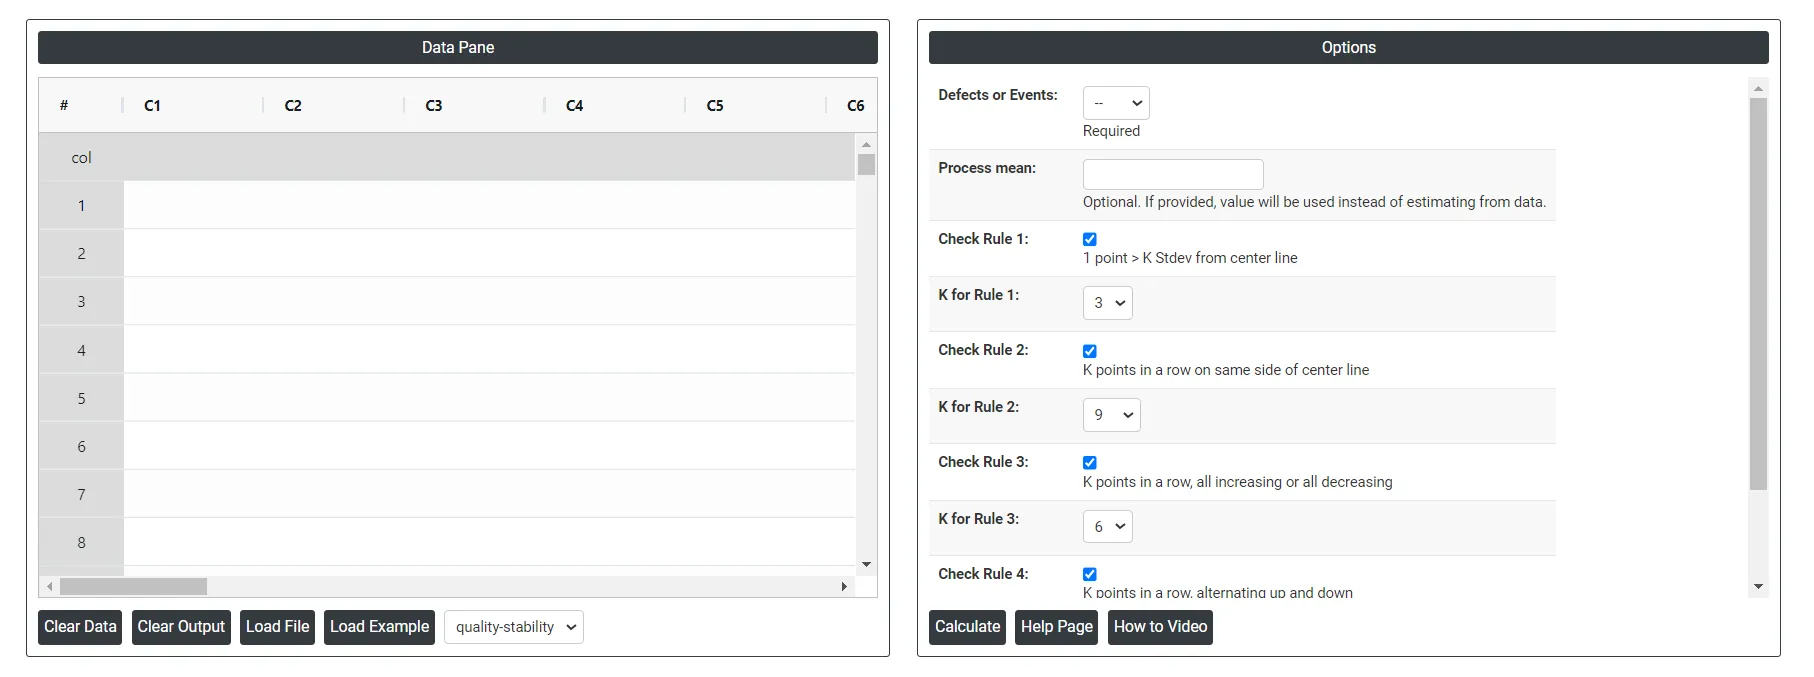
Im linken Bereich befindet sich der Datenbereich (Data Pane). Die Daten können manuell eingegeben oder vollständig aus einer Excel-Tabelle kopiert (Strg+C) und hier eingefügt (Strg+V) werden.
Load example: Es werden Beispieldaten geladen.
Load File: Damit werden Excel-Daten direkt geladen.
Im rechten Bereich stehen folgende Optionen zur Verfügung:
- Process proportion: Wird ein Prozessanteil angegeben, wird dieser Wert als Mittellinie verwendet. Andernfalls berechnet Zometric Statistical Software die Mittellinie aus den vorliegenden Daten.
- Use unbiasing constants for pooled sd: Diese Option gilt nur, wenn die Standardabweichung mit der Methode Pooled Stdev geschätzt wird.
- Check Rule 1: 1 point > K Stdev from center line: Test 1 ist entscheidend, um Teilgruppen zu erkennen, die deutlich von den übrigen abweichen, und ist daher ein allgemein anerkanntes Mittel zur Erkennung von Zuständen außer Kontrolle. Um die Empfindlichkeit zu erhöhen und kleinere Verschiebungen im Prozess zu erkennen, kann Test 2 zusammen mit Test 1 verwendet werden, was die Wirksamkeit von Regelkarten steigert.
- Check Rule 2: K points in a row on same side of center line: Test 2 erkennt Veränderungen der Prozesslage oder der Streuung. Bei der Überwachung auf kleine Verschiebungen im Prozess kann Test 2 zusammen mit Test 1 verwendet werden, um die Empfindlichkeit von Regelkarten zu erhöhen.
- Check Rule 3: K points in a row, all increasing or all decreasing: Test 3 dient dazu, Trends in einem Prozess zu erkennen. Dieser Test sucht gezielt nach einer längeren Folge aufeinanderfolgender Datenpunkte, deren Werte stetig steigen oder fallen, was auf einen möglichen zugrunde liegenden Trend im Prozessverhalten hinweist.
- Check Rule 4: K points in a row, alternating up and down:Test 4 dient dazu, systematische Schwankungen in einem Prozess zu erkennen. Idealerweise sollte das Streuungsmuster eines Prozesses zufällig sein. Verletzt ein Punkt jedoch Test 4, kann dies darauf hindeuten, dass die Streuung nicht zufällig ist, sondern einem vorhersagbaren Muster folgt.
- Download as Excel: Gibt das Ergebnis im Excel-Format aus, das sich leicht bearbeiten und über die Option Load File erneut für Berechnungen laden lässt.
Häufig gestellte Fragen
Was ist eine C-Karte?
Eine C-Karte, auch Regelkarte für Fehler oder Zählkarte genannt, überwacht die Anzahl der Fehler in Einheiten konstanter Größe im zeitlichen Verlauf. Sie erfasst die Gesamtzahl der Fehler je Einheit, ob einer oder mehrerer Fehlerarten, und setzt voraus, dass die Daten einer Poisson-Verteilung folgen. Punkte außerhalb der oberen oder unteren Eingriffsgrenze zeigen an, dass der Prozess außer Kontrolle ist.
Was ist der Unterschied zwischen einer C-Karte und einer P-Karte?
Eine C-Karte zählt die Fehler innerhalb jeder Einheit, sodass eine Einheit mehrere Fehler aufweisen kann. Eine P-Karte analysiert den Anteil fehlerhafter Einheiten, wobei jede Einheit einfach fehlerhaft oder fehlerfrei ist. Für Daten der Form fehlerhaft/fehlerfrei verwenden Sie eine P-Karte für den Anteil oder eine NP-Karte für die Anzahl fehlerhafter Einheiten.
Wann sollte man eine U-Karte statt einer C-Karte verwenden?
Verwenden Sie eine U-Karte, wenn die Teilgruppengrößen ungleich sind, da eine C-Karte gleiche oder nahezu gleiche Teilgruppengrößen erfordert. Eine C-Karte kann bei Überdispersion zu viele Punkte außerhalb ihrer Grenzen zeigen und bei Unterdispersion zu wenige; mit der U Chart Diagnostic lässt sich auf Über- und Unterdispersion prüfen.
Wie erstellt man eine C-Karte in Zometric Statistical Software?
Wählen Sie Statistical Tool > Control Charts > C Chart und geben Sie die Fehleranzahlen in zeitlicher Reihenfolge ein oder fügen Sie sie ein. Geben Sie optional einen bekannten Prozesswert für die Mittellinie an, andernfalls wird sie aus den Daten berechnet, wählen Sie die anzuwendenden Check Rules aus und klicken Sie auf Calculate, um die Karte mit ihren Eingriffsgrenzen zu erhalten.