
P-Karte
Eine P-Karte ist eine Regelkarte zur Überwachung des Anteils fehlerhafter Einheiten in einem Prozess, in dem jede Einheit entweder als gut oder als schlecht eingestuft wird. Mit ihr wird der Anteil nicht konformer Einheiten in Stichproben verfolgt, die in regelmäßigen Abständen (etwa stündlich, je Schicht, täglich, wöchentlich oder monatlich) entnommen werden, um Prozessinstabilitäten im Zeitverlauf zu erkennen und zu beheben.
Zuletzt geprüft
Kernaussage
Eine P-Karte ist eine Regelkarte zur Überwachung des Anteils fehlerhafter Einheiten in einem Prozess, in dem jede Einheit entweder als gut oder als schlecht eingestuft wird.
Auf dieser Seite
Was ist eine P-Karte?
Eine P-Karte ist eine Regelkarte zur Überwachung des Anteils fehlerhafter Einheiten in einem Prozess, in dem jede Einheit entweder als gut oder als schlecht eingestuft wird. Mit ihr wird der Anteil nicht konformer Einheiten in Stichproben verfolgt, die in regelmäßigen Abständen (etwa stündlich, je Schicht, täglich, wöchentlich oder monatlich) entnommen werden, um Prozessinstabilitäten im Zeitverlauf zu erkennen und zu beheben.
Zur Erstellung einer P-Karte wird anhand eines ersten Satzes von Stichproben der Anteil nicht konformer Einheiten des Prozesses geschätzt. Mit diesem geschätzten Anteil werden die Eingriffsgrenzen festgelegt. Wichtig ist, dass der Prozess in dieser Anfangsphase stabil ist; liegen Punkte außer Kontrolle, müssen die Ursachen ermittelt und die betroffenen Stichproben von der Schätzung ausgeschlossen werden.
Sind die Eingriffsgrenzen festgelegt, kann die P-Karte zur laufenden Prozessüberwachung verwendet werden. Liegt ein Datenpunkt außerhalb dieser Grenzen, zeigt dies, dass der Anteil nicht konformer Einheiten außer Kontrolle ist – ein Hinweis auf ein mögliches Problem, das untersucht und behoben werden muss. P-Karten sind daher entscheidend für die Prozessstabilität und die Qualitätslenkung, weil sie Abweichungen aufzeigen und rechtzeitige Korrekturmaßnahmen ermöglichen.
Wann wird eine P-Karte eingesetzt?
P-Karten werden häufig in der Fertigung und Qualitätslenkung eingesetzt, um eine gleichbleibende Produktion sicherzustellen und Streuungsmuster zu erkennen, die die Qualität beeinträchtigen können. Sie eignen sich auch für das Gesundheitswesen und andere Branchen, in denen Prozesskonstanz entscheidend für hohe Leistung und Sicherheit ist.
- Überwachung von Anteilen: Wenn Sie den Anteil fehlerhafter oder nicht konformer Einheiten in einem Prozess verfolgen müssen, in dem jede Einheit nur als gut oder schlecht eingestuft werden kann.
- Attributive Daten: Wenn die erhobenen Daten attributive Daten sind, also das Vorhandensein oder Fehlen eines Merkmals erfassen (z. B. fehlerhaft oder nicht fehlerhaft).
- Variable Stichprobenumfänge: Wenn die aus dem Prozess entnommenen Stichprobenumfänge schwanken. P-Karten können im Gegensatz zu manchen anderen Regelkarten unterschiedliche Stichprobenumfänge verarbeiten.
- Qualitätslenkung: Wenn Sie die Qualität eines Fertigungs- oder Produktionsprozesses überwachen und halten möchten, indem Sie Verschiebungen oder Trends im Anteil fehlerhafter Einheiten erkennen.
- Prozessinstabilität erkennen: Wenn Sie Instabilitäten in einem Prozess erkennen und beheben müssen, damit er im Zeitverlauf unter Kontrolle bleibt.
- Normen und Vorschriften: Wenn Branchennormen oder behördliche Anforderungen eine kontinuierliche Überwachung und Lenkung der Fehlerraten in einem Prozess vorschreiben.
Hinweise zur richtigen Anwendung der P-Karte
- Ordnen Sie die Einheiten einer von zwei Kategorien zu: gut oder schlecht
- Verwenden Sie die passende Karte, je nachdem, ob Sie nur feststellen können, ob eine Einheit fehlerhaft oder nicht fehlerhaft ist, oder ob Sie die Anzahl der Fehler an jeder Einheit zählen
- Achten Sie auf Überdispersion oder Unterdispersion in Ihren Daten, da sie die Genauigkeit klassischer Attributkarten beeinträchtigen kann
- Stellen Sie sicher, dass die Daten in zeitlicher Reihenfolge vorliegen, mit den ältesten Daten oben im Arbeitsblatt
- Erheben Sie die Daten in gleichen Zeitabständen
- Erheben Sie die Daten in Teilgruppen, die gleichartig sind und denselben Prozessbedingungen unterliegen
- Stellen Sie sicher, dass die Teilgruppen groß genug sind, indem Sie die erforderliche Teilgruppengröße mit der Formel auf Basis des durchschnittlichen Anteils fehlerhafter Einheiten bestimmen
- Nehmen Sie genügend Teilgruppen auf, um genaue Eingriffsgrenzen zu erhalten
- Schätzen Sie die Eingriffsgrenzen neu, wenn Sie nicht genügend Teilgruppen für eine ausreichende Genauigkeit haben
Alternativen: Wann Sie keine P-Karte verwenden sollten
- Wenn Sie die Anzahl der Fehler an jeder Einheit zählen, können Sie die U-Karte oder C-Karte verwenden, um die Anzahl der Fehler je Einheit darzustellen.
- Weisen Ihre Daten Überdispersion oder Unterdispersion auf, ist die klassische P-Karte möglicherweise nicht genau. Überdispersion kann zu mehr Punkten außerhalb der Eingriffsgrenzen führen, Unterdispersion zu zu wenigen Punkten außerhalb der Eingriffsgrenzen.
Beispiel für eine P-Karte
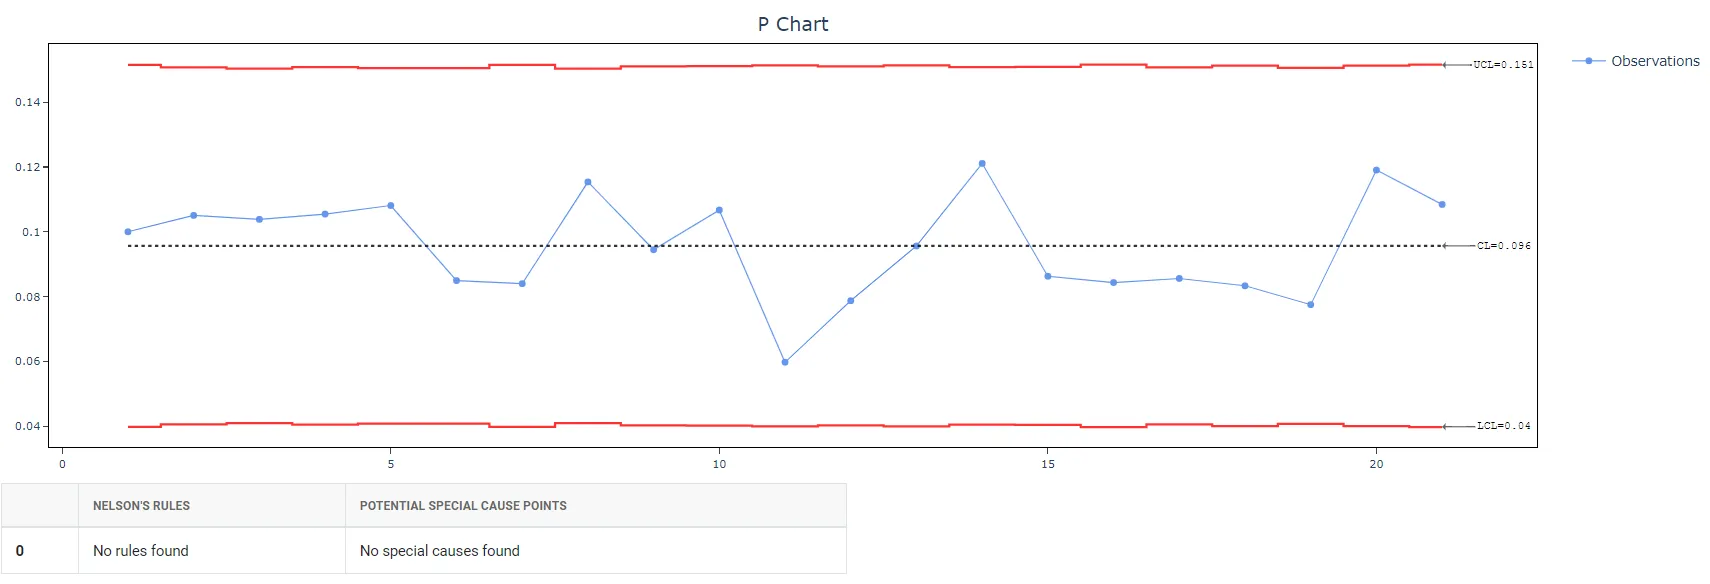
Die Leiterin eines Callcenters möchte die Wirksamkeit des Prozesses zur Annahme von Kundenanrufen beurteilen. 21 Tage lang erfasst sie die Gesamtzahl der eingehenden Anrufe und die Anzahl der nicht angenommenen Anrufe. Sie erstellt eine P-Karte, um den Anteil der nicht angenommenen Anrufe zu überwachen. Folgende Daten wurden erhoben:
- Die erforderlichen Daten wurden erhoben.
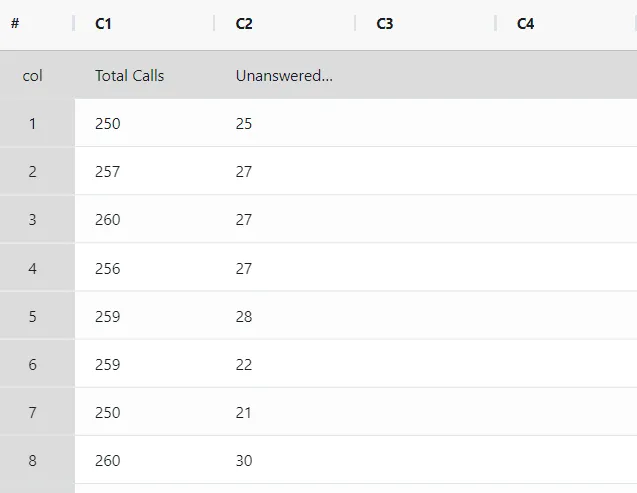
2. Analysieren Sie die Daten nun in Zometric Statistical Software unter https://statsai.zometric.com/.
3. Die P-Karte finden Sie unter Statistical module> Control Chart> P Chart.
4. Geben Sie im Werkzeug die Daten zusammen mit den weiteren Eingaben wie folgt ein:
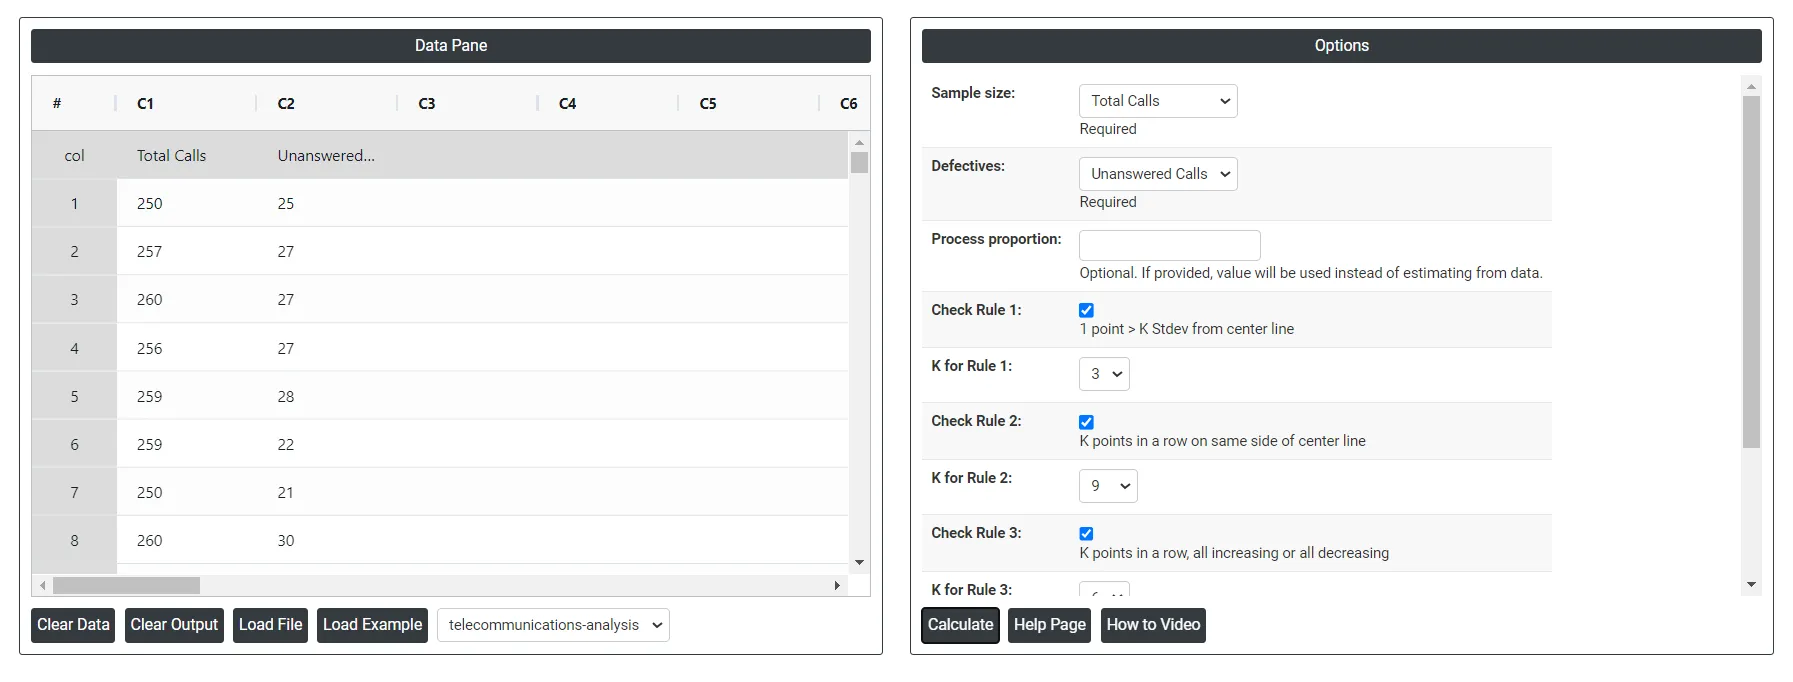
5. Nach Ausführung des oben genannten Werkzeugs erhalten Sie folgende Ausgabe:
Anleitung: P-Karte erstellen
So gehen Sie vor:
- Melden Sie sich bei Zometric Statistical Software an unter https://statsai.zometric.com/
- Wählen Sie auf der Startseite Statistical Tool> Control Chart>P Chart.
- Klicken Sie auf P Chart , um zum Dashboard zu gelangen.
- Geben Sie die Daten anschließend manuell ein, oder kopieren Sie die Daten vollständig (Strg+C) aus einer Excel-Tabelle und fügen Sie sie hier ein (Strg+V).
- Wählen Sie anschließend die gewünschten Check Rules aus.
- Klicken Sie abschließend unten auf der Seite auf calculate, um die gewünschten Ergebnisse zu erhalten.
Das Dashboard der P-Karte ist in zwei Bereiche unterteilt.
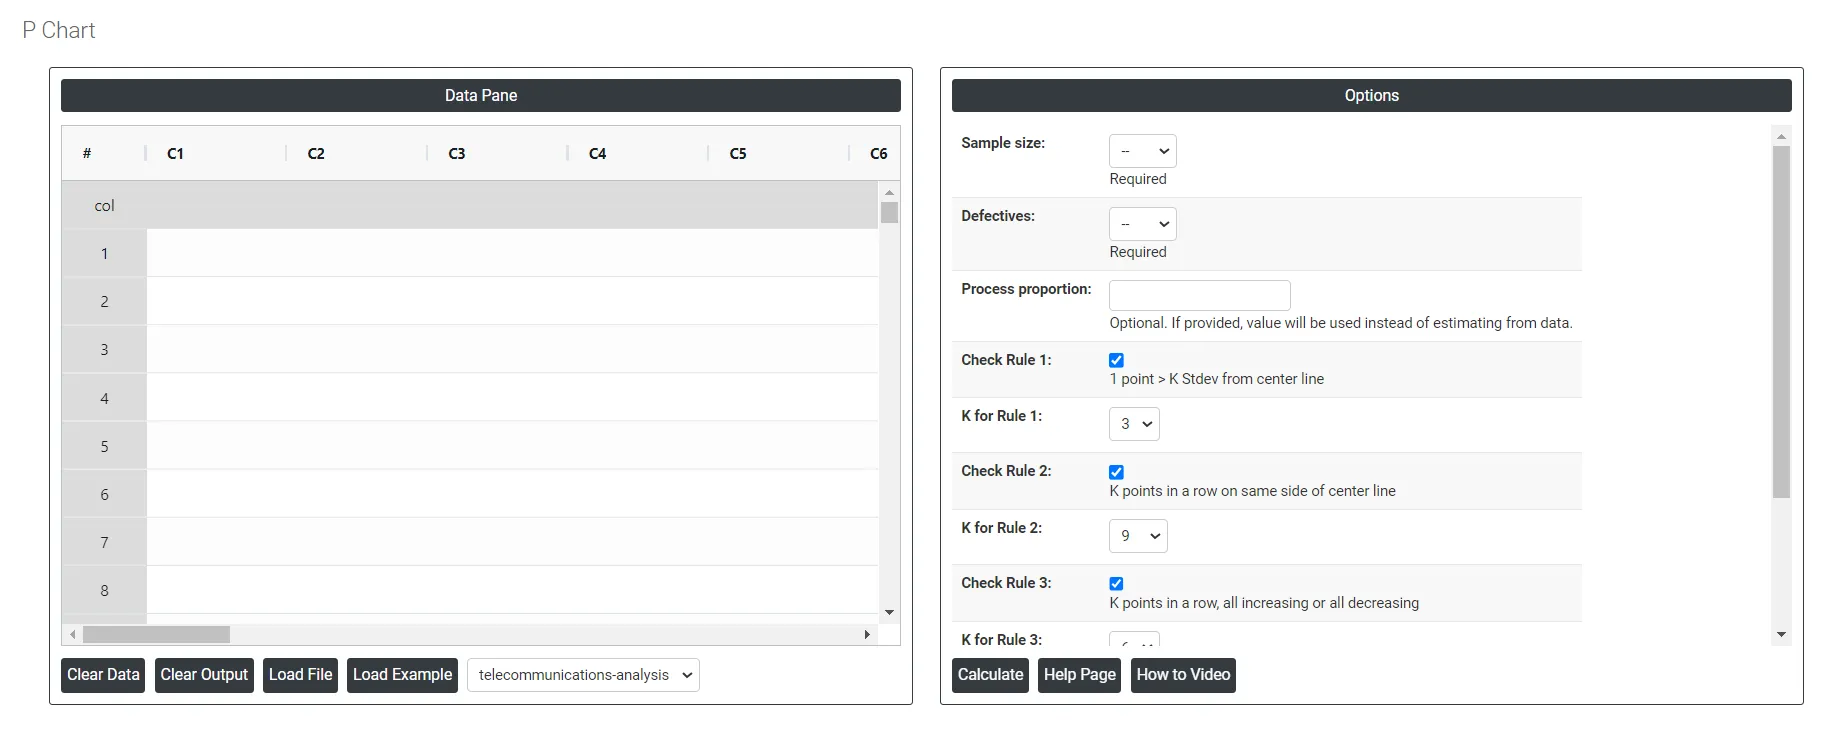
Im linken Bereich befindet sich der Datenbereich (Data Pane). Die Daten können manuell eingegeben oder vollständig aus einer Excel-Tabelle kopiert (Strg+C) und hier eingefügt (Strg+V) werden.
Load example: Es werden Beispieldaten geladen.
Load File: Damit werden Excel-Daten direkt geladen.
Im rechten Bereich stehen folgende Optionen zur Verfügung:
- Process proportion: Wird ein Prozessanteil angegeben, gilt dieser Wert als Mittellinie. Andernfalls berechnet Zometric Statistical Software die Mittellinie aus den eingegebenen Daten.
- Check Rule 1: 1 point > K Stdev from center line: Test 1 ist unverzichtbar, um Teilgruppen zu erkennen, die deutlich von den anderen abweichen, und damit ein allgemein anerkanntes Werkzeug zur Erkennung von Zuständen außer Kontrolle. Um die Empfindlichkeit zu erhöhen und kleinere Verschiebungen im Prozess zu erkennen, kann Test 2 zusammen mit Test 1 verwendet werden; das steigert die Wirksamkeit von Regelkarten.
- Check Rule 2: K points in a row on same side of center line: Test 2 erkennt Änderungen der Prozesslage oder der Streuung. Bei der Überwachung auf kleine Verschiebungen im Prozess kann Test 2 zusammen mit Test 1 verwendet werden, um die Empfindlichkeit von Regelkarten zu erhöhen.
- Check Rule 3: K points in a row, all increasing or all decreasing: Test 3 dient dazu, Trends in einem Prozess zu erkennen. Dieser Test sucht gezielt nach einer längeren Folge aufeinanderfolgender Datenpunkte, deren Werte stetig steigen oder fallen, was auf einen möglichen zugrunde liegenden Trend im Prozessverhalten hinweist.
- Check Rule 4: K points in a row, alternating up and down:Test 4 dient dazu, systematische Streuung in einem Prozess zu erkennen. Idealerweise sollte das Streuungsmuster eines Prozesses zufällig sein. Verletzt ein Punkt Test 4, kann das darauf hindeuten, dass die Streuung nicht zufällig ist, sondern einem vorhersagbaren Muster folgt.
- Download as Excel: Gibt das Ergebnis im Excel-Format aus, das sich leicht bearbeiten und über die Option load file erneut für Berechnungen laden lässt.
Häufig gestellte Fragen
Was ist eine P-Karte?
Eine P-Karte ist eine Regelkarte, die den Anteil fehlerhafter Einheiten in einem Prozess überwacht, in dem jede Einheit als gut oder schlecht eingestuft wird. Sie verfolgt den Anteil nicht konformer Einheiten in Stichproben, die in regelmäßigen Abständen, etwa stündlich, je Schicht oder täglich, entnommen werden, um Prozessinstabilitäten im Zeitverlauf zu erkennen und zu beheben.
Wann sollte man eine P-Karte verwenden?
Verwenden Sie eine P-Karte für attributive Daten, bei denen jede Einheit entweder fehlerhaft ist oder nicht, wenn Sie den Fehleranteil im Zeitverlauf verfolgen möchten. P-Karten können Teilgruppen unterschiedlicher Größe verarbeiten. Wenn Sie die Anzahl der Fehler an jeder Einheit zählen können, verwenden Sie stattdessen eine U-Karte oder C-Karte.
Wie werden die Eingriffsgrenzen einer P-Karte festgelegt?
Anhand eines ersten Satzes von Stichproben wird der Anteil nicht konformer Einheiten des Prozesses geschätzt, der die Eingriffsgrenzen festlegt. Der Prozess sollte in dieser Phase stabil sein; liegen Punkte außer Kontrolle, sollten ihre Ursachen ermittelt und diese Stichproben von der Schätzung ausgeschlossen werden. Ein bekannter Prozessanteil kann auch als Mittellinie eingegeben werden.
Was bedeuten Überdispersion und Unterdispersion für eine P-Karte?
Weisen die Daten Überdispersion oder Unterdispersion auf, ist die klassische P-Karte möglicherweise nicht genau. Überdispersion kann dazu führen, dass mehr Punkte als erwartet außerhalb der Eingriffsgrenzen liegen, Unterdispersion dazu, dass zu wenige Punkte außerhalb der Eingriffsgrenzen liegen.