
Carte NP
La carte NP trace le nombre d'unités défectueuses de chaque sous-groupe de données conforme/non conforme et vérifie la stabilité avec des règles de test. Utilisez-la avec un effectif d'échantillon constant ; pour tracer la fraction défectueuse, utilisez une carte P, et pour compter les défauts par unité, une carte C ou U. Les sous-groupes doivent compter en moyenne 5 défectueux ou plus, et les limites de contrôle exigent 25 sous-groupes ou plus.
Dernière révision
Point clé
Une carte NP est une carte de contrôle qui suit le nombre d'unités défectueuses (non conformes) dans des sous-groupes de taille constante, selon la distribution binomiale, pour surveiller la stabilité d'un procédé conforme/non conforme.
Sur cette page
Qu'est-ce qu'une carte NP ?
Une carte np, aussi appelée carte de contrôle des défectueux (carte d), sert à suivre le nombre d'unités non conformes ou défectueuses d'un procédé. Elle utilise la distribution binomiale pour déterminer le nombre d'unités défectueuses dans un échantillon. La carte np ressemble beaucoup à la carte p ; toutefois, la carte np affiche le nombre d'unités défectueuses, alors que la carte p montre la proportion d'unités défectueuses.
Sur une carte np, l'axe des ordonnées représente le nombre de défectueux et l'axe des abscisses le numéro de l'échantillon. La ligne centrale (np̅) s'obtient en divisant le nombre total d'unités défectueuses ou non conformes par le nombre de lots. Cette carte est particulièrement efficace pour les procédés où chaque unité est classée soit conforme, soit non conforme.
La carte np aide à surveiller la stabilité du procédé dans le temps, ce qui permet d'identifier et de corriger toute instabilité. Elle tire son nom de ses deux paramètres : n (le nombre d'unités de l'échantillon) et p (la proportion d'unités défectueuses de l'échantillon). En traçant le nombre d'unités défectueuses de chaque échantillon de taille constante, les responsables peuvent détecter des changements dans le procédé de production ou d'autres facteurs qui influencent le contrôle qualité.
Quand utiliser une carte NP ?
Une carte NP s'utilise pour surveiller le nombre d'unités non conformes (défectueuses) d'un procédé. Elle s'utilise lorsque l'effectif de l'échantillon est constant et que les données recueillies sont binaires, c'est-à-dire soit conformes, soit non conformes. Elle sert à évaluer la stabilité du procédé lorsqu'on compte le nombre de défectueux ; pour tracer la fraction défectueuse, utilisez une carte P.
Cette carte est particulièrement utile dans les procédés où la proportion d'unités non conformes est faible mais où les conséquences de la non-conformité sont graves, comme dans l'industrie manufacturière ou la santé. Elle aide à repérer les tendances ou les décalages du procédé qui pourraient entraîner une hausse des unités non conformes et aide à prévenir d'autres défauts.
Recommandations pour bien utiliser la carte NP
- Cette carte ne doit être utilisée que pour des données suivant une distribution binomiale, c'est-à-dire lorsque le résultat d'un test ou d'une observation ne peut appartenir qu'à l'une de deux catégories. Exemples : bon/mauvais, conforme/non conforme, ok/défectueux, etc.
- Si les défauts peuvent être comptés sur une unité inspectée, il faut utiliser une carte U ou une carte C plutôt qu'une carte NP ou une carte P
- Les données doivent être classées par ordre croissant de l'heure de prélèvement des échantillons.
- Les données doivent être recueillies à des intervalles de temps à peu près réguliers.
- Si la fréquence est trop élevée, l'effort et le coût de collecte des données augmentent.
- Si la fréquence est trop faible, la fenêtre de temps pour détecter des changements ou trouver une cause racine (RCA) risque d'être trop large.
- Choisissez une fréquence optimale en vous fondant sur la connaissance et la criticité du procédé.
- Chaque sous-groupe doit être un ensemble d'échantillons prélevés sur une courte période.
- Un sous-groupe se compose généralement de pièces consécutives issues d'un point d'échantillonnage, d'une machine de fabrication ou d'une ligne.
- L'idée d'un sous-groupe est que la fenêtre de temps soit assez courte pour qu'il n'y ait pas de variation, ou une variation négligeable, des conditions telles que le personnel, les réglages, le lot, les conditions environnementales, etc.
- Constituer correctement les sous-groupes permet de distinguer les causes communes des causes spéciales.
- Les sous-groupes doivent être assez grands pour montrer en moyenne 5 défectueux ou plus sur la carte NP. Par exemple, si le taux de défectueux est de 0.06, la taille de sous-groupe doit être = arrondi supérieur(5/0.06) = 84. Si l'on utilise une taille de sous-groupe inférieure à l'optimum, la capacité à détecter les causes spéciales diminue.
- Les limites de contrôle doivent être calculées à partir de 25 sous-groupes ou plus. Une analyse préliminaire peut être faite avec 15 sous-groupes ou plus.
Alternatives : quand ne pas utiliser une carte NP
- Si vous pouvez compter le nombre de défauts sur chaque unité, utilisez une carte U ou une carte C
- Si vos tailles de sous-groupe ne sont pas égales, vous pouvez quand même utiliser la carte NP, mais la ligne centrale ne sera pas droite. Pour des tailles de sous-groupe inégales, une carte p produit une ligne centrale droite.
Exemple de carte NP
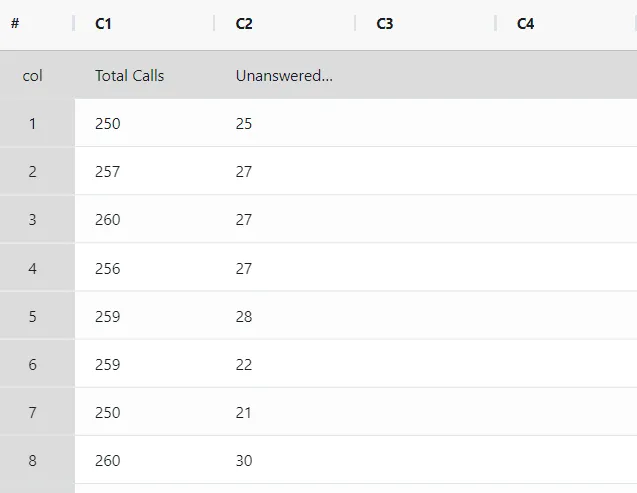
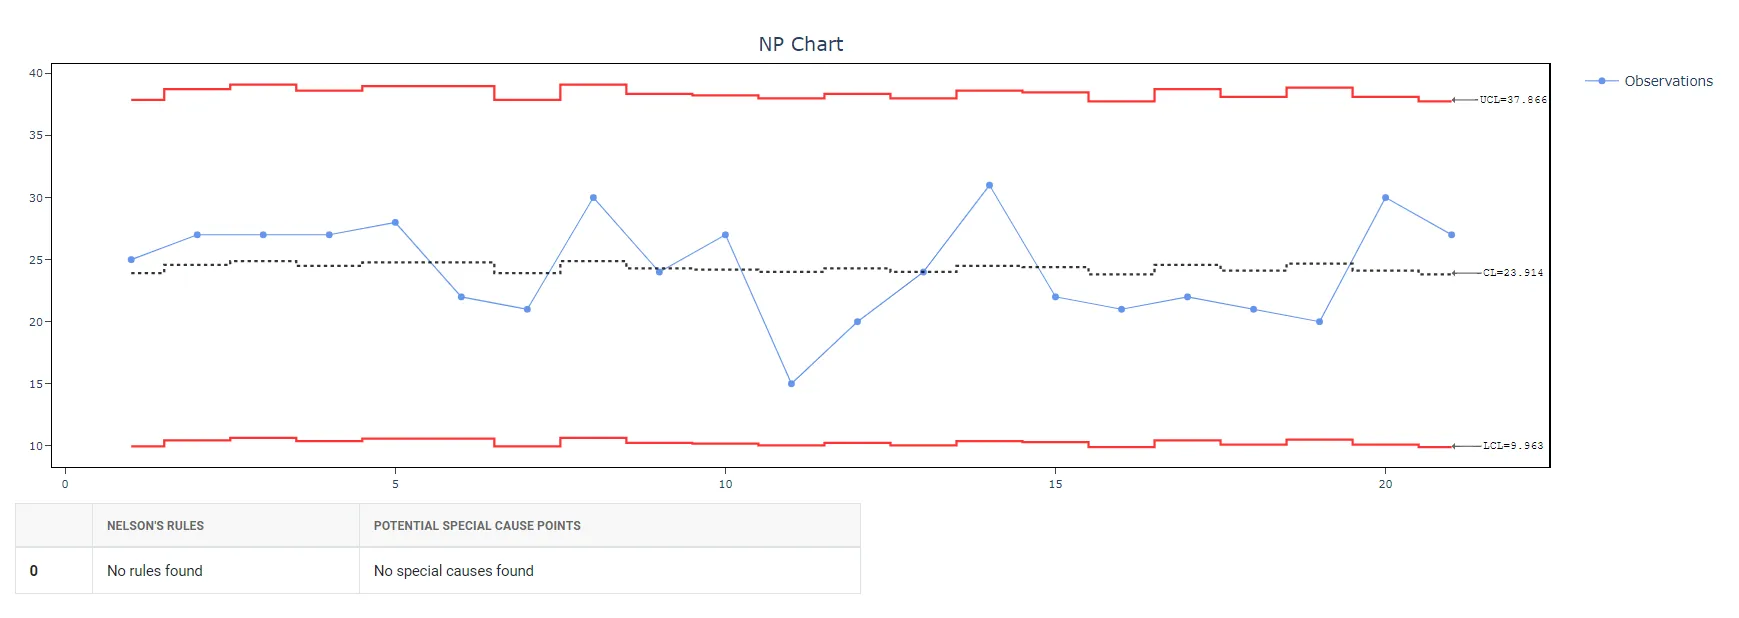
Le superviseur d'un centre d'appels veut évaluer l'efficacité du procédé de réponse aux appels des clients. Pendant 21 jours, il relève le nombre total d'appels entrants et le nombre d'appels sans réponse. Il établit une carte NP pour surveiller le nombre d'appels sans réponse. Les données d'exemple de la carte NP sont les suivantes :
- Rassemblez les données nécessaires.
2. Analysez ensuite les données dans Zometric Statistical Software à l'adresse https://statsai.zometric.com/.
3. Pour accéder à la carte NP, choisissez Statistical module> Control Charts> NP Chart.
4. Dans l'outil, saisissez les données ainsi que les autres paramètres comme suit :
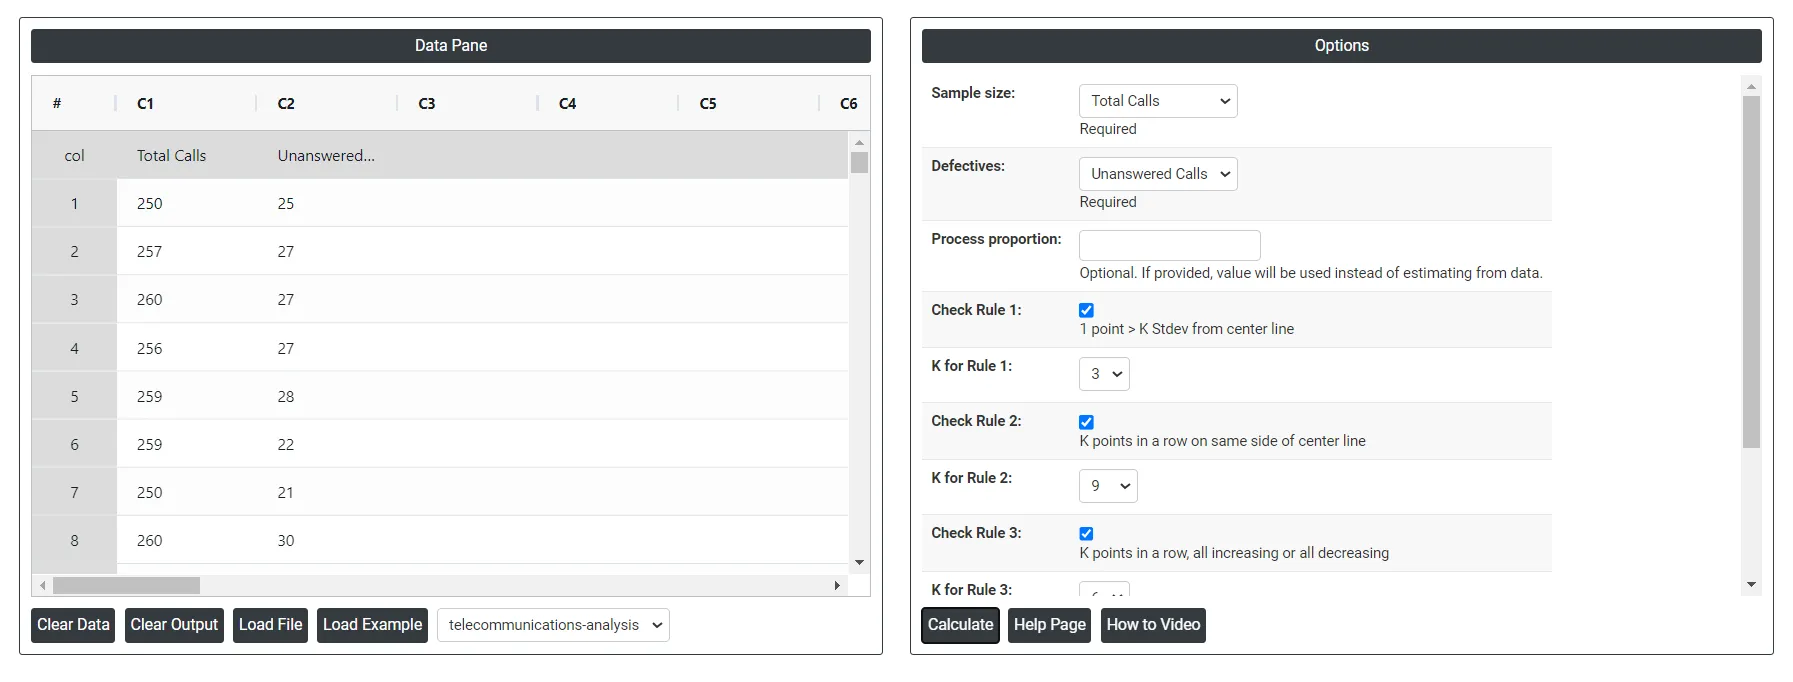
5. Une fois l'outil utilisé, vous obtenez les résultats suivants :
Comment générer une carte NP ?
La marche à suivre est la suivante :
- Connectez-vous à Zometric Statistical Software à l'adresse https://statsai.zometric.com/
- Sur la page d'accueil, choisissez Statistical Tool> Control Charts >NP Chart.
- Cliquez sur NP Chart pour accéder au tableau de bord.
- Ensuite, saisissez les données manuellement ou copiez-les (Ctrl+C) depuis une feuille Excel et collez-les (Ctrl+V) ici.
- Ensuite, sélectionnez les Check Rules souhaitées.
- Enfin, cliquez sur calculate en bas de la page pour obtenir les résultats.
Le tableau de bord de NP Chart est divisé en deux parties.
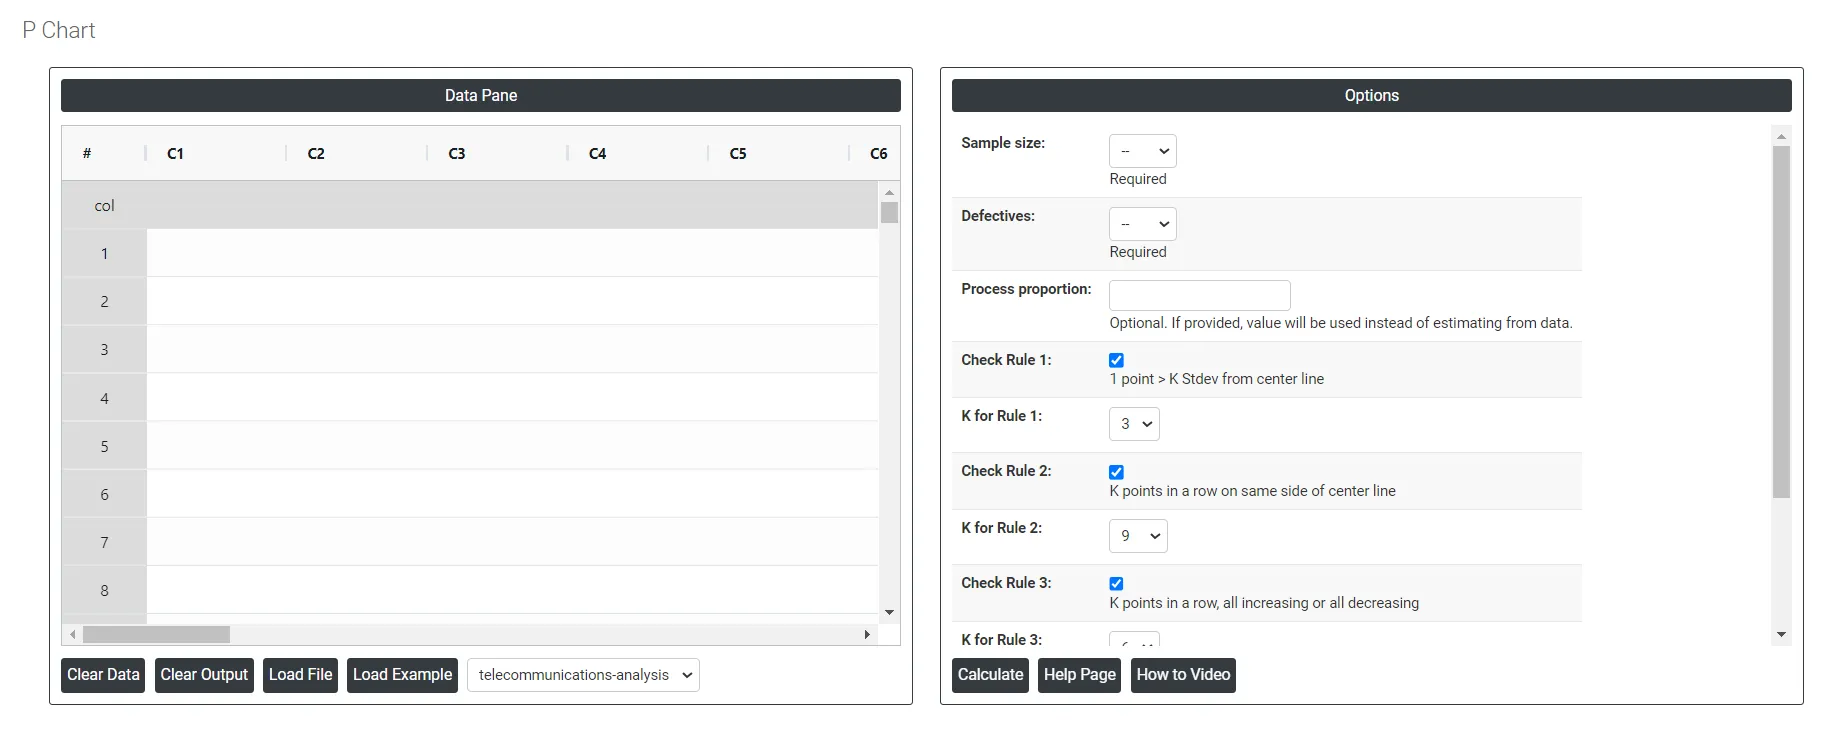
Dans la partie gauche se trouve le Data Pane (volet de données). Les données peuvent être saisies manuellement ou copiées (Ctrl+C) depuis une feuille Excel puis collées (Ctrl+V) ici.
Load example : des données d'exemple sont chargées.
Load File: permet de charger directement des données Excel.
Dans la partie droite, vous trouvez de nombreuses options, présentées ci-dessous :
- Process proportion : si la proportion du procédé (p) est fournie, la ligne centrale est la taille de sous-groupe multipliée par cette valeur (np). Sinon, Zometric Statistical Software calcule la ligne centrale à partir des données fournies.
- Check Rule 1: 1 point > K Stdev from center line : le test 1 est essentiel pour identifier les sous-groupes qui s'écartent nettement des autres ; c'est un outil universellement reconnu pour détecter les situations hors contrôle. Pour accroître la sensibilité et détecter de plus petits décalages du procédé, le test 2 peut être utilisé conjointement avec le test 1, ce qui renforce l'efficacité des cartes de contrôle.
- Check Rule 2: K points in a row on same side of center line : le test 2 détecte les changements de centrage ou de variation du procédé. Pour surveiller de petits décalages du procédé, le test 2 peut être utilisé conjointement avec le test 1 afin d'accroître la sensibilité des cartes de contrôle.
- Check Rule 3: K points in a row, all increasing or all decreasing : le test 3 est conçu pour identifier les tendances dans un procédé. Il recherche en particulier une longue séquence de points consécutifs dont la valeur augmente ou diminue de façon continue, signe d'une tendance sous-jacente possible dans le comportement du procédé.
- Check Rule 4: K points in a row, alternating up and down :le test 4 est conçu pour identifier les variations systématiques dans un procédé. Idéalement, le schéma de variation d'un procédé doit être aléatoire. Toutefois, si un point échoue au test 4, la variation peut ne pas être aléatoire et suivre un schéma prévisible.
- Download as Excel: affiche le résultat au format Excel ; il peut être facilement modifié puis rechargé pour de nouveaux calculs avec l'option Load File.
Questions fréquentes
Qu'est-ce qu'une carte NP ?
Une carte NP, aussi appelée carte de contrôle des défectueux ou carte d, suit le nombre d'unités non conformes ou défectueuses d'un procédé selon la distribution binomiale. L'axe des ordonnées indique le nombre de défectueux et l'axe des abscisses les échantillons. La ligne centrale est le nombre total de défectueux divisé par le nombre de lots.
Quelle différence y a-t-il entre une carte NP et une carte P ?
La carte NP affiche le nombre d'unités défectueuses, alors que la carte P montre la proportion d'unités défectueuses. La carte NP s'utilise avec un effectif d'échantillon constant. Avec des tailles de sous-groupe inégales, la ligne centrale de la carte NP n'est pas droite, alors qu'une carte P donne une ligne centrale droite.
Quelle taille de sous-groupe pour une carte NP ?
Les sous-groupes doivent être assez grands pour montrer en moyenne 5 défectueux ou plus. Par exemple, avec un taux de défectueux de 0.06, la taille de sous-groupe doit être 5/0.06 arrondi à l'entier supérieur, soit 84. Les limites de contrôle doivent être calculées à partir de 25 sous-groupes ou plus, mais une analyse préliminaire peut en utiliser 15 ou plus.
Quand utiliser une carte NP plutôt qu'une carte C ou U ?
N'utilisez une carte NP que pour des données binomiales, où chaque unité est classée dans l'une de deux catégories, comme conforme/non conforme ou bon/mauvais. Si vous pouvez compter le nombre de défauts sur chaque unité inspectée, utilisez plutôt une carte U ou une carte C.