
工程能力シックスパック(サブグループ間/サブグループ内)
サブグループ間/サブグループ内工程能力シックスパックは、サブグループ間の変動が大きい場合(ロール間、バッチ間、シフト間の変化など)に、工程が安定していて能力があるかどうかを確認するのに役立つ要約ツールです。工程が管理状態にあるか、データが正規分布に従っているように見えるか、そして工程が規格限界に対してどのような性能かを示します。
最終レビュー
重要なポイント
サブグループ間/サブグループ内工程能力シックスパックは、ロール間、バッチ間、シフト間の変化など、サブグループ間の変動が大きい場合に、工程が安定していて能力があるかどうかを確認する要約ツールです。
このページの内容
工程能力シックスパック(サブグループ間/サブグループ内)とは
サブグループ間/サブグループ内工程能力シックスパックは、サブグループ間の変動が大きい場合(ロール間、バッチ間、シフト間の変化など)に、工程が安定していて能力があるかどうかを確認するのに役立つ要約ツールです。工程が管理状態にあるか、データが正規分布に従っているように見えるか、そして工程が規格限界に対してどのような性能かを示します。
この解析では、Cp、Cpk、Pp、Ppkなどの主要な工程能力指数が得られ、工程が中心に合っていて要求を満たしているかどうかを確認できます。
この解析を実行するには、規格限界を少なくとも1つ入力する必要があります。
工程能力シックスパック(サブグループ間/サブグループ内)を使用する場面
工程の挙動と能力をすばやく視覚的に評価したい場合、特にサブグループ間変動が大きい状況では、工程能力シックスパック(サブグループ間/サブグループ内)を使用します。このツールは、工程能力解析に必要な主な前提の確認に役立ち、主要な工程能力指数を提供します。
このシックスパックは次の場合に使用します。
- サブグループが、ロール、バッチ、シフト、機械、ロット、工具のセットアップなど、工程の自然な単位を表している場合。
- 機械のリセット、作業者の交代、原材料の違い、シフト間の変化などを原因とする、サブグループ間の著しい変動がある場合。
- 正規性を仮定したうえで、主要な工程能力指数(Cp、Cpk、Pp、Ppk)をすばやく評価する必要がある場合。
- 本格的な工程能力調査を行う前に、次を含む前提を確認したい場合。
• 工程の安定性と管理状態
• データの正規性
• 工程の中心位置
• 工程のばらつきと規格限界の比較 - より完全な工程能力の指標が必要な場合は、サブグループ間/サブグループ内工程能力を使用します。
- データが非正規で、非正規の工程能力解析の前提を確認したい場合は、非正規工程能力シックスパックを使用します。
工程能力シックスパック(サブグループ間/サブグループ内)を正しく使用するためのガイドライン
- 連続的な測定データ(計量値データ)を使用してください。計数値は別の工程能力の手法が必要です。
- 信頼できる工程能力の推定値を得るため、十分なデータ、理想的には合計で約100個の観測値を収集してください。
- 短時間のうちに類似の条件で生産された品目を抽出し、合理的なサブグループを構成してください。
- サブグループサイズを一定にしてください。大きさが不揃いだと、サブグループ間変動の推定が制限されます。
- サブグループ内変動とサブグループ間変動の両方を計算できるよう、各サブグループに少なくとも2つの観測値を含めてください。
- 工程能力の結果を解釈する前に、工程が安定していて管理状態にあることを確認してください。
- データが正規分布に従っていることを確認するか、変換を適用して、正確な工程能力指数が得られるようにしてください。
代替手法:工程能力シックスパック(サブグループ間/サブグループ内)を使用すべきでない場合
- データが計数値(欠点数/不良品数)の場合 → 代わりに二項分布の工程能力またはポアソン分布の工程能力を使用してください。
- サブグループの観測値が1つだけの場合 → サブグループ間変動とサブグループ内変動を分離できません。
- データが非正規で、正規化できない場合 → 非正規工程能力シックスパックまたは非正規工程能力を使用してください。
- 工程が不安定または管理外れの場合 → まず管理図を使って工程を改善してください。工程能力の結果は有効になりません。
- サブグループが合理的でない場合(異なる条件で収集されたサンプル)→ サブグループの構造に依存しない工程能力の手法を使用してください。
- データが不足している場合 → 十分な数のサブグループと観測値がないと、シックスパックは信頼できる推定値を提供できません。
工程能力シックスパック(サブグループ間/サブグループ内)の例
自動車部品工場の品質エンジニアが、カムシャフトの長さを監視しています。エンジニアは、ある機械から30分ごとに大きさ5のサブグループでデータを収集します。LSL = 595、目標値 = 600、USL = 605という顧客規格を製造工程がどの程度満たす能力があるかを把握したいと考えています。手順は次のとおりです。
- 必要なデータを収集しました。
- 次に、次のサイトでZometric Statistical Softwareを使ってデータを分析します:https://statsai.zometric.com/。
- 工程能力シックスパック(サブグループ間/サブグループ内)を探すには、次を選択します:Statistical module>Process Capability>Capability Six Pack(Between/Within)
- ツール内で、データとその他の入力を次のように入力します。
- 上記のツールを使用すると、次のような出力が得られます。
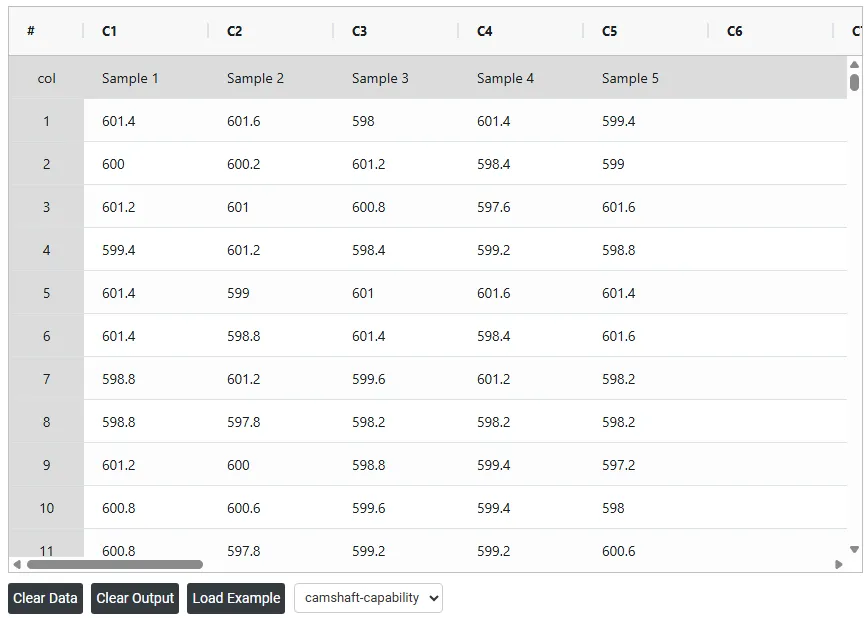
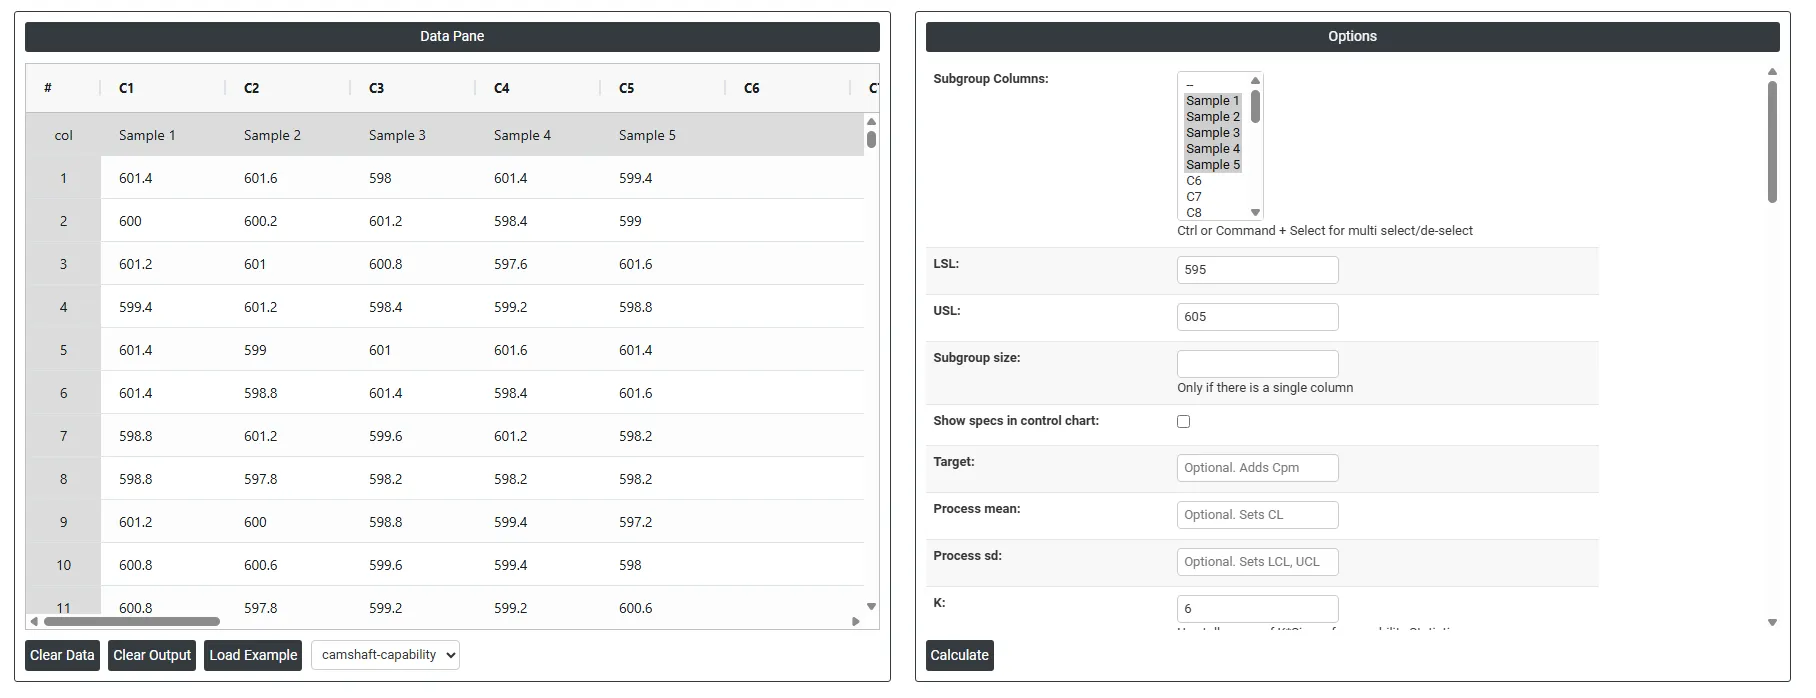

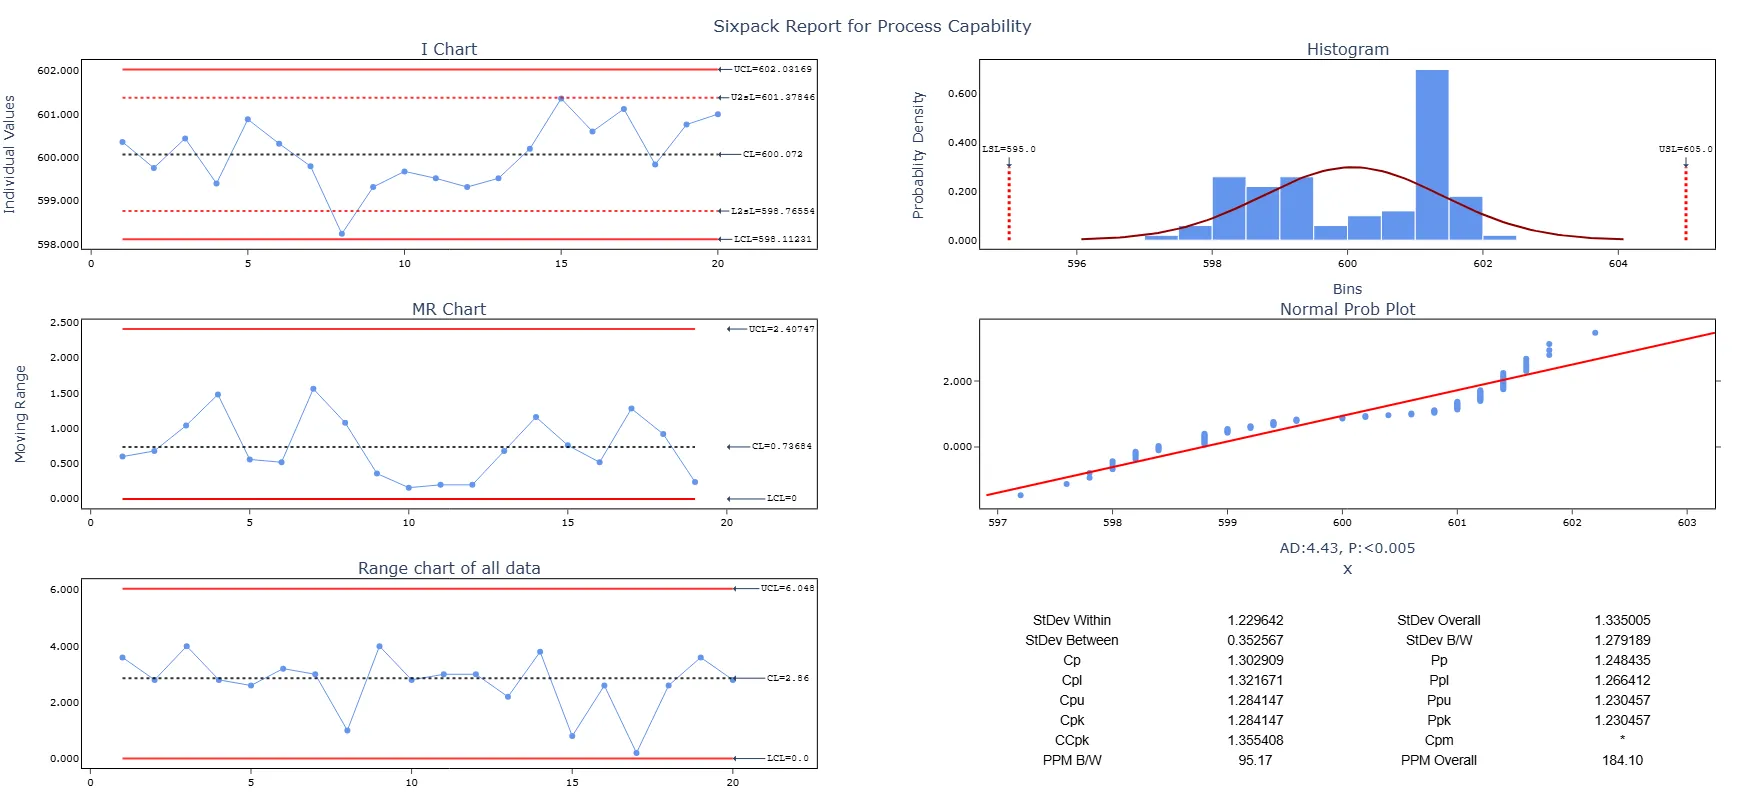
工程能力シックスパック(サブグループ間/サブグループ内)の実行方法
手順は次のとおりです。
- Zometric Statistical Softwareにログインします:https://statsai.zometric.com/
- ホーム画面でStatistical Tool> Process Capability >Capability Six Pack (Between/Within)を選択します。
- 次に Capability Six Pack (Between/Within) をクリックしてダッシュボードを開きます。
- 次に、データを手動で入力するか、Excelシートからデータ全体をコピー(Ctrl+C)して貼り付けます(Ctrl+V)。
- 次に、lsl、usl、target、Kなど、必要な項目を入力します。
- 最後に、ページ下部のcalculateをクリックすると、目的の結果が得られます。
Capability Six Pack (Between/Within)のダッシュボードでは、画面が2つの部分に分かれています。
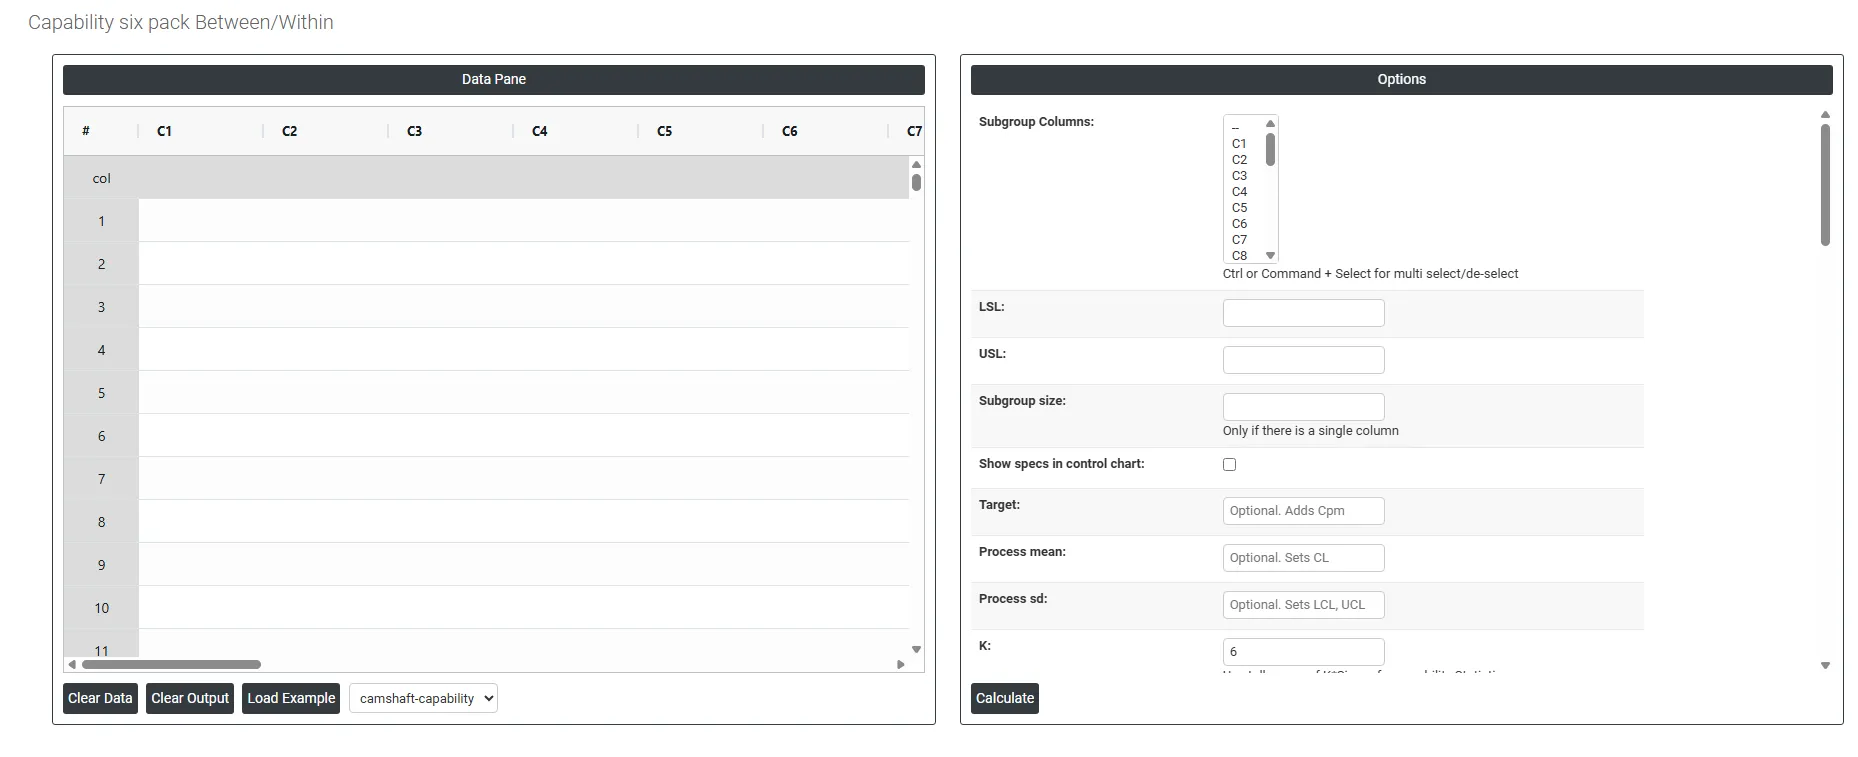
左側にはデータペイン(Data Pane)があります。Data Paneでは、各行が1つのサブグループになります。データは手動で入力するか、Excelシートからデータ全体をコピー(Ctrl+C)して貼り付けます(Ctrl+V)。
Load example: サンプルデータが読み込まれます。
Load File: Excelのデータを直接読み込むためのものです。
右側には、次のような多くのオプションがあります。
- Lsl: 工程能力におけるLSLは、下限規格値(Lower Specification Limit)を指します。特定の工程パラメーターまたは特性に設定された下側の境界またはしきい値です。工程能力解析では、LSLは、工程が望ましい範囲または規格内の出力を生み出す能力があるかどうかを判断するために使われます。
- Usl: 工程能力におけるUSLは、上限規格値(Upper Specification Limit)を指します。特定の工程パラメーターまたは特性に設定された上側の境界またはしきい値を表します。工程能力解析では、USLは、工程が望ましい範囲または規格内の出力を生み出す能力があるかどうかを評価するために使われます。
- Subgroup Size: サブグループサイズを指定するときは、各測定値がどのサブグループに属するかを示す列を指定するか、固定のサブグループサイズを表す数値を入力します。サブグループ間/サブグループ内解析には、2つ以上の観測値を持つサブグループが少なくとも1つ必要です。すべてのサブグループが同じ大きさの場合は、その数値を入力するだけです(たとえば、各サブグループに5つの測定値がある場合は5を入力します)。代わりにサブグループIDの列を使用する場合は、サブグループサイズが異なっていてもかまいません。
- Show specs in control chart: 管理図に規格限界を追加して、工程の測定値が品質基準とどのように対応しているかを視覚化します。これにより、工程が許容範囲内にとどまっているかどうかを評価できます。
- Target: 工程能力における目標値とは、特定の工程パラメーターまたは特性に対する望ましい、または理想的な値を指します。工程が達成する、またはその周りに中心を合わせることを意図した値を表します。目標値は、多くの場合、設計仕様や顧客要求に基づきます。
- Process mean: 工程から得られた一連の測定値または観測値の平均値です。時間にわたる工程データの中心傾向を表し、工程性能の重要な指標です。指定しない場合は、Zometric Statistical Softwareが入力されたデータから中心線を計算します。
- Process sd: 平均のまわりの工程データのばらつきまたは散らばりの尺度です。工程内の個々のデータ点が工程平均からどの程度異なるかを示します。空白のままにすると、Zometric Statistical Softwareが入力されたデータから計算します。
- K: 工程能力統計量の公差の倍率です。工程のばらつきはK × シグマとして扱われます。デフォルトは6で、標準的な6シグマの慣例です。
- Within Stdev estimation method:
- Pooled: 併合標準偏差はサブグループの分散の加重平均で、大きいサブグループほど全体の推定値に大きく影響します。この方法は、工程が安定している場合に、より正確な標準偏差の推定値を与えます。
- Rbar: Rbarはサブグループ内の範囲の平均を表します。Rbar法は標準偏差の推定に広く使われている方法で、特にサブグループサイズが2〜8の場合に有効です。
- Sbar:サブグループの平均標準偏差(Sbar)を計算して、工程のばらつきを監視します。SbarはS管理図の管理限界を設定するうえで重要で、データのばらつきの経時的な変化を示します。この方法により、品質管理の実務において、工程変動の一貫した正確な評価が可能になります。
- Within stdev estimation method for subgroup size = 1:
- Average Moving Range: 平均移動範囲は、2つ以上の連続する点の範囲の平均値で、通常はサブグループサイズが1の場合に使われます。
- Median Moving Range: 移動範囲の中央値は、2つ以上の連続する点の範囲の中央の値で、移動範囲を歪める可能性のある極端な範囲がデータにある場合に推奨されます。
- Moving range of length: 移動範囲の計算に使う観測値の数を指定します。長さは100以下です。連続する値が最も似ている可能性が高いため、デフォルトの長さは2です。
- Use Unbiasing Constants to Calculate Overall Standard Deviation: 全体の標準偏差の推定に不偏化定数を適用します。
- Machine: 工程能力調査で評価する特定の設備または機械です。例:ボール盤、鍛造機。
- Reported by: 工程能力調査の結果を文書化する担当者です。
- Prepared by: 報告書のためにデータを取りまとめて整理する担当者です。
- Verified by: まとめられたデータと所見の正確性を確認する担当者です。
- Approved by: 最終報告書の配布または使用を承認する担当者です。
- Remarks: 解釈に影響を与えうる、調査に関連する追加のメモや観察事項です。
- Shift: 調査を実施した勤務シフトで、時間帯とシフト固有の変動要因の可能性を示します。
- Operation: 調査で評価する特定の工程または機械です。
- Company name: 工程能力調査を実施する組織です。
- Report title: 工程能力調査の焦点または目的を要約したタイトルです。
- Customer name: 工程能力調査の対象となる顧客またはお客様です。
- Part: 機械で製造している部品または製品の名称や番号です。
- Variable: 測定する部品の特定の特性または寸法です。例:直径、長さ、幅。
- Unit of Measure: 測定する変数を定量化するために使う単位です。例:ミリメートル(mm)、インチ(in)。
- Study date: 機械能力調査を実施した日付です。
- Operator: 機械を操作する人の名前です。
- Inspector: 部品を測定した人の名前です。
- Gauge: 変数の評価に使う測定器または工具です。例:ノギス、マイクロメーター。
- Check Rule 1: 1 point > K Stdev from center line: 検定1は、他から大きく外れているサブグループを特定するために不可欠であり、管理外れの状況を検出するための広く認められたツールです。感度を高め、工程のより小さな変化を検出するには、検定2を検定1と併用して、管理図の有効性を高めることができます。
- Check Rule 2: K points in a row on same side of center line: 検定2は、工程の中心位置またはばらつきの変化を検出します。工程の小さな変化を監視する場合、検定2を検定1と併用することで、管理図の感度を高められます。
- Check Rule 3: K points in a row, all increasing or all decreasing: 検定3は、工程内の傾向を特定するためのものです。この検定は特に、値が一貫して増加または減少する連続したデータ点の長い列を探し、工程の挙動の背後にある傾向の可能性を示します。
- Check Rule 4: K points in a row, alternating up and down: 検定4は、工程内の系統的な変動を特定するためのものです。理想的には、工程の変動のパターンはランダムであるべきです。しかし、点が検定4に不合格となった場合、変動がランダムではなく、予測可能なパターンに従っている可能性があります。
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): 検定5は、工程の小さな変化を検出します。
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):検定6は、工程の小さな変化を検出します。
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):検定7は、管理が良好である証拠と誤って解釈されかねない変動のパターンを特定します。この検定は、管理限界が広すぎる状態を検出します。これは多くの場合、層別されたデータが原因です。層別されたデータは、各サブグループ内に系統的な変動要因がある場合に生じ、管理限界が本来より広く見える原因となります。
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):検定8は、混合パターンを検出します。混合パターンでは、点が中心線から離れる傾向があり、代わりに管理限界の近くに並びます。
よくある質問
サブグループ間/サブグループ内工程能力シックスパックとは何ですか?
ロール間、バッチ間、シフト間の変化など、サブグループ間の変動が大きい場合に、工程が安定していて能力があるかどうかを確認する要約ツールです。工程が管理状態にあるか、データが正規分布に従っているように見えるか、そして工程が規格限界とどう比較されるかを、Cp、Cpk、Pp、Ppkなどの指数とともに示します。
サブグループ間/サブグループ内工程能力シックスパックはどのような場合に使用しますか?
サブグループがロール、バッチ、シフト、機械、ロット、工具のセットアップなどの工程の自然な単位であり、機械のリセット、作業者の交代、原材料の違い、シフトの変化などによるサブグループ間の著しい変動がある場合に使用します。本格的な工程能力調査の前に、安定性、正規性、中心位置、ばらつきをすばやく視覚的に確認できます。
サブグループ間/サブグループ内工程能力シックスパックには、どれくらいのデータが必要ですか?
連続的な測定データを使用し、短時間のうちに類似の条件で抽出した合理的なサブグループで、理想的には合計約100個の観測値を用意します。サブグループサイズを一定にし、サブグループ内変動とサブグループ間変動の両方を計算できるよう、各サブグループに少なくとも2つの観測値を含めてください。規格限界は少なくとも1つ入力する必要があります。
サブグループ間/サブグループ内工程能力シックスパックを使用すべきでないのはどのような場合ですか?
計数値データの場合(この場合は二項分布の工程能力またはポアソン分布の工程能力が適用されます)や、サブグループの観測値が1つだけの場合は使用しないでください。データが非正規で正規化できない場合は、非正規工程能力シックスパックまたは非正規工程能力を使用してください。工程が不安定な場合は、工程能力の結果が有効にならないため、まず管理図を使って改善してください。