
交差Gage R&R(Crossed GRR)
交差Gage R&Rは、すべての測定者が同じゲージですべての部品を繰り返し測定する測定システムを評価します。工程の範囲にわたる部品を少なくとも10個、代表的な測定者を少なくとも3人、部品あたり少なくとも2回の測定を、ランダムな順序で使用します。測定者と部品の交互作用も推定するANOVA法、またはXbar-R法を選択します。結果には%Study Variationと%Toleranceが含まれます。
最終レビュー
重要なポイント
交差Gage R&R調査は、すべての測定者が同じゲージで全部品を複数回測定する場合の測定システムの変動を評価し、繰返し性、再現性、部品間変動を分離します。
このページの内容
Crossed GRRとは
交差Gage R&R(Crossed GR&R、繰返し性と再現性)は、同じ測定器(ゲージまたはゲージとも呼ばれます)を用いて異なる測定者が行った測定値の変動を評価するための統計的手法です。「交差」とは、各測定者が同じ部品をすべて測定する、つまり測定者と部品のすべての組み合わせが調査に含まれることを指し、各測定者が異なる部品の組を測定する(枝分かれ型計画)のとは対照的です。
Crossed GRRを使用する場面
交差Gage R&R(繰返し性と再現性)調査は、測定システムの一貫性と正確さを評価するために、製造や品質管理の場で一般的に使用されます。具体的には、複数の測定者がそれぞれ、同じゲージで同じ部品を複数回測定する場合に使用されます。
交差Gage R&R調査を使用することが考えられる状況は次のとおりです。
- 新しい測定システム:新しい測定システムを導入する場合、交差Gage R&R調査は、その性能を評価し、測定誤差の潜在的な原因を特定するのに役立ちます。
- 測定プロセスの変更:新しいゲージや測定器の使用など、測定プロセスに変更を加えた場合、交差Gage R&R調査は、その変更が測定システムを改善したのか悪化させたのかを判断するのに役立ちます。
- 継続的な品質管理:測定システムの正確さと一貫性を長期にわたって確保する必要がある場合、交差Gage R&R調査は、性能を監視し、発生しうる問題を特定するのに役立ちます。
全体として、交差Gage R&R調査は、測定システムにおける変動の原因を特定し、製造や品質管理の工程全体の品質を向上させるための有用なツールになり得ます。
Crossed GRRを正しく使用するためのガイドライン
- 結果に影響しないよう、部品はランダムな順序で測定してください。
- 十分な調査のため、少なくとも10個の部品を使用してください。工程変動をより良く推定するには、さらに多く使用することを検討してください。
- 実際の、または想定される工程変動の範囲を代表する部品を選んでください。
- 測定者と部品の因子は、交差しており、かつ変量でなければなりません。
- 繰返し性を推定するため、測定者は各部品を少なくとも2回測定する必要があります。
- 十分な調査のため、少なくとも3人の測定者を使用し、その測定システムを使用するすべての測定者を代表していることを確認してください。
代替手法:Crossed GRRを使用すべきでない場合
- 枝分かれ型(ネスト)データがある場合、測定システムを解析する適切な方法はNested Gage R&R Studyです。
- 計画が不釣り合いな場合や追加の因子がある場合は、測定システムを解析する適切な方法はExpanded Gage R&R Studyです。
Crossed GRRの例
あるエンジニアが、工程変動の想定される範囲を代表する部品を10個選びます。3人の測定者が10個の部品を、部品あたり3回、ランダムな順序で測定します。エンジニアは、測定システムに起因しうる測定のばらつきを評価するため、交差Gage R&R調査を実施します。彼女は次の手順で行いました。
- 彼女は丸一日作業して、必要なデータを収集しました。
- 次に、彼女は次のサイトでデータを分析します:https://statsai.zometric.com/
- ツール内で、彼女はデータを入力します。また、study variationを6、lslを-2.16、uslを2.26、alphaを0.05と入力します。
- 上記のツールを使用すると、彼女は次のような出力を得ます。
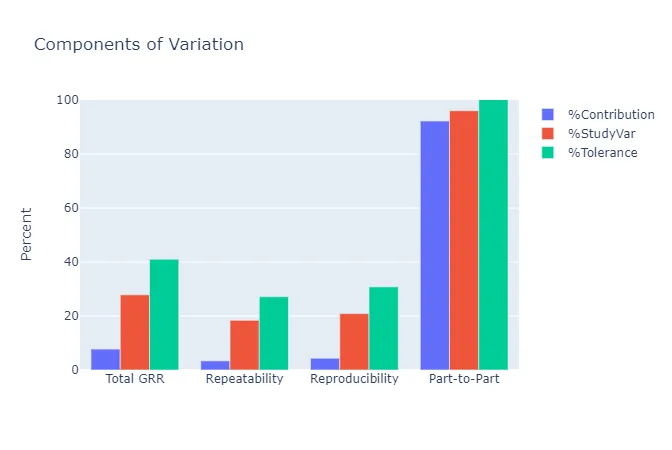
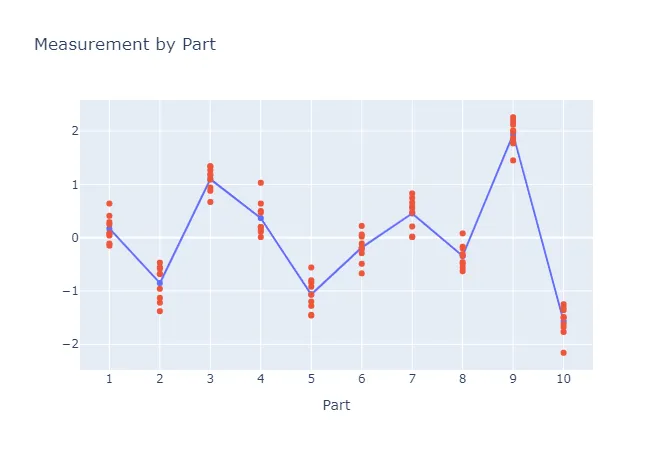
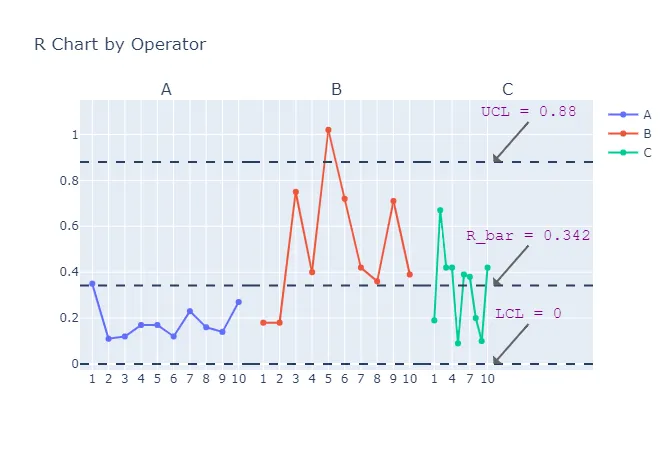
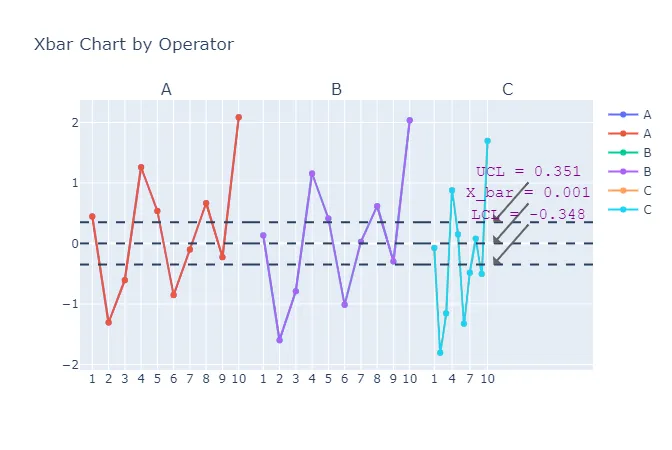
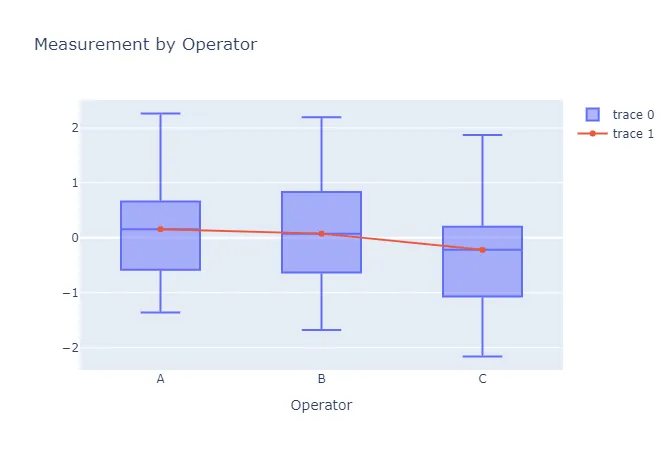
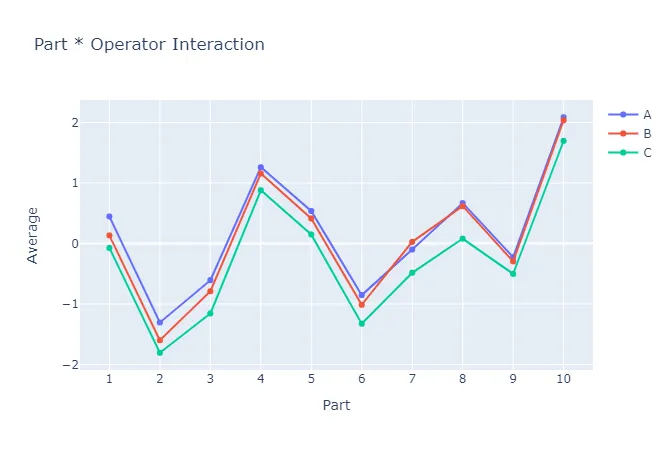
Crossed GRRの実行方法
手順は次のとおりです。
- まず、Zometric Statistical Softwareにログインします:https://statsai.zometric.com/
- ホーム画面のMeasurement System Analysisの下にCrossed GRRがあります。
- 次に Crossed GRR をクリックしてダッシュボードを開きます。
- 次に、データを手動で入力するか、Excelシートからデータ全体をコピー(Ctrl+C)してここに貼り付けます(Ctrl+V)。
- 次に、study variation、lsl、usl、alphaの値を入力します。
- 最後に、ページ下部のcalculateをクリックすると、目的の結果が得られます。
Crossed GRRのダッシュボードでは、画面が2つの部分に分かれています。
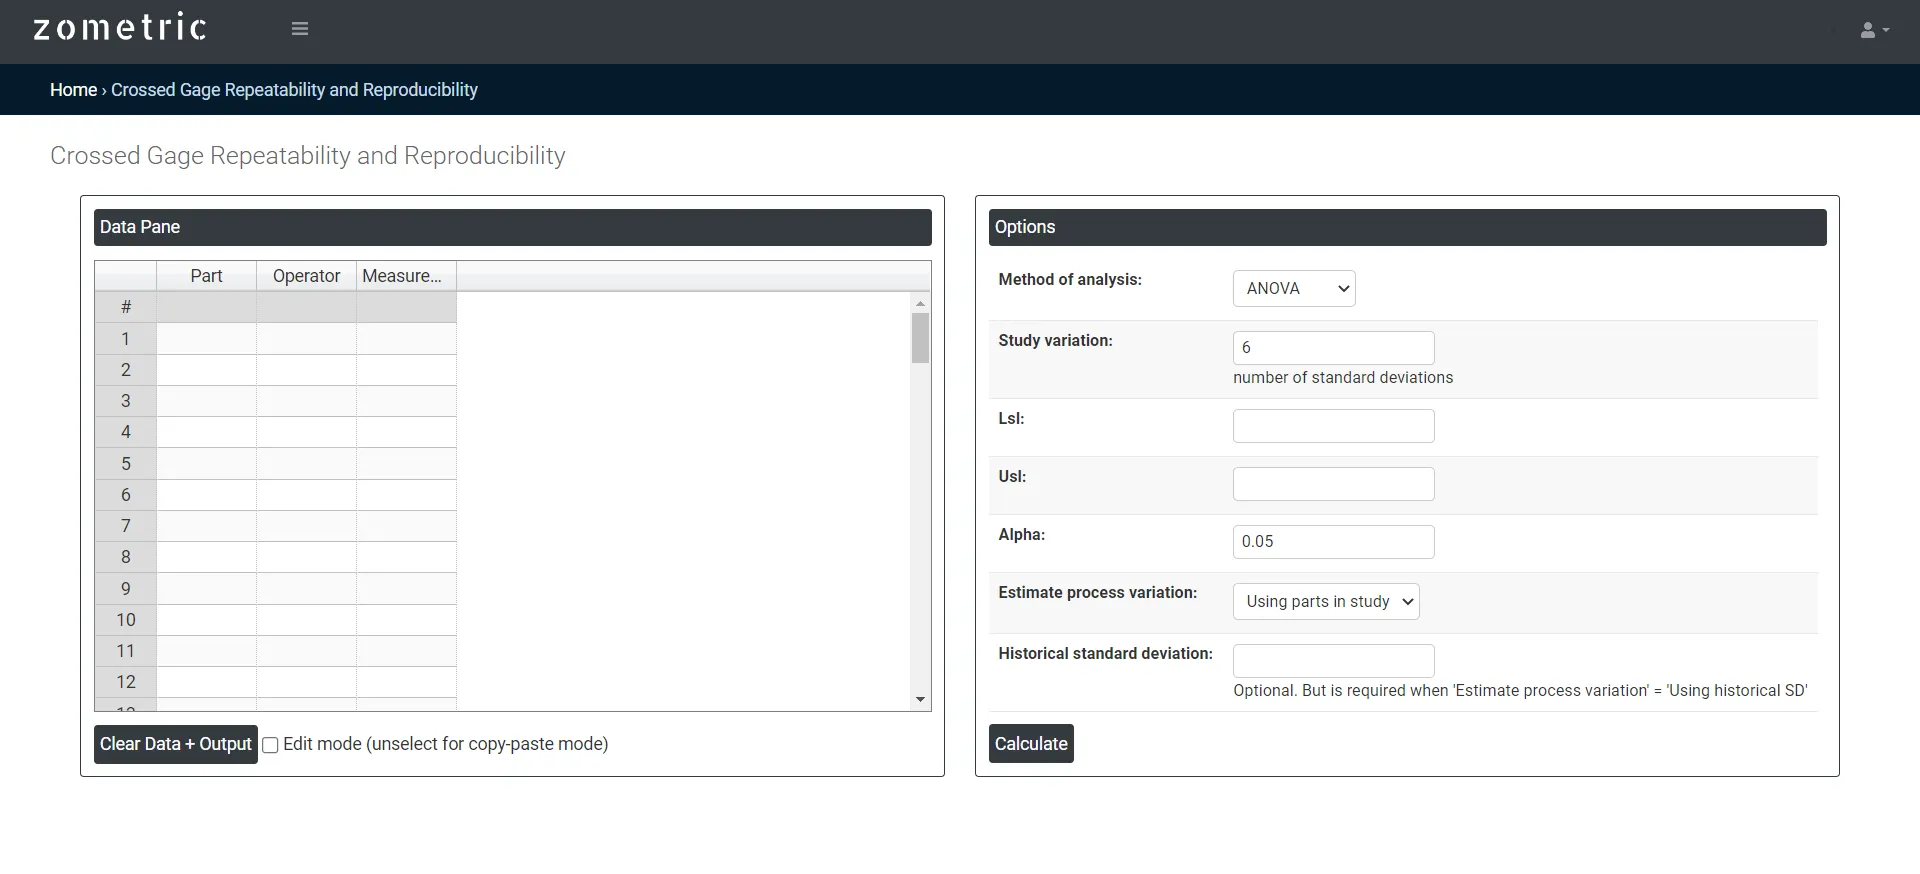
左側にはデータペイン(Data Pane)があります。Data Paneでは、各行が1つのサブグループになります。データは手動で入力するか、Excelシートからデータ全体をコピー(Ctrl+C)してここに貼り付ける(Ctrl+V)ことができます。
右側には、次のような多くのオプションがあります。
- Method of Analysis:
- ANOVA: 交差GR&R調査では、複数の測定者が同じゲージで同じ部品を何度も測定します。こうして収集した測定データをANOVAで解析し、測定システムにおける変動の原因を特定します。原因には、繰返し性(同じ測定者が同じ部品を測定した値の変動)、再現性(測定者間の変動)、測定者と部品の交互作用(ある測定者が一部の部品を他の測定者とは異なるように測定すること)が含まれます。Xbar and R: Xbar-R法は、交差Gage R&R(繰返し性と再現性)調査の結果を解析するために一般的に使われる手法です。この方法では、繰返し性は各測定者が各部品を繰り返し測定した値の範囲の平均から、再現性は測定者ごとの平均の範囲から推定されます。ANOVAとは異なり、測定者と部品の交互作用は推定できません。
- Study Variation: 各変動要因のばらつきを表すために使用する標準偏差の数で、一般的には6です(古い文献では5.15が使われます)。各分散成分の標準偏差にこの値を掛けたものがその要因のstudy variationとなり、%Study Variationと%Toleranceの計算に使用されます。
- Lsl: LSLは下限規格値(Lower Specification Limit)の略で、工程や製品における品質特性の許容される最小値を表します。交差Gage R&R(繰返し性と再現性)調査の文脈では、LSLは評価対象の測定特性の下限規格値を指します。
- Usl: 交差Gage R&R調査では、USLは測定特性の上限規格値です。LSLとあわせて公差(USL − LSL)を定義し、測定システムの変動をこれと比較することで%Toleranceが得られます。
- Alpha: 交差GR&R解析では、alphaは通常0.05または0.01に設定されます。これは、帰無仮説が真であると仮定したときに、得られたデータまたはそれより極端なデータが観測される確率が、それぞれ5%または1%未満であれば、帰無仮説を棄却することを意味します。これはしばしば有意水準と呼ばれます。
- Process Variation: 工程変動を、調査に用いた部品から推定するか、入力した工程の過去の標準偏差から推定するかを選択します。調査に用いた部品が工程変動の全範囲を代表していない場合は、過去の標準偏差を使用してください。
よくある質問
交差Gage R&R調査とは何ですか?
交差Gage R&R(繰返し性と再現性)調査は、同じ測定器を用いて異なる測定者が行った測定値の変動を評価します。交差とは、各測定者が同じ部品をすべて測定する、つまり測定者と部品のすべての組み合わせが調査に含まれることを意味し、各測定者が異なる部品の組を測定する枝分かれ型計画とは異なります。
交差Gage R&Rには、部品と測定者がそれぞれいくつ必要ですか?
実際の、または想定される工程変動の範囲を代表する部品を少なくとも10個、測定システムを使用するすべての人を代表する測定者を少なくとも3人使用してください。繰返し性を推定するため、各測定者は各部品を少なくとも2回測定する必要があり、部品はランダムな順序で測定してください。
ANOVA法とXbar-R法の違いは何ですか?
どちらも同じ交差調査を解析します。ANOVAは、繰返し性、再現性、そして測定者と部品の交互作用(ある測定者が一部の部品を他の測定者とは異なるように測定すること)を分離します。Xbar-R法は、繰返し性を各測定者が各部品を繰り返し測定した値の範囲の平均から、再現性を測定者ごとの平均の範囲から推定しますが、交互作用は推定できません。
代わりにネスト型やExpandedのGage R&Rを使用すべきなのはどのような場合ですか?
交差調査では、測定者と部品の因子が交差しており、かつ変量である必要があります。各測定者が異なる部品の組を測定する枝分かれ型データの場合は、Nested Gage R&R Studyを使用してください。計画が不釣り合いな場合や追加の因子を含む場合は、測定システムの解析にExpanded Gage R&R Studyを使用してください。