
機械能力(Machine Capability)
機械能力調査は、1台の機械に固有の精度を切り分けて評価します。設定、材料ロット、作業者、その他の条件を一切変えずに、連続する125〜150個の部品を1つのサブグループとして収集し、LSL、USL、Kを入力します。ツールはISO 22514-3: 2020およびIS 10645 (Part 3): 2022に従ってPmとPmkを報告し、オプションでヒストグラム、正規確率プロット、I管理図、MR管理図を表示します。
最終レビュー
重要なポイント
機械能力(PmとPmk、CmとCmkとも呼ばれる)は、1台の機械が規格限界内で一貫して生産できるかどうかを調べる短期の調査で、条件を変えずに連続する125〜150個の部品を使用します。
このページの内容
機械能力とは
機械能力は、機械の実際の品質を規格に対して評価するもので、国際規格 ISO 22514-3: 2020 やその整合規格である IS 10645 (Part 3): 2022 ではPmおよびPmkと略記されます。一般にはCmおよびCmkとも略記され、「C」はcapability(能力)、「m」はMachine(機械)を表します。
機械能力は、特性値で示される特定の性能基準を機械が満たす能力を反映します。機械能力調査を行うと、特殊原因がないことを前提とし、共通原因を最小限に抑えた状態で、工程の短期的な分析が得られます。この調査は、管理された条件下で機械の性能を評価し、品質基準と性能基準を一貫して満たしていることを確認するために不可欠です。こうした調査を通じて、製造業者は改善すべき領域を特定し、工程を強化し、高い生産性と製品品質の水準を維持できます。
Cm、CmkとPm、Pmkについての補足:
- 数学的には、Pm、PmkはCm、Cmkと同等です。
- 機械能力の計算において、Zometricは国際規格 IS 10645 (Part 3): 2022に従っており、この規格は ISO 22514-3: 2020と整合しています。
- この規格によると:
- 機械能力の推奨される略記は Pm と Pmkです。
- 一般に使われる Cm と Cmk という用語(オンラインで見られるもの)は推奨されません。
- 規格の該当箇所を参照し、Cm/Cmk ではなく Pm/Pmkを使用する理由を確認してください。
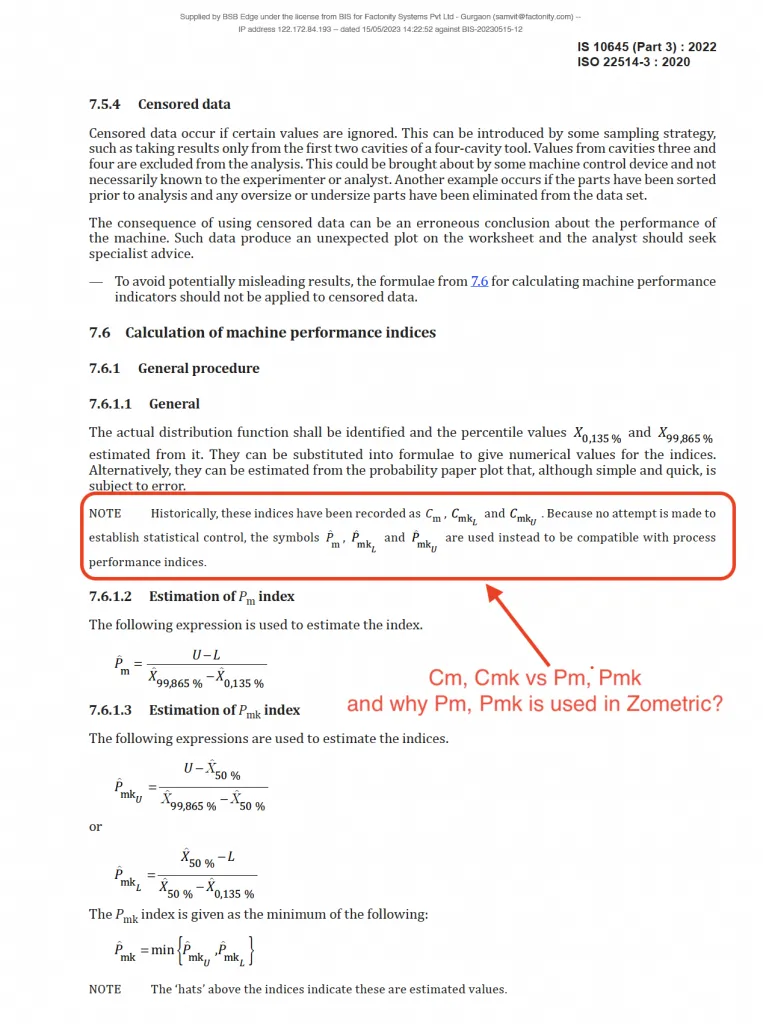
Cm、CmkとPm、Pmk
機械能力:サブグループデータか個別データか
- 機械能力のデータは、複数の合理的なサブグループとして 収集されない ため、Xbar-R管理図のように解析 すべきではありません。
- 代わりに、データは 1つのサブグループ として収集され、125〜150個の個別データ点で構成されます。
- 工程管理では、合理的なサブグループは通常次のようになります。
- 一度に5個の連続したサンプルを収集する。
- 次の5個のサンプルは、時間を空けて(例:30分または1時間後に)採取する。
- 機械能力の場合:
- 125〜150個のサンプルはすべて、1台の機械から連続して収集する必要があります。
- 変更なし:データ収集中は、機械の設定、材料ロット、作業者、その他の運転条件を変更してはなりません。
- この方法により、外部の影響を受けずに、機械に固有の精度を正確に評価できます。
機械能力を使用する場面
正規分布を用いた機械能力分析が一般的に使用されるのは、次のような場面です。
- 品質管理:機械能力分析は、あらかじめ定められた品質基準を満たす製品を生産する製造工程の能力を評価するために使用されます。製品の寸法や重量などの測定値の分布を目標とする規格と照らし合わせて分析することで、工程がその規格を一貫して満たす能力があるかどうかを判断できます。
- 工程改善:製造工程が目標とする規格内の製品を一貫して生産できないことが判明した場合、機械能力分析は改善すべき領域の特定に役立ちます。測定値の分布を分析し、ばらつきの要因を特定することで、工程変動を減らし、工程能力を高める対策を講じることができます。
- 公差の設定:機械能力分析は、製品規格に適切な公差限界を設定するのに役立ちます。工程の変動を理解することで、組織は品質要求と生産上の実現可能性のバランスがとれた、現実的で達成可能な公差を設定できます。
- シックスシグマプロジェクト:機械能力分析は、工程の品質と効率の向上を目指すシックスシグマプロジェクトの一環としてよく使用されます。改善領域の特定、工程性能の目標設定、工程改善の効果の測定に役立ちます。
- サプライヤー評価:機械能力分析は、さまざまなサプライヤーの能力を評価し比較するために使用できます。各サプライヤーの工程から得た測定値の分布を分析することで、組織は品質要求を一貫して満たす能力に基づいて、情報に基づいたサプライヤー選定を行えます。
機械能力を正しく使用するためのガイドライン
- 十分なサンプルサイズを使用する:機械の性能を代表的に評価できるよう、サンプルサイズを十分に大きくしてください。上記のとおり、1台の機械から連続する125〜150個を収集します。サンプルが小さいと、PmとPmkの推定値の精度が低くなります。
- データの正確性を確保する:正確で精密なデータを収集してください。測定誤差を最小限に抑えるため、校正済みの測定器を使用し、標準化された手順に従ってください。
- 通常の運転条件下で調査を行う:機械の典型的な性能を反映するよう、通常の運転条件下で工程能力調査を実施してください。結果を歪める可能性のある異常な条件は避けてください。
- ばらつきを最小限に抑える:機械の性能を切り分けるため、材料の変更、作業者による差、環境条件など、外部のばらつきの要因を管理し、最小限に抑えてください。
- まず短期の調査を行う:まず短期の調査から始めて、機械の能力の概要を把握してください。これにより、差し迫った問題を特定し、さらなる分析のためのベースラインを確立できます。
- 適切な工程能力指数を計算する:適切な統計的手法を用いて、PmやPmk(CmやCmkとも呼ばれる)などの工程能力指数を計算してください。これらの指数は、機械が規定の限界内で生産する能力を定量化するのに役立ちます。
- 規格と比較する:工程能力指数と性能指標を、機械の規格や業界標準と比較し、必要な基準を満たしているかどうかを判断してください。
- データを記録し分析する:工程能力調査で使用したすべてのデータ、条件、方法を詳細に記録してください。データを分析し、傾向、外れ値、改善すべき領域を特定してください。
- 定期的な監視と再評価:機械の性能を長期にわたって監視するため、定期的に工程能力調査を実施してください。これにより、対処が必要なドリフトや性能の変化を特定できます。
- 継続的改善を実施する:工程能力調査の結果を用いて、是正処置と継続的改善の取り組みを実施してください。特定された問題に対処し、機械の性能と信頼性を高めてください。
代替手法:機械能力を使用すべきでない場合
- シックスシグマ - 大きな変動、欠点、品質問題が見られる工程を扱う場合は、シックスシグマが適したアプローチになり得ます。シックスシグマの方法論を適用することで、問題の根本原因を特定して対処し、欠点を減らして工程性能全体を向上させることができます。
- 工程能力分析:機械、材料、方法、作業者によるすべての変動を含め、工程性能全体を評価する必要がある場合に使用します。個々の機械ではなく、生産工程全体を評価する場合に役立ちます。
- 統計的工程管理(SPC):管理図による工程の継続的な監視と管理が必要な場合はSPCを導入します。SPCは工程の変動を特定して管理するのに役立ち、長期にわたって一貫した品質を確保します。
- 実験計画法(DoE)- 物理的な実験が必要な場合(例:新しい材料や試作品の性能試験)、DOEはパラメーター空間を効率的に探索し、必要な実験の回数を減らすのに役立ちます。網羅的な試験と比べて、時間と資源を節約できます。
機械能力の例
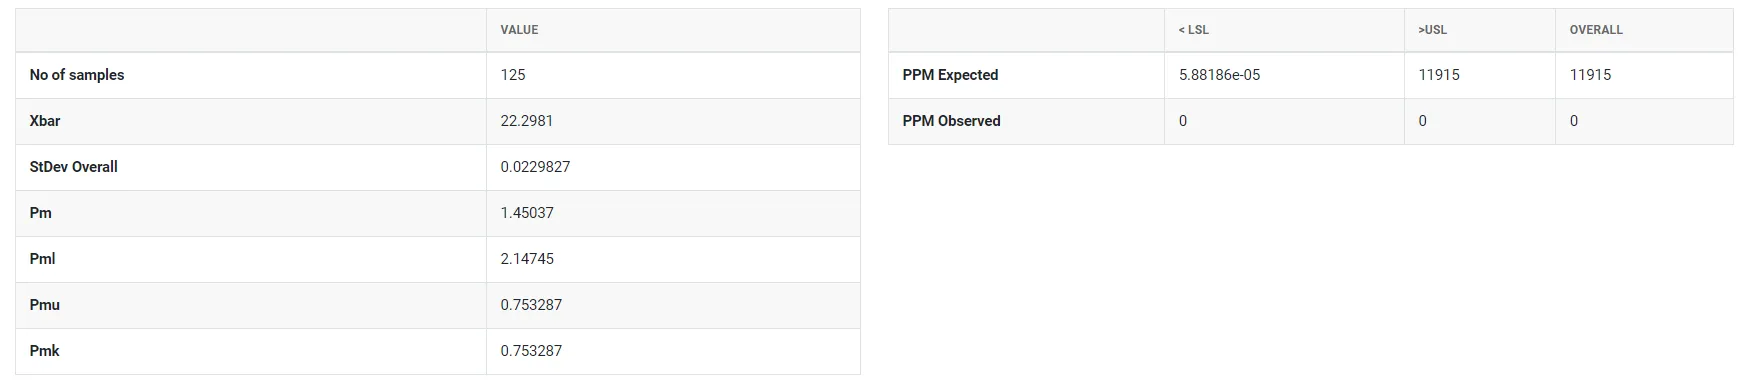
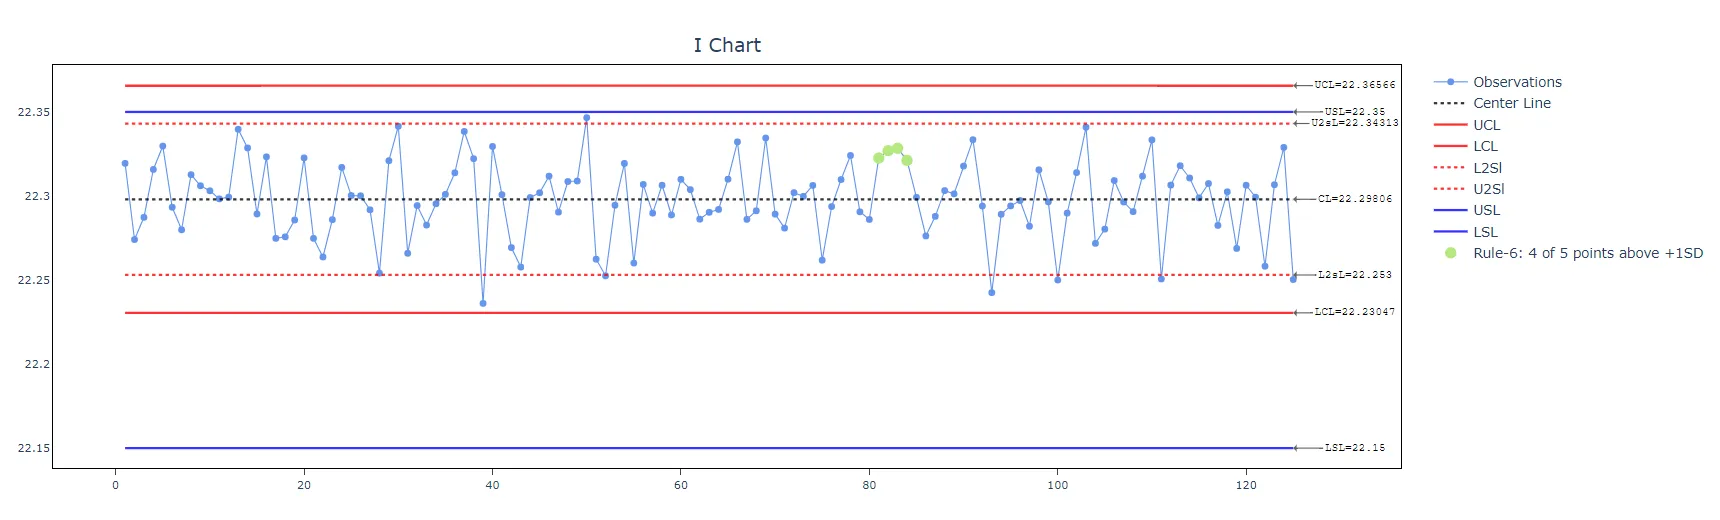
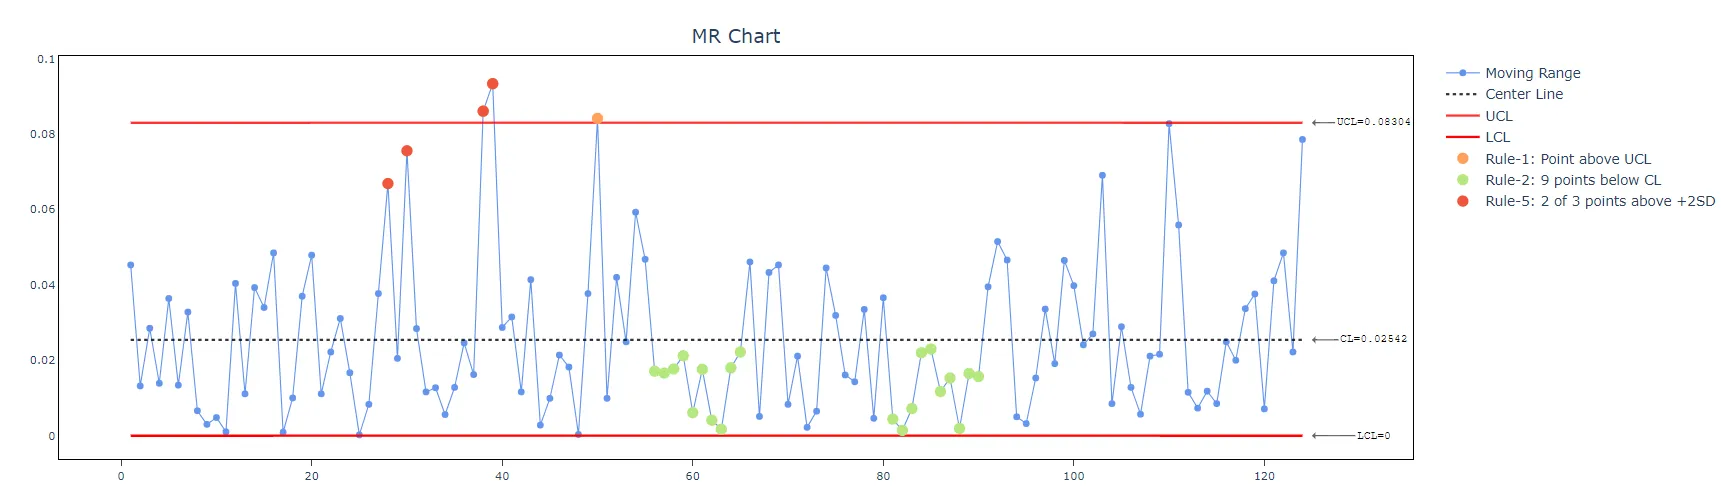
ある自動車部品メーカーが、OEM顧客向けの重要部品を開発しています。品質を確保するため、エンジニアはボール盤がある部品の規格を満たせるかどうかを確認します。この部品の規格限界は、下限規格値(LSL)22.15、上限規格値(USL)22.35に設定されています。エンジニアは機械から125個のサンプルを収集し、寸法を測定します。これらの測定値を用いて機械能力調査を行い、ボール盤が規定の限界内の部品を一貫して生産しているかどうかを判断します。手順は次のとおりです。
- 必要なデータを収集しました。
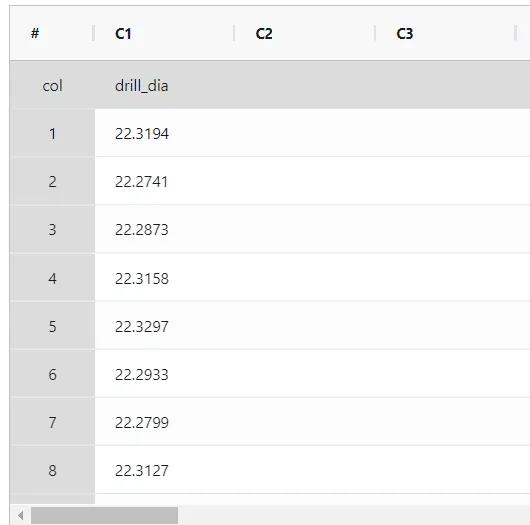
2. 次に、Zometric Statistical Software(https://statsai.zometric.com/)でデータを分析します。
3. 機械能力は、Statistical module> Graphical analysis>Machine Capabilityから選択します。
4. ツール内で、データとその他の入力を次のように入力します。
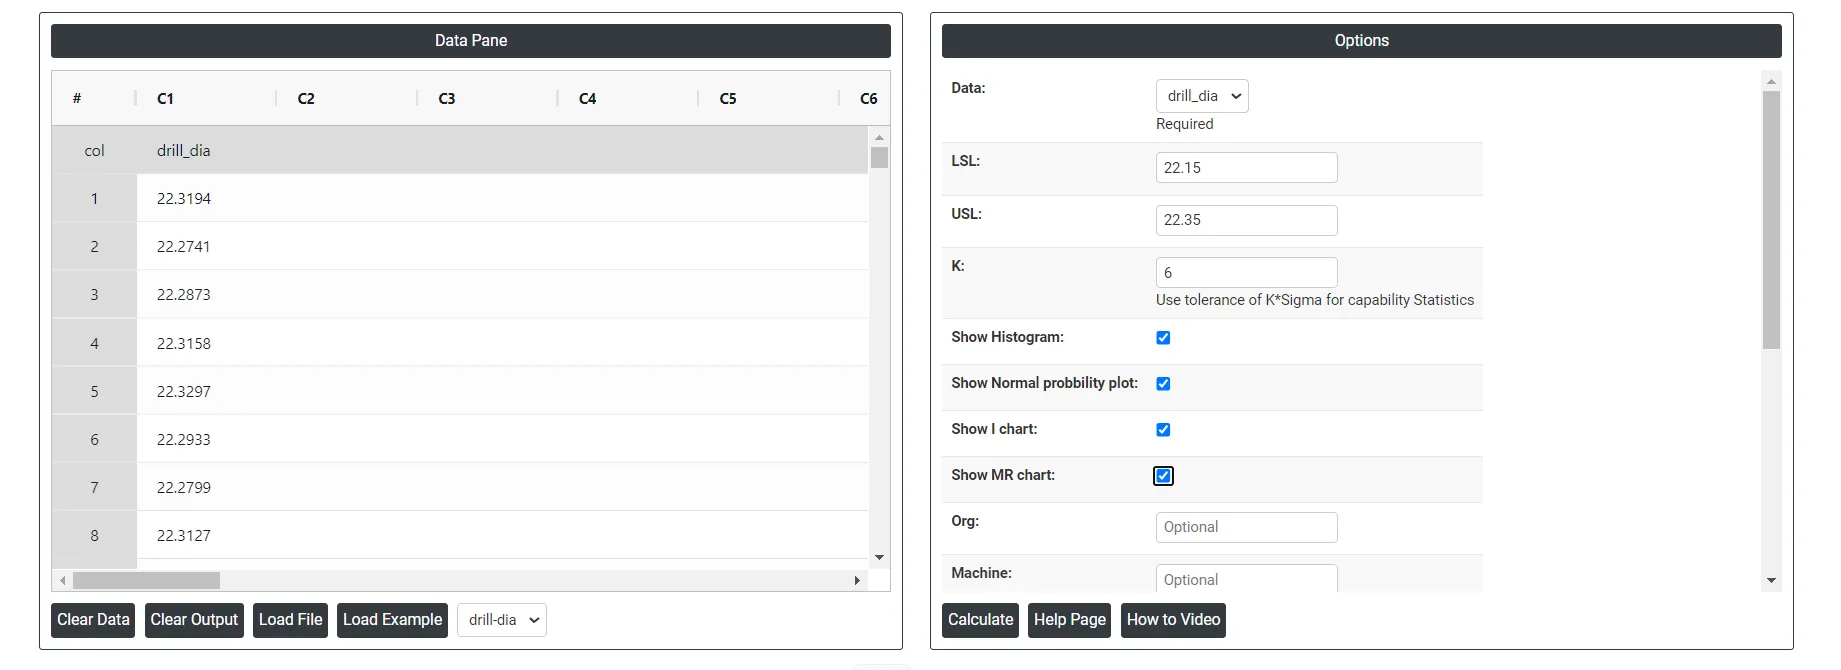
5. 上記のツールを使用すると、次のような出力が得られます。
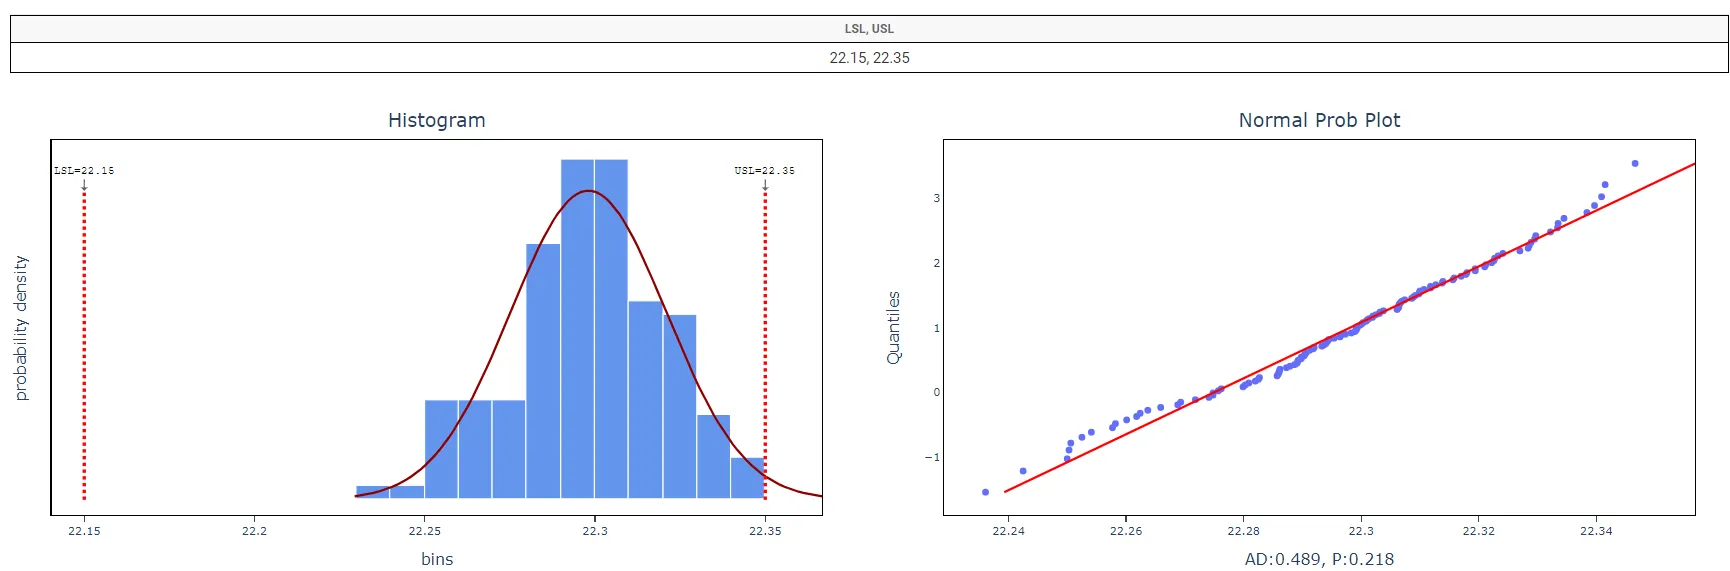
機械能力の実行方法
手順は次のとおりです。
- まず、Zometric Statistical Software にログインします:https://statsai.zometric.com/
- ホーム画面でStatistical Tool> Graphical analysis >Machine Capabilityを選択します。
- 次に Machine Capability をクリックしてダッシュボードを開きます。
- 次に、データを手動で入力するか、Excelシートからデータ全体をコピー(Ctrl+C)してここに貼り付けます(Ctrl+V)。
- 次に、lsl、usl、Kの値を入力します。
- 最後に、ページ下部のcalculateをクリックすると、目的の結果が得られます。
機械能力のダッシュボードでは、画面が2つの部分に分かれています。
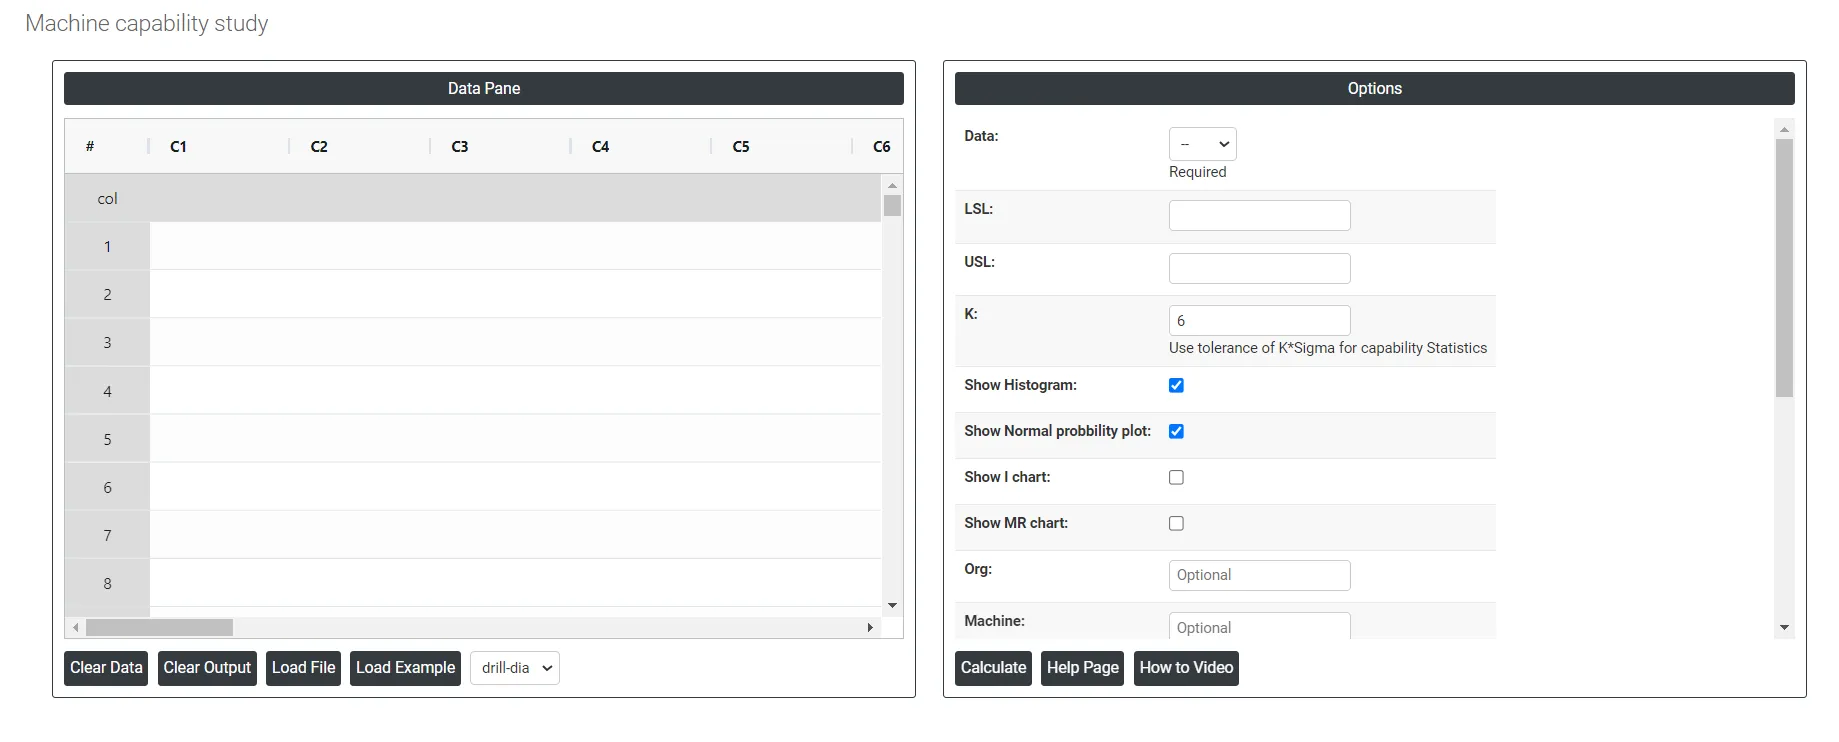
左側にはデータペイン(Data Pane)があります。Data Paneでは、各行が1つのサブグループになります。データは手動で入力するか、Excelシートからデータ全体をコピー(Ctrl+C)してここに貼り付ける(Ctrl+V)ことができます。
Load example: サンプルデータが読み込まれます。
Load File: Excelのデータを直接読み込むために使用します。
右側には、次のような多くのオプションがあります。
- Lsl: 機械能力におけるLSLは下限規格値(Lower Specification Limit)を指します。特定のパラメーターや特性に対して設定された下側の境界、つまりしきい値です。機械能力分析では、LSLを用いて、機械が目標とする範囲や規格内の出力を生産する能力があるかどうかを判断します。
- Usl: 機械能力におけるUSLは上限規格値(Upper Specification Limit)を指します。特定のパラメーターや特性に対して設定された上側の境界、つまりしきい値を表します。機械能力分析では、USLを用いて、機械が目標とする範囲や規格内の出力を生産する能力があるかどうかを評価します。
- K: 工程能力統計量の公差乗数です。工程の広がりはK × sigmaとして扱われます。既定値は6で、標準的な6シグマの慣例です。
- Show Histogram: 生産している部品の測定値の分布を視覚化し、データが平均の周りにどのように広がっているかを示します。機械の出力が規定の限界に適合しているかどうかの評価に役立ち、正規分布からの逸脱を特定します。
- Show Normal probability plot: 測定値の分布が正規分布に従うかどうかを評価します。これは、機械の性能が工程能力分析で用いる統計的仮定と整合しているかどうかを判断するうえで極めて重要です。
- Show I chart: 個々の測定値を時系列で監視し、変動と傾向を検出します。この管理図は、機械が安定しており、規定の限界内で一貫して稼働していることの確認に役立ちます。
- Show MR chart: 連続する測定値間のばらつきを分析し、機械の性能の一貫性を評価します。工程の変動と安定性についての知見を与えることで、I管理図を補完します。
- Org: 機械能力調査を実施する会社または施設の名前。例:ABC Manufacturing Co.
- Machine: 工程能力調査で評価する特定の設備または機械。例:ボール盤、鍛造機。
- Part: 機械で製造する部品または製品。例:自動車部品、ピストンリング。
- Variable: 測定する部品の特定の特性または寸法。例:直径、長さ、幅。
- Unit of Measure: 測定する変数を定量化するために使用する単位。例:ミリメートル(mm)、インチ(in)。
- Study date: 機械能力調査を実施した日付。
- Operator: 機械を操作した人の名前。
- Inspector: 部品を測定した人の名前。
- Gauge: 変数の評価に使用する測定器または道具。例:ノギス、マイクロメーター。
- Download as Excel: 結果をExcel形式で出力します。Excel形式は簡単に編集でき、load fileオプションを使って計算用に再読み込みできます。
よくある質問
機械能力とは何ですか?
機械能力は、機械の実際の品質を規格に対して評価するものです。管理された条件下で機械を対象に行う短期の調査であり、特殊原因がないことを前提とし、共通原因を最小限に抑えて、機械が品質基準と性能基準を一貫して満たしていることを確認し、改善すべき領域を見つけます。
Cm、CmkとPm、Pmkの違いは何ですか?
数学的には、PmとPmkはCmとCmkと同等です。国際規格ISO 22514-3: 2020とその整合規格であるIS 10645 (Part 3): 2022は、PmとPmkという略記を推奨し、一般に使われるCmとCmkは推奨していません。Zometric Statistical Softwareの機械能力はIS 10645 (Part 3): 2022に従っています。
機械能力調査のデータはどのように収集すればよいですか?
データは、Xbar-R管理図のような合理的なサブグループではなく、125〜150個の個別の点からなる1つのサブグループとして収集します。外部の影響を受けずに機械に固有の精度を評価できるよう、すべてのサンプルを1台の機械から連続して採取し、機械の設定、材料ロット、作業者、その他の運転条件を一切変更しないようにします。
機械能力と工程能力の違いは何ですか?
機械能力は、材料、作業者、環境による変動を管理した短期の調査で、1台の機械の性能を切り分けて評価します。工程能力分析は、機械、材料、方法、作業者による変動を含めた工程性能全体を評価するもので、個々の機械ではなく生産工程全体の評価に使用されます。