
能力六合一图(组间/组内)
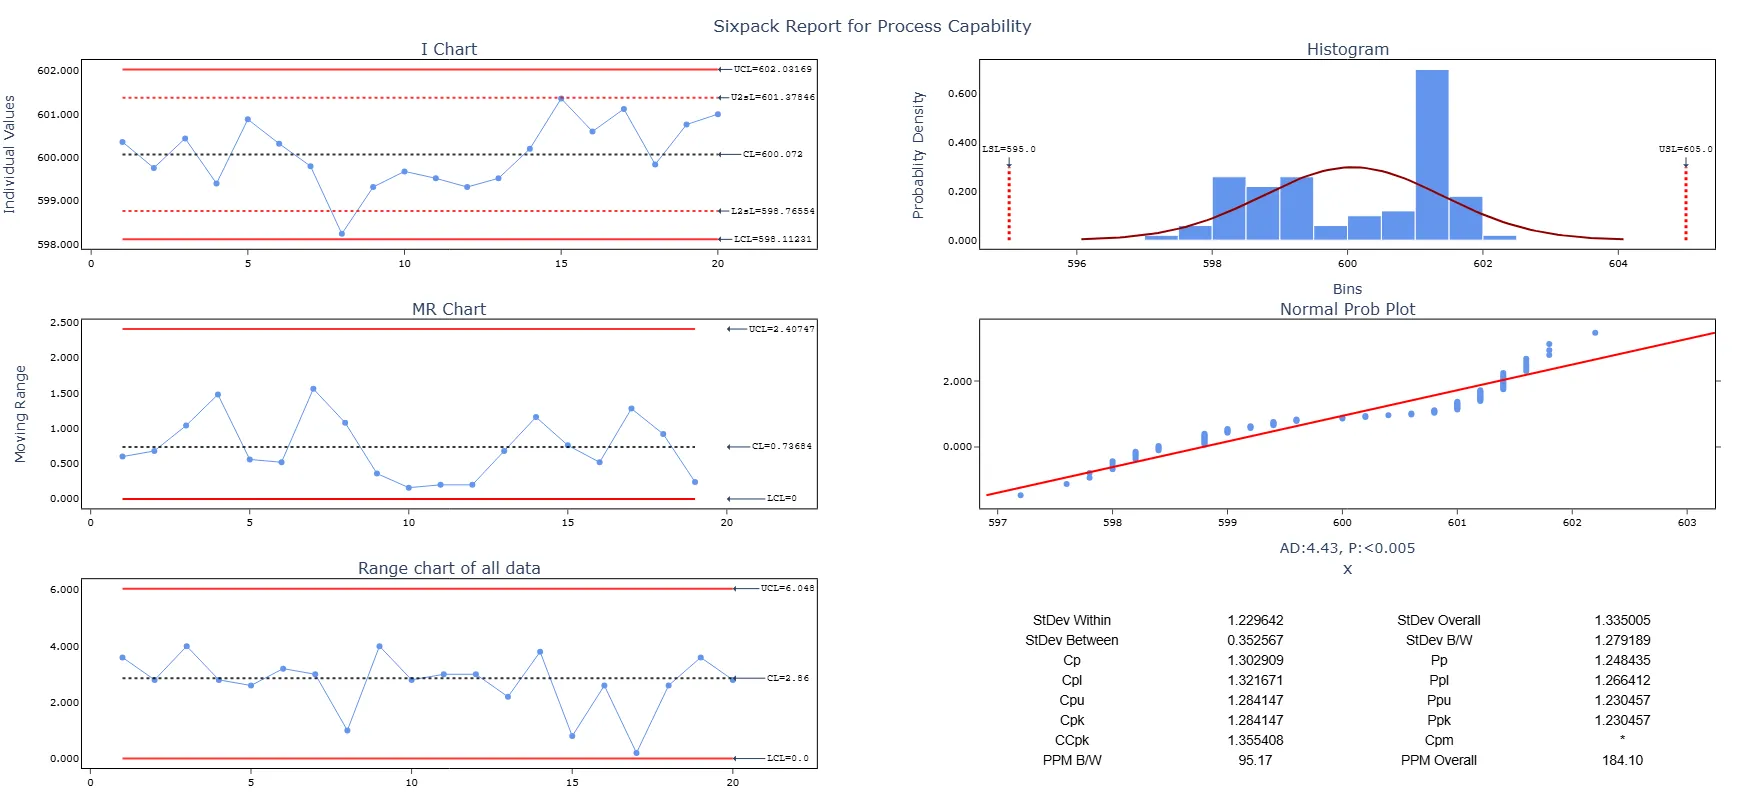
组间/组内能力六合一图是一种汇总工具,可帮助您在子组之间变异较大(如卷与卷、批与批或班次与班次的变化)时,检查过程是否稳定且有能力。它显示过程是否受控、数据是否呈正态,以及过程相对于规格限的表现。
最后审阅
核心要点
组间/组内能力六合一图是一种汇总工具,用于在子组之间变异较大(如卷与卷、批与批或班次与班次的变化)时,检查过程是否稳定且有能力。
本页内容
什么是能力六合一图(组间/组内)
组间/组内能力六合一图是一种汇总工具,可帮助您在子组之间变异较大(如卷与卷、批与批或班次与班次的变化)时,检查过程是否稳定且有能力。它显示过程是否受控、数据是否呈正态,以及过程相对于规格限的表现。
该分析给出关键的能力指数,如 Cp、Cpk、Pp 和 Ppk,并帮助您判断过程是否居中并满足要求。
要运行此分析,必须至少输入一个规格限。
何时使用能力六合一图(组间/组内)
当需要对过程行为和能力做快速、直观的评估,尤其是组间变异显著的情形时,使用能力六合一图(组间/组内)。该工具有助于确认能力分析所需的主要假设,并提供主要的能力指数。
在以下情形使用此六合一图:
- 子组代表自然的过程单元,如卷、批、班次、机器、批次或工具设置。
- 子组之间存在明显变异,通常由机器重置、操作员更换、原材料差异或班次变化引起。
- 需要在正态假设下快速评估关键能力指数(Cp、Cpk、Pp、Ppk)。
- 希望在进行完整的能力研究之前验证假设,包括:
• 过程稳定性与受控状态
• 数据的正态性
• 过程居中情况
• 过程离散程度与规格限的比较 - 如需更完整的能力指标,请使用组间/组内过程能力。
- 如果数据为非正态,并希望检查非正态能力分析的假设,请使用能力六合一图(非正态)。
正确使用能力六合一图(组间/组内)的指南
- 使用连续测量数据;计数型数据需要采用其他能力方法。
- 收集足够的数据,最好总共约 100 个观测值,以获得可靠的能力估计。
- 通过在短时间内对相似条件下生产的产品抽样,形成合理子组。
- 保持子组大小一致,因为大小不均会限制组间变异的估计。
- 确保每个子组至少有两个观测值,以便计算组内和组间变异。
- 在解释能力结果之前,确认过程稳定且受控。
- 验证数据服从正态分布,或应用变换,以支持准确的能力指数。
替代方法:何时不宜使用能力六合一图(组间/组内)
- 数据为计数型(缺陷数 / 不合格品数)→ 请改用二项分布能力分析或泊松分布能力分析。
- 子组只有一个观测值 → 无法分离组间变异和组内变异。
- 数据为非正态且无法正态化 → 请使用能力六合一图(非正态)或非正态能力分析。
- 过程不稳定或失控 → 先用控制图修正过程;否则能力结果无效。
- 子组不合理(样本在不同条件下收集)→ 请使用不依赖子组结构的能力方法。
- 可用数据不足 → 没有足够的子组和观测值,六合一图无法提供可靠的估计。
能力六合一图(组间/组内)示例
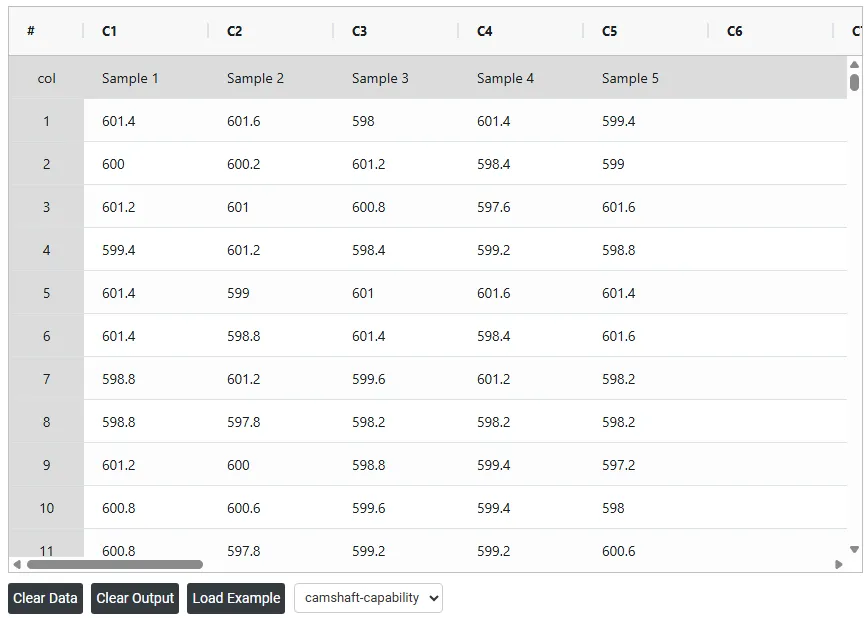
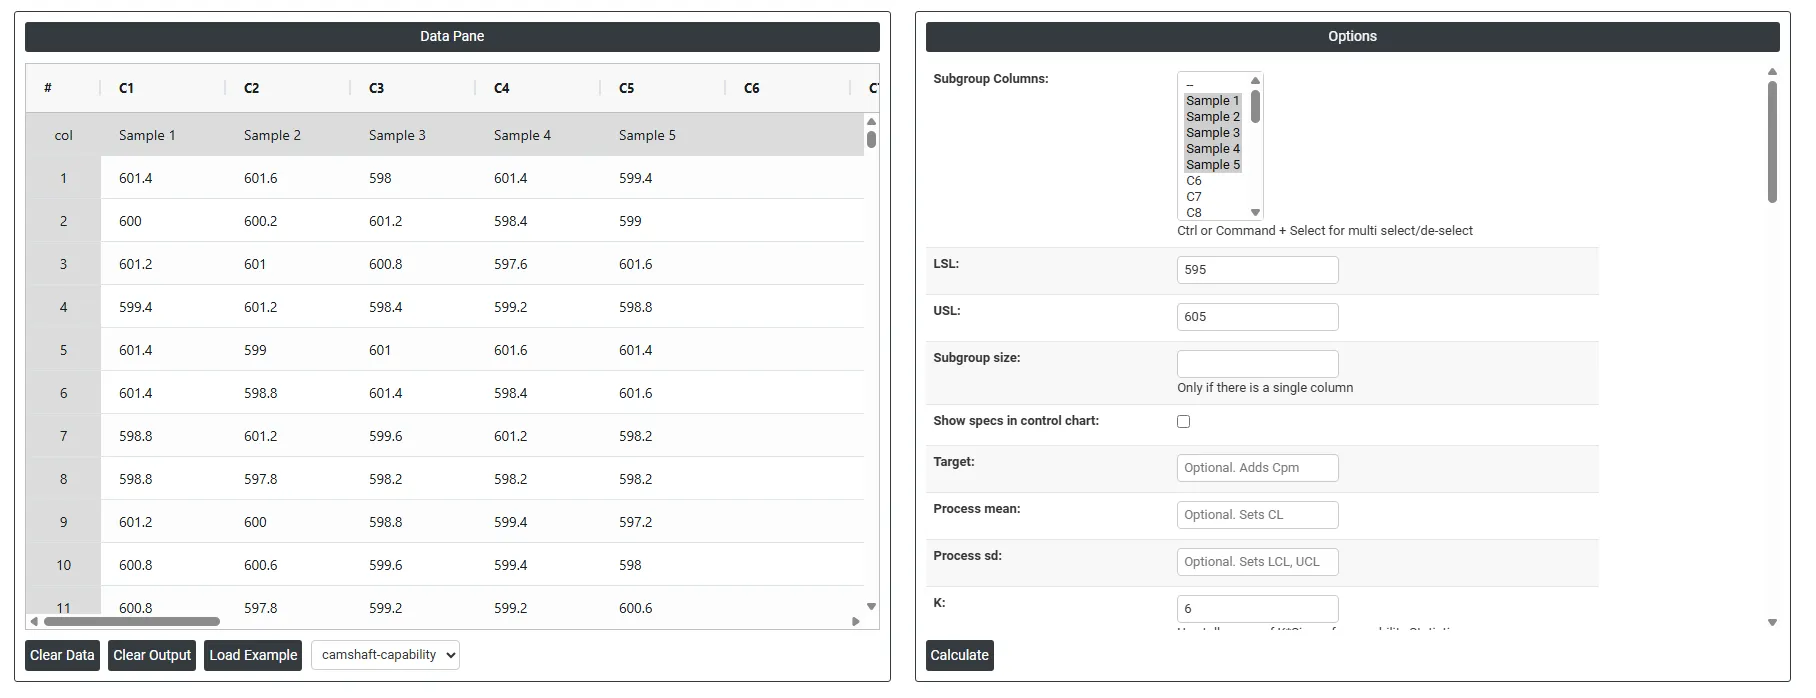
一家汽车零部件工厂的质量工程师监测凸轮轴的长度。工程师从其中一台机器上每 30 分钟收集一个大小为 5 的子组数据。他希望了解该制造过程满足客户规格 LSL = 595、目标值 = 600、USL = 605 的能力如何。步骤如下:
- 收集所需数据。
- 现在,在 Zometric Statistical Software 中分析数据,网址为 https://statsai.zometric.com/。
- 要找到 能力六合一图(组间/组内),请选择 Statistical module>Process Capability>Capability Six Pack(Between/Within)。
- 在工具中,输入数据及其他参数如下:
- 使用上述工具后,得到的输出如下:

如何进行能力六合一图(组间/组内)
操作步骤如下:
- 登录 Zometric Statistical Software,网址为 https://statsai.zometric.com/
- 在首页选择 Statistical Tool> Process Capability >Capability Six Pack (Between/Within)。
- 点击 Capability Six Pack (Between/Within),进入工具界面。
- 接下来,手动更新数据,或从 Excel 表格中完整复制(Ctrl+C)数据并粘贴(Ctrl+V)到此处。
- 接下来,填写所需的详细信息,如 lsl、usl、target、K 等。
- 最后,点击页面底部的 calculate,即可得到所需结果。
在能力六合一图(组间/组内)的工具界面中,窗口分为两部分。
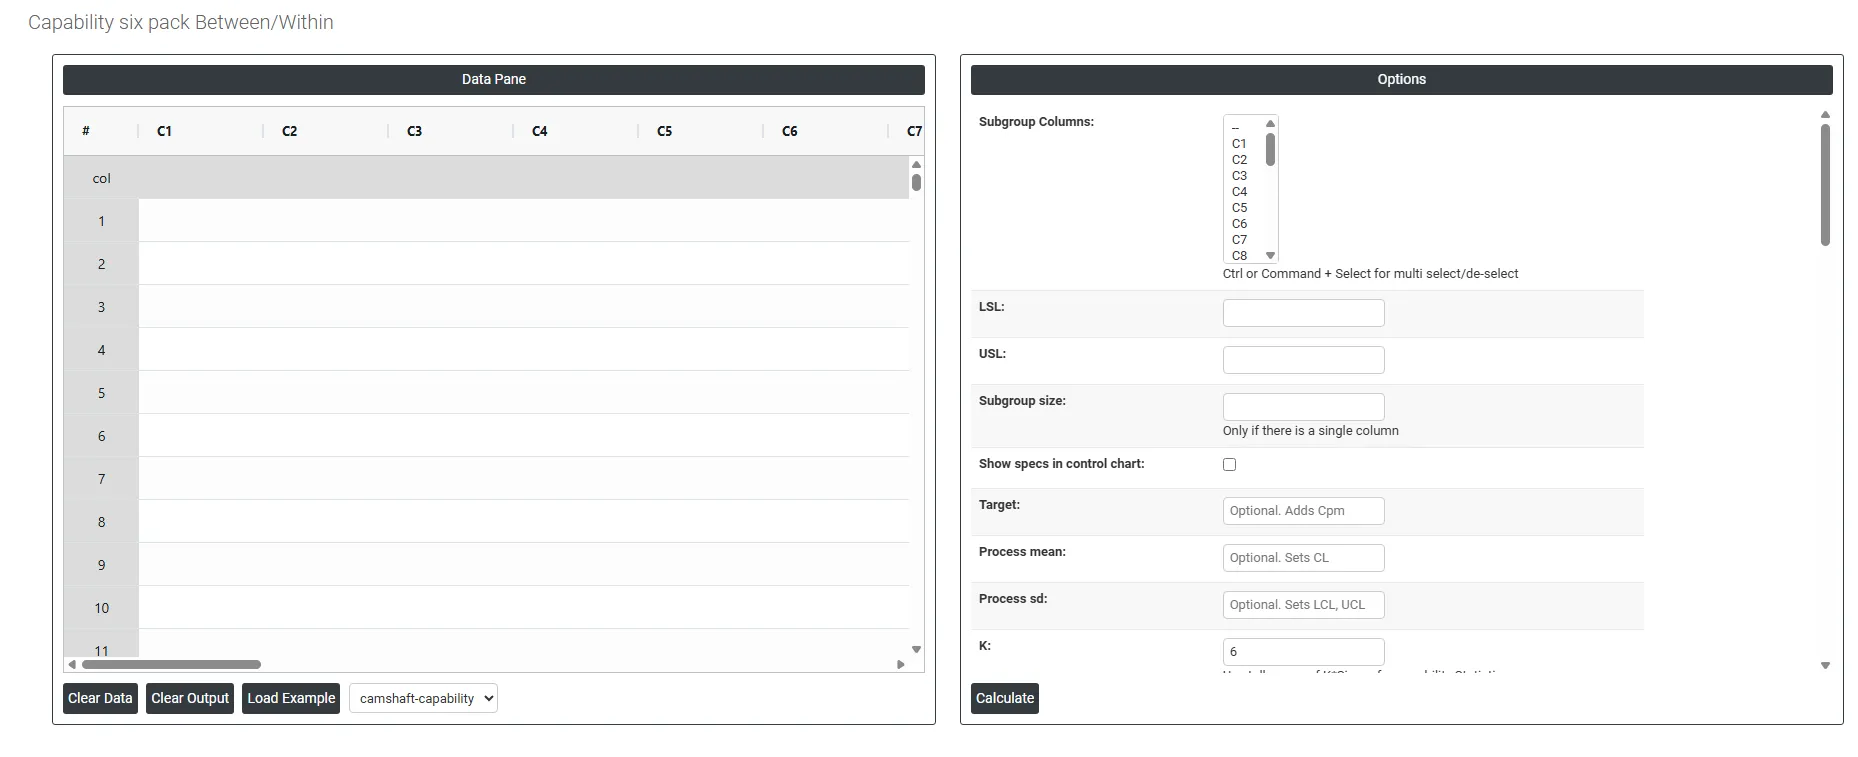
左侧为数据窗格(Data Pane)。在 Data Pane 中,每一行构成一个子组。可手动输入数据,也可从 Excel 表格中完整复制(Ctrl+C)数据并粘贴(Ctrl+V)到此处。
Load example: 将加载示例数据。
Load File: 用于直接加载 Excel 数据。
右侧提供以下选项:
- Lsl: 过程能力中的 LSL 指规格下限,即为某一过程参数或特性设定的下边界或阈值。在过程能力分析中,LSL 用于判断过程能否生产出处于期望范围或规格内的输出。
- Usl: 过程能力中的 USL 指规格上限,即为某一过程参数或特性设定的上边界或阈值。在过程能力分析中,USL 用于评估过程能否生产出处于期望范围或规格内的输出。
- Subgroup Size: 指定子组大小时,可以提供一列用于标明每个测量值所属的子组,也可以直接输入一个表示固定子组大小的数字。组间/组内分析要求至少有一个子组含有两个或更多观测值。如果所有子组大小相同,只需输入该数字(例如,每个子组有五个测量值时输入 5)。如果改用子组 ID 列,则各子组的大小可以不同。
- Show specs in control chart: 在控制图中加入规格限,以直观显示过程测量值与质量标准的对应关系。这有助于评估过程是否保持在可接受的范围内。
- Target: 在过程能力中,目标值指某一过程参数或特性的期望值或理想值,即过程期望达到或围绕其居中的值。目标值通常基于设计规格或客户要求。
- Process mean: 指过程中一组测量值或观测值的平均值,表示过程数据随时间变化的集中趋势,是过程性能的关键指标。若未提供,Zometric Statistical Software 将根据所提供的数据计算中心线。
- Process sd: 指过程数据围绕均值的变异或离散程度的度量,表明过程中各个数据点与过程平均值相差多少。若留空,Zometric Statistical Software 将根据所提供的数据计算该值。
- K: 能力统计量的公差乘数:过程散布取为 K × 西格玛。默认值为 6,即标准的 6 西格玛约定。
- Within Stdev estimation method:
- Pooled: 合并标准差是各子组方差的加权平均,子组越大,对总体估计的影响越大。当过程稳定时,该方法能给出更准确的标准差估计。
- Rbar: Rbar 表示子组内极差的平均值。Rbar 法是一种广泛使用的标准差估计方法,对于大小为 2 至 8 的子组尤为有效。
- Sbar:计算子组的平均标准差(Sbar),以监测过程变异。Sbar 对于设定 S 图的控制限至关重要,可反映数据离散程度随时间的变化。该方法可确保在质量控制实践中对过程变异做出一致而准确的评估。
- Within stdev estimation method for subgroup size = 1:
- Average Moving Range: 平均移动极差是两个或更多连续点的极差的均值,通常在子组大小为 1 时使用。
- Median Moving Range: 移动极差中位数是两个或更多连续点的极差的中间值,当数据存在可能使移动极差产生偏差的极端极差时推荐使用。
- Moving range of length: 指定用于计算移动极差的观测值个数,长度须 ≤ 100。默认长度为 2,因为相邻值最有可能相似。
- Use Unbiasing Constants to Calculate Overall Standard Deviation: 在估计整体标准差时应用无偏化常数。
- Machine: 能力研究中所评估的具体设备或机器。示例:钻床、锻造机。
- Reported by: 记录能力研究结果的人员。
- Prepared by: 为报告汇编并整理数据的人员。
- Verified by: 核对所汇编数据和结论准确性的人员。
- Approved by: 批准最终报告用于分发或使用的人员。
- Remarks: 与研究相关、可能影响解释的补充说明或观察。
- Shift: 开展研究时所在的工作班次,用于指明时间以及可能存在的班次特有变量。
- Operation: 研究中所评估的具体工序或机器。
- Company name: 开展能力研究的组织。
- Report title: 概括能力研究重点或目的的标题。
- Customer name: 能力研究所服务的客户。
- Part: 机器所制造的零件或产品的名称或编号。
- Variable: 所测量的零件的具体特性或尺寸。示例:直径、长度、宽度。
- Unit of Measure: 用于量化所测变量的单位。示例:毫米(mm)、英寸(in)。
- Study date: 开展机器能力研究的日期。
- Operator: 操作机器的人员姓名。
- Inspector: 测量零件的人员姓名。
- Gauge: 用于评估该变量的测量仪器或工具。示例:卡尺、千分尺。
- Check Rule 1: 1 point > K Stdev from center line: 检验 1 对于识别明显偏离其他子组的子组至关重要,是公认的检测失控情形的工具。为提高灵敏度并检测过程中较小的偏移,可将检验 2 与检验 1 结合使用,以增强控制图的效果。
- Check Rule 2: K points in a row on same side of center line: 检验 2 检测过程居中或变异的变化。在监测过程的小偏移时,可将检验 2 与检验 1 结合使用,以提高控制图的灵敏度。
- Check Rule 3: K points in a row, all increasing or all decreasing: 检验 3 用于识别过程中的趋势。该检验专门查找数值持续上升或持续下降的一长串连续数据点,提示过程行为中可能存在潜在趋势。
- Check Rule 4: K points in a row, alternating up and down: 检验 4 用于识别过程中的系统性变异。理想情况下,过程的变异模式应是随机的。但如果某个点未通过检验 4,则可能表明变异并非随机,而是遵循某种可预测的模式。
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): 检验 5 检测过程中的小偏移。
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):检验 6 检测过程中的小偏移。
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):检验 7 识别可能被误解为受控良好之证据的变异模式。该检验检测过宽的控制限,这通常由分层数据造成。当每个子组内部存在系统性变异来源,导致控制限看起来比实际应有的更宽时,就会出现分层数据。
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):检验 8 检测混合模式。在混合模式中,点倾向于远离中心线,而落在控制限附近。
常见问题
什么是组间/组内能力六合一图?
它是一种汇总工具,用于在子组之间变异较大(如卷与卷、批与批或班次与班次的变化)时,检查过程是否稳定且有能力。它显示过程是否受控、数据是否呈正态,以及过程相对于规格限的情况,并给出 Cp、Cpk、Pp 和 Ppk 等指数。
何时应使用组间/组内能力六合一图?
当子组是卷、批、班次、机器、批次或工具设置等自然过程单元,且它们之间因机器重置、操作员更换、原材料差异或班次变化而存在明显变异时使用。在进行完整的能力研究之前,它可对稳定性、正态性、居中情况和离散程度做快速直观的检查。
组间/组内能力六合一图需要多少数据?
使用连续测量数据,最好总共约 100 个观测值,按在短时间内相似条件下抽取的合理子组组织。保持子组大小一致,并确保每个子组至少有两个观测值,以便计算组内和组间变异。必须至少输入一个规格限。
何时不应使用组间/组内能力六合一图?
对于适用二项分布能力分析或泊松分布能力分析的计数型数据,或子组只有一个观测值时,不要使用。如果数据为非正态且无法正态化,请使用能力六合一图(非正态)或非正态能力分析。如果过程不稳定,应先用控制图修正,因为此时能力结果无效。