
机器能力
机器能力研究用于隔离单台机器的固有精度。将连续生产的 125 到 150 个零件作为单个子组收集,期间设置、材料批次、操作员及其他条件均不变,然后输入 LSL、USL 和 K。该工具依据 ISO 22514-3: 2020 和 IS 10645 (Part 3): 2022 报告 Pm 和 Pmk,并可选择输出直方图、正态概率图、I 控制图和 MR 控制图。
最后审阅
核心要点
机器能力(Pm 和 Pmk,也称 Cm 和 Cmk)是一种短期研究,使用在条件不变的情况下连续生产的 125 到 150 个零件,判断单台机器能否始终在规格限内进行生产。
本页内容
什么是机器能力?
机器能力衡量机器相对于其规格的实际质量,在国际标准 ISO 22514-3: 2020 或其一致性标准 IS 10645 (Part 3): 2022 中缩写为 Pm 和 Pmk。它也常缩写为 Cm 和 Cmk,其中“C”表示能力(capability),“m”表示机器(Machine)。
机器能力反映机器满足特定性能标准的能力,以特性值表示。开展机器能力研究可对过程进行短期分析,前提是不存在特殊原因并尽量减少普通原因。这项研究对于评估机器在受控条件下的性能至关重要,可确保机器始终符合质量和性能标准。通过这些研究,制造商可以找出改进方向、优化过程,并保持较高的生产率和产品质量水平。
关于 Cm、Cmk 与 Pm、Pmk 的说明:
- 从数学上讲,Pm、Pmk 与 Cm、Cmk 等价。
- 在 Zometric中,机器能力遵循国际标准 IS 10645 (Part 3): 2022,该标准与 ISO 22514-3: 2020一致。
- 根据该标准:
- 机器能力的首选缩写为 Pm 和 Pmk。
- 不建议使用网上常见的术语 Cm 和 Cmk。
- 关于优先使用 Pm/Pmk 而非 Cm/Cmk的说明,请参阅该标准的相关章节。
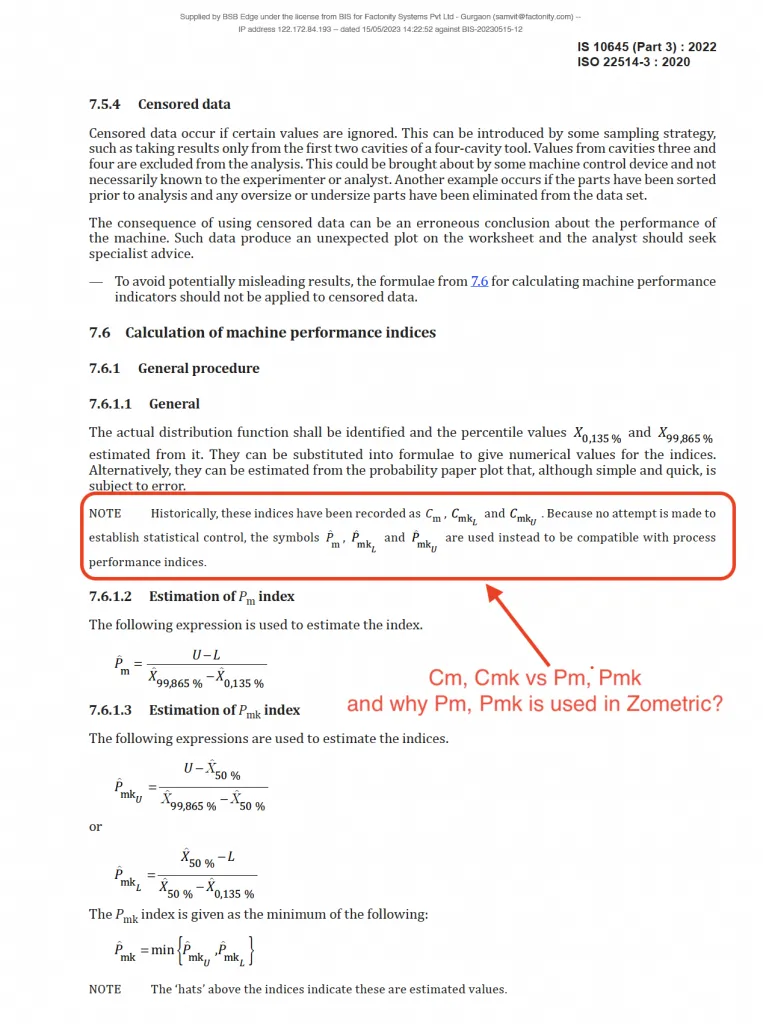
Cm、Cmk 与 Pm、Pmk
机器能力:子组数据还是单值数据?
- 机器能力数据 不应 像 Xbar-R 控制图那样进行分析,因为这些数据 并非 按多个合理子组收集。
- 而是作为 单个子组 收集,该子组由 125 到 150 个单独数据点组成。
- 在过程控制中,合理子组通常包括:
- 每次连续抽取 5 个样本。
- 间隔一段时间(例如 30 分钟或 1 小时)后再抽取下 5 个样本。
- 对于机器能力:
- 全部 125 到 150 个样本 必须从同一台机器上连续采集。
- 条件保持不变:数据收集期间,机器设置、材料批次、操作员或其他运行条件不应发生任何变化。
- 这种方法可确保准确评估机器的固有精度,不受外部因素影响。
何时使用机器能力?
以下是通常采用基于正态分布的机器能力分析的一些场合:
- 质量控制:机器能力分析用于评估制造过程生产符合既定质量标准产品的能力。通过对照期望的规格分析测量值(例如产品尺寸或重量)的分布,可以确定过程能否始终满足这些规格。
- 过程改进:如果发现制造过程无法始终在期望的规格范围内生产产品,机器能力分析可帮助确定需要改进的方面。通过分析测量值的分布并识别变异来源,可以采取措施减小过程变异、提高能力。
- 设定公差:机器能力分析有助于为产品规格设定合适的公差界限。通过了解过程中的变异,组织可以设定切实可行的公差,在质量要求与生产可行性之间取得平衡。
- Six Sigma 项目:机器能力分析常用于 Six Sigma 项目,这类项目旨在提高过程的质量和效率。它有助于确定改进方向、定义过程性能目标,并衡量过程改进的成效。
- 供应商评价:机器能力分析可用于评价和比较不同供应商的能力。通过分析来自不同供应商过程的测量值分布,组织可以根据供应商始终满足质量要求的能力,在选择供应商时作出明智的决策。
正确使用机器能力的指南
- 使用足够的样本量:确保样本量足够大,能够对机器性能作出有代表性的评估。按上文所述,从同一台机器连续收集 125 到 150 个单位;样本较小时,Pm 和 Pmk 的估计将不够精确。
- 确保数据准确:收集准确、精确的数据。使用经过校准的测量仪器,并遵循标准化程序,以尽量减小测量误差。
- 在正常运行条件下开展研究:在正常运行条件下进行能力研究,以反映机器的典型性能。避免可能使结果产生偏差的异常条件。
- 尽量减小变异:控制并尽量减小外部变异来源,例如材料变化、操作员差异和环境条件,以隔离机器本身的性能。
- 先进行短期研究:从短期研究入手,获取机器能力的概况。这有助于发现眼前的问题,并为进一步分析建立基准。
- 计算相关能力指数:使用适当的统计方法计算 Pm 和 Pmk(也称 Cm 和 Cmk)等能力指数。这些指数有助于量化机器在规定界限内进行生产的能力。
- 与规格进行比较:将能力指数和性能指标与机器的规格及行业标准进行比较,以确定其是否满足要求。
- 记录并分析数据:完整记录能力研究期间使用的所有数据、条件和方法。分析数据,以识别趋势、异常值和改进方向。
- 定期监控和重新评估:定期开展能力研究,以监控机器性能随时间的变化。这有助于发现需要处理的漂移或性能变化。
- 实施持续改进:利用能力研究的结果实施纠正措施和持续改进举措。解决已发现的问题,以提升机器的性能和可靠性。
替代方法:何时不宜使用机器能力。
- Six Sigma - 如果所处理的过程存在显著变异、缺陷或质量问题,Six Sigma 可能是合适的方法。通过应用 Six Sigma 方法论,可以识别并解决问题的根本原因,减少缺陷并提升整体过程性能。
- 过程能力分析:当需要评估整体过程性能(包括来自机器、材料、方法和操作员的所有变异)时使用。这适用于评估整个生产过程而非单台机器。
- 统计过程控制(SPC):当需要通过控制图对过程进行持续监控和控制时,实施 SPC。SPC 有助于识别和控制过程中的变异,确保质量长期稳定。
- 试验设计(DoE)- 在需要开展实物试验的情况下(例如测试新材料或样件的性能),DOE 有助于高效探索参数空间并减少所需的试验次数。与进行穷尽式测试相比,这可以节省时间和资源。
机器能力示例
某汽车零部件制造商正在为一家 OEM 客户开发一个关键零部件。为确保质量,一名工程师检查一台钻床能否满足某个零件的规格。该零件的规格限设定为规格下限(LSL)22.15 和规格上限(USL)22.35。工程师从该机器收集 125 个样本并测量其尺寸。利用这些测量值,工程师开展机器能力研究,以确定该钻床能否始终生产出规格限内的零件。步骤如下:
- 收集所需数据。
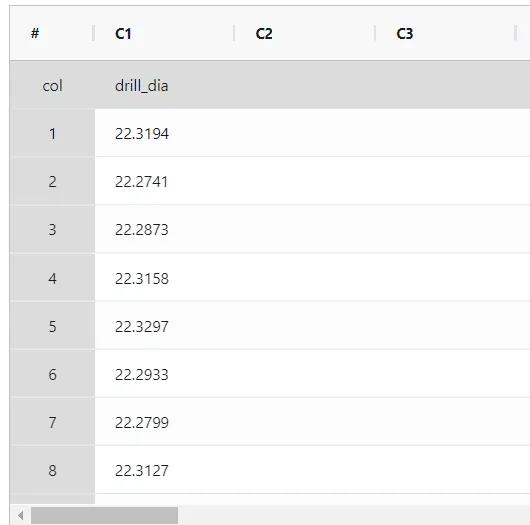
2. 现在,在 Zometric Statistical Software 中分析数据,网址为 https://statsai.zometric.com/。
3. 要找到机器能力,请选择 Statistical module> Graphical analysis>Machine Capability。
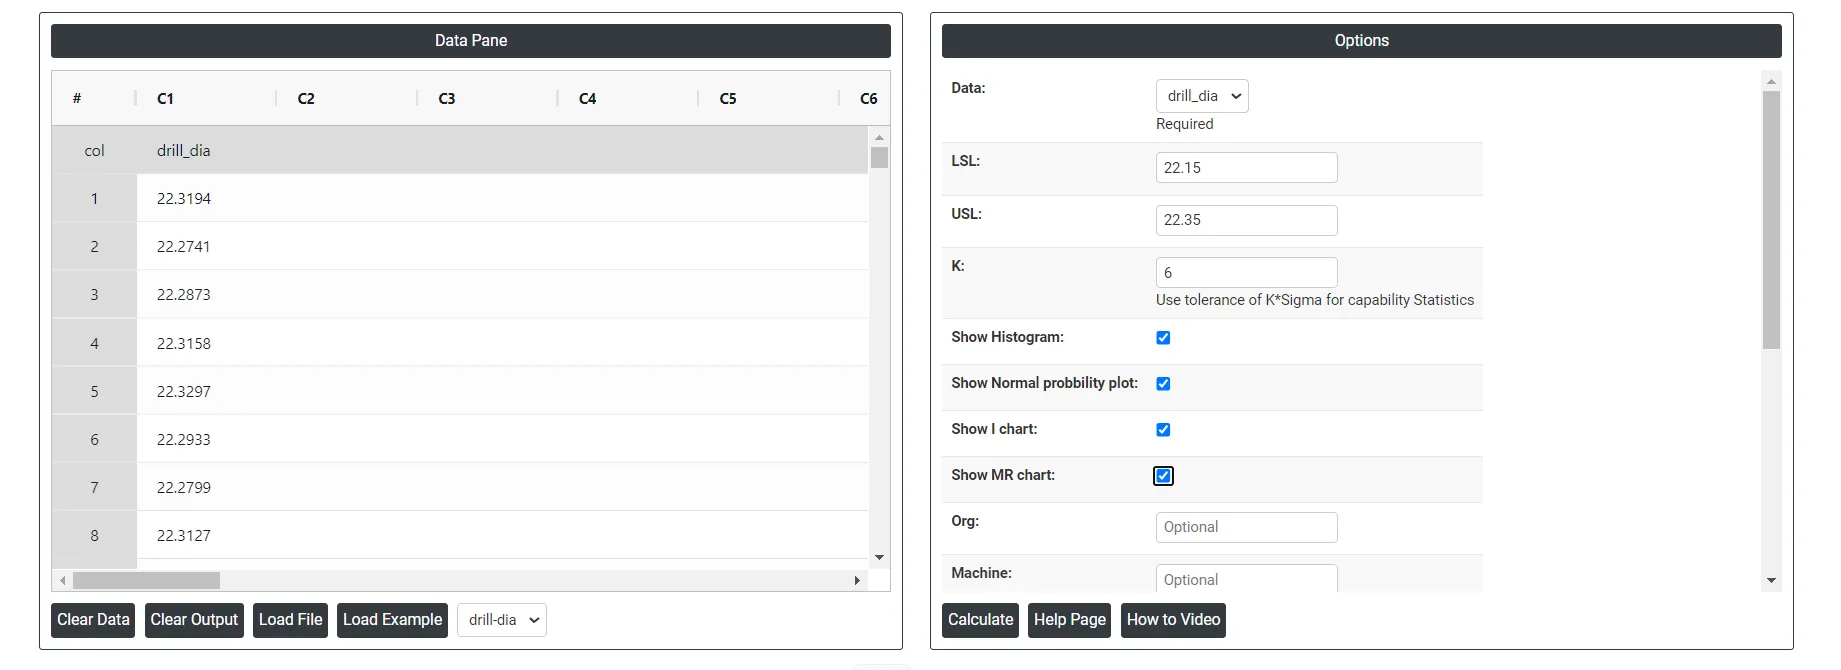
4. 在工具中输入数据及其他输入项,如下所示:
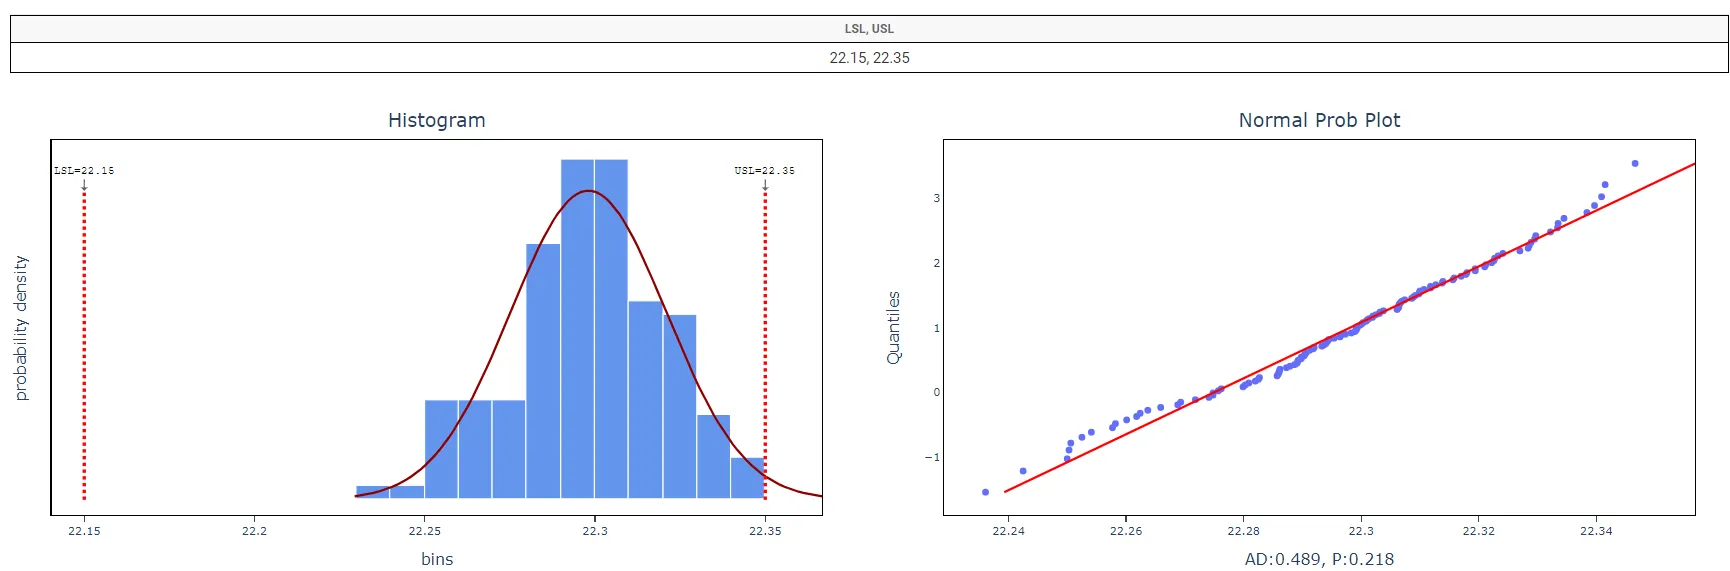
5. 使用上述工具后,得到如下输出:
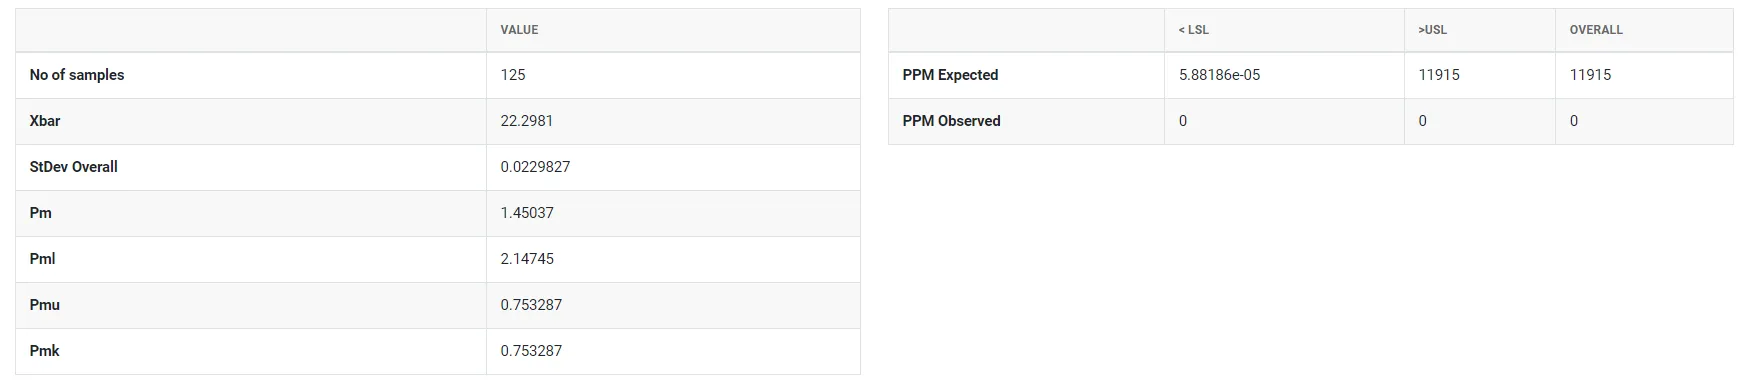
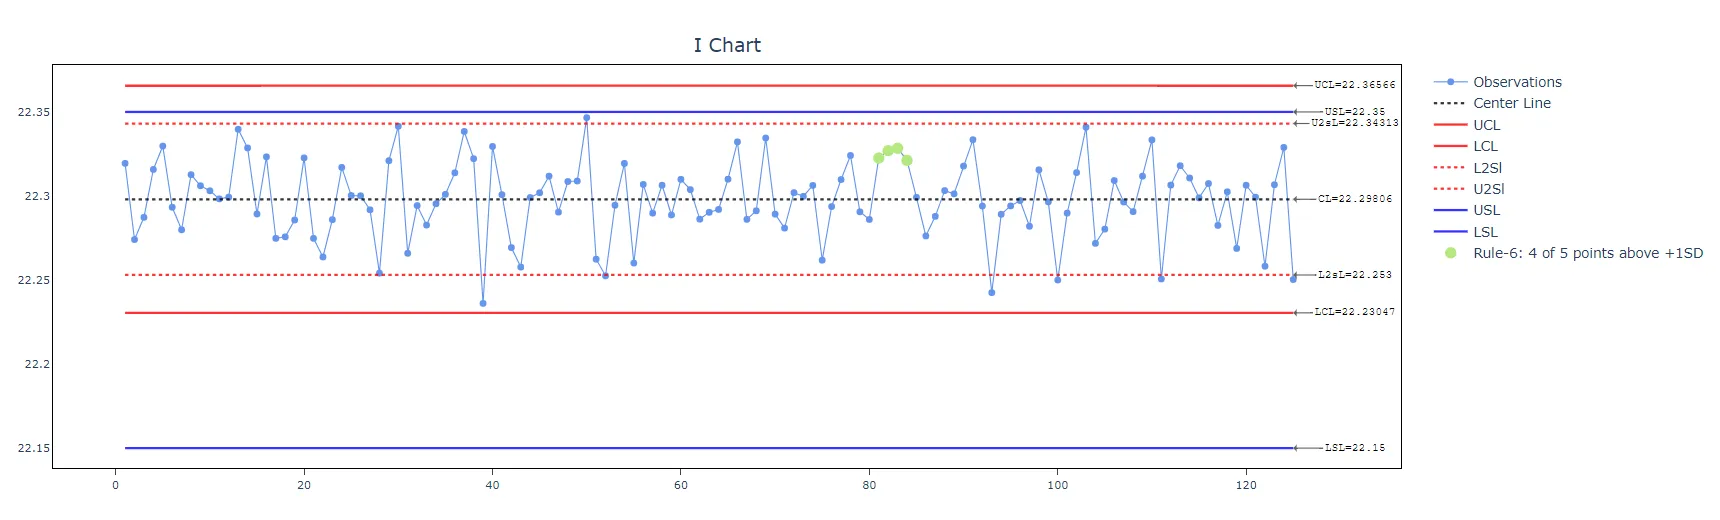
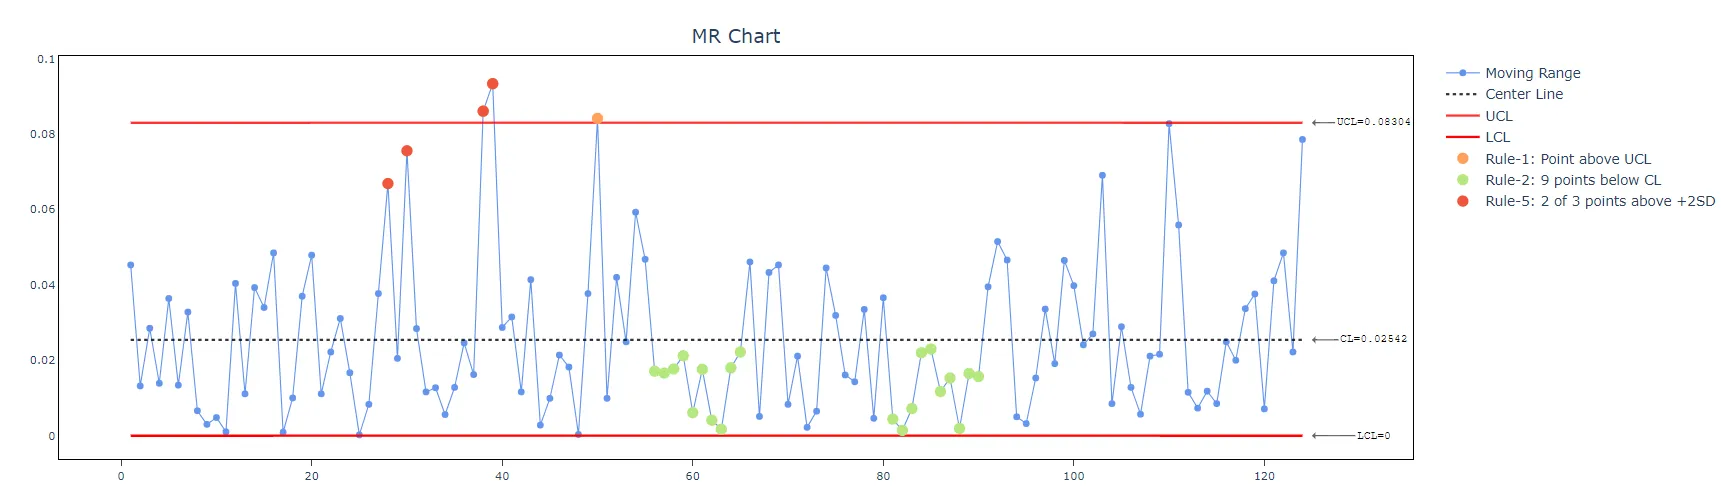
如何进行机器能力分析。
操作步骤如下:
- 登录 Zometric Statistical Software,网址为 https://statsai.zometric.com/
- 在首页选择 Statistical Tool> Graphical analysis >Machine Capability。
- 点击 Machine Capability,进入工具界面。
- 接下来,手动更新数据,或从 Excel 表格中完整复制(Ctrl+C)数据并粘贴(Ctrl+V)到此处。
- 接下来,输入 lsl、usl 和 K 的值。
- 最后,点击页面底部的 calculate,即可得到所需结果。
机器能力的工具界面分为两部分。
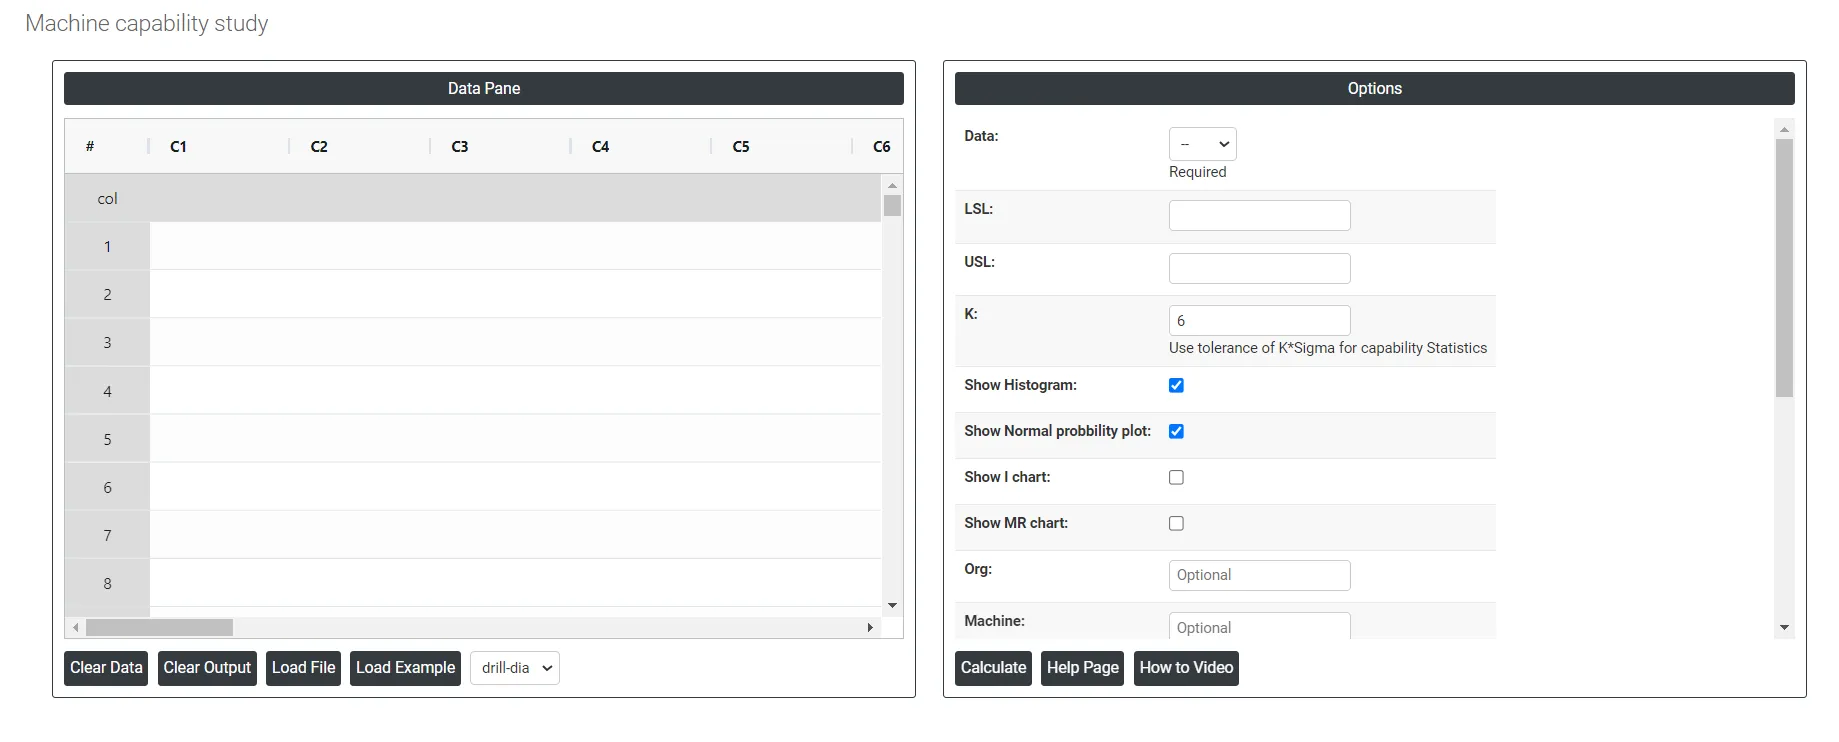
左侧为数据窗格(Data Pane)。在 Data Pane 中,每一行构成一个子组。可以手动输入数据,也可以从 Excel 表格中完整复制(Ctrl+C)数据并粘贴(Ctrl+V)到此处。
Load example: 将加载示例数据。
Load File: 用于直接加载 Excel 数据。
右侧提供以下选项:
- Lsl: 在机器能力中,LSL 指规格下限,即为特定参数或特性设定的下边界或阈值。在机器能力分析中,LSL 用于确定机器能否在期望的范围或规格内产出。
- Usl: 在机器能力中,USL 指规格上限,表示为特定参数或特性设定的上边界或阈值。在机器能力分析中,USL 用于评估机器能否在期望的范围或规格内产出。
- K: 能力统计量的公差乘数:过程分布宽度取为 K × sigma。默认值为 6,即标准的 6 西格玛惯例。
- Show Histogram: 直观显示所生产零件测量值的分布,展示数据围绕均值的离散情况。它有助于评估机器的输出是否符合规定界限,并识别与正态分布的任何偏离。
- Show Normal probability plot: 评估测量值的分布是否服从正态分布。这对于确定机器性能是否符合能力分析所用的统计假设至关重要。
- Show I chart: 随时间监控单个测量值,以检测变异和趋势。该图有助于确保机器稳定,并始终在规定界限内运行。
- Show MR chart: 分析相邻测量值之间的变异,以评估机器性能的一致性。它是对 I 控制图的补充,可提供有关过程变异和稳定性的信息。
- Org: 开展机器能力研究的公司或工厂名称。示例:ABC Manufacturing Co.
- Machine: 能力研究中所评估的具体设备或机器。示例:钻床、锻压机。
- Part: 该机器所制造的零部件或产品。示例:汽车零部件、活塞环。
- Variable: 所测量零件的具体特性或尺寸。示例:直径、长度、宽度。
- Unit of Measure: 所测量变量的计量单位。示例:毫米(mm)、英寸(in)。
- Study date: 开展机器能力研究的日期。
- Operator: 操作该机器的人员姓名。
- Inspector: 测量零件的人员姓名。
- Gauge: 用于评估该变量的测量仪器或工具。示例:卡尺、千分尺。
- Download as Excel: 以 Excel 格式显示结果,便于编辑,并可通过 load file 选项重新加载以进行计算。
常见问题
什么是机器能力?
机器能力衡量机器相对于其规格的实际质量。它是在受控条件下对机器进行的短期研究,前提是不存在特殊原因并尽量减少普通原因,用于检查机器是否始终满足质量和性能标准,并找出改进方向。
Cm、Cmk 与 Pm、Pmk 有什么区别?
从数学上讲,Pm 和 Pmk 与 Cm 和 Cmk 等价。国际标准 ISO 22514-3: 2020 及与之一致的 IS 10645 (Part 3): 2022 首选缩写 Pm 和 Pmk,不建议使用常见的 Cm 和 Cmk。Zometric Statistical Software 中的机器能力遵循 IS 10645 (Part 3): 2022。
机器能力研究应如何收集数据?
将数据作为由 125 到 150 个单独数据点组成的单个子组收集,而不是像 Xbar-R 控制图那样按合理子组收集。所有样本必须从同一台机器上连续采集,期间机器设置、材料批次、操作员或其他运行条件均不得改变,从而在不受外部影响的情况下评估机器的固有精度。
机器能力与过程能力有什么区别?
机器能力通过控制材料、操作员和环境变异,在短期研究中隔离单台机器的性能。过程能力分析评估整体过程性能,包括来自机器、材料、方法和操作员的变异,用于评价整个生产过程而非单台机器。