
Carte Xbar-S
La carte Xbar-S surveille à la fois la moyenne et la variabilité du procédé pour des données continues recueillies en sous-groupes rationnels de 9 observations ou plus. Utilisez une carte Xbar-R pour des sous-groupes de 2 à 8 et une carte I-MR sans sous-groupes. Recueillez au moins 60 observations dans l'ordre chronologique. Sigma est estimé par la méthode Sbar ou par l'écart-type groupé, et des règles de test signalent les causes spéciales.
Dernière révision
Point clé
La carte Xbar-S associe deux cartes de contrôle pour données continues en sous-groupes de 9 ou plus : la carte Xbar suit les moyennes des sous-groupes et la carte S leurs écarts-types au fil du temps.
Sur cette page
Qu'est-ce qu'une carte Xbar-S ?
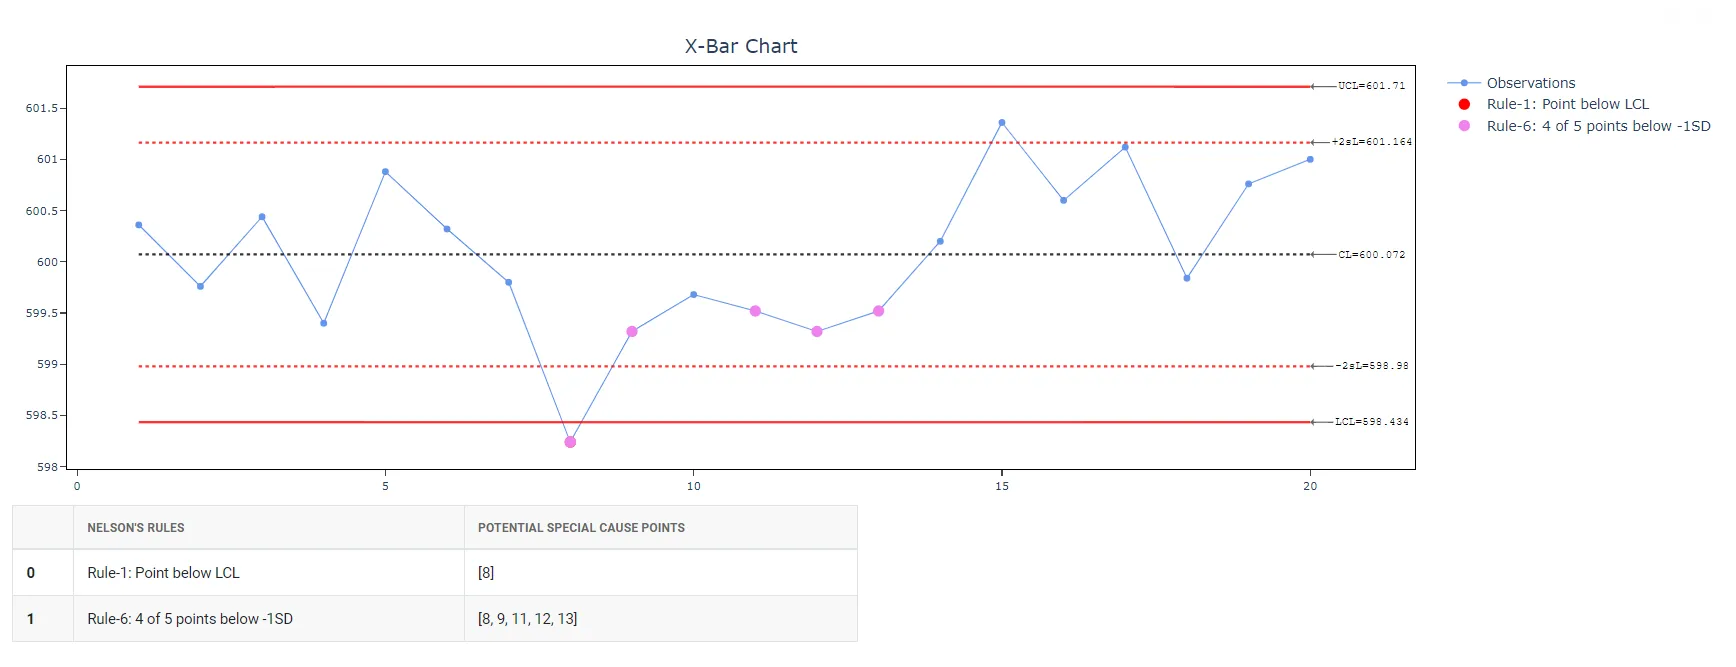
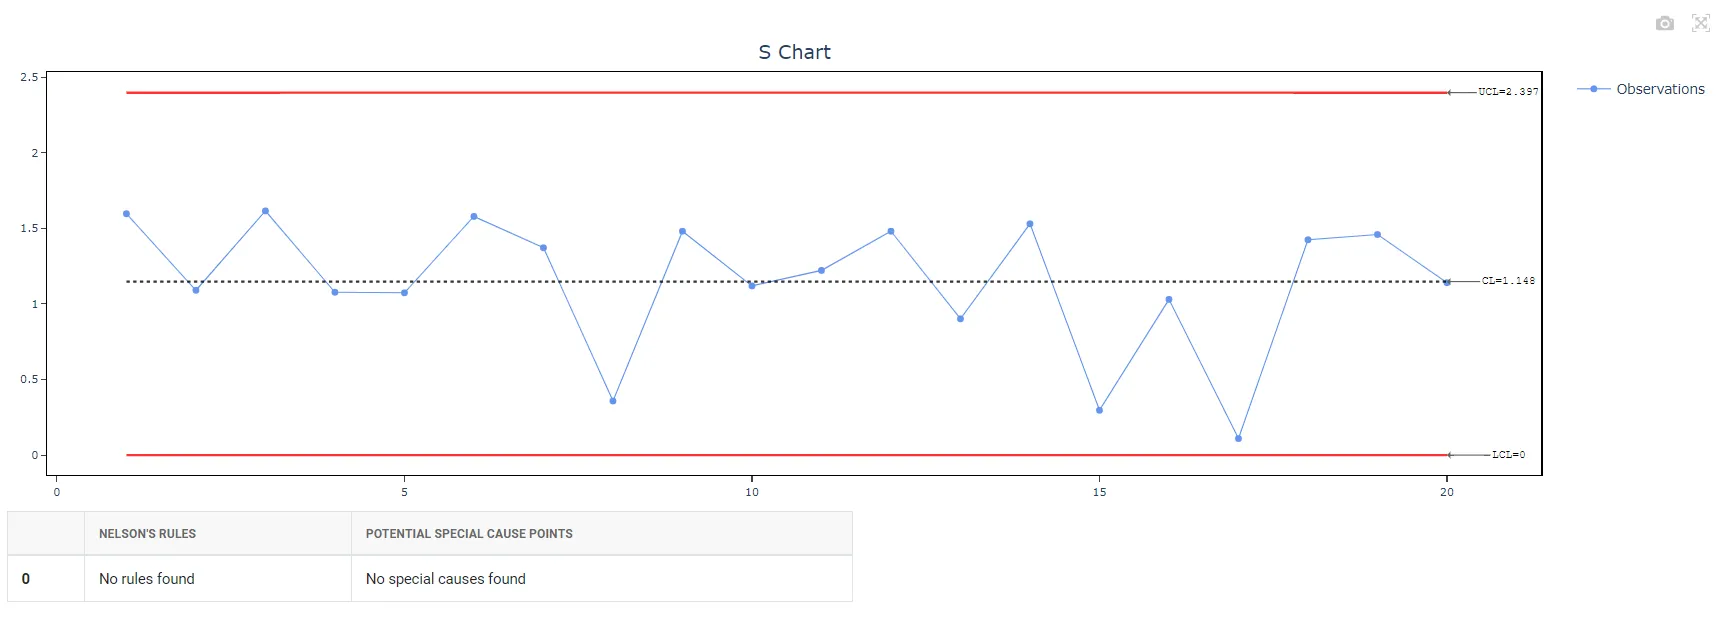
La carte Xbar-S est un outil statistique de maîtrise élaboré, conçu pour surveiller la moyenne et la variabilité d'un procédé lorsque l'on travaille avec des données continues et des sous-groupes de neuf observations ou plus. Elle comprend deux composantes clés : la carte Xbar, qui suit les valeurs moyennes au fil du temps pour repérer tout décalage de la moyenne du procédé, et la carte S, qui affiche l'écart-type au fil du temps pour détecter les changements de variabilité du procédé.
Les cartes Xbar-S sont particulièrement intéressantes pour les échantillons de grande taille, car elles donnent une image plus précise de la dispersion des données que les cartes fondées sur l'étendue. Elles sont largement utilisées en maîtrise de la qualité et en amélioration des procédés pour garantir la stabilité du procédé et repérer et traiter rapidement les problèmes potentiels. En mettant en évidence les variations et les tendances des données du procédé, la carte Xbar-S joue un rôle essentiel dans le maintien et l'amélioration de la performance globale du procédé.
Quand utiliser une carte Xbar-S ?
- Sous-groupes rationnels : lorsque vous pouvez logiquement recueillir les mesures par groupes (sous-groupes), chacun représentant un « instantané » du procédé à des moments précis.
- Données ordonnées dans le temps : lorsque vos données sont ordonnées dans le temps, c'est-à-dire saisies dans l'ordre où elles ont été produites, afin de détecter correctement les tendances ou les décalages du procédé.
- Sous-groupes de neuf observations ou plus : choisissez les cartes X-bar et S pour des sous-groupes de neuf observations ou plus, car l'étendue devient un estimateur moins efficace du sigma du procédé à mesure que les sous-groupes grandissent. Le sigma du sous-groupe fournit une meilleure estimation de la variation que l'étendue du sous-groupe.
- Données continues suivant une distribution normale : lorsque les données recueillies sont continues et suivent une distribution normale.
- Détection de décalages importants : lorsque vous devez détecter des décalages relativement importants de la moyenne du procédé, généralement de ±1.5 sigma ou plus. Les cartes X-bar et S sont efficaces à cet effet.
- Sensibilité accrue : pour une sensibilité accrue aux décalages, surtout avec des sous-groupes plus grands, les cartes X-bar et S sont plus efficaces, à condition de pouvoir former un sous-groupe rationnel.
- Procédé instables : lorsque le procédé n'est pas stable, c'est-à-dire que la moyenne et l'écart-type du procédé ne sont pas connus ou varient dans le temps.
- Applications industrielles : adaptée à l'industrie manufacturière, à la santé, aux services financiers et aux autres secteurs où la maîtrise de la qualité des procédés est importante.
Si la taille de sous-groupe est de un, envisagez une carte valeurs individuelles / étendue mobile (Individual-X / Moving Range), une carte EWMA ou une carte CUSUM pour une surveillance plus adaptée. Pour une plus grande sensibilité aux petits décalages du procédé, les cartes EWMA ou CUSUM sont recommandées.
Recommandations pour bien utiliser la carte Xbar-S
- Utilisez des cartes de contrôle aux attributs, comme la carte P ou la carte U, pour les comptages d'unités défectueuses ou de défauts.
- Saisissez les données dans l'ordre chronologique pour détecter les changements au fil du temps.
- Recueillez les données à intervalles de temps réguliers pour repérer les changements peu après leur apparition.
- Utilisez des sous-groupes rationnels représentatifs de la production du procédé.
- Utilisez la carte Xbar-R pour les sous-groupes de 2 à 8 observations ; utilisez la carte Xbar-S pour les sous-groupes de 9 observations ou plus ; utilisez la carte I-MR si vous n'avez pas de sous-groupes.
- Recueillez au moins 60 observations au total pour obtenir des résultats fiables.
- Des données non normales peuvent tout de même donner de bons résultats avec des sous-groupes de taille appropriée.
- Évitez les observations corrélées au sein des sous-groupes pour obtenir des limites de contrôle exactes.
Alternatives : quand ne pas utiliser la carte Xbar-S
- Si vos sous-groupes contiennent entre 2 et 8 observations, il est préférable d'utiliser la carte Xbar-R.
- S'il existe une source de variation constante au sein des sous-groupes, la carte I-MR-R/S est plus adaptée.
- S'il n'y a pas de sous-groupes, utilisez la carte I-MR.
- Si vous traitez des données sur des unités défectueuses ou des défauts, il est recommandé d'utiliser une carte de contrôle aux attributs, comme la carte P ou la carte U.
Exemple de carte Xbar-S
Une ingénieure qualité surveille le poids des boîtes dans le procédé de remplissage d'une conserverie afin de déterminer s'il est maîtrisé. Elle prélève un sous-groupe de 10 boîtes toutes les heures, en veillant à ce que les boîtes soient prélevées sur une courte période afin de réduire la variation intra-sous-groupe. Pour suivre le poids, elle construit une carte Xbar-S. Elle a suivi les étapes suivantes :
- Elle a travaillé toute la journée et relevé le poids des 10 boîtes de chaque sous-groupe horaire.
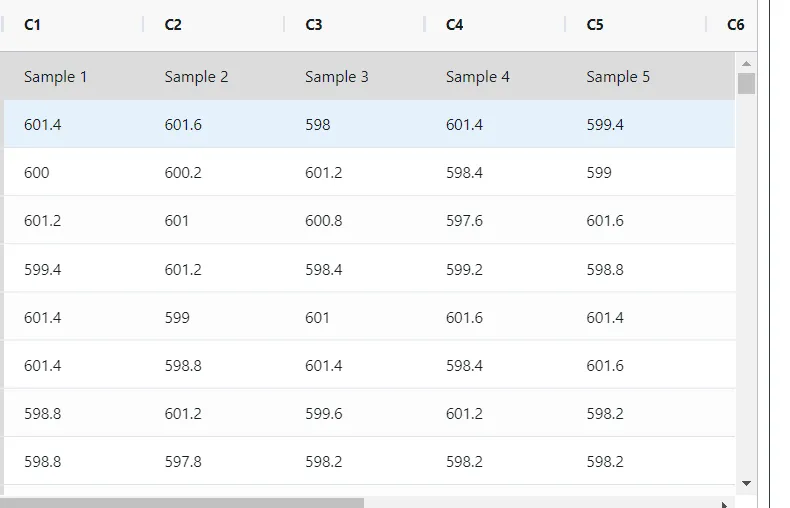
- Elle analyse ensuite les données à l'aide de https://statsai.zometric.com/
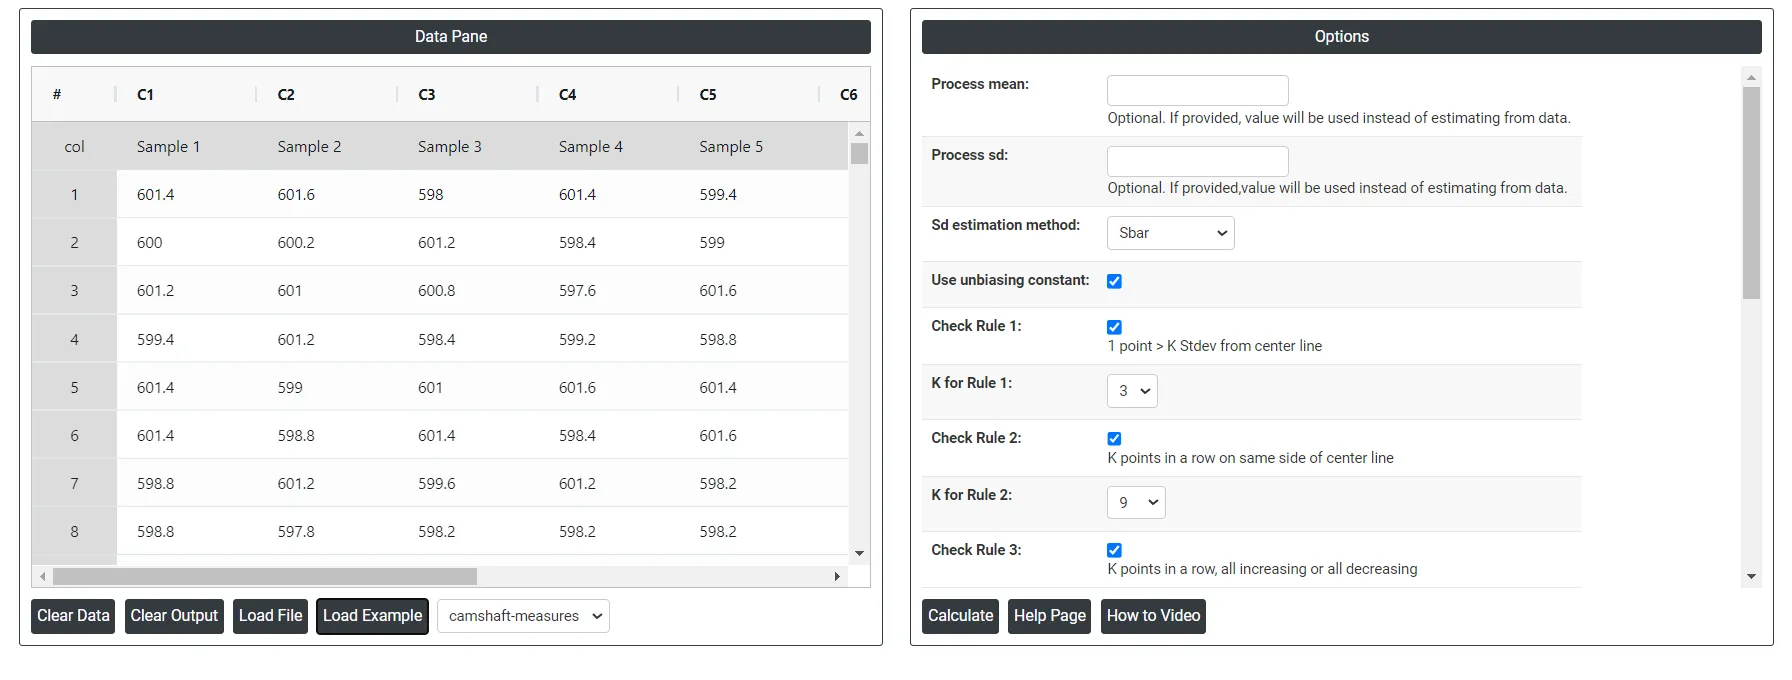
- Dans l'outil, elle saisit les données. Elle choisit également Sbar comme sd estimation method.
- Après exécution de l'outil, les graphiques utiles obtenus sont les suivants :
Comment générer une carte Xbar-S
La marche à suivre est la suivante :
- Connectez-vous à Zometric Statistical Software à l'adresse https://statsai.zometric.com/
- Sur la page d'accueil, choisissez Statistical Tool> Control Charts > Xbar-S Chart.
- Cliquez sur Xbar-S Chart pour accéder au tableau de bord.
- Ensuite, saisissez les données manuellement, ou copiez (Ctrl+C) l'ensemble des données d'une feuille Excel et collez-les (Ctrl+V), ou encore utilisez l'option Load Example pour charger les données d'exemple.
- Ensuite, associez les colonnes aux paramètres.
- Enfin, cliquez sur calculate en bas de la page pour obtenir les résultats.
Dans le tableau de bord de la carte Xbar-S, la fenêtre est divisée en deux parties.
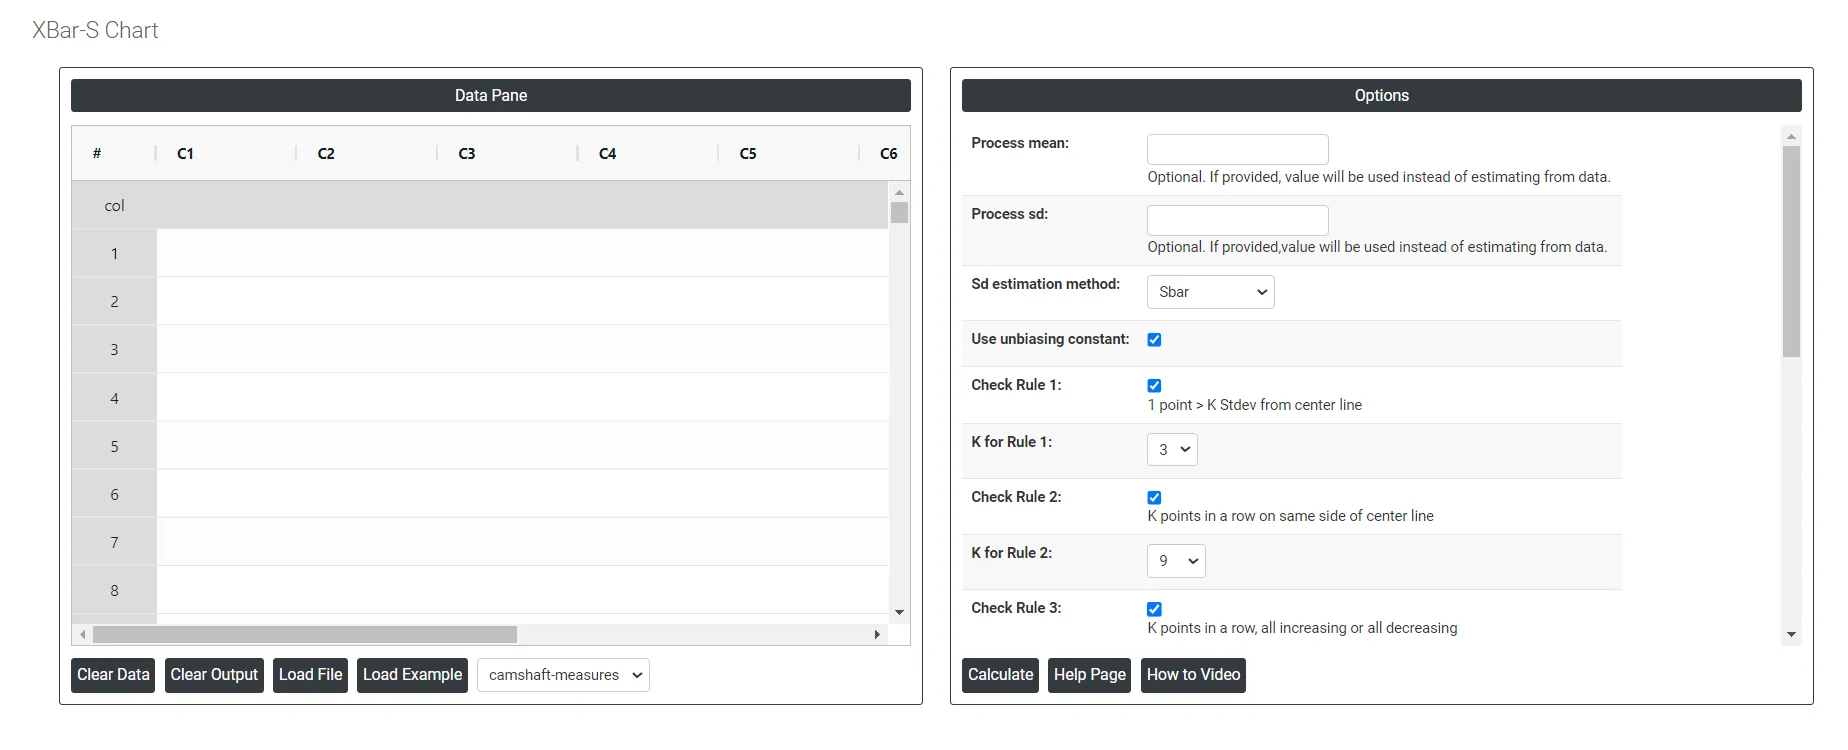
La partie gauche contient le Data Pane (volet de données). Dans le Data Pane, chaque ligne constitue un sous-groupe. Les données peuvent être saisies manuellement, ou vous pouvez copier (Ctrl+C) l'ensemble des données d'une feuille Excel et les coller (Ctrl+V) ici.
Load example : les données d'exemple sont chargées.
Load File: permet de charger directement les données Excel.
Dans la partie droite, il suffit d'indiquer :
- Process mean : valeur moyenne d'un ensemble de mesures ou d'observations issues d'un procédé. Elle représente la tendance centrale des données du procédé au fil du temps et constitue un indicateur clé de la performance du procédé. À défaut, Zometric Statistical Software calcule la ligne centrale à partir des données fournies.
- Process sd : mesure de la variabilité ou de la dispersion des données du procédé autour de la moyenne. Il indique dans quelle mesure les points de données individuels du procédé s'écartent de la moyenne du procédé. Si vous laissez ce champ vide, Zometric Statistical Software le calcule à partir des données fournies.
- Sd estimation method : l'utilisateur a le choix entre deux méthodes de calcul. Le choix de Sbar ou de la méthode de l'écart-type groupé (pooled standard deviation) modifie le résultat.
- Sbar Sd estimation method : calcule l'écart-type moyen (Sbar) des sous-groupes pour surveiller la variabilité du procédé. Sbar est essentiel pour établir les limites de contrôle de la carte S, qui signalent les changements de dispersion des données au fil du temps. Cette méthode garantit une évaluation cohérente et exacte de la variation du procédé dans les pratiques de maîtrise de la qualité.
- Pooled Sd estimation method : l'écart-type groupé est la moyenne pondérée des variances des sous-groupes, les sous-groupes plus grands ayant un poids plus important dans l'estimation globale. Cette méthode fournit une estimation plus exacte de l'écart-type lorsque le procédé est stable.
- Use unbiasing constants for pooled sd : cette option ne s'applique que lorsque l'écart-type est estimé par la méthode de l'écart-type groupé (Pooled Stdev).
- Check Rule 1: 1 point > K Stdev from center line : si un point de données se trouve à K écarts-types de la ligne centrale, il est éloigné de la moyenne de K fois l'écart-type. C'est important en maîtrise statistique des procédés, car cela indique si un point de données se situe dans des limites acceptables ou si le procédé présente peut-être un problème à traiter. En général, les points de données situés à plus de trois écarts-types de la ligne centrale sont considérés comme des valeurs aberrantes et peuvent nécessiter une investigation plus poussée.
- Check Rule 2: K points in a row on same side of center line : si K points consécutifs d'un jeu de données se trouvent du même côté de la ligne centrale, la moyenne du procédé s'est peut-être décalée. Cela peut être dû à divers facteurs, comme une erreur de mesure, un biais d'échantillonnage ou un véritable motif sous-jacent dans les données.
- Check Rule 3: K points in a row, all increasing or all decreasing : ce test signale une tendance ou une dérive du procédé lorsque K points consécutifs remplissent l'une de ces conditions :
- Les points sont tous croissants (c.-à-d. que chaque point a une ordonnée y supérieure à celle du point précédent)
- Les points sont tous décroissants (c.-à-d. que chaque point a une ordonnée y inférieure à celle du point précédent)
- Check Rule 4: K points in a row, alternating up and down : si K points consécutifs alternent vers le haut et vers le bas en dents de scie, la variation est systématique et non aléatoire. Cela peut être dû par exemple à un surréglage du procédé ou à l'alternance entre deux machines, deux opérateurs ou deux sources de matière première.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side) : selon cette règle, si K points sur K+1 se trouvent du même côté de la ligne centrale à plus de deux écarts-types de celle-ci, le procédé est peut-être non maîtrisé, et il faut rechercher les causes spéciales pour identifier et corriger le problème.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side) : si K points consécutifs sur K+1 se trouvent à plus d'un écart-type de la ligne centrale, du même côté, cela indique un possible petit décalage de la moyenne du procédé.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side) : si K points consécutifs se trouvent à moins de 1 écart-type de la ligne centrale, la variation est plus faible que ne le prévoient les limites de contrôle. Ce n'est pas la preuve d'une bonne maîtrise : cela indique souvent des données stratifiées ou des limites de contrôle trop larges.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side) : si K points consécutifs se trouvent à plus de 1 écart-type de la ligne centrale, cela indique un motif de mélange, où les points évitent la ligne centrale et tombent près des limites de contrôle, par exemple lorsque des données issues de deux flux de procédé différents sont mélangées.
Download as Excel : affiche le résultat au format Excel ; il peut être facilement modifié puis rechargé pour de nouveaux calculs avec l'option Load File.
Formule de la carte Xbar-S
Cette section décrit le calcul des limites de contrôle des cartes Xbar et S. Notez d'abord la description des termes utilisés dans les calculs qui suivent.
TermeDescription
x_{ij}
j-ième observation du i-ième sous-groupe
n_i
nombre d'observations du sous-groupe i
\sum x
somme de toutes les observations individuelles
\sum n
nombre total d'observations
μ
moyenne du procédé
k
paramètre du test 1 (3 par défaut)
σ
écart-type du procédé
S_i
écart-type du sous-groupe i
m
nombre de sous-groupes
\overline x_i
moyenne du sous-groupe i
µ_ν
moyenne des variances des sous-groupes
c_4 ()
valeur de la constante de correction du biais c4 correspondant à la valeur indiquée entre parenthèses
c_5 ()
valeur de la constante de correction du biais c5 correspondant à la valeur indiquée entre parenthèses
Γ()
fonction gamma
Formule de la carte Xbar
- Points tracés : chaque point tracé, \overline x_i , représente la moyenne des observations du sous-groupe i .
\overline x_i = \frac{\sum\limits_{j=1}^{n_i} x_{ij}}{n_i}
- Ligne centrale : la ligne centrale représente la moyenne du procédé (µ).
\overline{\overline{X}} = \frac{∑x}{∑n}
- Limites de contrôle :
- Limite de contrôle inférieure : la valeur de la limite de contrôle inférieure de chaque sous-groupe i se calcule comme suit :
LCL_i= µ- \frac{kσ}{√(n_i )}
- Limite de contrôle supérieure : la valeur de la limite de contrôle supérieure de chaque sous-groupe i se calcule comme suit :
- Limite de contrôle supérieure : la valeur de la limite de contrôle supérieure de chaque sous-groupe i se calcule comme suit :
UCL_i= µ+ \frac{kσ}{√(n_i )}
Formule de la carte S
- Points tracés : chaque point tracé, s_i , représente l'écart-type du sous-groupe i .
- Ligne centrale : la ligne centrale représente l'écart-type moyen d'un sous-groupe. Si vous n'utilisez pas de constante de correction du biais, Zometric utilise l'écart-type du procédé, σ:
\overline S = σ
...........................Si vous utilisez une constante de correction du biais (par défaut), Zometric calcule la valeur de la ligne centrale de chaque sous-groupe icomme suit :
\overline S_i = c_4 (n_i) σ
- Limites de contrôle :
- Limite de contrôle inférieure :
Si la constante de correction du biais est utilisée :
LCL_i = [c_4 (n_i)×σ]-[kσ× c_5 (n_i)]
Si la constante de correction du biais n'est pas utilisée :
LCL_i = σ-k[\frac{c_5 (n_i)}{c_4 (n_i)}]σ
Limite de contrôle supérieure :
Si la constante de correction du biais est utilisée
UCL_i = [c_4 (n_i)×σ]+[kσ× c_5 (n_i)]
Si la constante de correction du biais n'est pas utilisée :
UCL_i = σ+k[\frac{c_5 (n_i)}{c_4 (n_i)}]σ
Formule d'estimation de sigma (écart-type intra)
Avec la méthode Sbar :
............................Si vous n'utilisez pas de constante de correction du biais, \overline S est la moyenne des écarts-types des sous-groupes :
\overline S = \frac{\sum S_i}{m}
............................Si vous utilisez la constante de correction du biais c4(ni), \overline S se calcule comme suit :
h_i = \frac {c_4 (n_i)^2}{1-c_4 (n_i)^2}
............................Lorsque la taille de sous-groupe est constante, \overline S vaut :
\overline S = \frac {\sum S_i}{m×c_4(n_i)}
Avec la méthode de l'écart-type groupé :
L'écart-type groupé (Sp) est donné par la formule suivante :
S_p = \sqrt\frac{\sum\limits_{i}^{} \sum\limits_{j}^{} (x_{ij}-\overline x_i)^2 }{\sum\limits_{i}^{} (n_{i}-1)}
Lorsque la taille de sous-groupe est constante, Sp peut aussi se calculer comme suit :
S_p = \sqrt µ_ν
Formules des constantes de correction du biais
- c_4 () et c_5 () :
c_4 (N) = {\sqrt \frac {2}{N-1}}\frac{Γ\frac{N}{2}}{Γ\frac{N-1}{2}}
c_5 (N) = \sqrt {1 - c_4(N)^2}
Questions fréquentes
Qu'est-ce qu'une carte Xbar-S ?
La carte Xbar-S associe deux cartes de contrôle pour des données continues en sous-groupes. La carte Xbar suit les moyennes des sous-groupes au fil du temps pour détecter les décalages de la moyenne du procédé, et la carte S trace les écarts-types des sous-groupes pour détecter les changements de variabilité du procédé. Elle convient aux sous-groupes plus grands et donne une image plus précise de la dispersion que les cartes fondées sur l'étendue.
Quand utiliser une carte Xbar-S plutôt qu'une carte Xbar-R ?
Utilisez une carte Xbar-S pour des sous-groupes de 9 observations ou plus, car l'étendue devient un estimateur moins efficace du sigma du procédé pour les grands sous-groupes et l'écart-type du sous-groupe est meilleur. Utilisez une carte Xbar-R pour des sous-groupes de 2 à 8, et une carte I-MR s'il n'y a pas de sous-groupes.
De combien de données a-t-on besoin pour une carte Xbar-S ?
Recueillez au moins 60 observations au total pour obtenir des résultats fiables. Saisissez les données dans l'ordre chronologique, recueillez-les à intervalles réguliers, utilisez des sous-groupes rationnels représentatifs de la production du procédé et évitez les observations corrélées au sein des sous-groupes afin que les limites de contrôle soient exactes.
Comment calcule-t-on les limites de contrôle de la carte S ?
Avec la constante de correction du biais, utilisée par défaut, la ligne centrale de la carte S pour le sous-groupe i vaut c4(ni) fois sigma, et les limites de contrôle valent c4(ni) fois sigma plus ou moins k fois sigma fois c5(ni), avec k = 3 par défaut. Sigma peut être estimé par la méthode Sbar ou par l'écart-type groupé.