
Carte I-MR
La carte I-MR associe une carte des valeurs individuelles, qui trace chaque observation dans l'ordre chronologique, à une carte de l'étendue mobile des différences entre observations consécutives. Utilisez-la lorsque les données sont recueillies une à une, par exemple en production lente, en essais destructifs ou avec une mesure par lot. Les données doivent être continues, à peu près normales et non corrélées, idéalement 100 observations ou plus. Les règles de test signalent décalages, tendances et autres causes spéciales.
Dernière révision
Point clé
Une carte I-MR (valeurs individuelles - étendue mobile) est une carte de contrôle pour mesures individuelles : elle trace chaque valeur et l'étendue mobile entre valeurs consécutives pour surveiller la moyenne et la variation à court terme.
Sur cette page
Qu'est-ce qu'une carte I-MR ?
Une carte I-MR (valeurs individuelles - étendue mobile) est un type de carte de maîtrise statistique des procédés servant à surveiller et à maîtriser des procédés dans le temps en suivant la variation d'une seule variable. Elle est particulièrement utile pour analyser des jeux de données de petit effectif d'échantillon, lorsque les cartes de contrôle classiques comme les cartes Xbar-R ou Xbar-S ne sont pas applicables. La carte I-MR se compose de deux cartes : la carte des valeurs individuelles, qui montre les points de données d'une seule variable dans le temps, et la carte de l'étendue mobile, qui montre les différences entre points de données consécutifs de la carte des valeurs individuelles. Cette carte sert à surveiller la moyenne du procédé et la variation à court terme entre observations individuelles consécutives, chaque observation représentant une pièce ou un lot différent. En suivant la stabilité du procédé dans le temps, la carte I-MR aide à repérer et à corriger les instabilités, les tendances et les décalages dans les données.
Quand utiliser une carte I-MR ?
- Identifier les causes assignables: pour détecter les causes assignables dans le procédé qui peuvent le rendre non maîtrisé.
- Évaluer la performance du procédé: pour surveiller la performance du procédé avant et après la mise en œuvre d'améliorations.
- Gérer des cadences de production lentes: lorsque les cadences de production sont lentes et qu'il est impraticable d'attendre des échantillons supplémentaires.
- Systèmes de mesure coûteux: lorsque les systèmes de mesure sont d'un coût prohibitif, comme ceux impliquant des essais destructifs.
- Surveiller les procédés par lots : idéale pour les procédés par lots afin de suivre la variation d'un lot à l'autre lorsqu'une mesure est prise par lot.
- Suivre des données continues: adaptée aux données continues mesurées dans le temps, comme les cadences de production, les scores de satisfaction client ou les vitesses de machine.
- Détecter les causes spéciales de variation: pour identifier les causes spéciales de variation qui pourraient indiquer des problèmes du procédé ou de l'équipement.
- Applications sectorielles: très utilisée dans l'industrie manufacturière, la santé et les services pour assurer la stabilité des procédés et la maîtrise de la qualité.
Recommandations pour bien utiliser la carte I-MR
- Les données doivent être continues, recueillies à des intervalles de temps appropriés et dans l'ordre chronologique.
- Utilisez une carte de contrôle par attributs pour les données de comptage, et une carte Xbar-R/carte S pour les données en sous-groupes.
- Disposez d'au moins 100 observations au total pour obtenir des limites de contrôle plus précises.
- Les données doivent être raisonnablement normales ; envisagez une transformation de Box-Cox si les données sont très asymétriques.
- Les observations ne doivent pas être corrélées entre elles, car cela peut rétrécir les limites de contrôle et produire de faux signaux de non-maîtrise.
Alternatives : quand ne pas utiliser la carte I-MR
- Utilisez une carte Xbar-R ou carte Xbar-S pour les données recueillies en sous-groupes
- Utilisez une carte P ou carte NP pour les unités défectueuses (distribution binomiale)
- Utilisez une carte C ou carte U pour les données de comptage ou les défauts (distribution de Poisson)
Exemple de carte I-MR
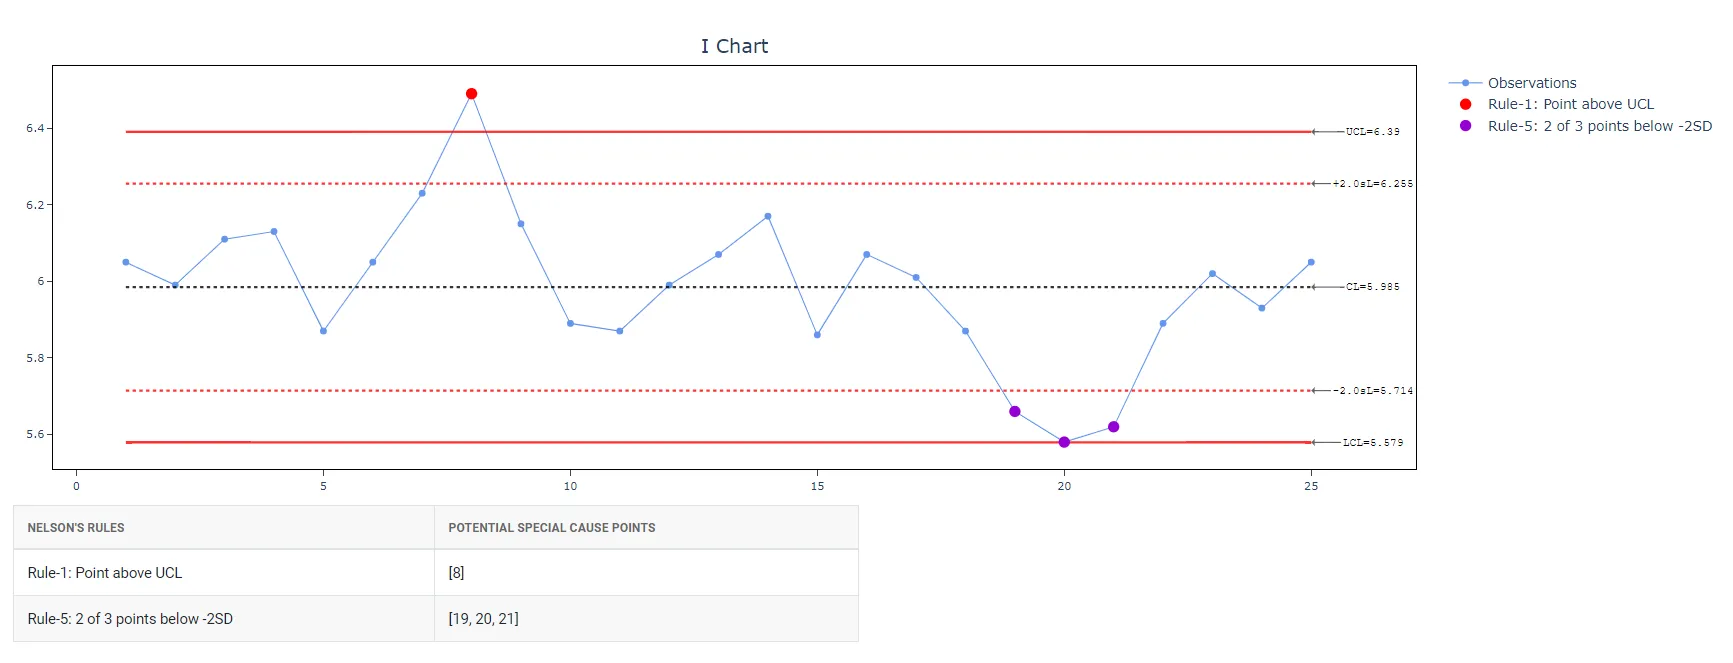
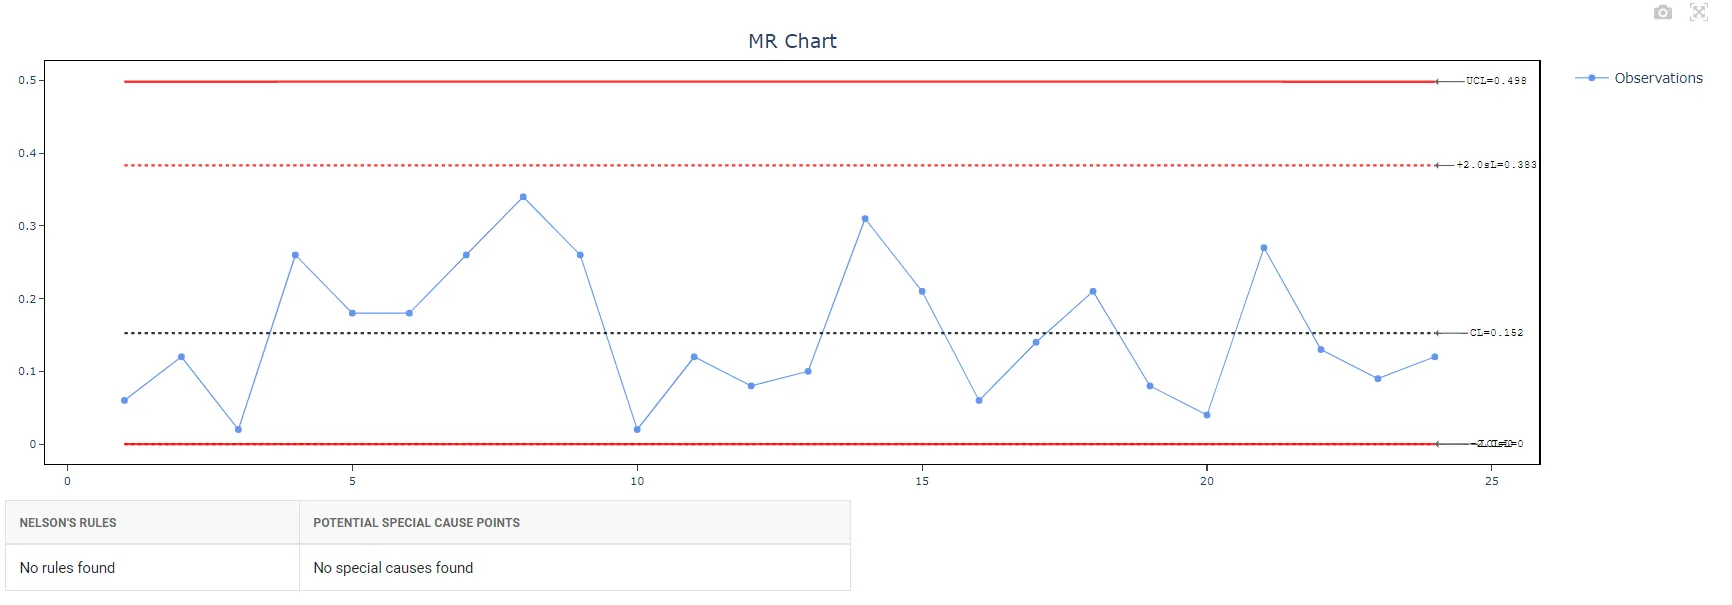
Un ingénieur qualité mesure le pH de 25 lots successifs de détergent liquide afin d'évaluer si le procédé de fabrication est maîtrisé. Les étapes sont les suivantes :
- Le pH de chacun des 25 lots successifs a été mesuré.
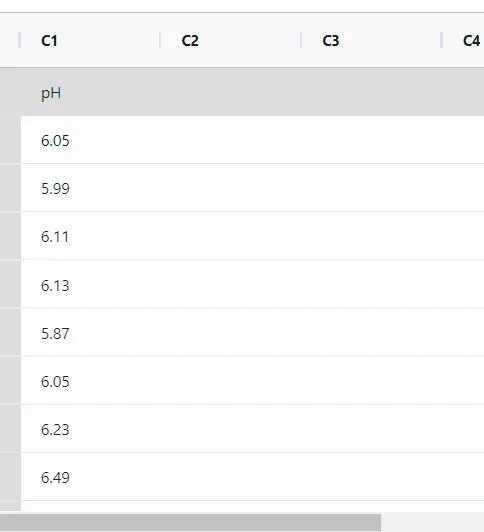
- Analysez ensuite les données dans Zometric Statistical Software à l'adresse https://statsai.zometric.com/.
- Pour trouver les cartes I-MR, choisissez Statistical module> Control Charts > I- MR charts.
- Dans l'outil, saisissez les données ainsi que les autres paramètres comme suit :
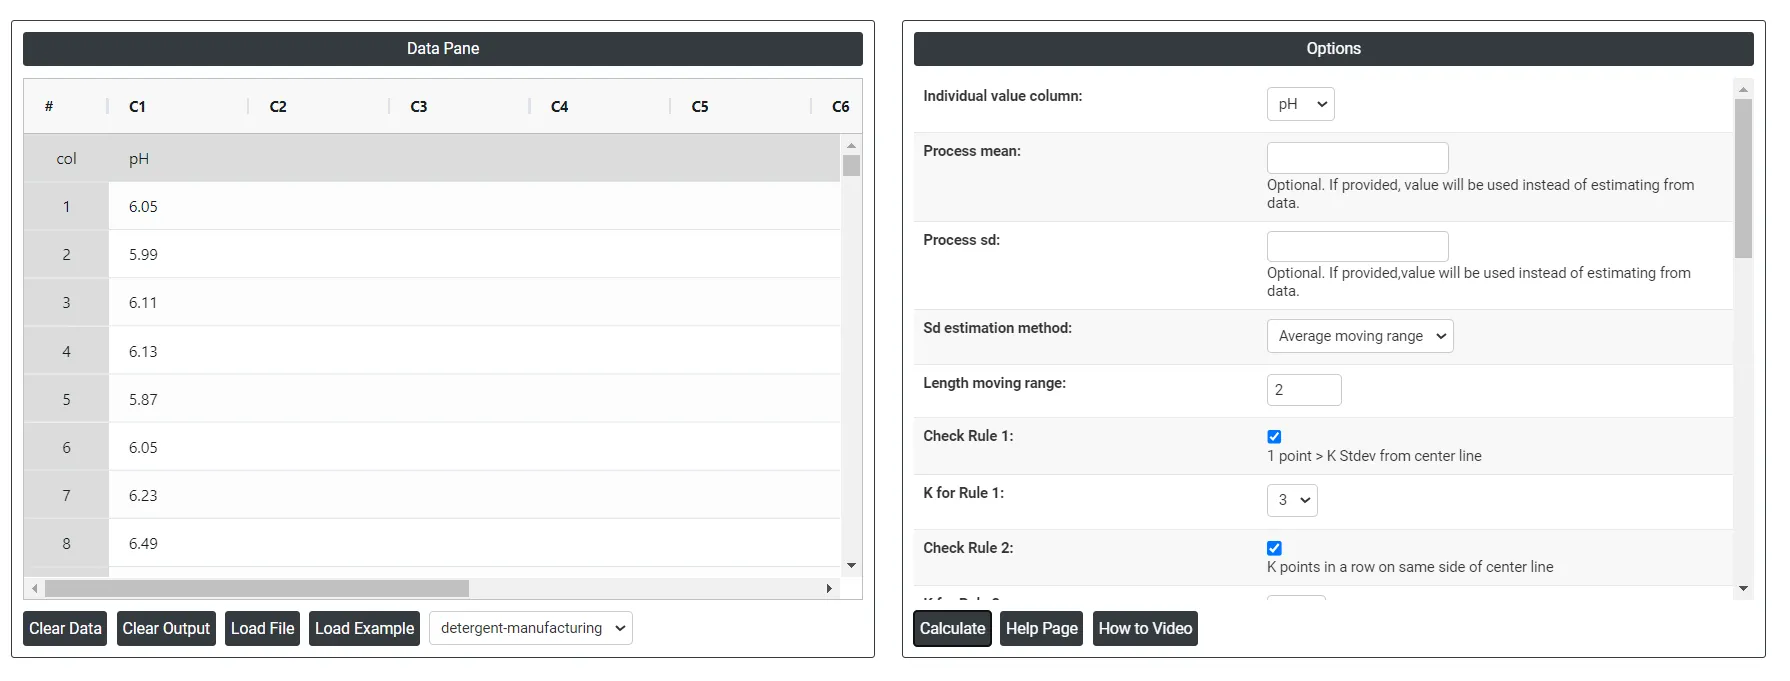
5. Après exécution de l'outil, les résultats obtenus sont les suivants :
Comment générer une carte I-MR ?
La marche à suivre est la suivante :
- Connectez-vous à Zometric Statistical Software à l'adresse https://statsai.zometric.com/
- Sur la page d'accueil, choisissez Statistical Tool>Control Charts > I-MR Chart.
- Cliquez sur I-MR Chart pour accéder au tableau de bord.
- Ensuite, saisissez les données manuellement, ou copiez (Ctrl+C) l'ensemble des données d'une feuille Excel et collez-les (Ctrl+V) ici, ou encore utilisez l'option Load Example pour charger les données d'exemple.
- Ensuite, associez les colonnes aux paramètres.
- Enfin, cliquez sur calculate en bas de la page pour obtenir les résultats.
Dans le tableau de bord de la carte I-MR, la fenêtre est divisée en deux parties.
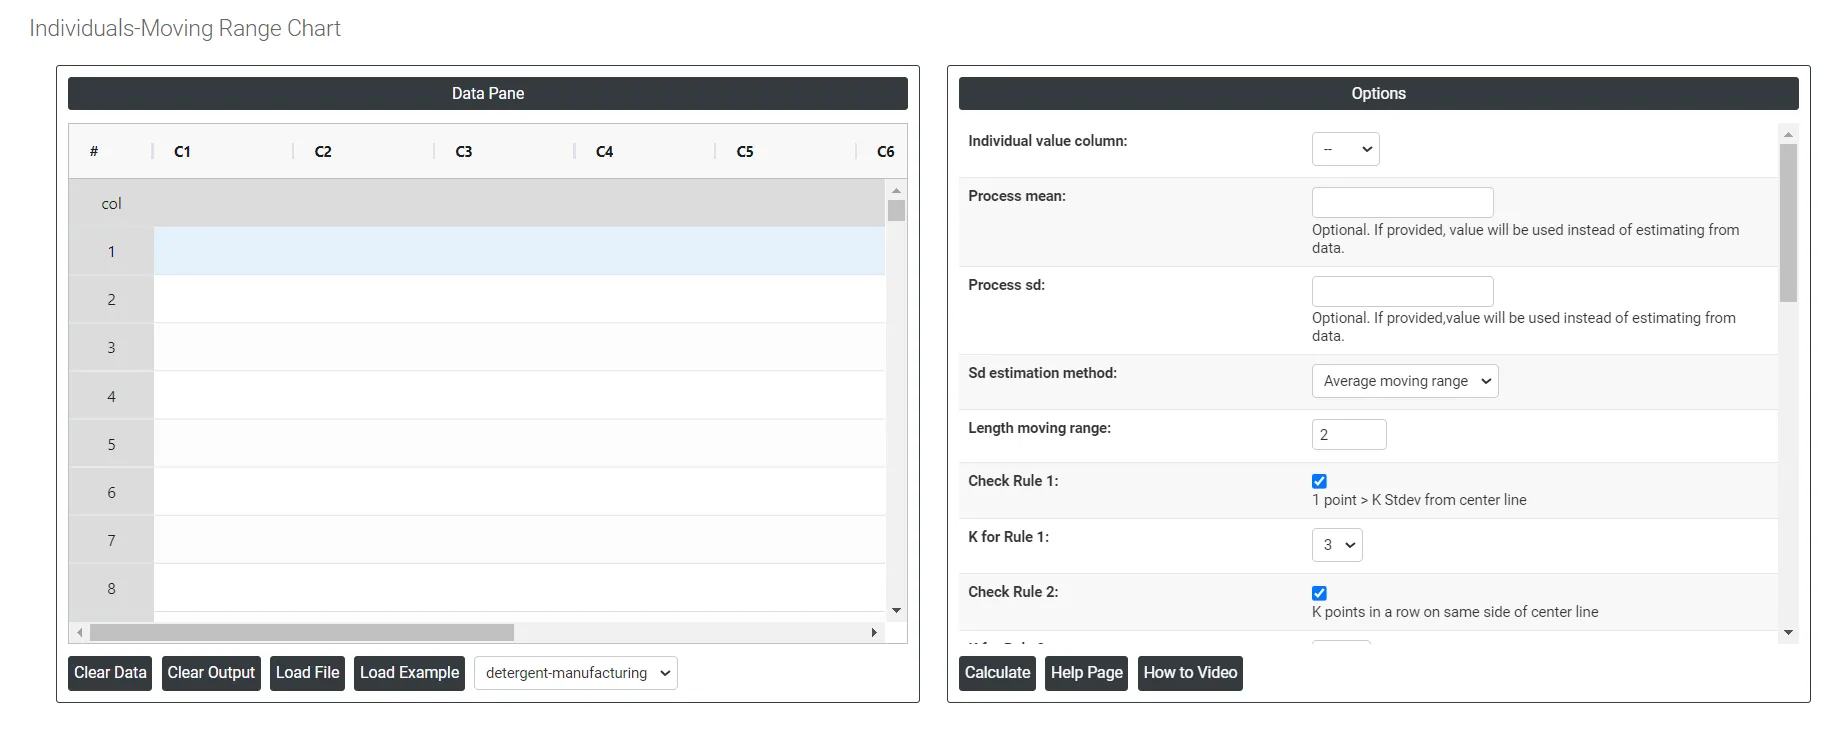
La partie gauche contient le Data Pane (volet de données). Dans le Data Pane, chaque ligne constitue un sous-groupe. Les données peuvent être saisies manuellement, ou vous pouvez copier (Ctrl+C) l'ensemble des données d'une feuille Excel et les coller (Ctrl+V) ici.
Load example : les données d'exemple sont chargées.
Load File: permet de charger directement les données Excel.
La partie droite contient de nombreuses options, décrites ci-dessous :
- Process mean : c'est la valeur moyenne d'un ensemble de mesures ou d'observations d'un procédé. Elle représente la tendance centrale des données du procédé dans le temps et constitue un indicateur clé de sa performance. À défaut, Zometric Statistical Software calcule la ligne centrale à partir des données fournies.
- Process sd : c'est une mesure de la variabilité ou de la dispersion des données du procédé autour de la moyenne. Elle indique dans quelle mesure les points de données individuels du procédé diffèrent de la moyenne du procédé. Si vous la laissez vide, Zometric Statistical Software la calcule à partir des données fournies.
- Sd estimation method : elle laisse à l'utilisateur deux choix de calcul. Choisir l'étendue mobile moyenne ou la méthode de l'étendue mobile médiane comme méthode d'estimation modifie le résultat.
- Average moving range Sd estimation method : elle consiste à calculer la différence entre valeurs consécutives d'un jeu de données, puis à prendre la moyenne de ces différences.
- Median moving range Sd estimation method : la MMR est calculée en prenant la médiane des étendues mobiles entre points de données consécutifs.
- Length moving range : dans une carte I-MR, la longueur de l'étendue mobile est le nombre d'observations consécutives utilisées pour calculer chaque étendue mobile (2 par défaut). Chaque étendue mobile est la différence entre la plus grande et la plus petite de ces observations consécutives, et les étendues mobiles servent à estimer l'écart-type du procédé et à calculer les limites de contrôle.
- Check Rule 1: 1 point > K Stdev from center line : si un point de données est à K écarts-types de la ligne centrale, cela signifie qu'il est éloigné de la moyenne de K fois l'écart-type. C'est important en maîtrise statistique des procédés, car cela indique si un point de données reste dans des limites acceptables ou si le procédé peut présenter un problème à traiter. En général, les points de données à plus de trois écarts-types de la ligne centrale sont considérés comme des valeurs aberrantes et peuvent nécessiter une investigation plus poussée.
- Check Rule 2: K points in a row on same side of center line : si K points consécutifs se trouvent du même côté de la ligne centrale dans un jeu de données, cela suggère que la moyenne du procédé a pu se décaler. Cela peut tenir à divers facteurs, comme une erreur de mesure, un biais d'échantillonnage ou une véritable structure sous-jacente dans les données.
- Check Rule 3: K points in a row, all increasing or all decreasing : ce test signale une tendance ou une dérive du procédé lorsque K points consécutifs remplissent l'une de ces conditions :
- Les points sont tous croissants (c'est-à-dire que chaque point a une ordonnée supérieure à celle du précédent)
- Les points sont tous décroissants (c'est-à-dire que chaque point a une ordonnée inférieure à celle du précédent)
- Check Rule 4: K points in a row, alternating up and down : si K points consécutifs alternent à la hausse et à la baisse en dents de scie, la variation est systématique plutôt qu'aléatoire. Cela peut être dû à des facteurs comme un sur-réglage du procédé, ou une alternance entre deux machines, opérateurs ou sources de matière première.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side) : d'après cet énoncé, si K points de données sur K+1 se situent du même côté de la ligne centrale à plus de deux écarts-types de celle-ci, cela suggère que le procédé pourrait être non maîtrisé, et qu'il faut rechercher les causes spéciales pour identifier et résoudre le problème.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side) : si K points consécutifs sur K+1 se situent à plus d'un écart-type de la ligne centrale du même côté, cela indique un possible petit décalage de la moyenne du procédé.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side) : si K points consécutifs se situent à moins de 1 écart-type de la ligne centrale, la variation est plus faible que ne le prédisent les limites de contrôle. Ce n'est pas le signe d'une bonne maîtrise : cela indique souvent des données stratifiées ou des limites de contrôle trop larges.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side) : si K points consécutifs se situent à plus de 1 écart-type de la ligne centrale, cela indique un motif de mélange, où les points évitent la ligne centrale et se situent près des limites de contrôle, par exemple lorsque des données de deux flux de procédé différents sont mélangées.
Download as Excel : affiche le résultat au format Excel ; il peut être facilement modifié puis rechargé pour de nouveaux calculs avec l'option Load File.
Questions fréquentes
Qu'est-ce qu'une carte I-MR ?
Une carte I-MR (valeurs individuelles - étendue mobile) est une carte de maîtrise statistique des procédés qui suit la variation d'une seule variable dans le temps. Elle comporte deux parties : la carte des valeurs individuelles, qui trace chaque point de données dans l'ordre chronologique, et la carte de l'étendue mobile, qui trace les différences entre points consécutifs. Elle aide à repérer les instabilités, les tendances et les décalages du procédé.
Quand utiliser une carte I-MR plutôt qu'une carte Xbar-R ?
Utilisez une carte I-MR pour des données continues recueillies sous forme de mesures individuelles, par exemple lorsque les cadences de production sont lentes et qu'attendre d'autres échantillons est impraticable, lorsque la mesure est coûteuse ou destructive, ou lorsqu'une mesure est prise par lot. Si les données sont recueillies en sous-groupes, utilisez plutôt une carte Xbar-R ou Xbar-S.
Quelles sont les exigences sur les données pour une carte I-MR ?
Les données doivent être continues, recueillies à des intervalles de temps appropriés et dans l'ordre chronologique. Visez au moins 100 observations au total pour obtenir des limites de contrôle plus précises. Les données doivent être raisonnablement normales ; envisagez une transformation de Box-Cox si elles sont très asymétriques. Les observations ne doivent pas être corrélées, car cela peut rétrécir les limites et produire de faux signaux de non-maîtrise.
Quelle carte utiliser pour des unités défectueuses ou des comptages de défauts plutôt qu'une carte I-MR ?
Une carte I-MR est destinée aux données continues. Pour les unités défectueuses, qui suivent une distribution binomiale, utilisez une carte P ou NP. Pour les comptages de défauts, qui suivent une distribution de Poisson, utilisez une carte C ou U.