
p管理図(P Chart)
p管理図は、各品目が合格か不合格かに分類される工程で、不良品の比率を監視するために設計された管理図です。この管理図は、一定の間隔(時間、シフト、日、週、月など)で採取したサンプルから不適合品の比率を追跡し、時間の経過に伴う工程の不安定さを検出して是正するために使用します。
最終レビュー
重要なポイント
p管理図は、各品目が合格か不合格かに分類される工程で、不良品の比率を監視するために設計された管理図です。
p管理図とは
p管理図は、各品目が合格か不合格かに分類される工程で、不良品の比率を監視するために設計された管理図です。この管理図は、一定の間隔(時間、シフト、日、週、月など)で採取したサンプルから不適合品の比率を追跡し、時間の経過に伴う工程の不安定さを検出して是正するために使用します。
p管理図を作成するには、最初のサンプルの集合を用いて、工程の不適合品の比率を推定します。この推定された比率が、管理限界の設定に役立ちます。この初期段階では工程が安定していることが重要です。管理外れの点がある場合は、その原因を特定し、影響を受けたサンプルを推定から除外する必要があります。
管理限界が設定されると、p管理図は継続的な工程の監視に使用できます。データ点がこれらの限界の外に出た場合は、不適合品の比率が管理外れであることを示し、調査して対処すべき潜在的な問題があることを示唆します。このように、p管理図は、逸脱を特定してタイムリーな是正処置を可能にすることで、工程の安定性と品質管理を維持するうえで不可欠です。
p管理図を使用する場面
p管理図は、一貫した生産を確保し、品質に影響しうる変動のパターンを検出するために、製造業や品質管理で広く使用されています。また、高い水準の性能と安全性を確保するために工程の一貫性が重要な、医療などの他の業界でも使用できます。
- 比率の監視:各品目が合格か不合格のいずれかにしか分類できない工程で、不良品または不適合品の比率を追跡する必要がある場合。
- 計数値データ:収集するデータが計数値データ、すなわち特性の有無(例:不良か不良でないか)を記録するものである場合。
- サンプルサイズが変動する場合:工程から採取するサンプルのサイズが変動する場合。他の一部の管理図とは異なり、p管理図は異なるサンプルサイズを扱えます。
- 品質管理:不良品の比率のシフトや傾向を検出することで、製造または生産工程の品質を監視し維持することを目指す場合。
- 工程の不安定さの特定:工程の不安定さを特定して対処し、時間の経過にわたって工程が管理状態にあることを確保する必要がある場合。
- コンプライアンスと規格:工程の不良率の継続的な監視と管理を義務付ける業界規格や規制要件に準拠する場合。
p管理図を正しく使用するためのガイドライン
- 品目を、合格か不合格かの2つのカテゴリーのいずれかに分類します
- 品目が不良か不良でないかのみを判定できるのか、各品目の欠点数を数えられるのかに応じて、適切な管理図を使用します
- 過分散や過小分散がデータにある場合は、従来の計数値管理図の精度に影響しうるため、注意してください
- データは時間順にし、最も古いデータをワークシートの先頭に置きます
- データは等間隔の時間間隔で収集します
- データは、類似しており、同じ工程条件の下にあるサブグループとして収集します
- 不良品の平均比率に基づいて必要なサブグループサイズを求める式を用い、サブグループが十分に大きいことを確認します
- 精度の高い管理限界を得るために、十分な数のサブグループを含めます
- 精度を確保するのに十分なサブグループがない場合は、管理限界を再推定します
代替手法:p管理図を使用すべきでない場合
- 各品目の欠点数を数える場合は、u管理図 または c管理図 を使用して、単位あたりの欠点数をプロットできます。
- データに過分散や過小分散がある場合、従来のp管理図に頼ると正確でない可能性があります。過分散は管理限界の外に出る点の数が増える原因となり、過小分散は管理限界の外に出る点が少なすぎる原因となります。
p管理図の例
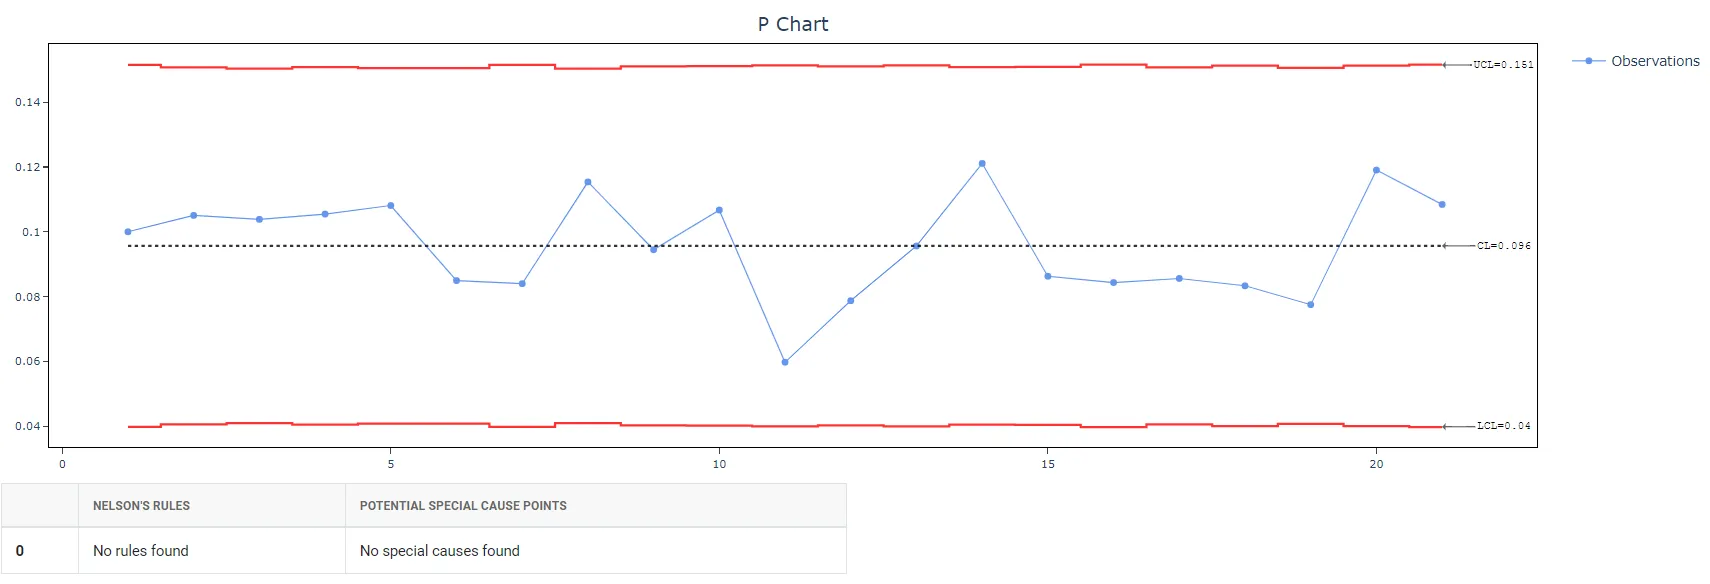
コールセンターのスーパーバイザーが、顧客からの電話への応答プロセスの効果を評価しようとしています。スーパーバイザーは、21日間にわたり、着信の総数と、応答されなかった電話の数を記録します。スーパーバイザーは、応答されなかった電話の比率を監視するためにp管理図を作成します。次のデータが収集されました。
- 必要なデータを収集しました。
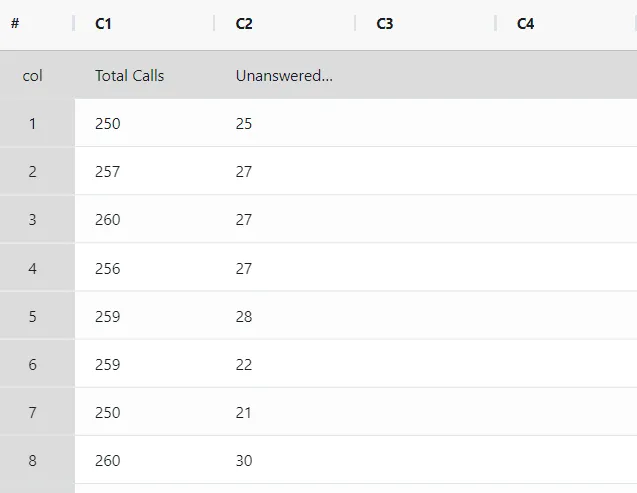
2. 次に、Zometric Statistical Software(https://statsai.zometric.com/)でデータを分析します。
3. p管理図を見つけるには、Statistical module> Control Chart> P Chartを選択します。
4. ツール内で、データとその他の入力項目を次のように入力します。
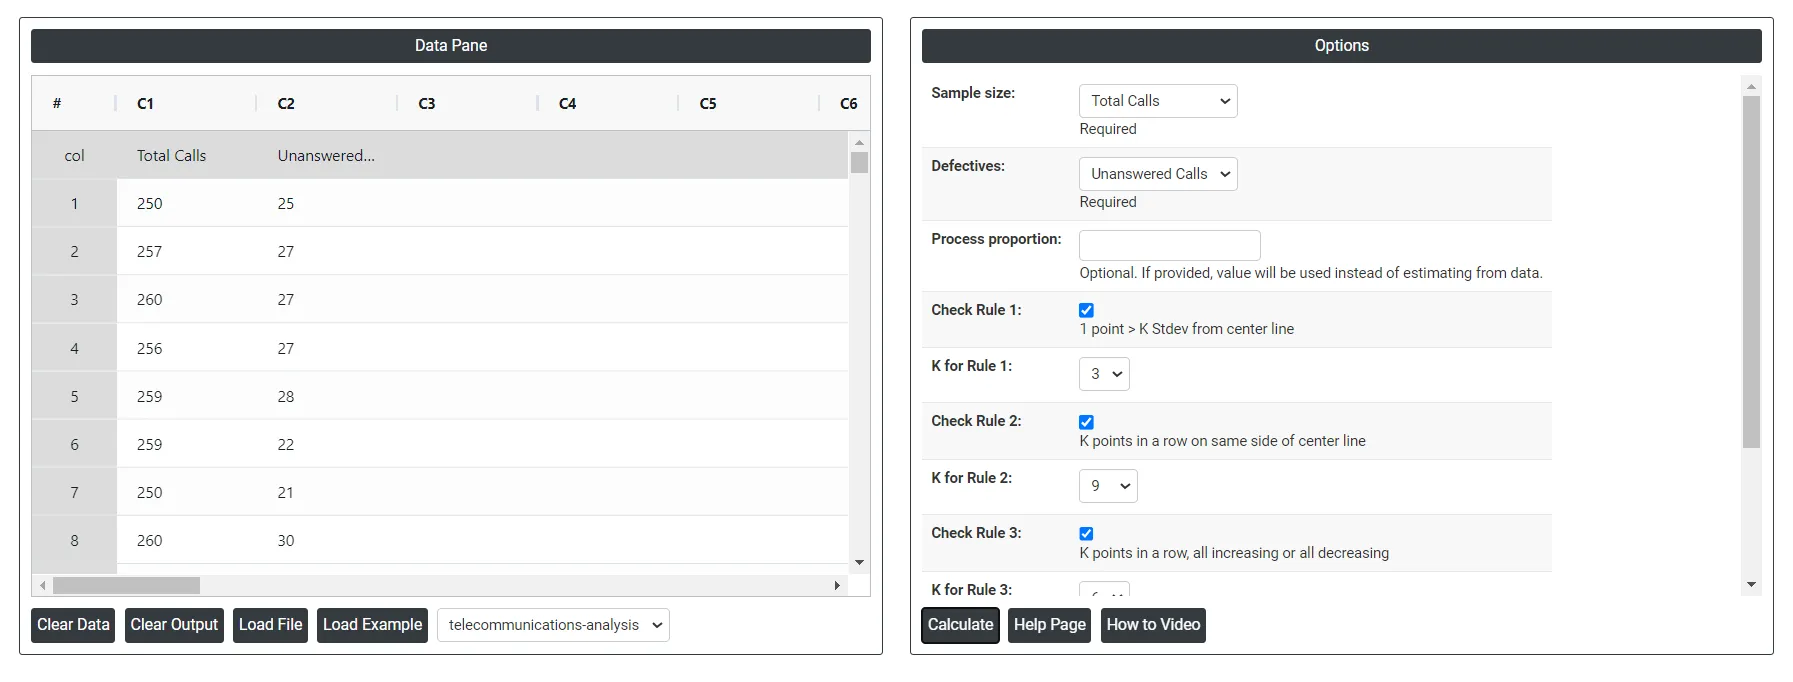
5. 上記のツールを使用すると、次のような出力が得られます。
p管理図の作成方法
手順は次のとおりです。
- Zometric Statistical Softwareにログインします:https://statsai.zometric.com/
- ホーム画面でStatistical Tool> Control Chart>P Chartを選択します。
- 次に、P Chart をクリックして、ダッシュボードに移動します。
- 次に、データを手動で入力するか、Excelシートからデータ全体をコピー(Ctrl+C)してここに貼り付けます(Ctrl+V)。
- 次に、目的のCheck Rulesを選択します。
- 最後に、ページ下部のcalculateをクリックすると、目的の結果が得られます。
p管理図のダッシュボードでは、画面が2つの部分に分かれています。
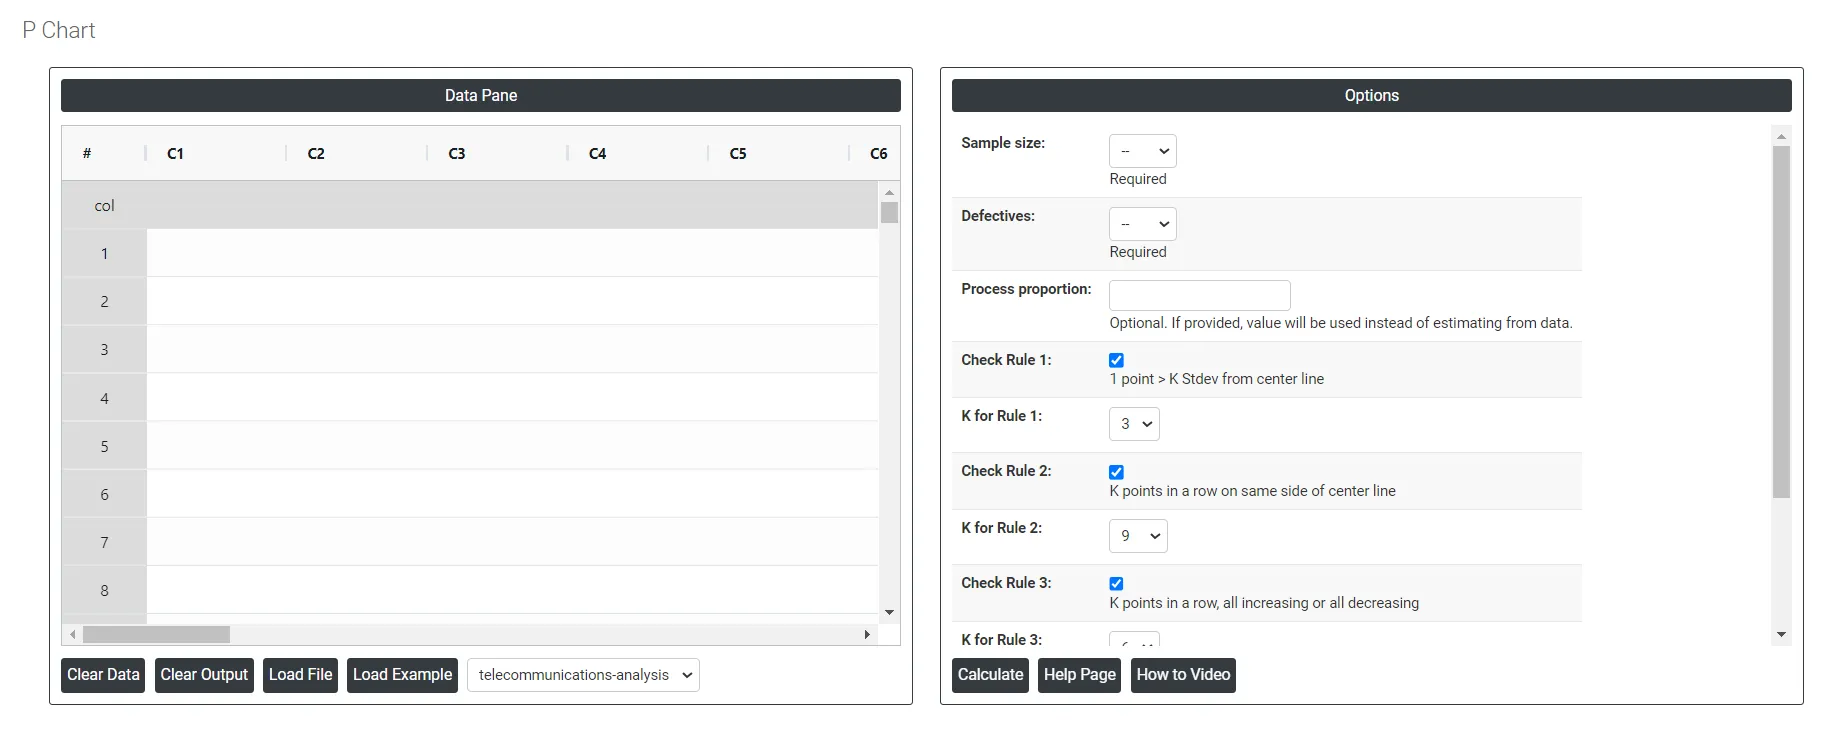
左側にはデータペイン(Data Pane)があります。データは手動で入力するか、Excelシートからデータ全体をコピー(Ctrl+C)してここに貼り付けます(Ctrl+V)。
Load example: サンプルデータが読み込まれます。
Load File: Excelのデータを直接読み込むために使用します。
右側には、次のような多くのオプションがあります。
- Process proportion: 工程の比率を指定した場合は、この値が中心線として扱われます。指定しない場合、Zometric Statistical Softwareは、与えられたデータから中心線を計算します。
- Check Rule 1: 1 point > K Stdev from center line: テスト1は、他と大きく外れたサブグループを特定するために不可欠であり、管理外れの状況を検出するための広く認められた手法です。感度を高めて工程のより小さなシフトを検出するには、テスト2をテスト1と併用でき、管理図の有効性が高まります。
- Check Rule 2: K points in a row on same side of center line: テスト2は、工程の中心化やばらつきの変化を検出します。工程の小さなシフトを監視する場合は、テスト2をテスト1と併用して、管理図の感度を高めることができます。
- Check Rule 3: K points in a row, all increasing or all decreasing: テスト3は、工程内の傾向を特定するために設計されています。このテストは特に、値が一貫して増加または減少し続ける連続したデータ点の長い並びを探し、工程の挙動に潜在的な傾向があることを知らせます。
- Check Rule 4: K points in a row, alternating up and down:テスト4は、工程内の系統的な変動を特定するために設計されています。本来、工程の変動パターンはランダムであるべきです。しかし、点がテスト4に不合格となった場合は、変動がランダムではなく、予測可能なパターンに従っている可能性があります。
- Download as Excel: 結果をExcel形式で表示します。この形式は簡単に編集でき、load fileオプションを使って計算のために再読み込みできます。
よくある質問
p管理図とは何ですか?
p管理図は、各品目が合格か不合格に分類される工程で、不良品の比率を監視する管理図です。時間、シフト、日など、一定の間隔で採取したサンプルの不適合品の比率を追跡し、時間の経過に伴う工程の不安定さを検出して是正します。
p管理図はどのような場合に使用しますか?
各品目が不良か不良でないかのいずれかである計数値データで、不良率を時間の経過とともに追跡したい場合に、p管理図を使用します。p管理図は、大きさの異なるサブグループを扱えます。各品目の欠点数を数えられる場合は、代わりにu管理図またはc管理図を使用してください。
p管理図の管理限界はどのように設定されますか?
最初のサンプルの集合を用いて、工程の不適合品の比率を推定し、これが管理限界を設定します。この段階では工程が安定している必要があります。管理外れの点がある場合は、その原因を特定し、該当するサンプルを推定から除外します。既知の工程の比率を、中心線として入力することもできます。
p管理図における過分散と過小分散とは何を意味しますか?
データに過分散や過小分散がある場合、従来のp管理図は正確でない可能性があります。過分散は、予想より多くの点が管理限界の外に出る原因となり、過小分散は、管理限界の外に出る点が少なすぎる原因となります。