
I-MR-Karte
Die I-MR-Karte kombiniert eine Einzelwertkarte, die jede Beobachtung in zeitlicher Reihenfolge darstellt, mit einer Karte der gleitenden Spannweite, die die Differenzen aufeinanderfolgender Beobachtungen zeigt. Setzen Sie sie ein, wenn Daten einzeln erfasst werden, etwa bei langsamer Fertigung, zerstörender Prüfung oder einer Messung je Charge. Die Daten sollten stetig, annähernd normalverteilt und unkorreliert sein, idealerweise 100 oder mehr Beobachtungen. Testregeln kennzeichnen Verschiebungen, Trends und andere systematische Ursachen.
Zuletzt geprüft
Kernaussage
Eine I-MR-Karte (Individuals-Moving Range) ist eine Regelkarte für Einzelmesswerte: Sie zeigt jeden Wert im Zeitverlauf und die gleitende Spannweite aufeinanderfolgender Werte, um Mittelwert und kurzfristige Streuung zu überwachen.
Auf dieser Seite
Was ist eine I-MR-Karte?
Eine I-MR-Karte (Individual-Moving Range, Einzelwert-/Gleitende-Spannweite-Karte) ist eine Regelkarte der statistischen Prozesslenkung (SPC), mit der Prozesse im Zeitverlauf überwacht und gelenkt werden, indem die Streuung einer einzelnen Variablen verfolgt wird. Sie ist besonders nützlich für die Analyse von Datensätzen mit kleinen Stichprobenumfängen, bei denen herkömmliche Regelkarten wie Xbar-R- oder Xbar-S-Karten nicht praktikabel sind. Die I-MR-Karte besteht aus zwei Karten: der Einzelwertkarte, die die Datenpunkte einer einzelnen Variablen im Zeitverlauf zeigt, und der Karte der gleitenden Spannweite, die die Differenzen zwischen aufeinanderfolgenden Datenpunkten der Einzelwertkarte zeigt. Mit dieser Karte werden der Prozessmittelwert und die kurzfristige Streuung zwischen aufeinanderfolgenden Einzelbeobachtungen überwacht, wobei jede Beobachtung für ein anderes Teil oder eine andere Charge steht. Indem sie die Prozessstabilität im Zeitverlauf verfolgt, hilft die I-MR-Karte, Instabilitäten, Trends und Verschiebungen in den Daten zu erkennen und zu korrigieren.
Wann wird eine I-MR-Karte eingesetzt?
- Zuordenbare Ursachen erkennen: Zum Erkennen zuordenbarer Ursachen im Prozess, die dazu führen können, dass er außer Kontrolle gerät.
- Prozessleistung bewerten: Zur Überwachung der Prozessleistung vor und nach der Umsetzung von Prozessverbesserungen.
- Langsame Produktionsraten: Wenn die Produktionsrate so niedrig ist, dass es unpraktikabel ist, auf weitere Stichproben zu warten.
- Kostspielige Messsysteme: Wenn Messungen unverhältnismäßig teuer sind, etwa bei zerstörender Prüfung.
- Überwachung von Chargenprozessen: Ideal für Chargenprozesse, um die Streuung von Charge zu Charge zu verfolgen, wenn je Charge eine Messung erfolgt.
- Stetige Daten verfolgen: Geeignet für über die Zeit gemessene stetige Daten wie Produktionsraten, Kundenzufriedenheitswerte oder Maschinengeschwindigkeiten.
- Systematische Streuungsursachen erkennen: Zum Erkennen systematischer Streuungsursachen, die auf Probleme mit dem Prozess oder den Anlagen hinweisen können.
- Branchenanwendungen: Weit verbreitet in Fertigung, Gesundheitswesen und Dienstleistung, um Prozessstabilität und Qualitätslenkung sicherzustellen.
Hinweise zur richtigen Anwendung der I-MR-Karte
- Die Daten sollten stetig sein, in geeigneten Zeitabständen und in zeitlicher Reihenfolge erfasst werden.
- Verwenden Sie für Zähldaten eine Regelkarte für attributive Daten und für Teilgruppendaten die Xbar-R/S-Karte .
- Erfassen Sie insgesamt mindestens 100 Beobachtungen, um genauere Eingriffsgrenzen zu erhalten.
- Die Daten sollten annähernd normalverteilt sein; sind sie stark schief, sollten Sie eine Box-Cox-Transformation in Betracht ziehen.
- Die Beobachtungen sollten nicht miteinander korreliert sein, da dies zu engen Eingriffsgrenzen und falschen Außer-Kontrolle-Signalen führen kann.
Alternativen: Wann Sie die I-MR-Karte nicht verwenden sollten
- Verwenden Sie die Xbar-R- oder Xbar-S-Karte für in Teilgruppen erfasste Daten
- Verwenden Sie die P-Karte oder NP-Karte für fehlerhafte Einheiten (Binomialverteilung)
- Verwenden Sie die C-Karte oder U-Karte für Zähldaten bzw. Fehler (Poisson-Verteilung)
Beispiel für eine I-MR-Karte
Ein Qualitätsingenieur misst den pH-Wert von 25 aufeinanderfolgenden Chargen Flüssigwaschmittel, um zu beurteilen, ob der Herstellprozess beherrscht ist. Die Schritte:
- Der pH-Wert jeder der 25 aufeinanderfolgenden Chargen wurde gemessen.
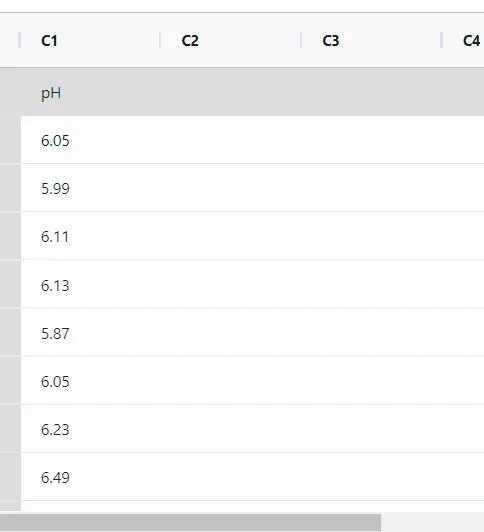
- Analysieren Sie die Daten nun in Zometric Statistical Software unter https://statsai.zometric.com/.
- I-MR-Karten finden Sie unter Statistical module> Control Charts > I- MR charts.
- Geben Sie im Werkzeug die Daten zusammen mit den weiteren Eingaben wie folgt ein:
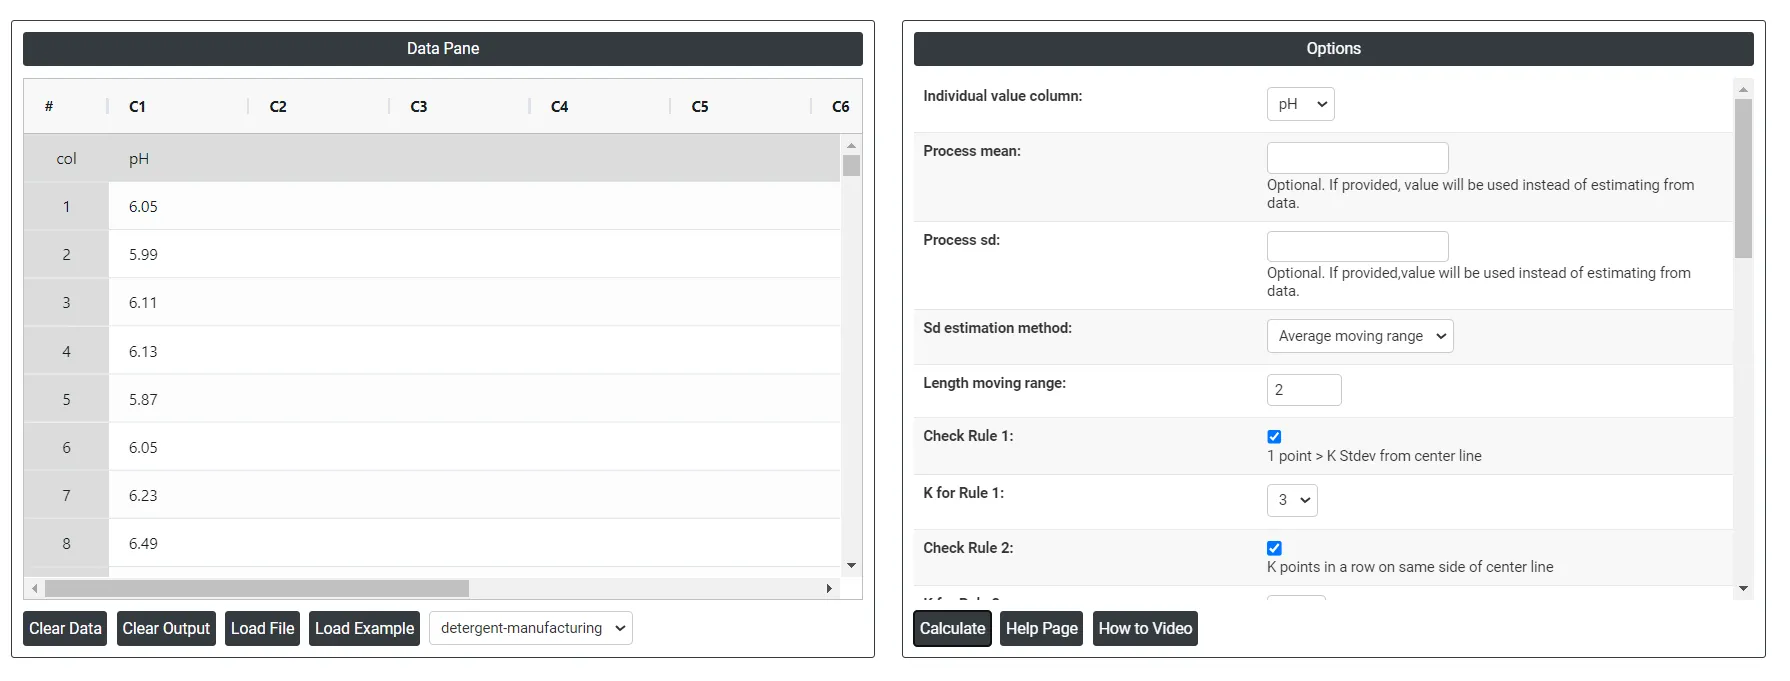
5. Nach Ausführung des oben genannten Werkzeugs erhalten Sie folgende Ausgabe:
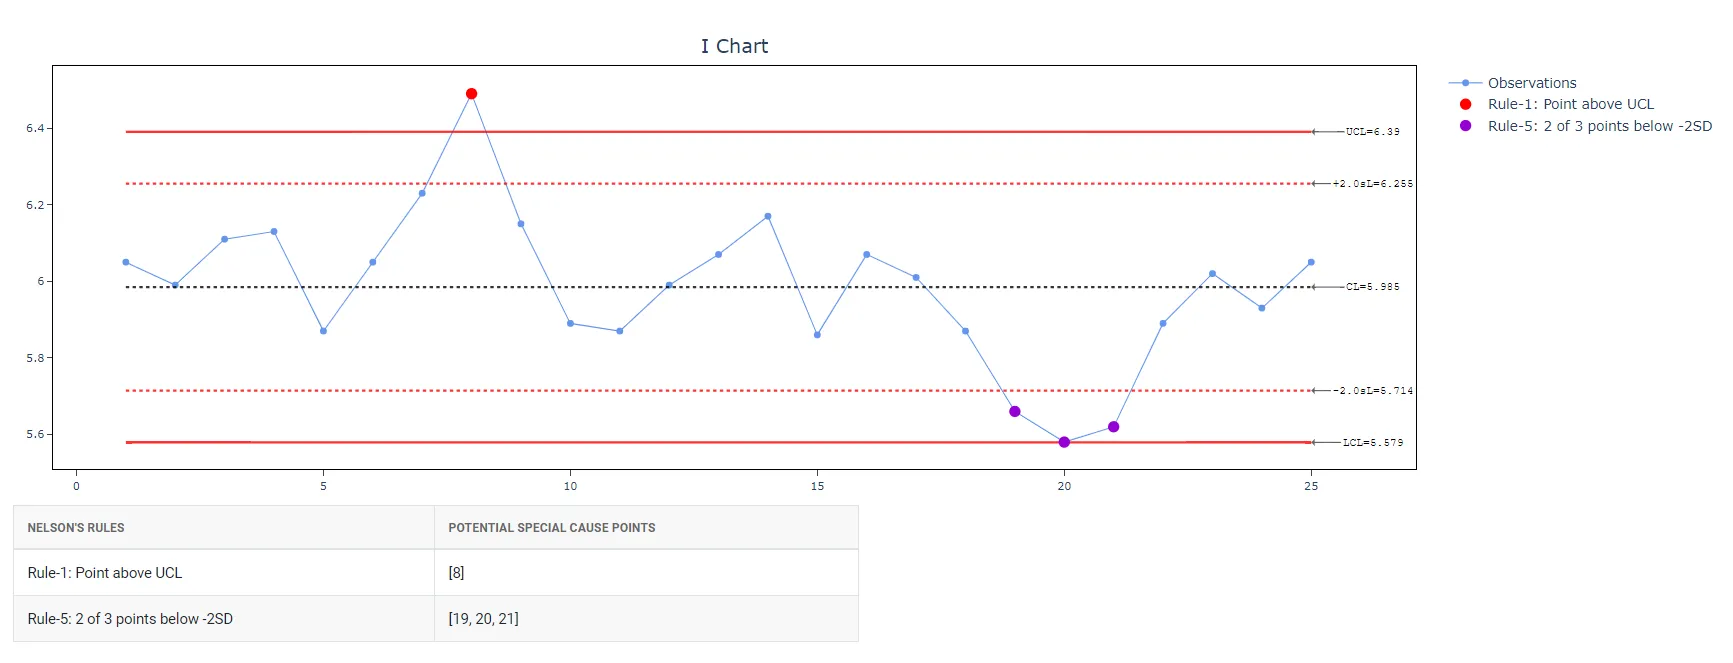
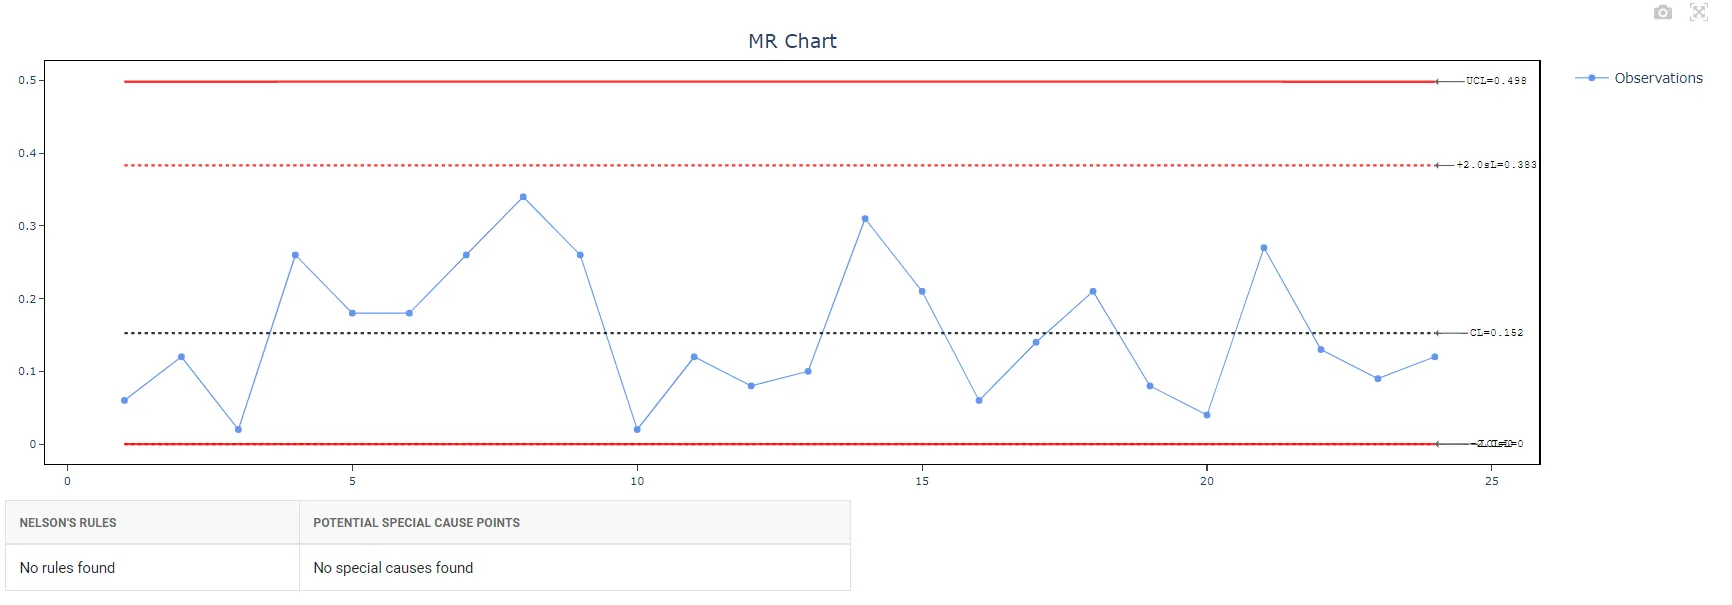
Anleitung: I-MR-Karte erstellen
So gehen Sie vor:
- Melden Sie sich bei Zometric Statistical Software an unter https://statsai.zometric.com/
- Wählen Sie auf der Startseite Statistical Tool>Control Charts > I-MR Chart.
- Klicken Sie auf I-MR Chart, um zum Dashboard zu gelangen.
- Geben Sie die Daten anschließend manuell ein, oder kopieren Sie die Daten vollständig (Strg+C) aus einer Excel-Tabelle und fügen Sie sie ein (Strg+V). Alternativ gibt es die Option Load Example, mit der Beispieldaten geladen werden.
- Ordnen Sie anschließend die Spalten den Parametern zu.
- Klicken Sie abschließend unten auf der Seite auf calculate, um die gewünschten Ergebnisse zu erhalten.
Das Dashboard der I-MR-Karte ist in zwei Bereiche unterteilt.
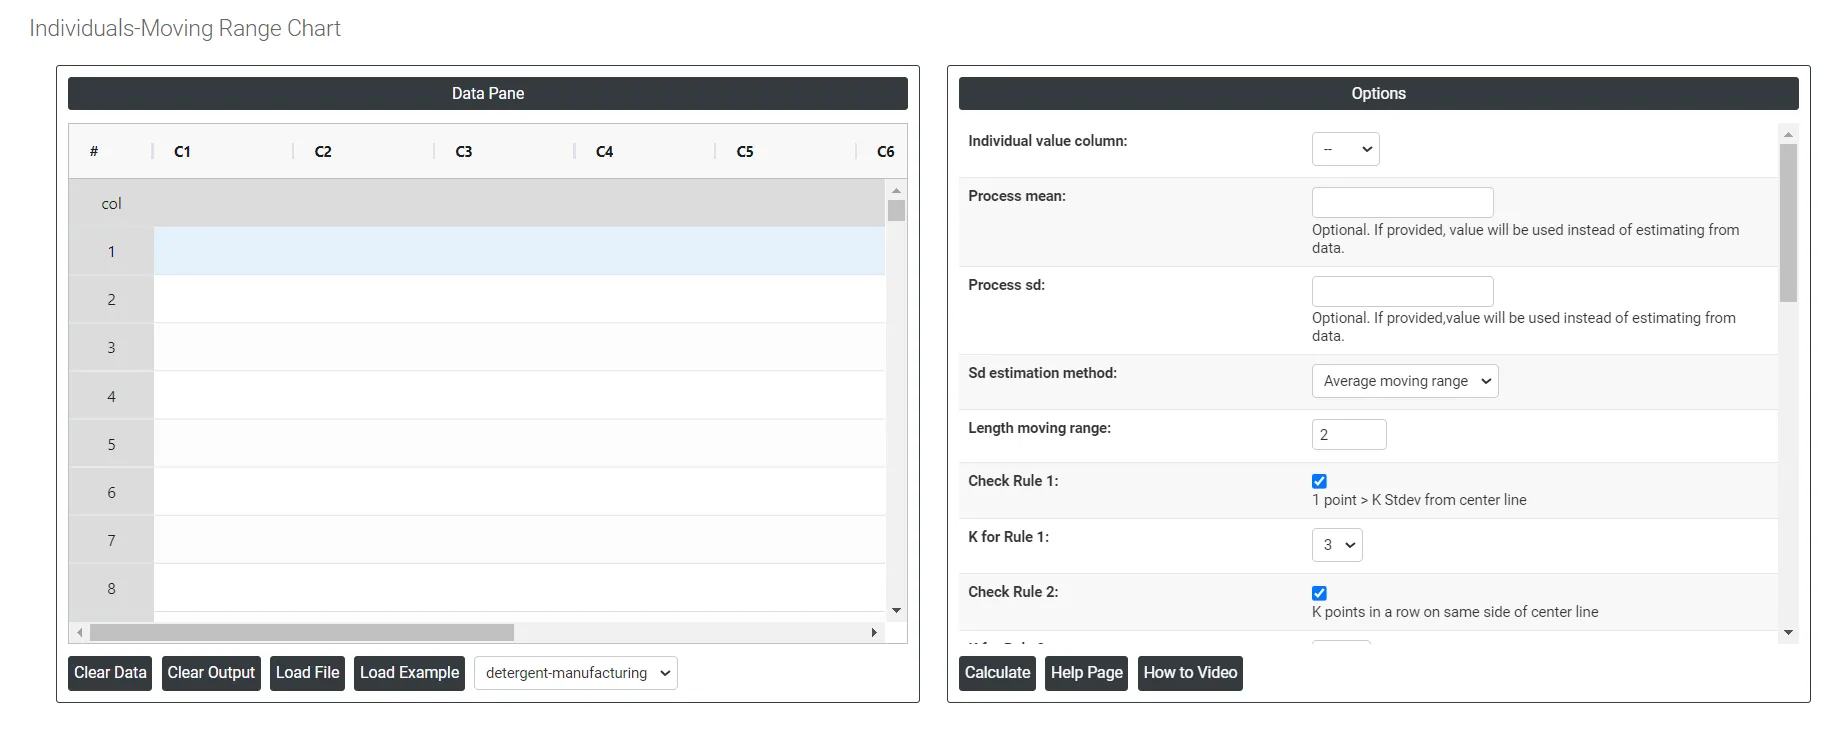
Im linken Bereich befindet sich der Datenbereich (Data Pane). Im Data Pane bildet jede Zeile eine Teilgruppe. Die Daten können manuell eingegeben oder vollständig aus einer Excel-Tabelle kopiert (Strg+C) und hier eingefügt (Strg+V) werden.
Load example: Es werden Beispieldaten geladen.
Load File: Damit werden Excel-Daten direkt geladen.
Im rechten Bereich stehen zahlreiche Optionen zur Verfügung:
- Process mean: Der Durchschnittswert einer Reihe von Messungen oder Beobachtungen aus einem Prozess. Er stellt die zentrale Tendenz der Prozessdaten über die Zeit dar und ist ein wichtiger Indikator für die Prozessleistung. Wird er nicht angegeben, berechnet Zometric Statistical Software die Mittellinie aus den vorliegenden Daten.
- Process sd: Ein Maß für die Streuung der Prozessdaten um den Mittelwert. Es zeigt, wie stark einzelne Datenpunkte im Prozess vom Prozessmittelwert abweichen. Wird sie nicht angegeben, berechnet Zometric Statistical Software sie aus den vorliegenden Daten.
- Sd estimation method: Hier stehen zwei Berechnungsverfahren zur Auswahl. Ob Sie die mittlere gleitende Spannweite (average moving range) oder die mediane gleitende Spannweite (median moving range) als Schätzverfahren wählen, verändert das Ergebnis.
- Average moving range Sd estimation method: Dabei wird die Differenz aufeinanderfolgender Werte eines Datensatzes berechnet und anschließend der Mittelwert dieser Differenzen gebildet.
- Median moving range Sd estimation method: Die MMR wird als Median der gleitenden Spannweiten zwischen aufeinanderfolgenden Datenpunkten berechnet.
- Length moving range: In einer I-MR-Karte ist die Länge der gleitenden Spannweite die Anzahl aufeinanderfolgender Beobachtungen, aus denen jede gleitende Spannweite berechnet wird (Standard ist 2). Jede gleitende Spannweite ist die Differenz zwischen dem größten und dem kleinsten Wert dieser aufeinanderfolgenden Beobachtungen; mit den gleitenden Spannweiten werden die Prozessstandardabweichung geschätzt und die Eingriffsgrenzen berechnet.
- Check Rule 1: 1 point > K Stdev from center line: Liegt ein Datenpunkt K Standardabweichungen von der Mittellinie entfernt, ist er das K-Fache der Standardabweichung vom Mittelwert entfernt. Das ist in der statistischen Prozesslenkung wichtig, weil es anzeigt, ob ein Datenpunkt innerhalb akzeptabler Grenzen liegt oder ob ein Problem im Prozess vorliegen könnte, das behoben werden muss. In der Regel gelten Datenpunkte, die mehr als drei Standardabweichungen von der Mittellinie entfernt sind, als Ausreißer und erfordern gegebenenfalls eine nähere Untersuchung.
- Check Rule 2: K points in a row on same side of center line: Liegen in einem Datensatz K Punkte in Folge auf derselben Seite der Mittellinie, deutet dies darauf hin, dass sich der Prozessmittelwert verschoben haben könnte. Ursachen können verschiedene Faktoren sein, etwa Messfehler, Stichprobenverzerrung oder ein tatsächlich zugrunde liegendes Muster in den Daten.
- Check Rule 3: K points in a row, all increasing or all decreasing: Dieser Test zeigt einen Trend oder eine Drift im Prozess an, wenn K Punkte in Folge eine dieser Bedingungen erfüllen:
- Die Punkte steigen alle an (d. h. jeder Punkt hat eine größere y-Koordinate als der vorherige)
- Die Punkte fallen alle ab (d. h. jeder Punkt hat eine kleinere y-Koordinate als der vorherige)
- Check Rule 4: K points in a row, alternating up and down: Wechseln K Punkte in Folge in einem Sägezahnmuster auf und ab, ist die Streuung systematisch statt zufällig. Ursachen können etwa eine Überregelung des Prozesses oder der Wechsel zwischen zwei Maschinen, Bedienern oder Rohstoffquellen sein.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): Liegen K von K+1 Datenpunkten auf derselben Seite der Mittellinie und mehr als zwei Standardabweichungen von ihr entfernt, deutet dies darauf hin, dass der Prozess außer Kontrolle sein könnte; systematische Ursachen sollten untersucht werden, um das Problem zu erkennen und zu beheben.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side): Liegen K von K+1 aufeinanderfolgenden Punkten auf derselben Seite mehr als eine Standardabweichung von der Mittellinie entfernt, weist dies auf eine mögliche kleine Verschiebung des Prozessmittelwerts hin.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side): Liegen K Punkte in Folge innerhalb von 1 Standardabweichung um die Mittellinie, ist die Streuung kleiner, als die Eingriffsgrenzen erwarten lassen. Das ist kein Beleg für eine gute Beherrschung: Häufig deutet es auf geschichtete Daten oder zu weite Eingriffsgrenzen hin.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side): Liegen K Punkte in Folge mehr als 1 Standardabweichung von der Mittellinie entfernt, weist dies auf ein Mischungsmuster hin, bei dem die Punkte die Mittellinie meiden und nahe den Eingriffsgrenzen liegen, etwa wenn Daten aus zwei verschiedenen Prozessströmen vermischt werden.
Download as Excel: Gibt das Ergebnis im Excel-Format aus, das sich leicht bearbeiten und über die Option load file erneut für Berechnungen laden lässt.
Häufig gestellte Fragen
Was ist eine I-MR-Karte?
Eine I-MR-Karte (Individual-Moving Range, Einzelwert-/Gleitende-Spannweite-Karte) ist eine SPC-Regelkarte, die die Streuung einer einzelnen Variablen über die Zeit verfolgt. Sie besteht aus zwei Teilen: der Einzelwertkarte, die jeden Datenpunkt in zeitlicher Reihenfolge darstellt, und der Karte der gleitenden Spannweite, die die Differenzen aufeinanderfolgender Punkte darstellt. Sie hilft, Instabilitäten, Trends und Verschiebungen im Prozess zu erkennen.
Wann sollte man eine I-MR-Karte statt einer Xbar-R-Karte verwenden?
Verwenden Sie eine I-MR-Karte für stetige Daten, die als Einzelmesswerte erfasst werden, etwa wenn die Produktionsrate niedrig und das Warten auf weitere Stichproben unpraktikabel ist, wenn Messungen teuer oder zerstörend sind oder wenn je Charge eine Messung erfolgt. Werden die Daten in Teilgruppen erfasst, verwenden Sie stattdessen eine Xbar-R- oder Xbar-S-Karte.
Welche Datenanforderungen gelten für eine I-MR-Karte?
Die Daten sollten stetig sein und in geeigneten Zeitabständen sowie in zeitlicher Reihenfolge erfasst werden. Streben Sie insgesamt mindestens 100 Beobachtungen an, um genauere Eingriffsgrenzen zu erhalten. Die Daten sollten annähernd normalverteilt sein; sind sie stark schief, sollten Sie eine Box-Cox-Transformation in Betracht ziehen. Die Beobachtungen sollten nicht korreliert sein, da dies die Grenzen verengen und falsche Außer-Kontrolle-Signale verursachen kann.
Welche Karte sollte man statt einer I-MR-Karte für fehlerhafte Einheiten oder Fehlerzahlen verwenden?
Eine I-MR-Karte ist für stetige Daten gedacht. Verwenden Sie für fehlerhafte Einheiten, die einer Binomialverteilung folgen, eine P-Karte oder NP-Karte. Verwenden Sie für Fehlerzahlen, die einer Poisson-Verteilung folgen, eine C-Karte oder U-Karte.