
Xbar-S-Karte (X̄-s-Karte)
Die Xbar-S-Karte überwacht sowohl den Prozessmittelwert als auch die Prozessstreuung bei stetigen Daten, die in rationalen Teilgruppen mit 9 oder mehr Beobachtungen erfasst werden. Verwenden Sie für Teilgruppen mit 2 bis 8 Werten eine Xbar-R-Karte und ohne Teilgruppen eine I-MR-Karte. Erfassen Sie mindestens 60 Beobachtungen in zeitlicher Reihenfolge. Sigma wird mit der Sbar-Methode oder der gepoolten Standardabweichung geschätzt, und Testregeln kennzeichnen systematische Ursachen.
Zuletzt geprüft
Kernaussage
Eine Xbar-S-Karte ist ein Paar von Regelkarten für stetige Daten in Teilgruppen mit 9 oder mehr Werten: Die Xbar-Karte verfolgt die Mittelwerte der Teilgruppen, die S-Karte die Standardabweichungen der Teilgruppen im zeitlichen Verlauf.
Auf dieser Seite
Was ist eine Xbar-S-Karte?
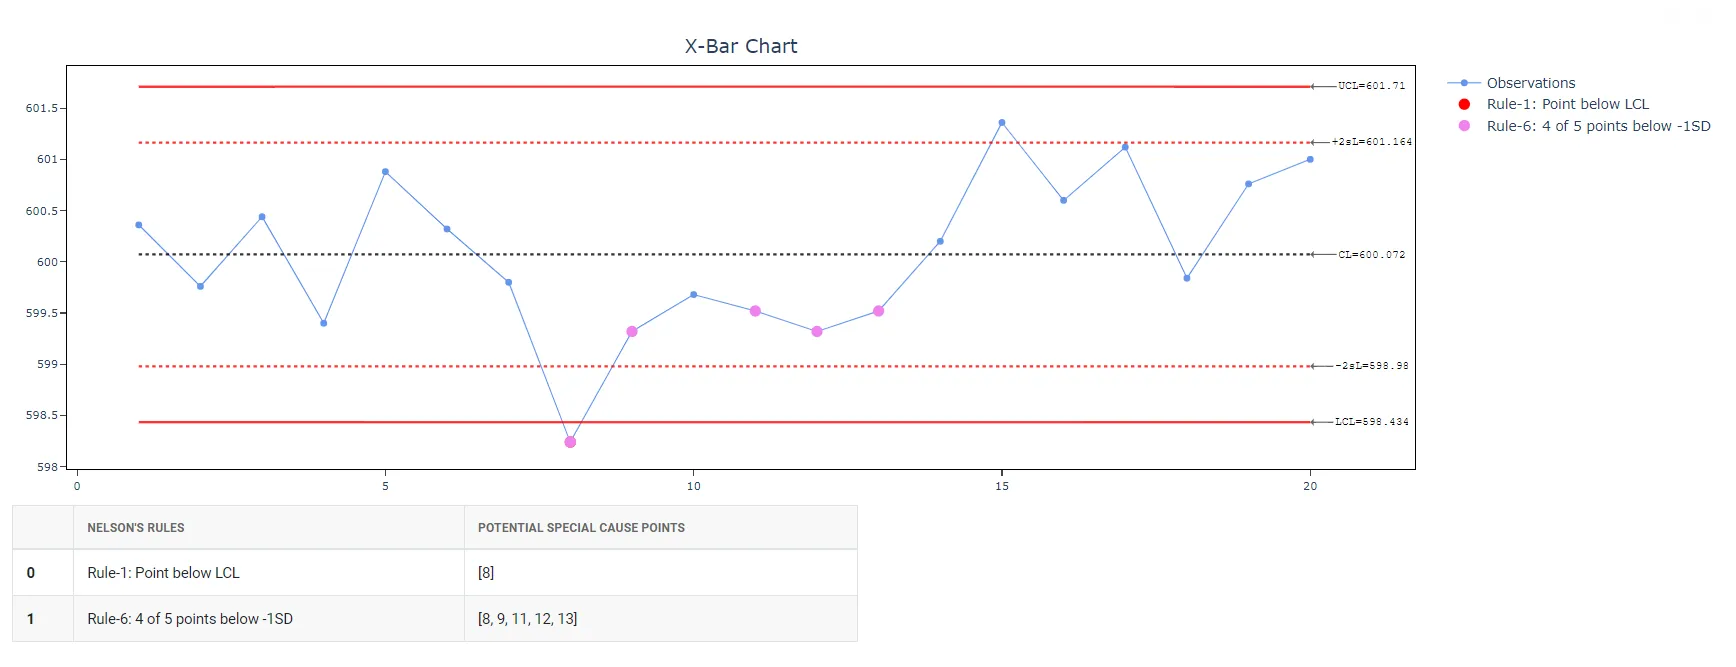
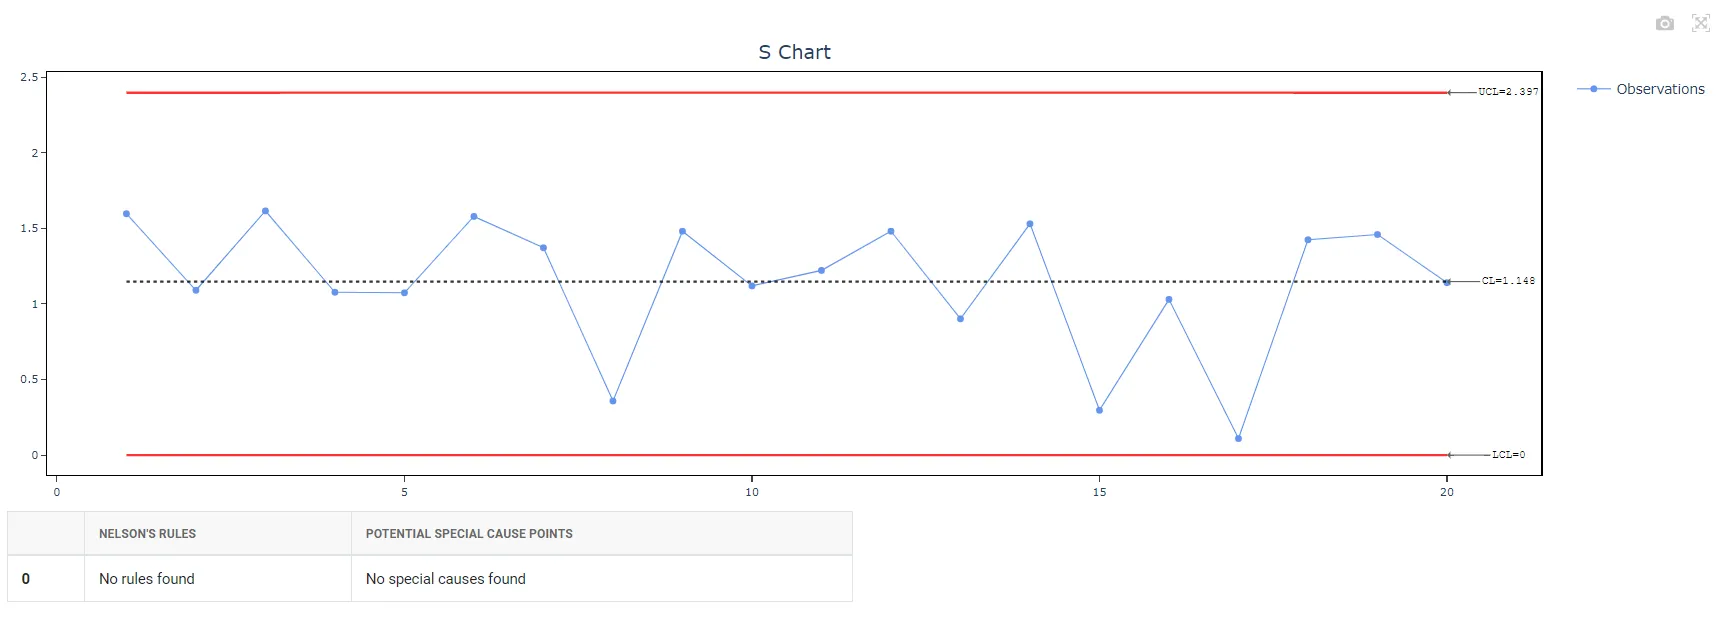
Die Xbar-S-Karte ist ein ausgereiftes Werkzeug der statistischen Prozesslenkung, mit dem Mittelwert und Streuung eines Prozesses bei stetigen Daten und Teilgruppengrößen von neun oder mehr überwacht werden. Die Karte besteht aus zwei zentralen Bestandteilen: der Xbar-Karte, die die Mittelwerte im zeitlichen Verlauf verfolgt, um Verschiebungen des Prozessmittelwerts zu erkennen, und der S-Karte, die die Standardabweichung im zeitlichen Verlauf darstellt, um Änderungen der Prozessstreuung aufzudecken.
Xbar-S-Karten sind besonders bei größeren Stichprobenumfängen von Vorteil, da sie ein genaueres Bild der Datenstreuung liefern als spannweitenbasierte Karten. Sie werden in der Qualitätssicherung und Prozessverbesserung häufig eingesetzt, um die Prozessstabilität sicherzustellen und mögliche Probleme frühzeitig zu erkennen und zu beheben. Indem sie Schwankungen und Trends in den Prozessdaten sichtbar macht, spielt die Xbar-S-Karte eine entscheidende Rolle für die Aufrechterhaltung und Verbesserung der gesamten Prozessleistung.
Wann wird eine Xbar-S-Karte eingesetzt?
- Rationale Teilgruppenbildung: Wenn sich Messwerte sinnvoll in Gruppen (Teilgruppen) erfassen lassen, die jeweils eine „Momentaufnahme“ des Prozesses zu bestimmten Zeitpunkten darstellen.
- Zeitlich geordnete Daten: Wenn Ihre Daten zeitlich geordnet sind, also in der Reihenfolge ihres Entstehens eingegeben werden, damit sich Trends oder Verschiebungen im Prozess zuverlässig erkennen lassen.
- Teilgruppengrößen von neun oder mehr: Wählen Sie X-bar- und S-Karten bei Teilgruppengrößen von neun oder mehr, da die Spannweite mit wachsender Teilgruppengröße ein weniger effizienter Schätzer für das Prozess-Sigma wird. Die Standardabweichung der Teilgruppe liefert eine bessere Schätzung der Streuung als die Spannweite der Teilgruppe.
- Stetige und normalverteilte Daten: Wenn die erfassten Daten stetig und normalverteilt sind.
- Erkennung großer Verschiebungen: Wenn Sie relativ große Verschiebungen des Prozessmittelwerts erkennen müssen, typischerweise Verschiebungen von ±1.5 Sigma oder mehr. X-bar- und S-Karten sind dafür effizient.
- Höhere Empfindlichkeit: Für eine höhere Empfindlichkeit gegenüber Verschiebungen, insbesondere bei größeren Teilgruppen, sind X-bar- und S-Karten wirksamer, sofern sich eine rationale Teilgruppe bilden lässt.
- Instabile Prozesse: Wenn der Prozess nicht stabil ist, d. h. wenn Prozessmittelwert und Standardabweichung nicht bekannt sind oder sich im Lauf der Zeit ändern.
- Branchenanwendungen: Geeignet für Fertigung, Gesundheitswesen, Finanzdienstleistungen und andere Branchen, in denen die Qualitätslenkung von Prozessen wichtig ist.
Beträgt die Teilgruppengröße eins, sollten Sie für eine passendere Überwachung eine Einzelwert-/Gleitende-Spannweite-Karte (Individual-X / Moving Range), eine EWMA- oder eine CUSUM-Karte in Betracht ziehen. Für eine höhere Empfindlichkeit gegenüber kleineren Prozessverschiebungen werden EWMA- oder CUSUM-Karten empfohlen.
Hinweise zur richtigen Anwendung der Xbar-S-Karte
- Verwenden Sie für Anzahlen fehlerhafter Einheiten oder Fehler Regelkarten für attributive Daten, etwa die P-Karte oder die U-Karte.
- Geben Sie die Daten in zeitlicher Reihenfolge ein, um Veränderungen im Zeitverlauf zu erkennen.
- Erfassen Sie die Daten in gleichen zeitlichen Abständen, um Veränderungen bald nach ihrem Auftreten zu erkennen.
- Verwenden Sie rationale Teilgruppen, die die Ausgabe des Prozesses repräsentieren.
- Verwenden Sie die Xbar-R-Karte für Teilgruppen mit 2-8 Beobachtungen, die Xbar-S-Karte für Teilgruppen mit 9 oder mehr Beobachtungen und die I-MR-Karte , wenn Sie keine Teilgruppen haben.
- Erfassen Sie insgesamt mindestens 60 Beobachtungen, um zuverlässige Ergebnisse zu erhalten.
- Auch nicht normalverteilte Daten können bei geeigneter Teilgruppengröße gute Ergebnisse liefern.
- Vermeiden Sie korrelierte Beobachtungen innerhalb der Teilgruppen, damit die Eingriffsgrenzen korrekt sind.
Alternativen: Wann Sie keine Xbar-S-Karte verwenden sollten
- Enthalten Ihre Teilgruppen 2-8 Beobachtungen, verwenden Sie am besten die Xbar-R-Karte.
- Gibt es eine beständige Streuungsquelle innerhalb der Teilgruppen, ist die I-MR-R/S-Karte besser geeignet.
- Gibt es keine Teilgruppen, verwenden Sie die I-MR-Karte.
- Bei Daten zu fehlerhaften Einheiten oder Fehlern empfiehlt sich eine Regelkarte für attributive Daten, etwa die P-Karte oder die U-Karte.
Beispiel für eine Xbar-S-Karte
Eine Qualitätsingenieurin überwacht das Gewicht der Dosen im Abfüllprozess eines Konservenherstellers, um festzustellen, ob der Prozess unter Kontrolle ist. Sie entnimmt jede Stunde eine Teilgruppe von 10 Dosen und achtet darauf, dass die Dosen innerhalb kurzer Zeit entnommen werden, um die Streuung innerhalb der Teilgruppen zu verringern. Um das Gewicht zu verfolgen, erstellt die Qualitätsingenieurin eine Xbar-S-Karte. Dazu ist sie in folgenden Schritten vorgegangen:
- Sie hat den ganzen Tag gearbeitet und die Gewichte der 10 Dosen in jeder stündlichen Teilgruppe erfasst.
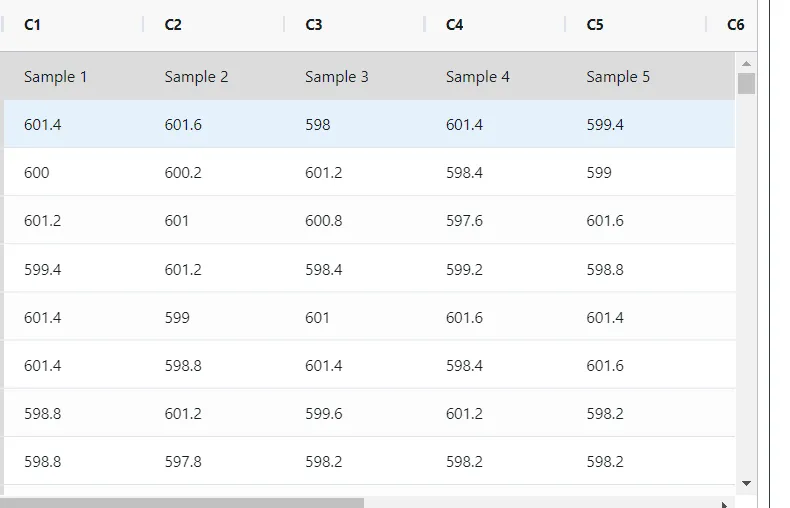
- Nun analysiert sie die Daten mit https://statsai.zometric.com/
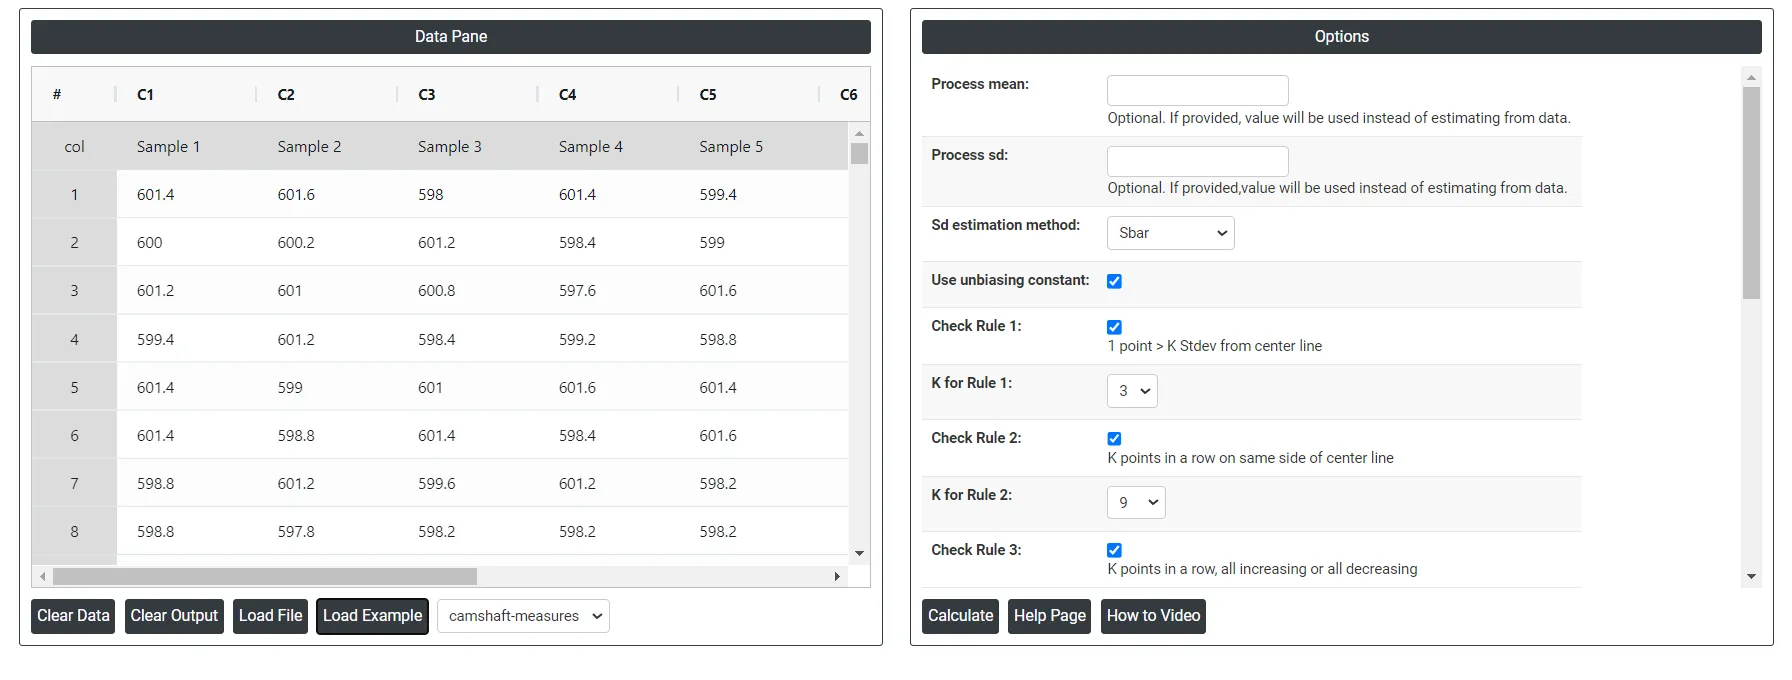
- Im Werkzeug gibt sie die Daten ein. Außerdem wählt sie Sbar als sd estimation method.
- Nach Ausführung des oben genannten Werkzeugs erhält sie folgende aussagekräftige Diagramme:
Anleitung: Xbar-S-Karte erstellen
So gehen Sie vor:
- Melden Sie sich bei Zometric Statistical Software an unter https://statsai.zometric.com/
- Wählen Sie auf der Startseite Statistical Tool> Control Charts > Xbar-S Chart.
- Klicken Sie auf Xbar-S Chart , um zum Dashboard zu gelangen.
- Geben Sie die Daten anschließend manuell ein, oder kopieren Sie die Daten vollständig (Strg+C) aus einer Excel-Tabelle und fügen Sie sie ein (Strg+V). Alternativ gibt es die Option Load Example, mit der Beispieldaten geladen werden.
- Ordnen Sie anschließend die Spalten den Parametern zu.
- Klicken Sie abschließend unten auf der Seite auf calculate, um die gewünschten Ergebnisse zu erhalten.
Das Dashboard der Xbar-S-Karte ist in zwei Bereiche unterteilt.
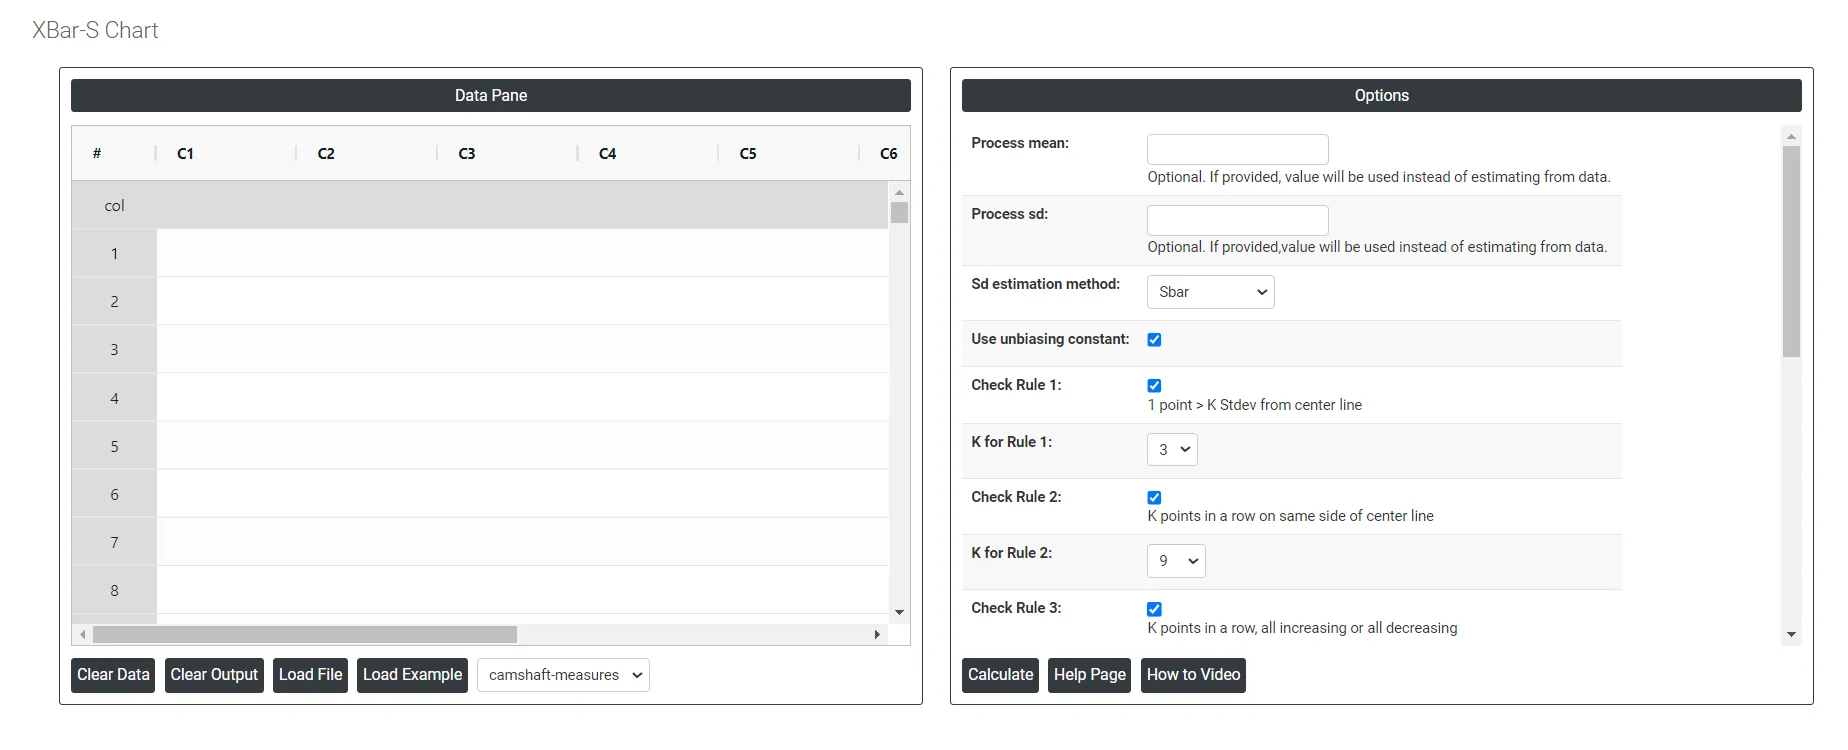
Im linken Bereich befindet sich der Datenbereich (Data Pane). Im Data Pane bildet jede Zeile eine Teilgruppe. Die Daten können manuell eingegeben oder vollständig aus einer Excel-Tabelle kopiert (Strg+C) und hier eingefügt (Strg+V) werden.
Load example: Es werden Beispieldaten geladen.
Load File: Damit werden Excel-Daten direkt geladen.
Im rechten Bereich müssen Sie lediglich Folgendes angeben:
- Process mean: Der Mittelwert einer Reihe von Messungen oder Beobachtungen aus einem Prozess. Er stellt die zentrale Lage der Prozessdaten im zeitlichen Verlauf dar und ist ein wichtiger Indikator für die Prozessleistung. Wird er nicht angegeben, berechnet Zometric Statistical Software die Mittellinie aus den bereitgestellten Daten.
- Process sd: Ein Maß für die Streuung der Prozessdaten um den Mittelwert. Sie zeigt, wie stark einzelne Datenpunkte des Prozesses vom Prozessmittelwert abweichen. Wird sie nicht angegeben, berechnet Zometric Statistical Software sie aus den bereitgestellten Daten.
- Sd estimation method: Hier stehen zwei Berechnungsverfahren zur Auswahl. Ob Sie Sbar oder die Methode der gepoolten Standardabweichung als Schätzverfahren wählen, verändert das Ergebnis.
- Sbar Sd estimation method: Berechnet die mittlere Standardabweichung (Sbar) der Teilgruppen, um die Prozessstreuung zu überwachen. Sbar ist entscheidend für die Festlegung der Eingriffsgrenzen der S-Karte und zeigt Änderungen der Datenstreuung im zeitlichen Verlauf an. Diese Methode gewährleistet eine konsistente und genaue Beurteilung der Prozessstreuung in der Qualitätslenkung.
- Pooled Sd estimation method: Die gepoolte Standardabweichung ist der gewichtete Mittelwert der Varianzen der Teilgruppen, wobei größere Teilgruppen stärker in die Gesamtschätzung eingehen. Diese Methode liefert eine genauere Schätzung der Standardabweichung, wenn der Prozess stabil ist.
- Use unbiasing constants for pooled sd: Diese Option gilt nur, wenn die Standardabweichung mit der Methode Pooled Stdev geschätzt wird.
- Check Rule 1: 1 point > K Stdev from center line: Liegt ein Datenpunkt K Standardabweichungen von der Mittellinie entfernt, ist er das K-Fache der Standardabweichung vom Mittelwert entfernt. Das ist in der statistischen Prozesslenkung wichtig, denn es zeigt, ob ein Datenpunkt innerhalb akzeptabler Grenzen liegt oder ob ein Problem im Prozess vorliegen kann, das behoben werden muss. Datenpunkte, die mehr als drei Standardabweichungen von der Mittellinie entfernt liegen, gelten üblicherweise als Ausreißer und müssen gegebenenfalls näher untersucht werden.
- Check Rule 2: K points in a row on same side of center line: Liegen in einem Datensatz K Punkte in Folge auf derselben Seite der Mittellinie, deutet das darauf hin, dass sich der Prozessmittelwert verschoben haben könnte. Ursache können verschiedene Faktoren sein, etwa Messfehler, eine verzerrte Stichprobenauswahl oder ein tatsächliches Muster in den Daten.
- Check Rule 3: K points in a row, all increasing or all decreasing: Dieser Test zeigt einen Trend oder eine Drift im Prozess an, wenn K Punkte in Folge eine der folgenden Bedingungen erfüllen:
- Die Punkte steigen alle an (d. h. jeder Punkt hat eine größere y-Koordinate als der vorherige)
- Die Punkte fallen alle ab (d. h. jeder Punkt hat eine kleinere y-Koordinate als der vorherige)
- Check Rule 4: K points in a row, alternating up and down: Wechseln K Punkte in Folge in einem Sägezahnmuster auf und ab, ist die Streuung systematisch und nicht zufällig. Ursache können etwa eine Überregelung des Prozesses oder der Wechsel zwischen zwei Maschinen, Bedienern oder Rohstoffquellen sein.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): Liegen K von K+1 Datenpunkten auf derselben Seite der Mittellinie und mehr als zwei Standardabweichungen von ihr entfernt, deutet das darauf hin, dass der Prozess außer Kontrolle sein könnte; systematische Ursachen sollten dann untersucht werden, um das Problem zu finden und zu beheben.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side): Liegen K von K+1 aufeinanderfolgenden Punkten auf derselben Seite mehr als eine Standardabweichung von der Mittellinie entfernt, weist das auf eine mögliche kleine Verschiebung des Prozessmittelwerts hin.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side): Liegen K Punkte in Folge innerhalb von 1 Standardabweichung um die Mittellinie, ist die Streuung kleiner, als die Eingriffsgrenzen erwarten lassen. Das ist kein Beleg für eine gute Prozessbeherrschung: Häufig deutet es auf geschichtete Daten oder zu weite Eingriffsgrenzen hin.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side): Liegen K Punkte in Folge mehr als 1 Standardabweichung von der Mittellinie entfernt, deutet das auf ein Mischungsmuster hin, bei dem die Punkte die Mittellinie meiden und nahe den Eingriffsgrenzen liegen, etwa wenn Daten aus zwei verschiedenen Prozessströmen vermischt sind.
Download as Excel: Gibt das Ergebnis im Excel-Format aus, das sich leicht bearbeiten und über die Option load file erneut für Berechnungen laden lässt.
Formel der Xbar-S-Karte
In diesem Abschnitt wird beschrieben, wie die Eingriffsgrenzen der Xbar-Karte und der S-Karte berechnet werden. Beachten Sie zunächst die Beschreibung der in den folgenden Berechnungen verwendeten Größen.
BegriffBeschreibung
x_{ij}
j-te Beobachtung in der i-ten Teilgruppe
n_i
Anzahl der Beobachtungen in Teilgruppe i
\sum x
Summe aller Einzelbeobachtungen
\sum n
Gesamtzahl der Beobachtungen
μ
Prozessmittelwert
k
Parameter für Test 1 (Standardwert ist 3)
σ
Prozessstandardabweichung
S_i
Standardabweichung der Teilgruppe i
m
Anzahl der Teilgruppen
\overline x_i
Mittelwert der Teilgruppe i
µ_ν
Mittelwert der Varianzen der Teilgruppen
c_4 ()
Wert der Korrekturkonstante c4 , der dem in Klammern angegebenen Wert entspricht
c_5 ()
Wert der Korrekturkonstante c5 , der dem in Klammern angegebenen Wert entspricht
Γ()
Gammafunktion
Formel für die Xbar-Karte
- Dargestellte Punkte: Jeder dargestellte Punkt \overline x_i stellt den Mittelwert der Beobachtungen der Teilgruppe i dar.
\overline x_i = \frac{\sum\limits_{j=1}^{n_i} x_{ij}}{n_i}
- Mittellinie: Die Mittellinie stellt den Prozessmittelwert (µ) dar.
\overline{\overline{X}} = \frac{∑x}{∑n}
- Eingriffsgrenzen:
- Untere Eingriffsgrenze: Der Wert der unteren Eingriffsgrenze für jede Teilgruppe i wird wie folgt berechnet:
LCL_i= µ- \frac{kσ}{√(n_i )}
- Obere Eingriffsgrenze: Der Wert der oberen Eingriffsgrenze für jede Teilgruppe i wird wie folgt berechnet:
- Obere Eingriffsgrenze: Der Wert der oberen Eingriffsgrenze für jede Teilgruppe i wird wie folgt berechnet:
UCL_i= µ+ \frac{kσ}{√(n_i )}
Formel für die S-Karte
- Dargestellte Punkte: Jeder dargestellte Punkt s_i stellt die Standardabweichung der Teilgruppe i dar.
- Mittellinie: Die Mittellinie stellt die mittlere Standardabweichung einer Teilgruppe dar. Wenn Sie keine Korrekturkonstante verwenden, nutzt Zometric die Prozessstandardabweichung σ:
\overline S = σ
...........................Wenn Sie eine Korrekturkonstante verwenden (Standard), berechnet Zometric den Wert der Mittellinie für jede Teilgruppe iwie folgt:
\overline S_i = c_4 (n_i) σ
- Eingriffsgrenzen:
- Untere Eingriffsgrenze:
Bei Verwendung der Korrekturkonstante:
LCL_i = [c_4 (n_i)×σ]-[kσ× c_5 (n_i)]
Ohne Korrekturkonstante:
LCL_i = σ-k[\frac{c_5 (n_i)}{c_4 (n_i)}]σ
Obere Eingriffsgrenze:
Bei Verwendung der Korrekturkonstante
UCL_i = [c_4 (n_i)×σ]+[kσ× c_5 (n_i)]
Ohne Korrekturkonstante:
UCL_i = σ+k[\frac{c_5 (n_i)}{c_4 (n_i)}]σ
Formel zur Schätzung von Sigma (Standardabweichung innerhalb der Teilgruppen)
Mit der Sbar-Methode:
............................Wenn Sie keine Korrekturkonstante verwenden, ist \overline S der Mittelwert der Standardabweichungen der Teilgruppen:
\overline S = \frac{\sum S_i}{m}
............................Wenn Sie die Korrekturkonstante c4(ni) verwenden, wird \overline S wie folgt berechnet:
h_i = \frac {c_4 (n_i)^2}{1-c_4 (n_i)^2}
............................Bei konstanter Teilgruppengröße gilt für \overline S:
\overline S = \frac {\sum S_i}{m×c_4(n_i)}
Mit der Methode der gepoolten Standardabweichung:
Die gepoolte Standardabweichung (Sp) ergibt sich aus folgender Formel:
S_p = \sqrt\frac{\sum\limits_{i}^{} \sum\limits_{j}^{} (x_{ij}-\overline x_i)^2 }{\sum\limits_{i}^{} (n_{i}-1)}
Bei konstanter Teilgruppengröße lässt sich Sp auch wie folgt berechnen:
S_p = \sqrt µ_ν
Formeln für die Korrekturkonstanten
- c_4 () und c_5 () :
c_4 (N) = {\sqrt \frac {2}{N-1}}\frac{Γ\frac{N}{2}}{Γ\frac{N-1}{2}}
c_5 (N) = \sqrt {1 - c_4(N)^2}
Häufig gestellte Fragen
Was ist eine Xbar-S-Karte?
Eine Xbar-S-Karte ist ein Paar von Regelkarten für stetige Daten in Teilgruppen. Die Xbar-Karte verfolgt die Mittelwerte der Teilgruppen im zeitlichen Verlauf, um Verschiebungen des Prozessmittelwerts zu erkennen, und die S-Karte stellt die Standardabweichungen der Teilgruppen dar, um Änderungen der Prozessstreuung aufzudecken. Sie eignet sich für größere Teilgruppen und liefert ein genaueres Bild der Streuung als spannweitenbasierte Karten.
Wann sollte man eine Xbar-S-Karte statt einer Xbar-R-Karte verwenden?
Verwenden Sie eine Xbar-S-Karte für Teilgruppen mit 9 oder mehr Beobachtungen, da die Spannweite bei größeren Teilgruppen ein weniger effizienter Schätzer für das Prozess-Sigma ist und die Standardabweichung der Teilgruppe besser geeignet ist. Verwenden Sie eine Xbar-R-Karte für Teilgruppen mit 2 bis 8 Werten und eine I-MR-Karte, wenn es keine Teilgruppen gibt.
Wie viele Daten braucht man für eine Xbar-S-Karte?
Erfassen Sie insgesamt mindestens 60 Beobachtungen, um zuverlässige Ergebnisse zu erhalten. Geben Sie die Daten in zeitlicher Reihenfolge ein, erfassen Sie sie in gleichen Abständen, verwenden Sie rationale Teilgruppen, die die Prozessausgabe repräsentieren, und vermeiden Sie korrelierte Beobachtungen innerhalb der Teilgruppen, damit die Eingriffsgrenzen korrekt sind.
Wie werden die Eingriffsgrenzen der S-Karte berechnet?
Mit der Korrekturkonstante (Standard) ist die Mittellinie der S-Karte für Teilgruppe i gleich c4(ni) mal Sigma, und die Eingriffsgrenzen sind c4(ni) mal Sigma plus oder minus k mal Sigma mal c5(ni), wobei standardmäßig k = 3 gilt. Sigma kann mit der Sbar-Methode oder über die gepoolte Standardabweichung geschätzt werden.