
I-MR管理図(I-MR Chart)
I-MR管理図は、各観測値を時間順にプロットする個別値管理図と、連続する観測値の差を示す移動範囲管理図を組み合わせたものです。生産が遅い、破壊試験を行う、バッチごとに1回測定するなど、データを1つずつ収集する場合に使用します。データは連続で、おおよそ正規分布に従い、無相関であることが望ましく、観測値は100個以上が理想です。検定ルールがシフト、トレンド、その他の特殊原因を知らせます。
最終レビュー
重要なポイント
I-MR(個別値-移動範囲)管理図は、個々の測定値のための管理図です。各値を時間順にプロットし、連続する値の間の移動範囲もプロットして、平均と短期的なばらつきを監視します。
I-MR管理図とは
I-MR(個別値-移動範囲)管理図は、1つの変数のばらつきを追跡することで、工程を時間の経過とともに監視・管理するために使われる統計的工程管理の管理図の一種です。Xbar管理図とR管理図、またはXbar管理図とS管理図といった従来の管理図が使えない、サンプルサイズの小さいデータセットの分析に特に役立ちます。I-MR管理図は2つの管理図で構成されます。1つは、1つの変数のデータ点を時間順に示す個別値管理図、もう1つは、個別値管理図の連続するデータ点の差を示す移動範囲管理図です。この管理図は、工程の平均と、各観測値が異なる部品やバッチを表す連続した個々の観測値間の短期的なばらつきを監視するために使われます。I-MR管理図は、工程の安定性を時間の経過とともに追跡することで、データの不安定性、トレンド、シフトを特定して是正するのに役立ちます。
I-MR管理図を使用する場面
- 特殊原因の特定:工程を管理外れにしかねない特殊原因を検出するため。
- 工程性能の評価:工程改善の実施の前後で、工程性能を監視するため。
- 生産速度が遅い場合への対応:生産速度が遅く、追加のサンプルを待つのが現実的でない場合。
- 測定システムのコストが高い場合:破壊試験を伴うものなど、測定システムが極めて高価な場合。
- バッチ工程の監視:バッチごとに1回測定するバッチ工程で、バッチ間のばらつきを追跡するのに最適です。
- 連続データの追跡:生産速度、顧客満足度スコア、機械の速度など、時間とともに測定される連続データに適しています。
- 変動の特殊原因の検出:工程や設備の問題を示している可能性のある、変動の特殊原因を特定するため。
- 業界での用途:工程の安定性と品質管理を確保するために、製造、医療、サービスの各分野で広く使用されています。
I-MR管理図を正しく使用するためのガイドライン
- データは連続データで、適切な時間間隔で、時間順に収集されている必要があります。
- 計数データには計数値管理図を、サブグループデータには Xbar-R管理図/Xbar-S管理図 を使用してください。
- 管理限界をより正確にするため、観測値は合計100個以上にしてください。
- データはある程度正規分布に従っている必要があります。データが大きく歪んでいる場合は、Box-Cox変換を検討してください。
- 観測値は互いに相関していてはいけません。相関があると、管理限界が狭くなり、誤った管理外れの信号が出る原因になります。
代替手法:I-MR管理図を使用すべきでない場合
- サブグループで収集したデータには Xbar-R管理図 または Xbar-S管理図 を使用します
- 不良品(二項分布)には p管理図 または np管理図 を使用します
- 計数データまたは欠点(ポアソン分布)には c管理図 または u管理図 を使用します
I-MR管理図の例
品質エンジニアが、製造工程が管理されているかどうかを評価するために、液体洗剤の連続する25バッチのpHを測定します。手順は次のとおりです。
- 連続する25バッチそれぞれのpHを測定しました。
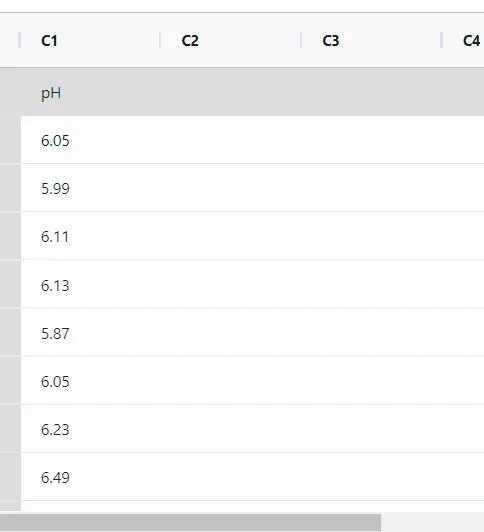
- 次に、Zometric Statistical Software(https://statsai.zometric.com/)でデータを分析します。
- I-MR管理図は、Statistical module> Control Charts > I- MR chartsから選択します。
- ツール内で、データとその他の入力を次のように入力します。
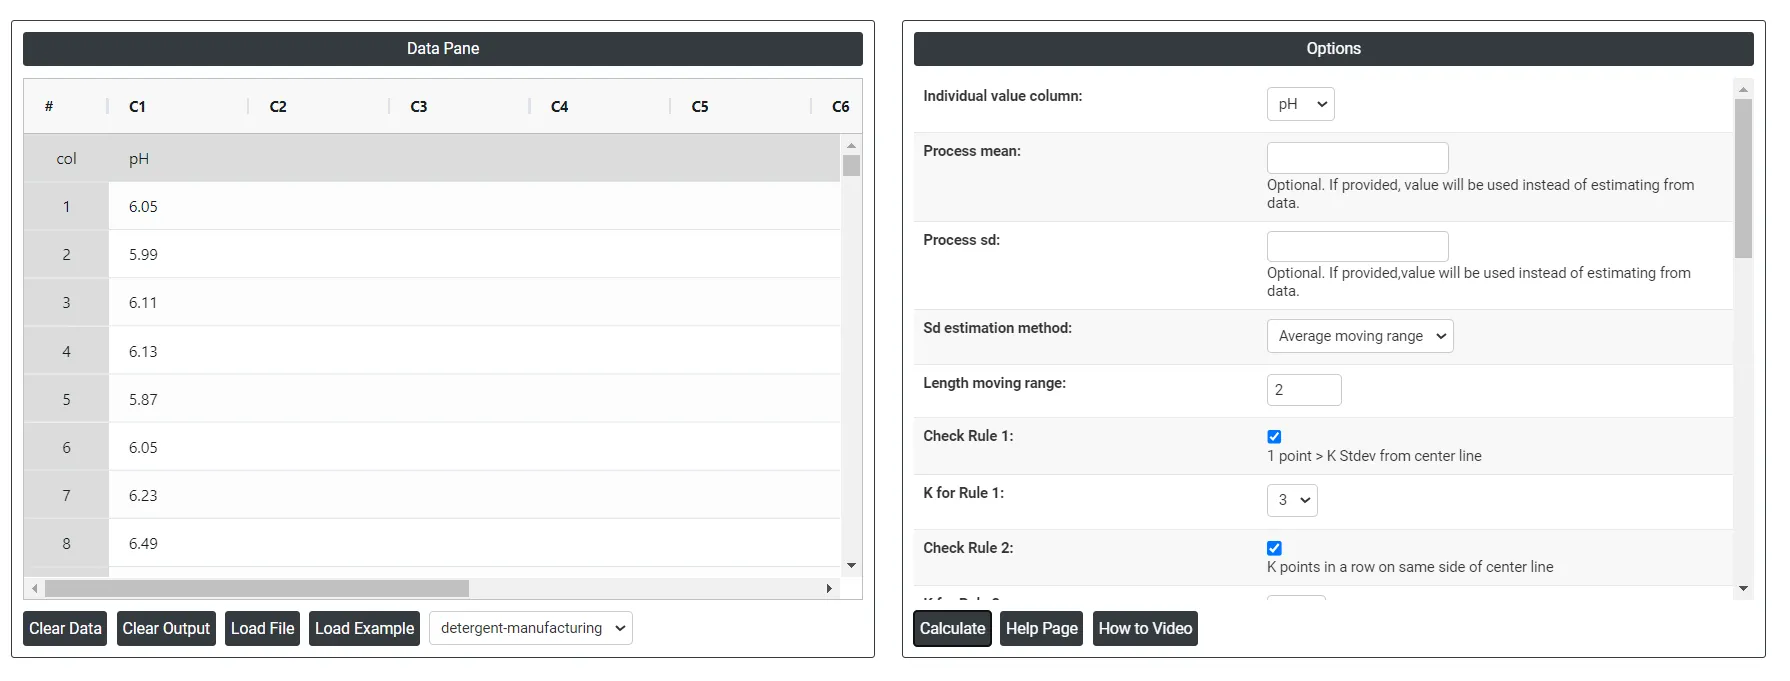
5. 上記のツールを使用すると、次のような出力が得られます。
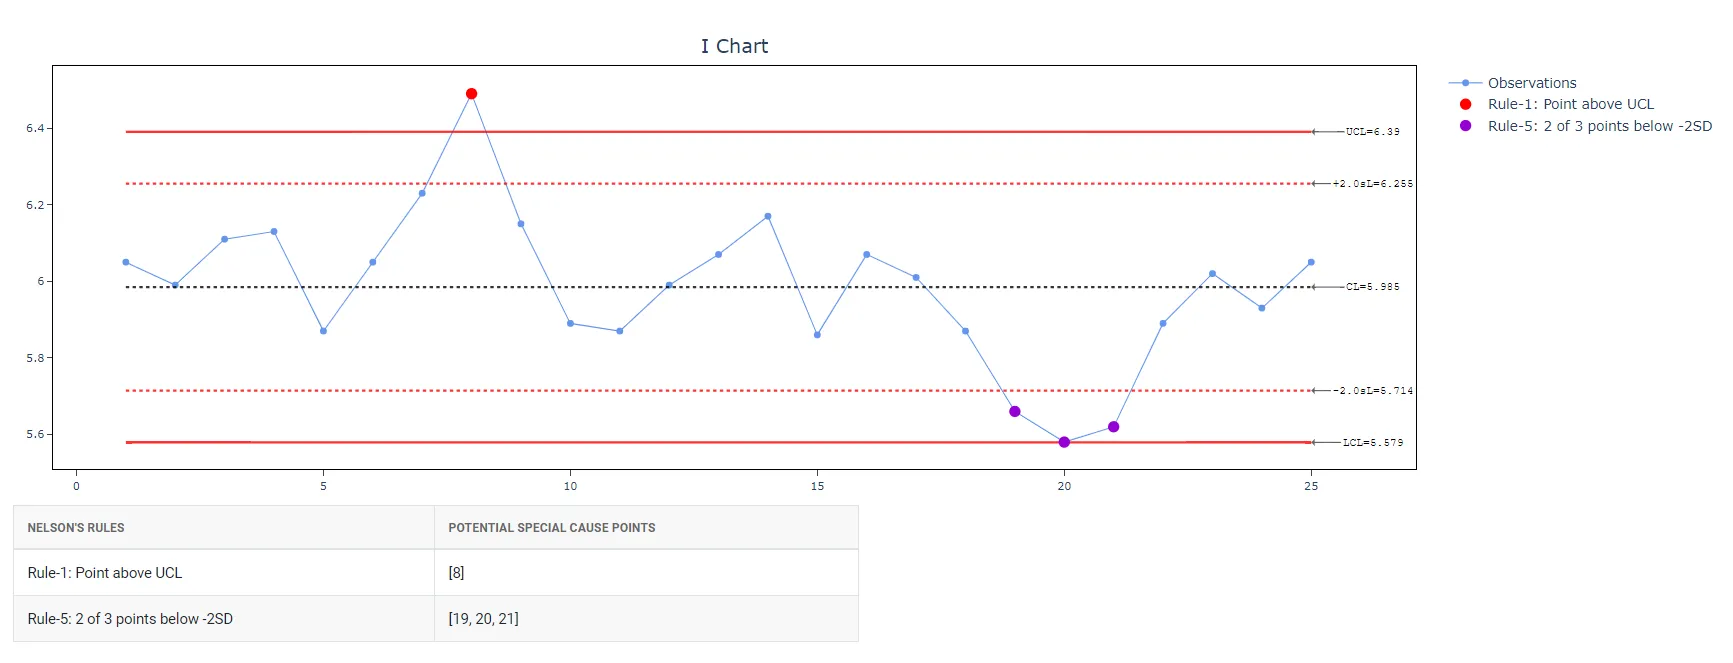
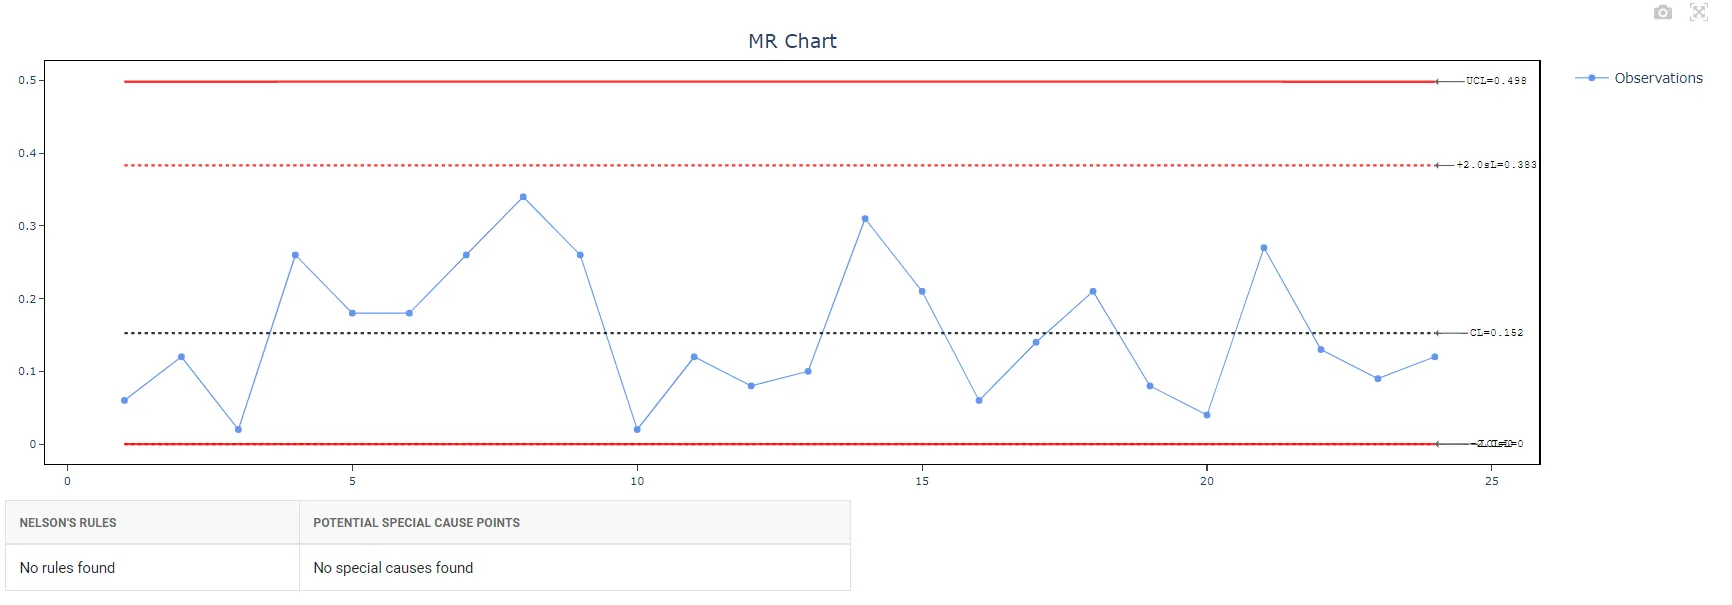
I-MR管理図の作成方法
手順は次のとおりです。
- まず、Zometric Statistical Softwareにログインします:https://statsai.zometric.com/
- ホーム画面でStatistical Tool>Control Charts > I-MR Chartを選択します。
- 次に、I-MR Chartをクリックしてダッシュボードを開きます。
- 次に、データを手動で入力するか、Excelシートからデータ全体をコピー(Ctrl+C)して貼り付けます(Ctrl+V)。または、Load Exampleオプションを使うと、サンプルデータが読み込まれます。
- 次に、列をパラメーターに対応付ける必要があります。
- 最後に、ページ下部のcalculateをクリックすると、目的の結果が得られます。
I-MR管理図のダッシュボードでは、画面が2つの部分に分かれています。
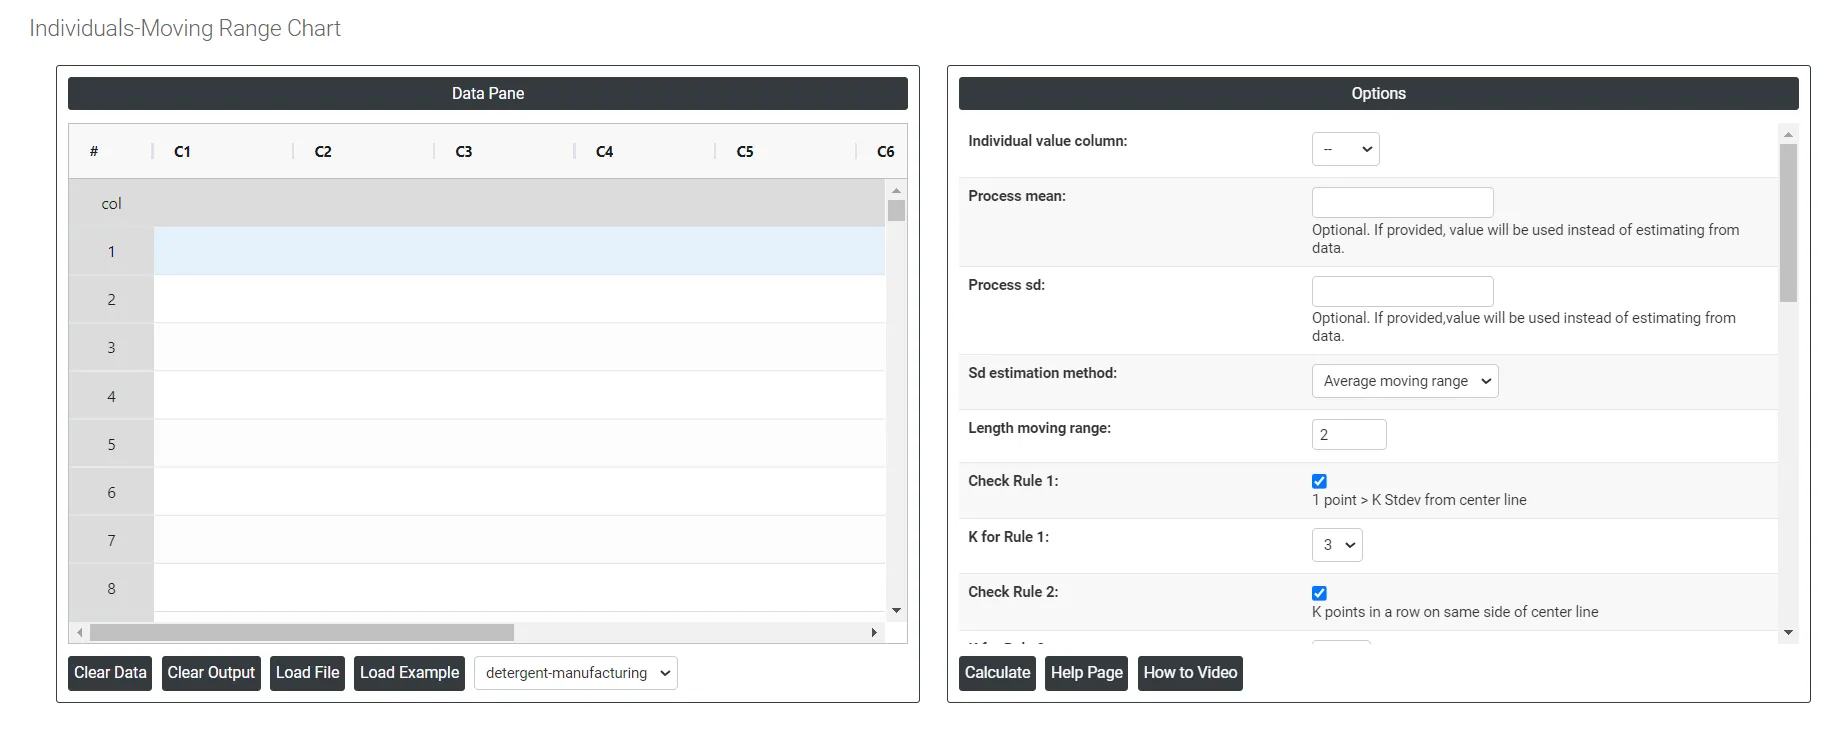
左側にはデータペイン(Data Pane)があります。Data Paneでは、各行が1つのサブグループになります。データは手動で入力するか、Excelシートからデータ全体をコピー(Ctrl+C)してここに貼り付ける(Ctrl+V)ことができます。
Load example: サンプルデータが読み込まれます。
Load File:Excelのデータを直接読み込むために使用します。
右側には、次のような多くのオプションがあります。
- Process mean: 工程から得た一連の測定値または観測値の平均値です。時間経過に伴う工程データの中心傾向を表し、工程性能の重要な指標です。指定しない場合、Zometric Statistical Softwareは提供されたデータから中心線を計算します。
- Process sd: 平均の周りでの工程データのばらつきまたは散らばりの尺度です。工程内の個々のデータ点が工程の平均からどれだけ異なっているかを示します。空白のままにすると、Zometric Statistical Softwareは提供されたデータから計算します。
- Sd estimation method: 計算方法として2つの選択肢があります。推定方法として平均移動範囲法を選ぶか、移動範囲の中央値法を選ぶかによって、結果が変わります。
- Average moving range Sd estimation method: データセット内の連続する値の差を計算し、その差の平均をとります。
- Median moving range Sd estimation method: MMRは、連続するデータ点間の移動範囲の中央値をとることで計算されます。
- Length moving range: I-MR管理図では、移動範囲の長さは、各移動範囲の計算に使用する連続した観測値の数です(既定値は2)。各移動範囲は、それらの連続した観測値の最大値と最小値の差で、移動範囲は工程の標準偏差の推定と管理限界の計算に使用されます。
- Check Rule 1: 1 point > K Stdev from center line: データ点が中心線からK標準偏差離れている場合、それは平均から標準偏差のK倍離れていることを意味します。これは統計的工程管理において、データ点が許容できる限界内にあるのか、対処すべき工程の問題があるのかを示すため重要です。通常、中心線から3標準偏差を超えて離れているデータ点は外れ値とみなされ、さらなる調査が必要になることがあります。
- Check Rule 2: K points in a row on same side of center line: データセットで、中心線の同じ側にK個の点が連続している場合、工程の平均がシフトした可能性を示唆します。これは、測定誤差、サンプリングの偏り、データに潜む真のパターンなど、さまざまな要因による可能性があります。
- Check Rule 3: K points in a row, all increasing or all decreasing: このテストは、K個の点が連続して次のいずれかの条件を満たす場合に、工程のトレンドまたはドリフトを知らせます。
- 点がすべて増加している(つまり、各点のy座標が直前の点より大きい)
- 点がすべて減少している(つまり、各点のy座標が直前の点より小さい)
- Check Rule 4: K points in a row, alternating up and down: K個の点が連続してのこぎり歯状に上下を繰り返す場合、変動はランダムではなく系統的です。工程の過剰な調整や、2台の機械、作業者、原材料の供給元を交互に使用していることなどが原因として考えられます。
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): この記述によれば、K + 1個のデータ点のうちK個が中心線の同じ側にあり、中心線から2標準偏差を超えて離れている場合、工程が管理外れである可能性があり、問題を特定して修正するために特殊原因を調査すべきであることを示唆します。
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side): 連続するK + 1個の点のうちK個が、中心線の同じ側で1標準偏差を超えて離れている場合、工程の平均に小さなシフトが生じている可能性を示します。
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side): K個の点が連続して中心線から1標準偏差以内にある場合、ばらつきは管理限界が予測するよりも小さくなっています。これは管理が良好であることの証拠ではありません。層別されたデータや、広すぎる管理限界を示していることがよくあります。
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side): K個の点が連続して中心線から1標準偏差を超えて離れている場合、混合パターンを示します。混合パターンでは、点が中心線を避けて管理限界の近くに位置します。たとえば、2つの異なる工程の流れからのデータが混ざっている場合などです。
Download as Excel: 結果をExcel形式で出力します。Excel形式は簡単に編集でき、load fileオプションを使って計算用に再読み込みできます。
よくある質問
I-MR管理図とは何ですか?
I-MR(個別値-移動範囲)管理図は、1つの変数のばらつきを時間の経過とともに追跡する、統計的工程管理の管理図です。2つの部分から成ります。各データ点を時間順にプロットする個別値管理図と、連続する点の差をプロットする移動範囲管理図です。工程の不安定性、トレンド、シフトを特定するのに役立ちます。
Xbar-R管理図ではなくI-MR管理図を使用するのはどのような場合ですか?
個々の測定値として収集した連続データには、I-MR管理図を使用します。たとえば、生産速度が遅くて追加のサンプルを待つのが現実的でない場合、測定が高価または破壊的な場合、バッチごとに1回測定する場合などです。データをサブグループで収集している場合は、代わりにXbar-R管理図またはXbar-S管理図を使用します。
I-MR管理図にはデータにどのような要件がありますか?
データは連続データで、適切な時間間隔で、時間順に収集されている必要があります。管理限界をより正確にするため、観測値は合計100個以上を目安にしてください。データはある程度正規分布に従っている必要があります。大きく歪んでいる場合は、Box-Cox変換を検討してください。観測値は相関していてはいけません。相関があると、管理限界が狭くなり、誤った管理外れの信号が出る原因になります。
不良品数や欠点数には、I-MR管理図の代わりにどの管理図を使用すべきですか?
I-MR管理図は連続データ用です。二項分布に従う不良品には、p管理図またはnp管理図を使用します。ポアソン分布に従う欠点数には、c管理図またはu管理図を使用します。