
Xbar-R管理図
Xbar-R管理図は、さまざまな業界で計量値データを扱う工程の安定性を監視するための重要なツールです。これらの管理図は、連続データを調べて工程性能を評価するのに特に役立ちます。
最終レビュー
重要なポイント
Xbar-R管理図は、さまざまな業界で計量値データを扱う工程の安定性を監視するための重要なツールです。
このページの内容
Xbar-R管理図とは
Xbar-R管理図 は、さまざまな業界で計量値データを扱う工程の安定性を監視するための重要なツールです。これらの管理図は、連続データを調べて工程性能を評価するのに特に役立ちます。一定の間隔でサブグループからデータを収集することで、Xbar-R管理図は2つのプロットを提供します。1つは工程平均を監視するもの(Xbar管理図)、もう1つは時間経過に伴う工程のばらつきを監視するもの(R管理図)です。
Xbar-R管理図は、工程の平均と範囲の両方のばらつきを特定するうえで極めて重要です。工程改善の取り組みの効果を評価するのにも役立ちます。Xbar管理図は工程平均のシフトを検出し、R管理図は工程のばらつきの変化を浮き彫りにします。両者を併用することで、時間経過に伴う工程の一貫性を総合的に管理・評価できます。工程に潜む問題を示す可能性のある傾向やパターンの特定にも役立ちます。工程の挙動を明確に視覚化することで、これらの管理図はデータに基づく意思決定と継続的な改善の取り組みを支えます。製品品質と運用効率を確保するために工程パラメーターを厳密に管理することが重要な環境では、特に価値があります。
Xbar-R管理図を使用する場面
Xbar-R管理図は、サブグループサイズが1より大きく、サンプルサイズが小または中程度(10未満)の場合に使用します。正規性を仮定できる場合に、工程の中心傾向(平均)とばらつき(範囲)を時間の経過とともに監視するために使用します。Xbar-R管理図は、工程平均とばらつきの変化を検出するのに役立ち、それは工程改善の必要性を示す場合があります。品質管理が重要な製造業などの業界で広く使用されています。
Xbar-R管理図を正しく使用するためのガイドライン
- 計量値管理図には連続データを使用し、計数値データには p管理図 または u管理図を使用します。
- 古いデータを上にして、時間順にデータを入力します。
- 等間隔の時間間隔でデータを収集します。
- 同じ条件で生産された類似した品目の小さなサンプルである、合理的なサブグループを使用します。
- サブグループサイズは8以下とします。それを超える場合は Xbar-S管理図を、サブグループがない場合は I-MR管理図 を使用します。
- サブグループサイズに応じて、適切な量のデータを収集します。
- 非正規データでも、サブグループとして収集すれば、管理図を使用できます。
- 管理限界が狭くなりすぎないよう、サブグループ内の相関のあるデータ点は避けます。
代替手法:Xbar-R管理図を使用すべきでない場合
- 観測値が9個以上のサブグループには Xbar-S管理図を選びます。ただし、サブグループ内に一貫した変動要因がある場合は、I-MR-R/S管理図を使用します。
- サブグループがない場合に適した手法:I-MR管理図
- 不良品数や欠点数のデータの場合は、p管理図 や u管理図などの計数値管理図を使用します。
Xbar-R管理図の例
例を使って、Xbar管理図とR管理図の作成方法を理解しましょう。ある技術者が、自動車OEM顧客向けのカムシャフトを製造する工程を監視したいと考えているとします。各サブグループで5個のサンプルを収集しました。サブグループは、短い期間内に収集したサンプルで構成され、通常は1台の生産機械で作られた連続する部品です。サブグループのデータは、約30分ごとに収集しました。次のデータを収集しました。
- 必要なデータを収集します。
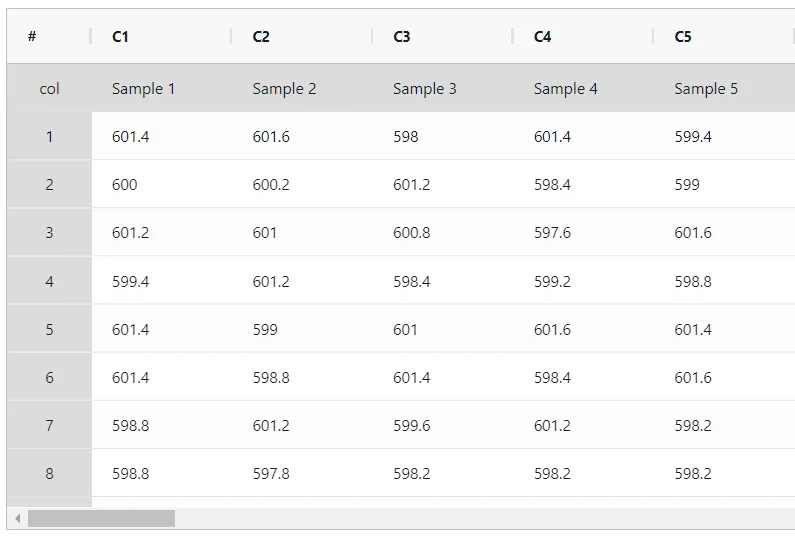
2. 次に、Zometric Statistical Softwareでデータを分析します(https://statsai.zometric.com/)。
3. X Bar R Chartを実行するには、Statistical module> Control Charts> X Bar R Chartを選択します。
4. ツール内で、データとその他の入力を次のように入力します。
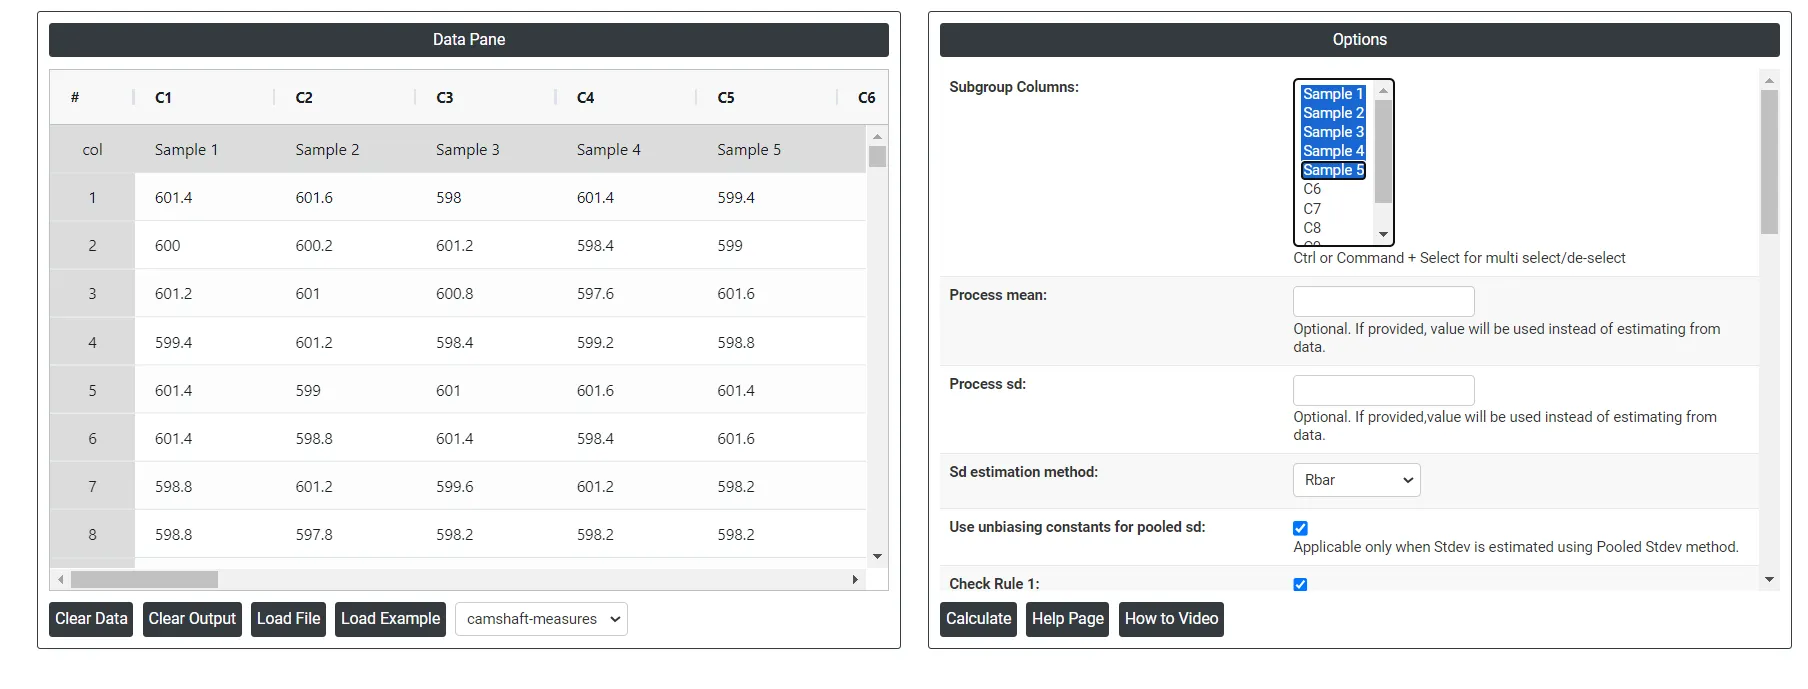
5. 上記のツールを使用すると、次のような出力が得られます。
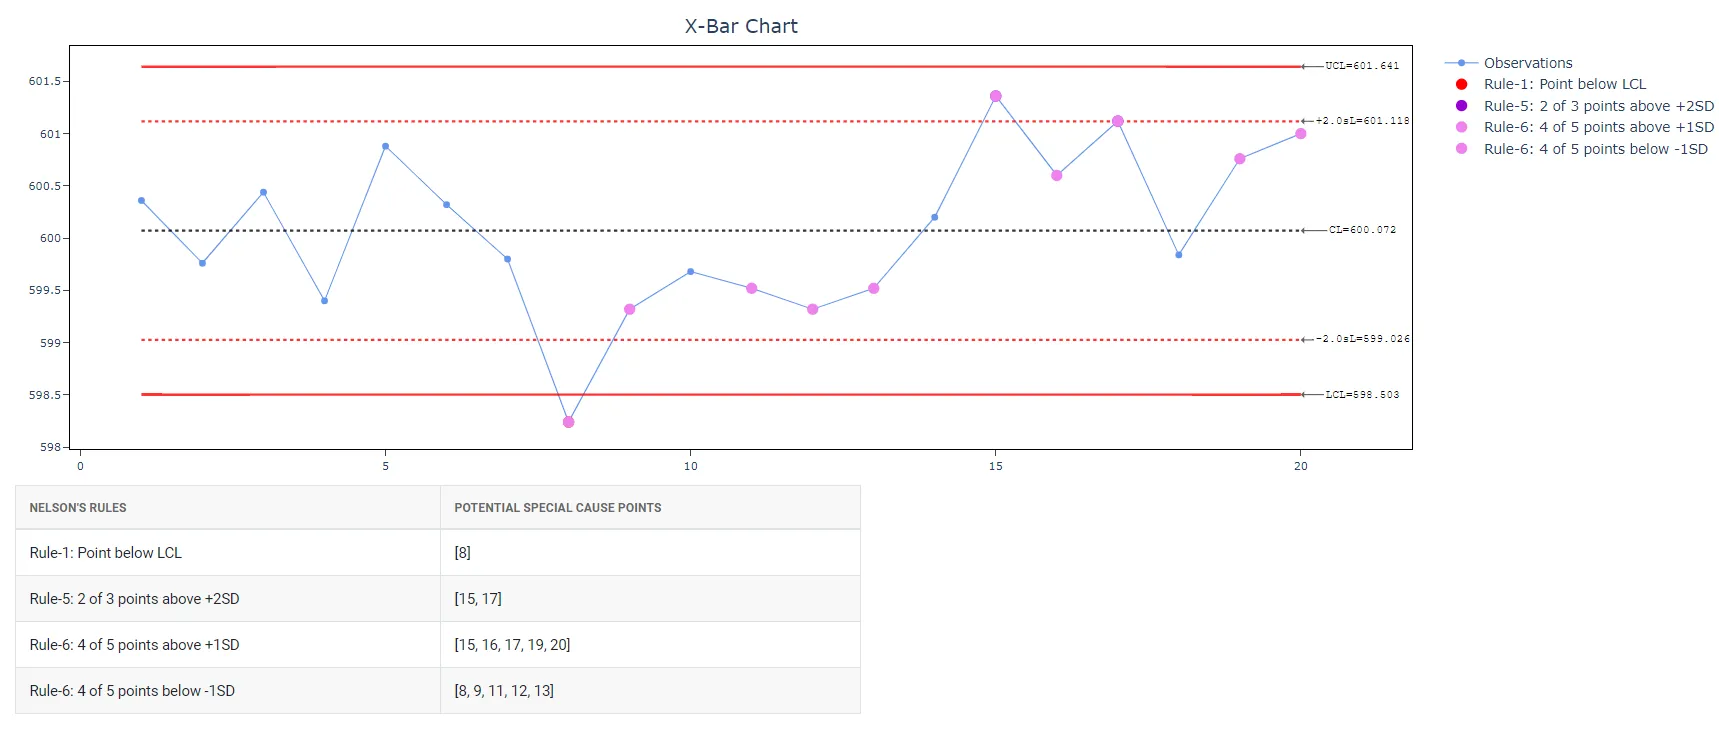
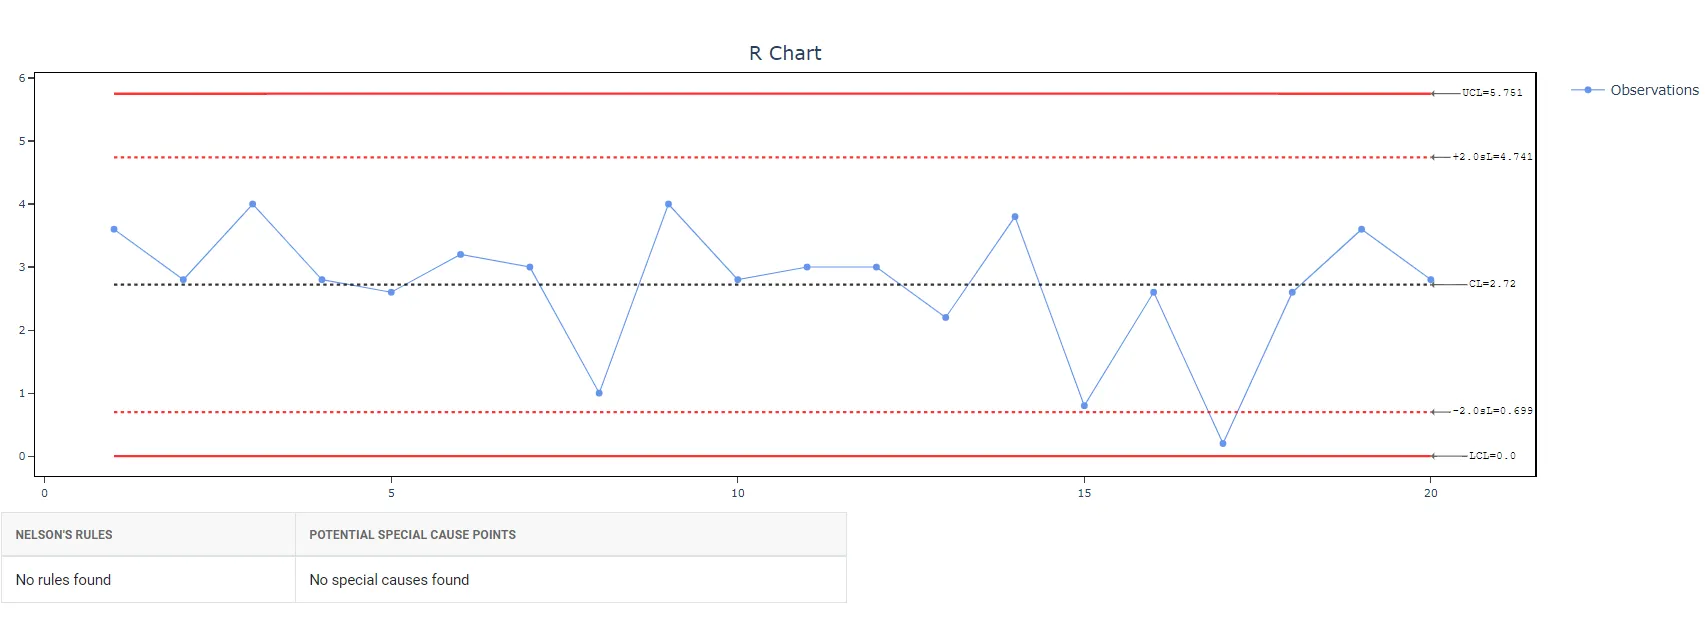
Xbar-R管理図の作成方法
手順は次のとおりです。
- Zometric Statistical Softwareにログインします:https://statsai.zometric.com/
- ホーム画面でStatistical Tool> Control Charts >Xbar R Chartを選択します。
- 次に Xbar-R Chart をクリックしてダッシュボードを開きます。
- 次に、データを手動で入力するか、Excelシートからデータ全体をコピー(Ctrl+C)して貼り付けます(Ctrl+V)。
- 次に、Sd estimation methodと、必要なCheck Rulesを選択します。
- 最後に、ページ下部のcalculateをクリックすると、目的の結果が得られます。
Xbar-R管理図のダッシュボードは、2つの部分に分かれています。
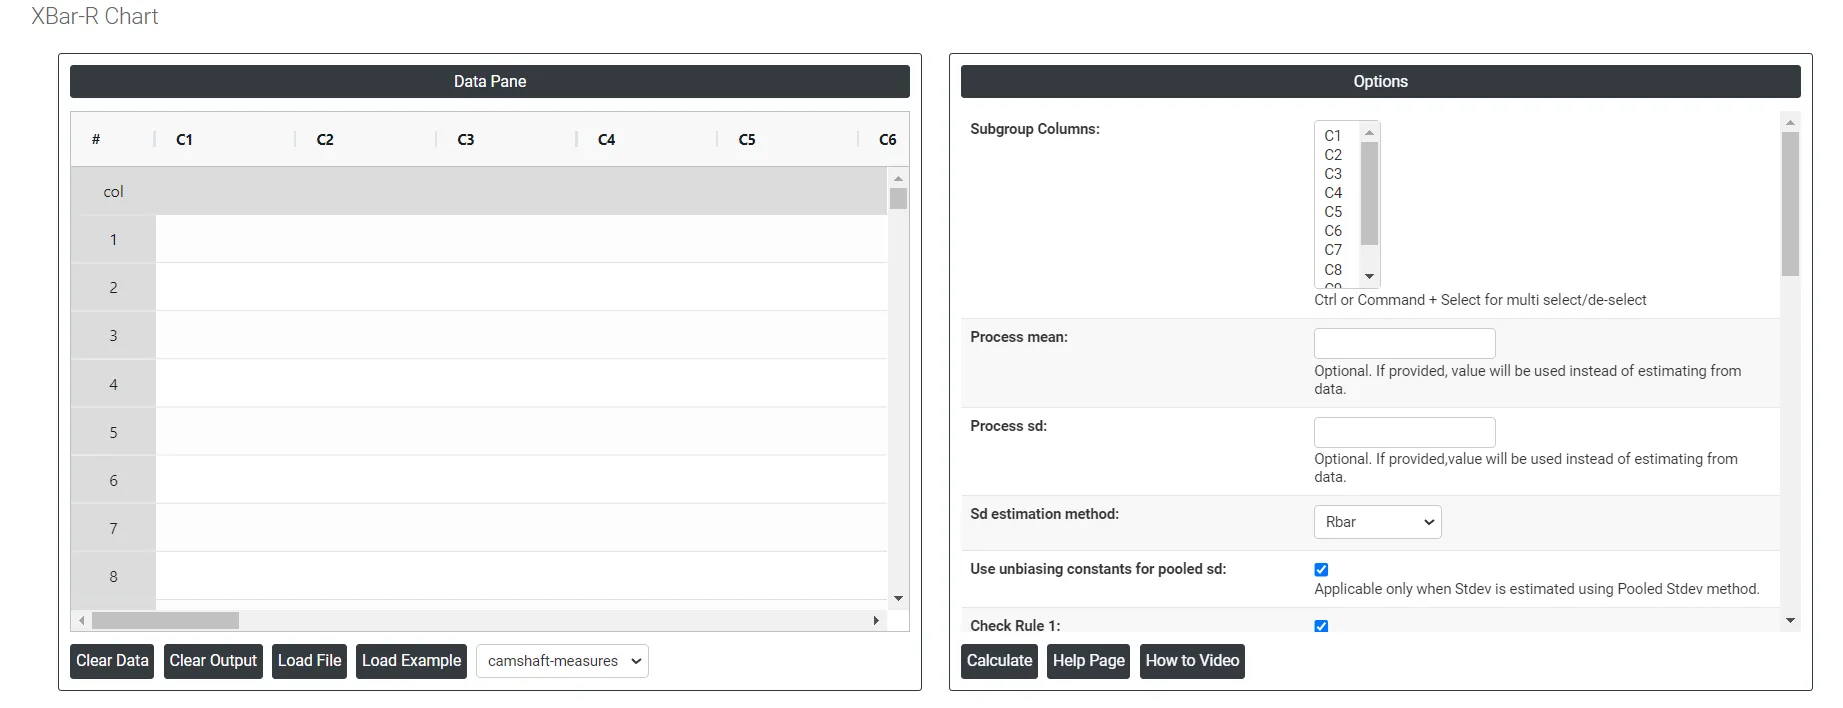
左側にはデータペイン(Data Pane)があります。Data Paneでは、各行が1つのサブグループを表します。データは手動で入力するか、Excelシートからデータ全体をコピー(Ctrl+C)して貼り付ける(Ctrl+V)ことができます。
Load example: サンプルデータが読み込まれます。
Load File: Excelのデータを直接読み込むために使用します。
右側には、次のようなオプションが多数あります。
- Process mean: 工程から得た一連の測定値または観測値の平均値です。時間の経過に伴う工程データの中心傾向を表し、工程性能の重要な指標です。入力しない場合は、Zometric Statistical Softwareが与えられたデータから中心線を計算します。
- Process sd: 平均の周りの工程データのばらつき、つまり散らばりの尺度です。工程内の個々のデータ点が工程平均からどの程度離れているかを示します。空欄のままにすると、Zometric Statistical Softwareが与えられたデータから計算します。
- Sd estimation method: 計算には2つの選択肢があります。推定方法としてRbarを選ぶか、併合標準偏差法を選ぶかによって、結果が変わります。
- Rbar Sd estimation method: Rbarはサブグループ内の範囲の平均を表します。Rbar法は標準偏差の推定に広く使われる方法で、サブグループサイズが2〜8の場合に特に有効です。
- Pooled Sd estimation method: 併合標準偏差はサブグループの分散の加重平均で、大きなサブグループほど全体の推定値への影響が大きくなります。この方法は、工程が安定している場合に、標準偏差のより正確な推定値を与えます。
- Use unbiasing constants for pooled sd: このオプションは、Pooled Stdev法で標準偏差(Stdev)を推定する場合にのみ適用されます。
- Check Rule 1: 1 point > K Stdev from center line: テスト1は、ほかのサブグループから大きく外れたサブグループを特定するために不可欠であり、管理外れの状況を検出する手法として広く認められています。感度を高めてより小さな工程の変化を検出するには、テスト1と併せてテスト2を使用でき、管理図の有効性が高まります。
- Check Rule 2: K points in a row on same side of center line: テスト2は、工程の中心位置やばらつきの変化を検出します。工程の小さな変化を監視する場合は、テスト1と併せてテスト2を使用すると、管理図の感度が高まります。
- Check Rule 3: K points in a row, all increasing or all decreasing: テスト3は、工程内の傾向を特定するためのものです。連続するデータ点が一貫して増加または減少する長い並びを探し、工程の挙動に潜む傾向の可能性を示します。
- Check Rule 4: K points in a row, alternating up and down: テスト4は、工程内の系統的な変動を特定するためのものです。本来、工程の変動パターンはランダムであるべきです。しかし、ある点がテスト4に不合格となった場合は、変動がランダムではなく、予測可能なパターンに従っている可能性があります。
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): テスト5は、工程の小さな変化を検出します。
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):テスト6は、工程の小さな変化を検出します。
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):テスト7は、管理が良好であることの証拠と誤って解釈されかねない変動パターンを特定します。このテストは、管理限界が広すぎる状態を検出します。これは層別されたデータが原因となることが多く、層別データは、各サブグループの中に系統的な変動の要因があるために、管理限界が本来より広く見える場合に生じます。
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):テスト8は、混合パターンを検出します。混合パターンでは、点が中心線から離れ、管理限界の近くに散らばる傾向があります。
- Download as Excel: 結果をExcel形式で表示します。この形式は簡単に編集でき、load fileオプションで再度読み込んで計算できます。
Xbar-R管理図の計算式
このセクションでは、Xbar管理図とR管理図の管理限界の計算方法を説明します。まず、以下の計算で使用する用語の説明を確認してください。
用語説明
x_{ij}
j番目 の観測値(第 i番目 のサブグループ内)
n_i
観測値の数(サブグループ i)
\sum x
すべての個々の観測値の合計
\sum n
観測値の総数
μ
工程平均
k
Test 1のパラメーター(既定値は3)
σ
工程の標準偏差
d_2 (.)
かっこ内に指定した値に対応する不偏化定数d2 の値
d_3 (.)
かっこ内に指定した値に対応する不偏化定数d3 の値
r_i
範囲(サブグループ i)
m
サブグループの数
\overline x_i
平均(サブグループ i)
µ_ν
サブグループの分散の平均
c_4 (.)
かっこ内に指定した値に対応する不偏化定数c4 の値
c_5 (.)
かっこ内に指定した値に対応する不偏化定数c5 の値
Γ()
ガンマ関数
Xbar管理図の計算式
- 打点:各打点 \overline x_i は、サブグループ i の観測値の平均を表します。
\overline x_i = \frac{\sum\limits_{j=1}^{n_i} x_{ij}}{n_i}
- 中心線:中心線は工程平均(µ)を表します。
\overline{\overline{X}} = \frac{∑x}{∑n}
- 管理限界:
- 下方管理限界:各サブグループ i の下方管理限界の値は、次のように計算されます。
LCL_i= µ- \frac{kσ}{√(n_i )}
- 上方管理限界:各サブグループ i の上方管理限界の値は、次のように計算されます。
- 上方管理限界:各サブグループ i の上方管理限界の値は、次のように計算されます。
UCL_i= µ+ \frac{kσ}{√(n_i )}
R管理図の計算式
- 打点:各打点 r_i は、サブグループ i の範囲を表します。
- 中心線:各サブグループの中心線の値 \overline R_i は、次のように計算されます。
\overline R_i= d_2(n_i) × σ
- 管理限界:
- 下方管理限界:各サブグループ i の下方管理限界の値は、次のうち大きい方に等しくなります。
LCL_i= [d_2(n_i) × σ] - [kσ×d_3(n_i)]
または
LCL_i= 0
- 上方管理限界:各サブグループ i の上方管理限界の値は、次のように計算されます。
UCL_i= [d_2(n_i) × σ] + [kσ×d_3(n_i)]
シグマ(サブグループ内標準偏差)の推定式
- 上記の計算で使用される σ は、標準的な表計算で得られる通常の標本標準偏差や母標準偏差だと誤解されることがよくあります。しかし、これは推定された標準偏差であり、工程に固有の標準偏差のみを使うべきであって、サブグループ間変動を除外する必要があるという原則に基づいています。サブグループ内変動を推定する一般的な方法は2つあります。
- Rbar法を使用する場合:各サブグループの範囲 r_i を使って S_r を計算します。S_r は σの不偏推定量です。
S_r = \frac{\sum\limits_{i}^{} (\frac{f_i r_i}{d_2 (n_i)})}{\sum\limits_{i}^{} {f_i}}
ここで
f_i = \frac{[d_2 (n_i)]^2}{[d_3 (n_i)]^2}
サブグループサイズが一定の場合、式は次のように簡略化されます。
S_r = \frac{\overline R}{d_2 (n_i)}
ここで
\overline R = \frac{\sum r_i}{m}
- 併合標準偏差法を使用する場合:併合標準偏差(Sp)は次の式で与えられます。
S_p = \sqrt\frac{\sum\limits_{i}^{} \sum\limits_{j}^{} (x_{ij}-\overline x_i)^2 }{\sum\limits_{i}^{} (n_{i}-1)}
サブグループサイズが一定の場合、Sp は次のように計算することもできます。
S_p = \sqrt µ_ν
不偏化定数の計算式
- 上記の式で使用される不偏化定数は、通常、標準的な統計表から得られます。ただし、次の式を使って不偏化定数の値を計算することもできます。
- d_2 ():ここでは、N が51〜100の値について、d2(N)に次の近似式を使用します。
d_2 (N) = 3.4873 + 0.0250141 × N - 0.00009823 × N^2
- d_3 () と d_4 ():ここでは、N が26〜100の値について、d3(N) と d4(N) に次の近似式を使用します。
d_3 (N) = 0.80818 - 0.0051871 × N + 0.00005098×N^2 - 0.00000019 × N^3
d_4 (N) = 2.88606 + 0.051313 × N - 0.00049243×N^2 + 0.00000188 × N^3
- c_4 () と c_5 ():
c_4 (N) = {\sqrt \frac {2}{N-1}}\frac{Γ\frac{N}{2}}{Γ\frac{N-1}{2}}
c_5 (N) = \sqrt {1 - c_4(N)^2}
よくある質問
Xbar-R管理図とは何ですか?
Xbar-R管理図は、一定の間隔でサブグループとして収集した連続データ用の一対の管理図です。Xbar管理図は工程平均を監視してそのシフトを検出し、R管理図は各サブグループの範囲を用いて工程のばらつきを監視します。両者を併せて、工程が時間の経過とともに安定しているかどうかを示します。
Xbar-R管理図とXbar-S管理図は、どのように使い分けますか?
サブグループサイズが1より大きく8以下の場合は、Xbar-R管理図を使用します。観測値が9個以上のサブグループには、Xbar-S管理図を使用します。サブグループがない場合はI-MR管理図を、不良品数や欠点数にはp管理図やu管理図などの計数値管理図を使用します。
Xbar-R管理図の管理限界はどのように計算しますか?
Xbar管理図では、各サブグループの限界は、工程平均に、k × シグマをサブグループサイズの平方根で割った値を加減したもので、kは既定で3です。R管理図では、中心線は d2 × シグマで、限界は d2 × シグマに k × シグマ × d3 を加減したものであり、下方限界は0を下回りません。
Xbar-R管理図のシグマはどのように推定しますか?
シグマは、通常の標本標準偏差ではなくサブグループ内標準偏差であるため、サブグループ間変動は除外されます。Rbar法でサブグループサイズが一定の場合、シグマは範囲の平均を d2 で割った値です。併合標準偏差法では、代わりにサブグループの分散の加重平均を使用します。